
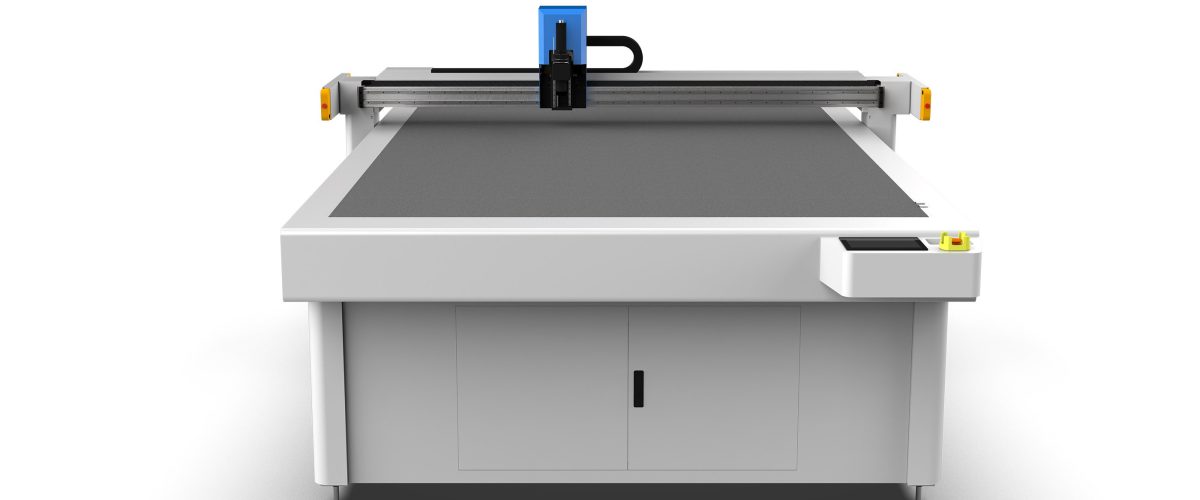
為什麼桌布裁剪需要專用設備?
桌布材質多樣,包括棉麻、化纖、PVC、蕾絲等,傳統手工裁剪效率低、精度差,尤其對於大批量生產或複雜圖案的桌布,人工裁剪難以保證一致性。桌布裁切機(通常為振動刀裁切機或雷射裁切機)透過數控系統控制刀頭運動,可實現高精度、高速度的自動化裁剪,有效解決上述問題。
桌布裁切機的核心類型與選型要點
1. 振動刀裁切機
振動刀裁切機利用高頻振動的刀片進行切割,適用於大多數柔性材料,如棉布、滌綸、不織布等。其優勢在於切割邊緣整齊、無燒焦現象,且可配備多個刀頭同時工作,提高效率。選型時需關注:
- 切割厚度:通常振動刀裁切機可切割厚度在0.5-10mm之間的材料,依桌布厚度選擇合適功率。
- 工作幅面:常見幅面有1600mm×2500mm、2000mm×3000mm等,需根據桌布最大尺寸選擇,並預留一定餘量。
- 切割精度:一般可達±0.1mm,高精度機型可達±0.05mm。
- 刀頭數量:單刀頭適合小批量多品種,多刀頭(如4刀頭)適合大批量生產。
2. 激光裁剪機
雷射裁剪機透過高能量雷射束熔化或氣化材料,適用於化纖、PVC等材料,切割速度快、無刀具磨損。但雷射切割邊緣會有燒灼痕跡,可能影響桌布外觀,且對棉麻等天然纖維切割效果較差。選型時需關注:
- 雷射功率:通常80W-150W,功率越高切割速度越快,但需考慮材料耐受性。
- 切割幅面:與振動刀類似,常見幅面為1300mm×900mm至2000mm×3000mm。
- 冷卻方式:水冷雷射器可長時間連續工作,適合大批量生產。
3. 選型建議
對於棉麻類桌布,推薦振動刀裁切機;對於化纖或PVC桌布,若對邊緣燒灼不敏感,可考慮雷射裁切機。若桌布有複雜鏤空圖案,雷射裁切機更具優勢。此外,需考慮生產規模:小批量多品種可選單刀頭振動刀;大批量生產建議多刀頭振動刀或高速雷射機。
關鍵性能參數解析
1. 切割速度
振動刀裁切機的切割速度通常在0-1200mm/s可調,實際速度取決於材料厚度和圖案複雜度。雷射裁切機速度可達0-1000mm/s。速度越高,效率越高,但需確保切割品質。
2. 定位精度
定位精度影響裁剪準確性,通常用重複定位精度表示,優質機型可達±0.02mm。對於有對位要求的桌布(如印花桌布),高精度至關重要。
3. 控制系統
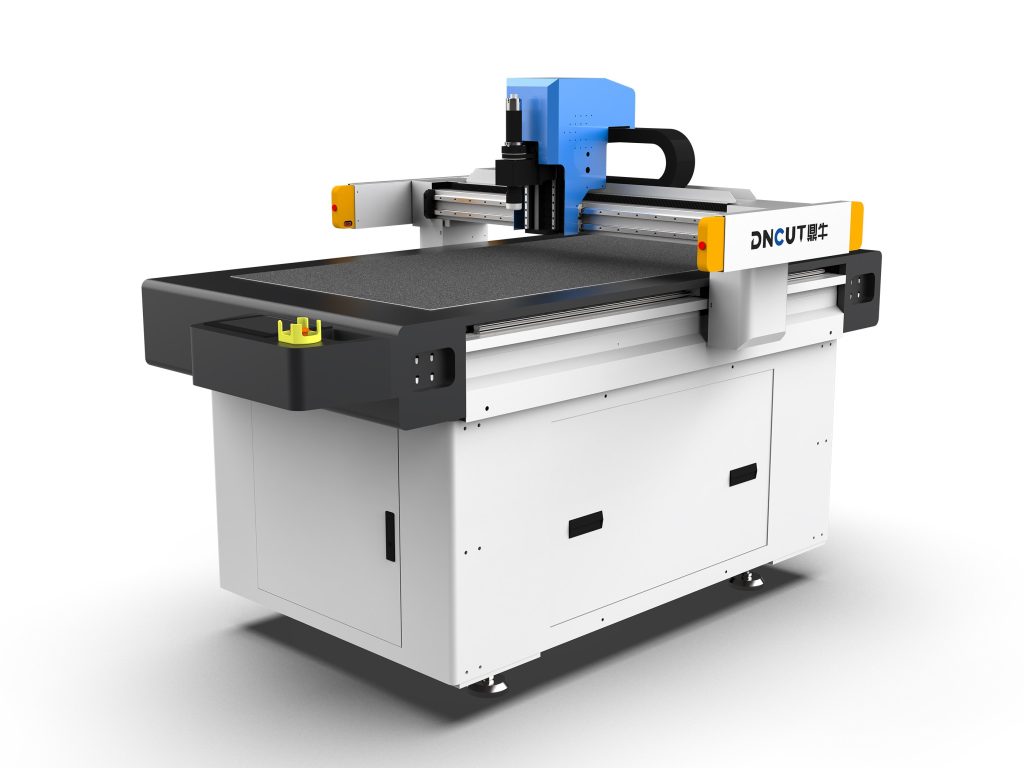
主流控制系統包括國產和進口系統,如上海維宏、德國PA等。控制系統應支援常見檔案格式(如DXF、PLT、AI),並具備自動排料、路徑優化功能,以減少材料浪費。
4. 吸附系統
真空吸附系統用於固定材料,確保裁剪過程中材料不移動。吸附力大小需根據材料透氣性選擇,對於透氣性好的棉布,需較強吸附力;對於PVC等不透氣材料,吸附力可適當降低。
操作流程與技巧
1. 準備工作
- 材料固定:將桌布平鋪在工作台上,啟動真空吸附,確保材料平整無皺褶。
- 檔案匯入:將設計檔案匯入裁剪軟體,檢查圖形尺寸和路徑是否正確。
- 刀頭選擇:根據材料選擇合適刀頭,如振動刀、圓刀、拖刀等。棉麻類建議使用振動刀,化纖類可用圓刀。
2. 參數設定
- 切割速度:初始速度建議設為中速(如600mm/s),根據切割效果調整。
- 刀壓:刀壓過大易導致材料變形,過小則切不透。建議從低到高逐步調整,以切透且不損傷底層為宜。
- 過切:對於有內輪廓的圖案,設置適當的過切量(如0.5mm),確保轉角處切割完整。
3. 試切與批量生產
正式裁剪前,先用廢料試切,檢查切割邊緣質量和尺寸精度。確認無誤後,進行批量生產。生產過程中定期檢查刀頭磨損情況,及時更換。

維護與保養
- 每日清潔:清理工作台面和導軌上的灰塵、線頭,保持設備清潔。
- 刀頭更換:根據使用頻率,定期檢查刀頭磨損,一般每切割200-300小時更換一次,或當切割質量下降時更換。
- 潤滑:導軌和絲杠每月加註一次潤滑油,減少磨損。
- 真空泵維護:定期清理真空泵過濾網,防止堵塞影響吸附力。
- 軟件更新:定期更新裁剪軟件,以獲得更好的功能和兼容性。
常見問題與解決方案
1. 切割邊緣不整齊
可能原因:刀頭磨損、切割速度過快、刀壓不足。解決方案:更換刀頭、降低速度、增加刀壓。
2. 材料移動
可能原因:吸附力不足、材料未鋪平。解決方案:檢查真空泵和管路,確保吸附力;重新鋪平材料。
3. 切割精度偏差
可能原因:導軌磨損、同步帶鬆動、控制系統參數錯誤。解決方案:檢查導軌和同步帶,重新校準設備。
總結
桌布裁切機的選型需綜合考慮材料特性、生產規模、精度要求等因素。振動刀裁切機適合大多數桌布材料,雷射裁切機適合化纖和複雜圖案。正確的操作和定期維護是保證裁切質量和設備壽命的關鍵。希望本指南能為您的生產提供實用參考。