
帆布裁切機:從選型到高效生產的完整指南
帆布是一種高強度的機織物,通常由棉、麻或合成纖維製成,克重範圍一般在200-600g/m²之間,厚度0.5-2mm。由於其耐磨、抗撕裂的特性,帆布被廣泛應用於帳篷、背包、船帆、工業遮蓋物等領域。然而,帆布的高強度和厚度也給裁切加工帶來了挑戰:傳統手工裁剪效率低、精度差,而普通雷射切割又容易燒焦邊緣。因此,選擇合適的帆布裁切機至關重要。
帆布裁切機的常見類型
1. 數控振動刀裁切機
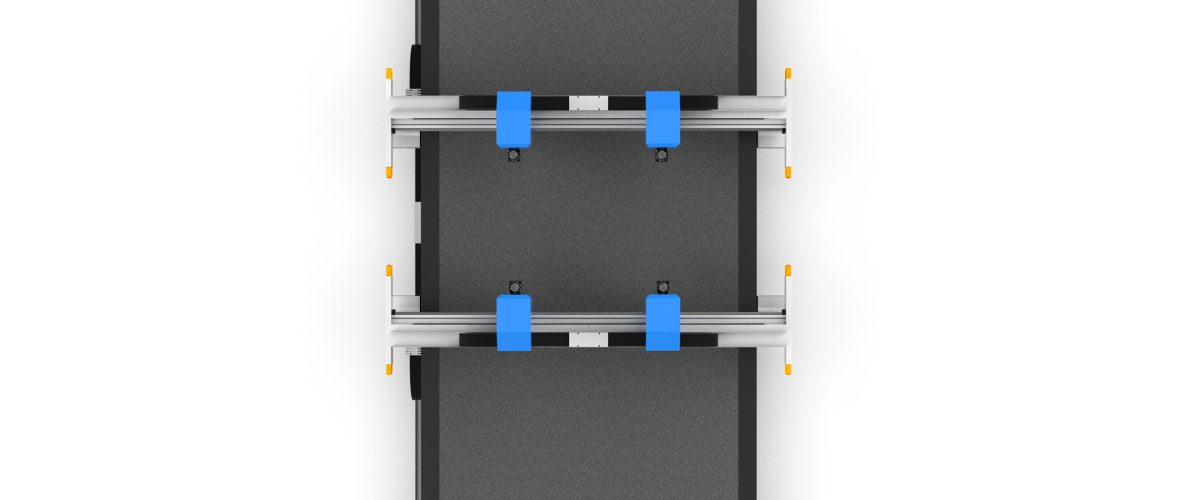
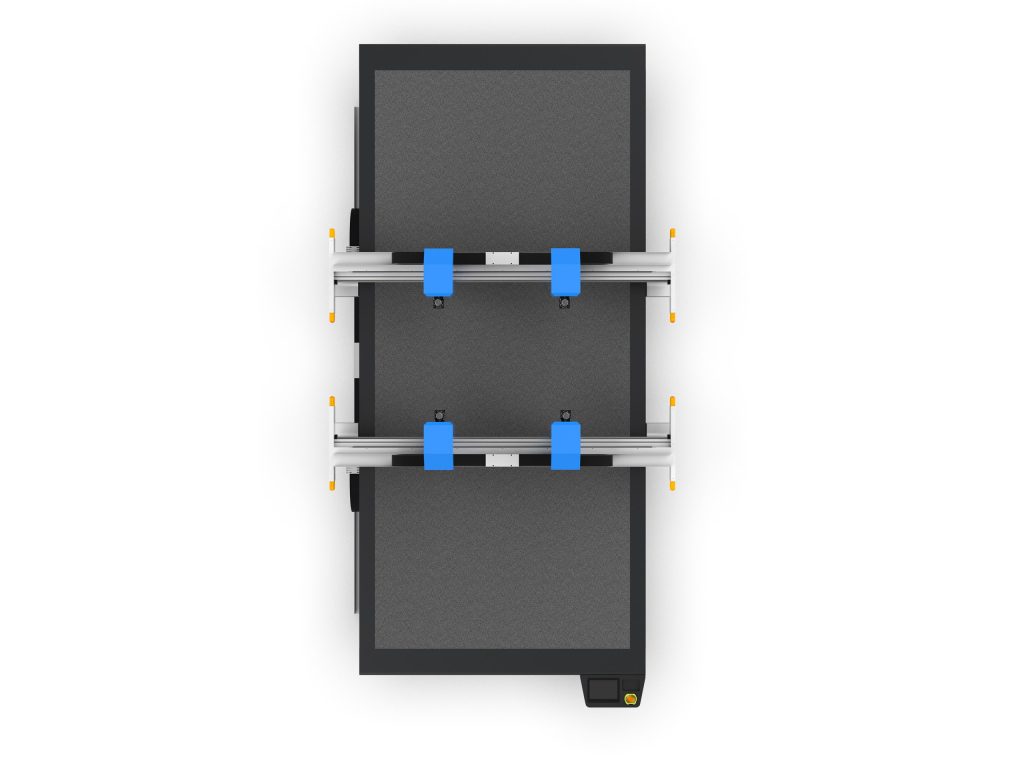
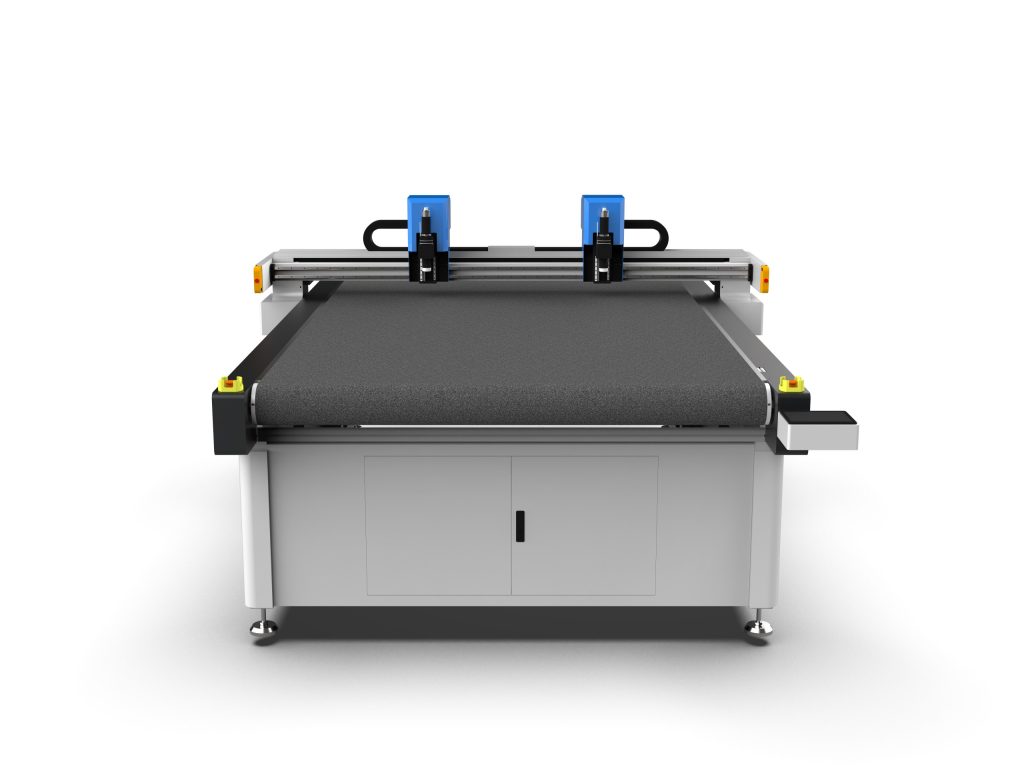
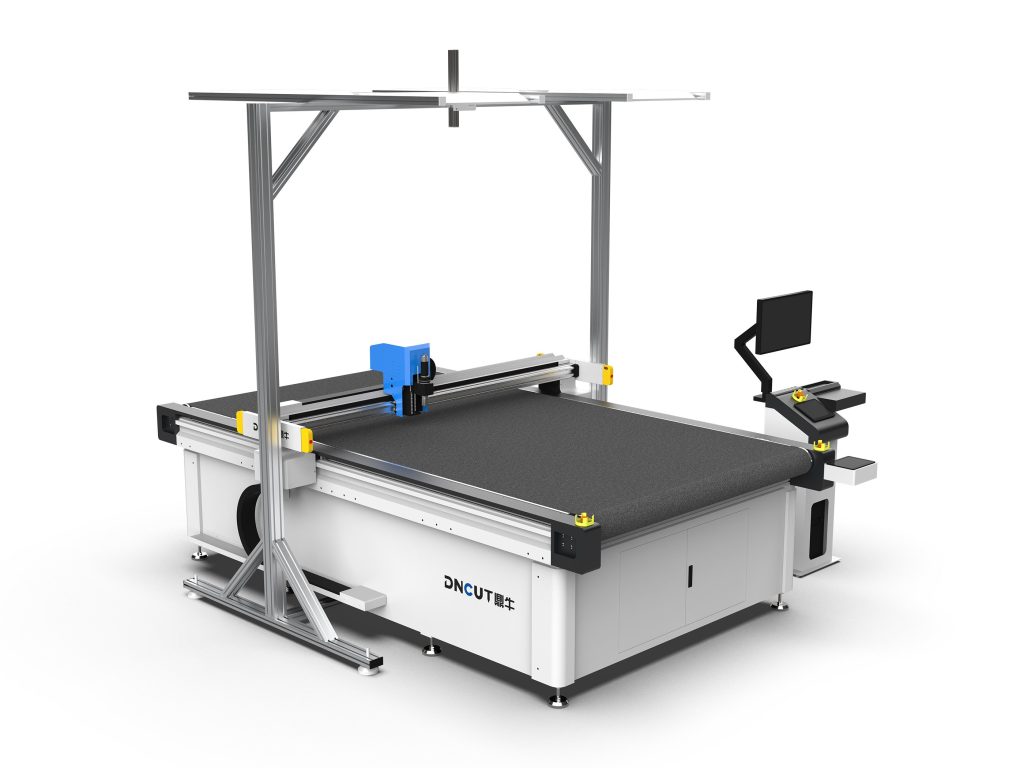
這是目前帆布裁切的主流設備。通過高頻振動的刀片(振動頻率可達每分鐘3000-8000次)進行冷切割,不會產生熱影響區,邊緣整齊無燒焦。適合裁切多層帆布(通常可裁切1-10層,取決於材料厚度和機器功率)。裁切精度可達±0.1mm,重複定位精度±0.05mm。典型配置包括:
- 裁切幅面:1600mm×2500mm 至 3000mm×6000mm(可定製)
- 刀片類型:直刀、圓刀、尖刀(根據圖案複雜度選擇)
- 控制系統:伺服電機驅動,支持CAD/CAM軟體直接導入
- 吸附系統:真空吸附台面,確保材料在裁切過程中不移位
2. 雷射切割機
雷射切割速度快,適合薄帆布(<1mm)的精細切割,但存在邊緣碳化、發黃的問題,且對多層切割效果不佳。對於要求無燒痕的帆布製品(如高檔背包、帳篷),一般不推薦雷射切割。若必須使用雷射,建議選擇CO2雷射器(功率80-150W),並配合輔助氣體(如氮氣)以減少氧化。
3. 超聲波切割機
利用超聲波振動(頻率20-40kHz)進行切割,邊緣自動封邊,適合合成纖維帆布(如滌綸帆布)。切割速度較慢,但無粉塵,適合潔淨車間。設備成本較高,通常用於醫療、過濾材料等高端領域。
4. 機械沖壓裁剪機
適用於大批量、簡單形狀的帆布裁剪,如矩形、圓形墊片。模具成本低,但靈活性差,不適合複雜圖案。沖壓力通常為10-30噸,可一次沖切多層帆布。
如何選擇適合的帆布裁切機
選型需綜合考慮材料特性、生產批量、精度要求和預算。以下是關鍵參數對照:
- 材料厚度與層數:單層薄帆布(0.5mm)可選雷射或低功率振動刀;多層厚帆布(>1mm,5層以上)必須選擇大功率振動刀(如200W以上伺服電機)。
- 裁切精度:服裝、箱包行業通常要求±0.5mm以內,振動刀可滿足;工業帆布(如遮蓋布)對精度要求較低,±1mm即可。
- 生產效率:振動刀裁切速度可達10-30m/min(取決於圖案複雜度),雷射切割速度可達20-50m/min,但雷射需考慮後續清理邊緣的時間。
- 自動化程度:自動送料系統、多刀頭切換、視覺識別定位等功能可顯著提升效率,但會增加成本。建議日產量超過500件時考慮自動化配置。
- 粉塵與環保:振動刀裁切會產生少量纖維粉塵,需配備吸塵裝置;雷射切割產生煙塵,需加裝排煙淨化系統。
典型配置推薦:對於中小型帆布製品廠(日產量200-500件),選擇一台1600mm×2500mm幅面的振動刀裁切機,配備真空吸附台面和自動送料架,功率3-5kW,價格約8-15萬元。對於大型工廠,可選用雙刀頭或雙工位機型,幅面3000mm×6000mm,價格20-40萬元。
帆布裁切操作技巧與參數設置
1. 刀片選擇與更換
裁切帆布推薦使用直刀(厚度0.6-1.0mm)或圓刀(直徑30-50mm)。直刀適合直線和簡單曲線,圓刀適合複雜輪廓。刀片磨損後應及時更換,通常每裁切500-1000米帆布需更換一次(視材料磨蝕性而定)。磨損的刀片會導致裁切邊緣起毛、尺寸偏差。
2. 裁切參數優化
- 振動頻率:薄帆布(<0.8mm)用高頻(6000-8000次/分),厚帆布用低頻(3000-4000次/分)以增加裁切力。
- 進給速度:直線裁切可快(20-30m/min),曲線和轉角需降速(5-10m/min)以保證精度。
- 刀具下壓量:通常設置為材料厚度的1.1-1.2倍,過大會加速刀片磨損,過小會導致裁切不透。
- 真空吸附壓力:根據材料透氣性調整,帆布一般需要-0.06至-0.08MPa的負壓,確保材料平整固定。
3. 材料固定與排版
帆布捲材需先展開並靜置24小時以釋放內應力,避免裁切後變形。排版時盡量將圖案旋轉至與帆布經緯方向一致,減少緯斜影響。對於多層裁切,每層之間用薄紙隔開,防止粘連。使用CAD軟體進行自動排版,材料利用率可提升5-15%。
4. 常見問題與解決
- 邊緣起毛:刀片鈍化或振動頻率過低,更換刀片或提高頻率。
- 裁切不透:增加下壓量或降低進給速度,檢查真空吸附是否失效。
- 尺寸偏差:檢查刀具補償設置(通常需補償0.1-0.2mm),並確保材料無滑動。
- 粉塵堆積:定期清理吸塵裝置,每班次檢查一次。
維護與保養要點
帆布裁切機的日常維護直接影響設備壽命和裁切質量。建議執行以下計劃:
- 每日:清理台面和刀片上的纖維粉塵,檢查真空吸附管路是否堵塞。
- 每週:檢查刀片磨損情況,潤滑導軌和絲杠(使用鋰基潤滑脂),檢查皮帶張力。
- 每月:校準刀具補償參數,檢查伺服電機和驅動器溫度,清理電控櫃灰塵。
- 每季度:更換磨損的刀片夾頭,檢查氣路密封性,備份控制系統參數。
此外,裁切帆布時產生的纖維粉塵易積聚在導軌和傳動部件上,建議加裝防護罩並每班次用壓縮空氣吹掃。對於高粉塵環境,可考慮升級為全封閉式機型。
總結
帆布裁切機的選型需圍繞材料厚度、層數、精度和產量展開。數控振動刀裁切機憑藉冷切割、高精度、適應多層等優勢,成為帆布加工的首選。合理設置裁切參數、定期維護設備,可顯著提升裁切質量和生產效率。在採購時,建議攜帶實際帆布樣品進行試切,驗證設備在最大厚度和最小圖案下的表現,以確保投資回報。