
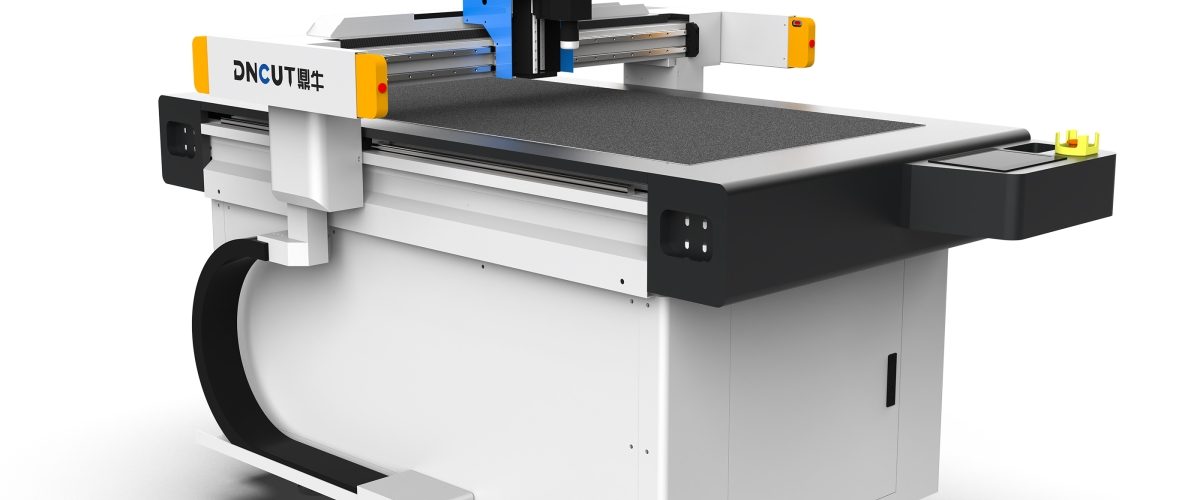
服裝布料裁床的核心價值
在服裝生產流程中,裁剪是決定成品品質與成本的關鍵環節。傳統手工裁剪依賴熟練工人,但面臨效率低、精度不穩定、面料利用率不高等問題。服裝布料裁床(又稱自動裁剪機)透過數位化控制與高頻振動刀技術,實現多層面料的快速、精準切割,成為現代服裝企業的標準配備。
以dncut振動刀裁床為例,其採用每分鐘3000-8000次的高頻振動刀片,配合真空吸附系統固定面料,可一次性切割2-10公分厚度的面料層(視材質而定),切割精度可達±0.5毫米,重複定位精度±0.1毫米。這意味著即使是複雜的曲線裁片,也能保證批次間的一致性。
主流切割技術對比
1. 振動刀切割
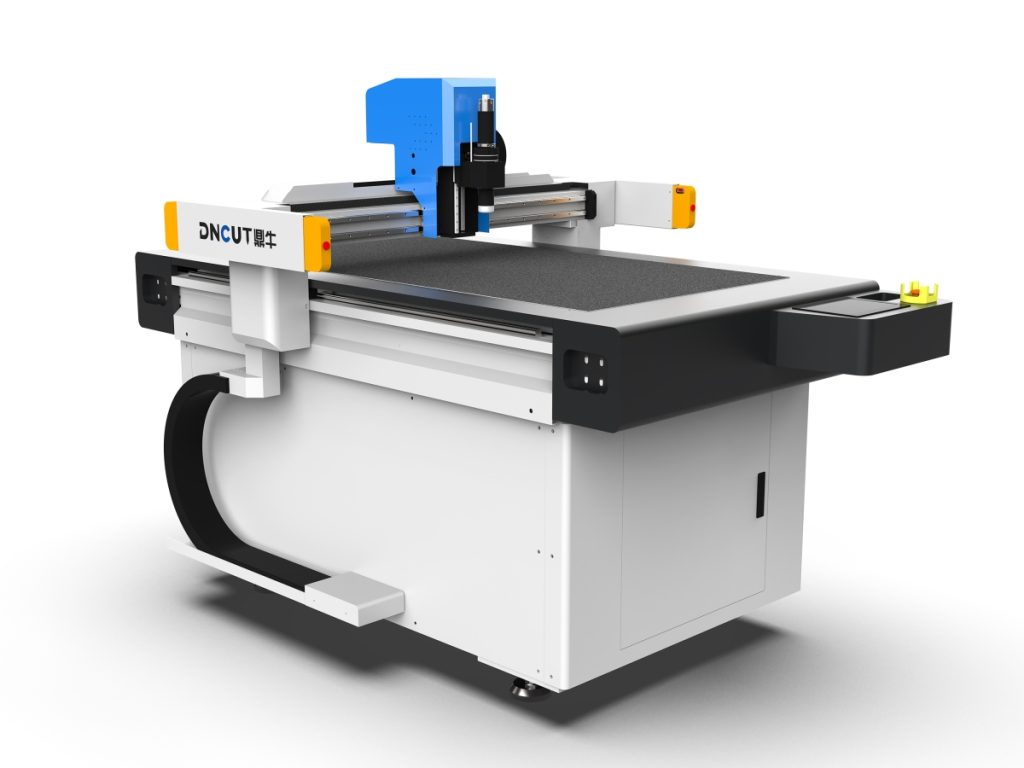
振動刀是服裝布料裁床最常用的方式,適合棉、麻、化纖、針織等絕大多數柔性材料。刀片上下高頻振動,如同電動剪刀,切口整齊且不產生焦邊。對於含膠塗層或易熔面料,需選用帶冷卻裝置的機型,防止刀片過熱黏連。
2. 雷射切割
雷射切割精度高、速度快,但熱影響區會導致化纖面料熔邊、發黃,且產生煙霧,需配備排煙系統。通常用於打樣或小批量生產,不適合大批量多層裁剪。
3. 圓刀切割
圓刀適用於較薄的面料層(通常不超過3公分),切割速度快,但曲線精度不如振動刀,多用於簡單直線裁片。
綜合來看,振動刀裁床在服裝布料裁剪中適應性最強,尤其適合多層、高精度需求。dncut的振動刀系列提供多種刀頭(如尖刀、圓刀、鋸齒刀),使用者可根據面料特性快速更換。
選型關鍵參數
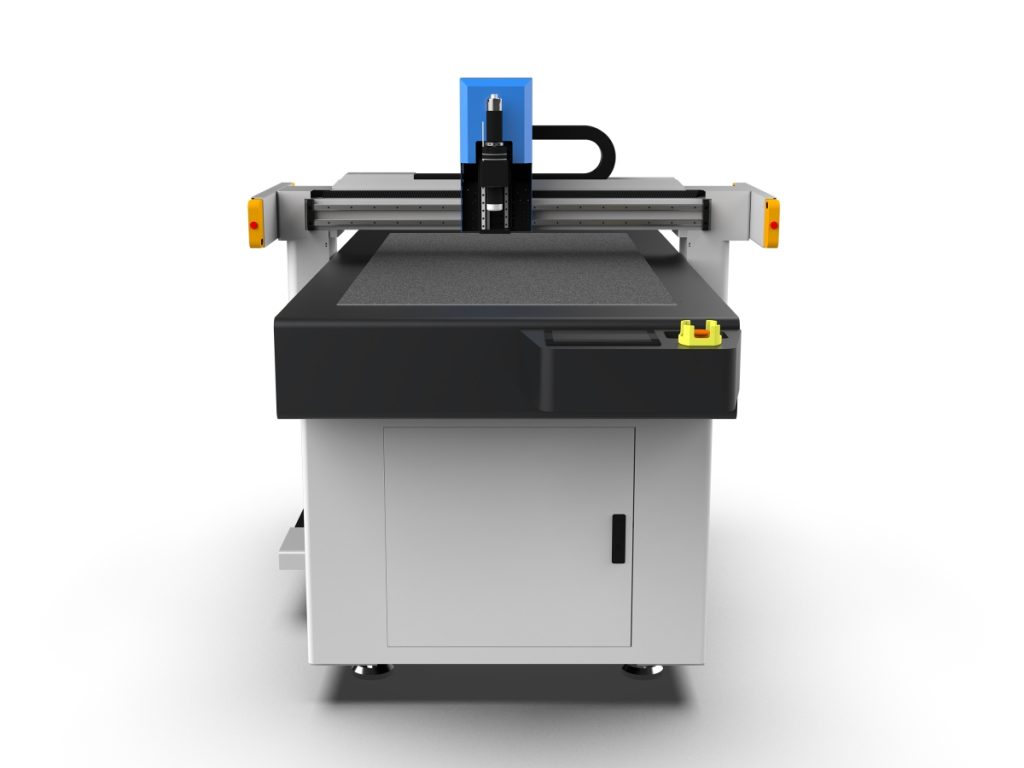
選購服裝布料裁床時,需重點評估以下參數:
- 有效切割面積:常見規格有1.6m×2.5m、1.8m×3.0m、2.0m×3.5m等,需根據面料幅面與裁片排料圖確定。例如,幅面1.5m的面料,建議選擇寬度≥1.7m的機型,留出吸附邊距。
- 切割厚度:真空吸附後,振動刀最大切割厚度通常為5-10cm(壓縮後)。若裁剪羽絨服面料,需考慮蓬鬆度,選擇吸附力更強的機型(真空泵功率≥7.5kW)。
- 切割速度:空程速度可達60-120m/min,實際切割速度受面料層數、圖案複雜度影響,通常在10-30m/min。高速機型需配備高精度伺服馬達與導軌。
- 控制系統:應支援主流CAD格式(如DXF、PLT、HPGL),並具備自動排料、智慧補刀功能。dncut裁床搭載自主研發的切割軟體,可即時模擬切割路徑,優化刀序以減少空行程。
- 吸附系統:真空分區吸附可獨立控制各區域真空度,避免面料移位。對於透氣性強的面料(如網眼布),需增加吸附力或使用覆蓋膜。
操作流程與技巧
1. 面料準備與鋪布
鋪布時需保證面料平整、無張力,層間錯位不超過2mm。對於條紋或格紋面料,應使用對條對格裝置,確保裁片圖案對齊。鋪布高度建議不超過裁床最大切割厚度的80%,以留出吸附壓縮空間。
2. 真空吸附與切割
啟動真空泵後,需等待30-60秒使面料壓實。切割前,在面料表面覆蓋一層PE薄膜,可增強吸附效果並防止刀片帶起面料。切割參數(如刀頻、進給速度)應根據面料厚度與材質調整:例如,切割10層牛仔布時,刀頻設為6000次/分鐘,進給速度15m/min;切割2層絲綢時,刀頻降至3000次/分鐘,進給速度25m/min。
3. 刀片選擇與更換
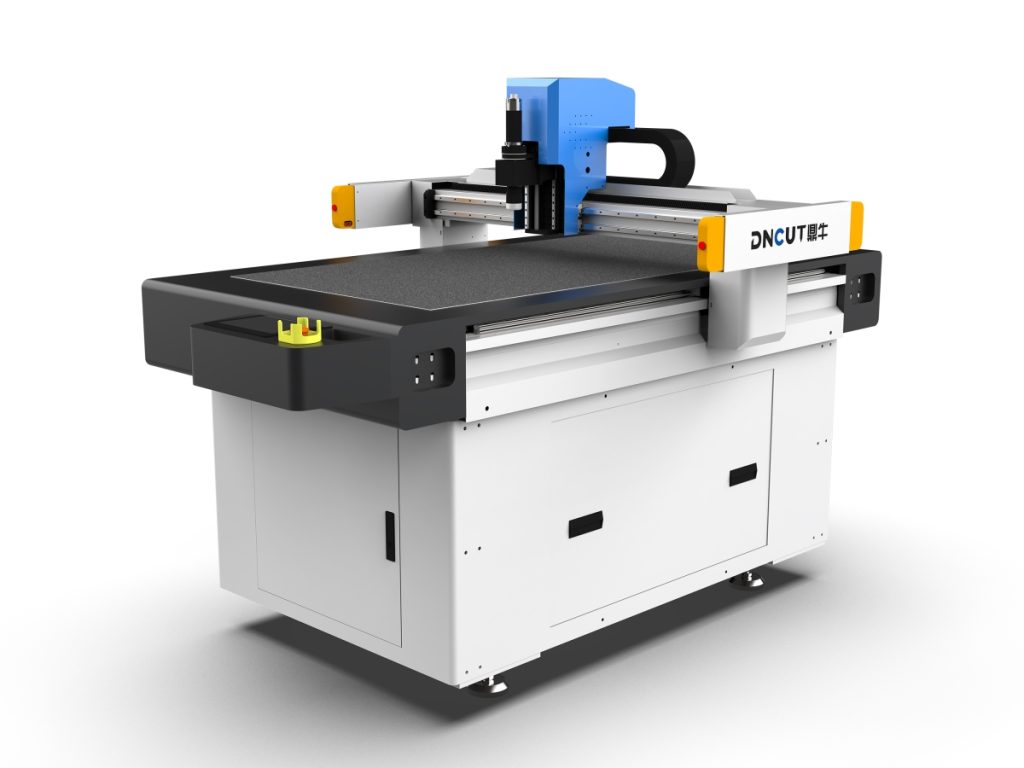
振動刀刀片有多種角度(如30°、45°、60°),角度越小越適合精細曲線。切割厚料時選用大角度刀片以增加強度。刀片磨損後會出現切口毛邊,需及時更換。dncut建議每切割800-1000米檢查一次刀片,或根據面料磨損性調整。
4. 常見問題處理
- 切口不齊:檢查刀片是否鬆動或磨損,吸附是否不足。
- 面料移位:增加真空度或使用更厚的覆蓋膜,檢查鋪布是否平整。
- 刀片過熱:降低刀頻,或選用帶氣冷裝置的刀頭。
維護與保養
定期維護可延長裁床壽命並保持精度:
- 每日:清潔檯面毛氈,清除刀片周圍碎屑;檢查真空管路是否漏氣。
- 每週:潤滑導軌與絲桿(使用鋰基潤滑脂),檢查同步帶張緊度。
- 每月:校準切割原點,檢查伺服馬達編碼器;清理真空泵過濾器。
- 每年:更換磨損的毛氈與密封條,全面檢測電氣系統。
dncut提供遠端診斷功能,可透過網路即時監控設備狀態,提前預警故障。
成本效益分析
以一家中型服裝廠為例,日產量約5000件,傳統手工裁剪需8名工人,而一台自動裁床僅需1人操作,效率提升3倍以上。面料利用率方面,透過智慧排料軟體,可節省2%-5%的面料。按年用布量100萬米、單價30元/米計算,年節省面料成本60-150萬元。設備投資回收期通常在1-2年。
總結
服裝布料裁床的選型需綜合考慮面料特性、生產規模與精度要求。振動刀技術因其適應性強、切口品質好,成為大多數服裝企業的首選。正確的操作與定期維護是保證裁床長期穩定運行的關鍵。dncut作為柔性材料切割設備製造商,提供從1.6米到3.5米多種規格的振動刀裁床,並可根據客戶需求客製化刀頭與吸附系統,助力企業實現高效精準裁剪。