
預浸料裁切機:複合材料精密加工的核心裝備
預浸料(Prepreg)是碳纖維、玻璃纖維等增強材料浸漬樹脂基體後製成的片狀或帶狀材料,廣泛應用於航空航天、風電葉片、汽車輕量化等領域。預浸料裁切機是專為切割預浸料而設計的數控設備,通過振動刀、超聲波刀或雷射等工藝,將預浸料切割成精確的形狀。與通用裁切設備相比,預浸料裁切機需解決材料粘性大、易分層、對溫度敏感等難題,確保切割邊緣整齊、無毛刺、不損傷纖維。
預浸料裁切機的關鍵技術參數
選購預浸料裁切機時,需重點關注以下參數,它們直接決定裁切品質與生產效率。
1. 切割精度與重複定位精度
切割精度通常以±0.1mm為行業基準,高端設備可達±0.05mm。重複定位精度影響批量生產的一致性,應≤0.05mm。對於航空級預浸料,精度要求更為嚴格,需確保切割軌跡與CAD模型完全吻合。
2. 切割速度與加速度
切割速度需根據材料厚度和刀具類型調整。振動刀切割預浸料時,速度一般在100-300mm/s;超聲波刀可達500mm/s以上。加速度影響拐角處的切割品質,高加速度(≥1000mm/s²)可減少啟停時的材料拉扯。實際生產中,需平衡速度與品質,避免因過快導致邊緣分層。
3. 刀具類型與適用性
- 振動刀:通過高頻振動(每分鐘數千次)切割,適用於厚度0.1-5mm的預浸料,切口平整,無熱影響。
- 超聲波刀:利用超聲波振動減少摩擦,適合粘性大的預浸料,切割速度高,邊緣品質好。
- 雷射刀:非接觸切割,精度高,但可能產生熱影響區,導致樹脂固化或纖維損傷,需謹慎選擇。
對於大多數預浸料,振動刀和超聲波刀是首選,雷射刀僅適用於特定薄層材料。
4. 工作台面與真空吸附
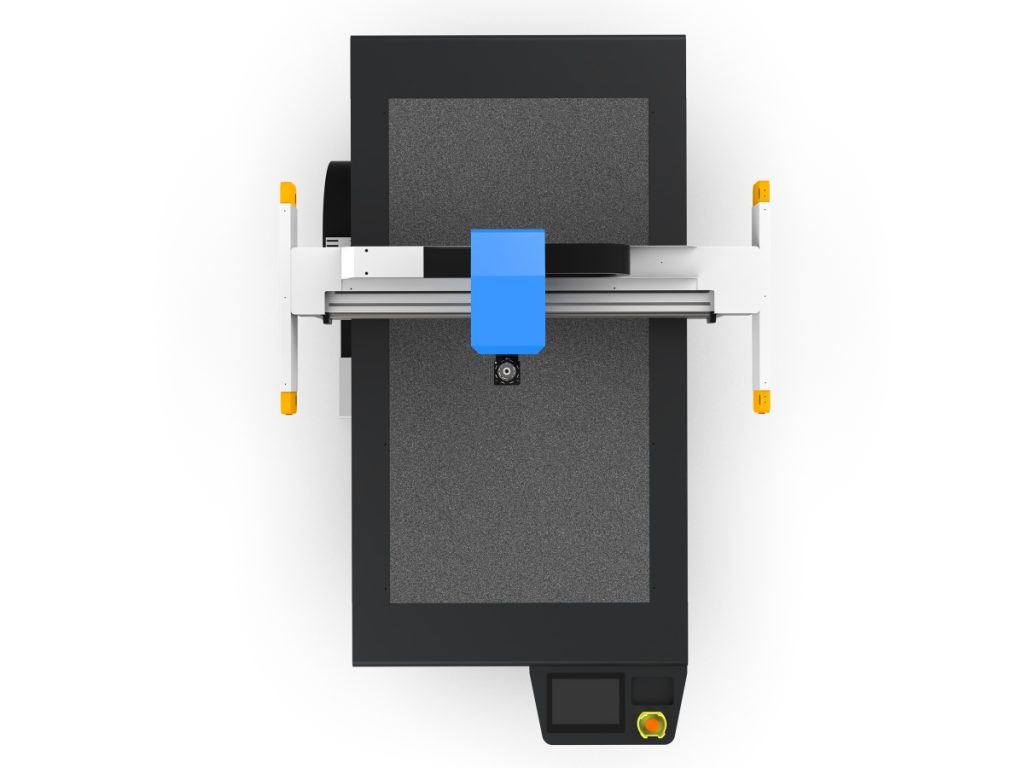
工作台面尺寸需匹配預浸料幅面,常見規格為1.6m×3m、2m×4m等。真空吸附系統確保材料在切割過程中固定不動,吸附力應可調,避免壓潰材料。分區吸附功能可針對不同區域獨立控制,提高靈活性。
5. 控制系統與軟體
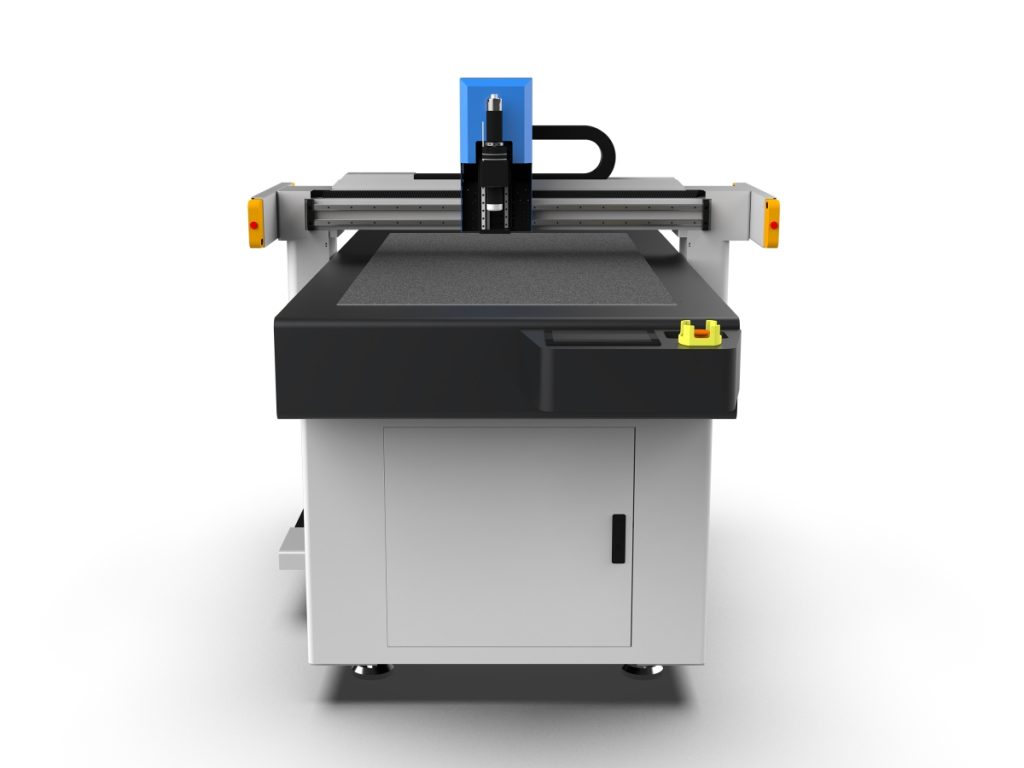
現代預浸料裁切機多採用CNC控制系統,支援DXF、HPGL等格式導入。軟體應具備排料優化功能,提高材料利用率。部分高端設備集成視覺識別系統,可自動識別材料邊緣和缺陷,實現智能裁切。
預浸料裁切機的選型要點
選型需綜合考慮材料特性、生產規模、預算等因素,以下為關鍵考量點。
材料特性匹配
不同預浸料的樹脂含量、纖維類型、厚度差異較大。例如,碳纖維預浸料硬度高,需選用耐磨刀具;玻璃纖維預浸料易產生粉塵,需配備除塵裝置。粘性大的預浸料(如環氧樹脂體系)宜採用超聲波刀,減少材料粘刀。
生產規模與自動化程度
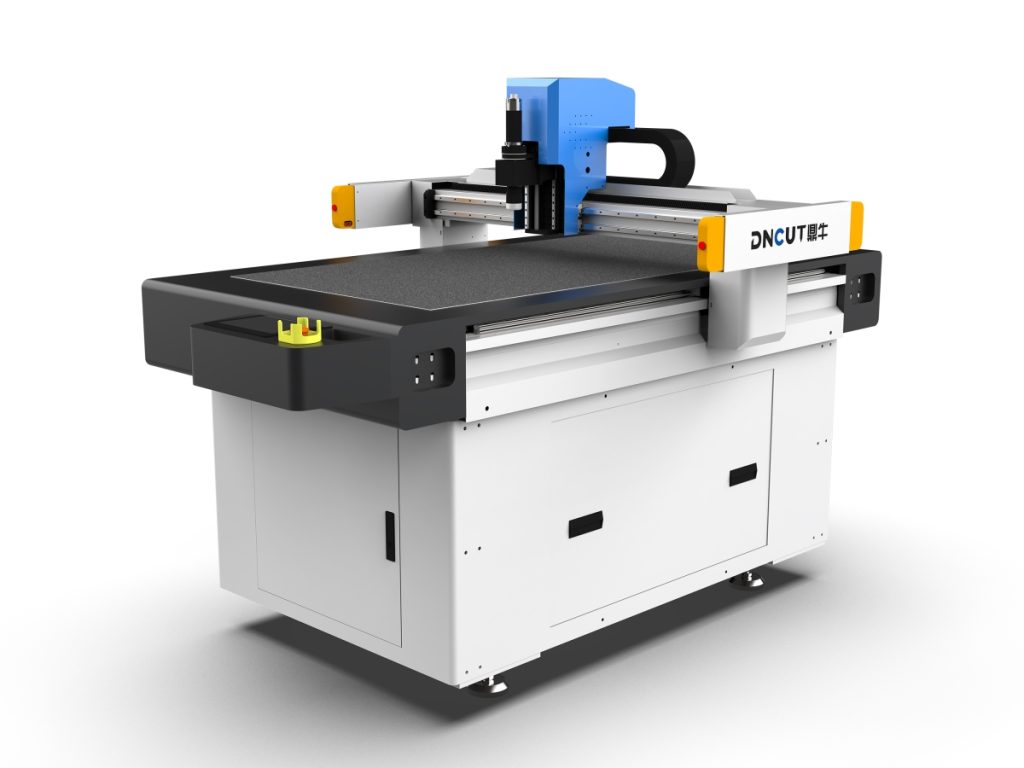
小批量多品種生產可選擇手動上料、半自動裁切機;大批量生產則應考慮自動上料、多層裁切和自動分揀系統。多層裁切可一次切割數十層預浸料,顯著提升效率,但需確保層間無滑移。
環境控制與安全
預浸料對溫濕度敏感,裁切車間通常需控制在溫度20±2℃、濕度50±5%RH。裁切機應具備良好的密封性,防止粉塵污染。同時,設備需符合安全標準,如急停按鈕、光柵保護等。
維護與售後服務
振動刀和超聲波刀屬於易損件,需定期更換。選擇供應商時,應考察其服務網絡和備件供應能力。軟體升級和培訓支援也是長期使用的保障。
預浸料裁切機的操作與維護實踐
正確的操作與維護能延長設備壽命,保證裁切品質。
操作流程
- 材料準備:預浸料從冷庫取出後,需在恆溫車間回溫,避免冷凝水影響切割。回溫時間根據卷材厚度確定,一般2-4小時。
- 設備檢查:檢查刀具磨損情況,清潔台面,確認真空吸附正常。
- 參數設定:根據材料類型和厚度,設定切割速度、振動頻率、刀壓等參數。首次切割建議試切小樣,調整至最佳狀態。
- 切割過程監控:觀察切割邊緣品質,如有毛刺或分層,及時調整參數或更換刀具。
- 下料與標識:切割完成後,按鋪層順序標識和存放,避免混淆。
日常維護
- 刀具保養:振動刀片定期檢查刃口,超聲波刀頭清潔樹脂殘留。建議每切割500-1000米更換刀片,具體視材料而定。
- 真空系統:定期清理過濾網,檢查管路密封性,確保吸附力穩定。
- 導軌與傳動:每週清潔導軌並加註潤滑油,檢查皮帶張緊度。
- 軟體更新:及時安裝控制系統補丁,優化切割路徑演算法。
常見問題與解決
- 切割邊緣毛刺:可能因刀具磨損或速度過慢導致,更換刀具或提高速度。
- 材料分層:通常由刀壓過大或振動頻率不當引起,降低刀壓或調整頻率。
- 切割尺寸偏差:檢查導軌精度和同步帶張力,必要時進行校準。
- 真空吸附不足:清潔過濾網,檢查密封條是否老化。
技術發展趨勢
隨著複合材料應用領域擴大,預浸料裁切機正朝著智能化、柔性化方向發展。例如,集成機器視覺的自動缺陷檢測、基於AI的切割參數優化、以及適應多種材料的模組化刀具系統。此外,環保型切割技術(如低溫切割)也在研發中,以減少粉塵和能耗。
總之,預浸料裁切機是複合材料製造中的關鍵設備,正確選型、精細操作和定期維護是保證生產效率和產品品質的基礎。企業應根據自身需求,選擇技術成熟、服務完善的設備,並建立標準化的操作規範。