
Đặc tính vật liệu EVA và thách thức khi cắt
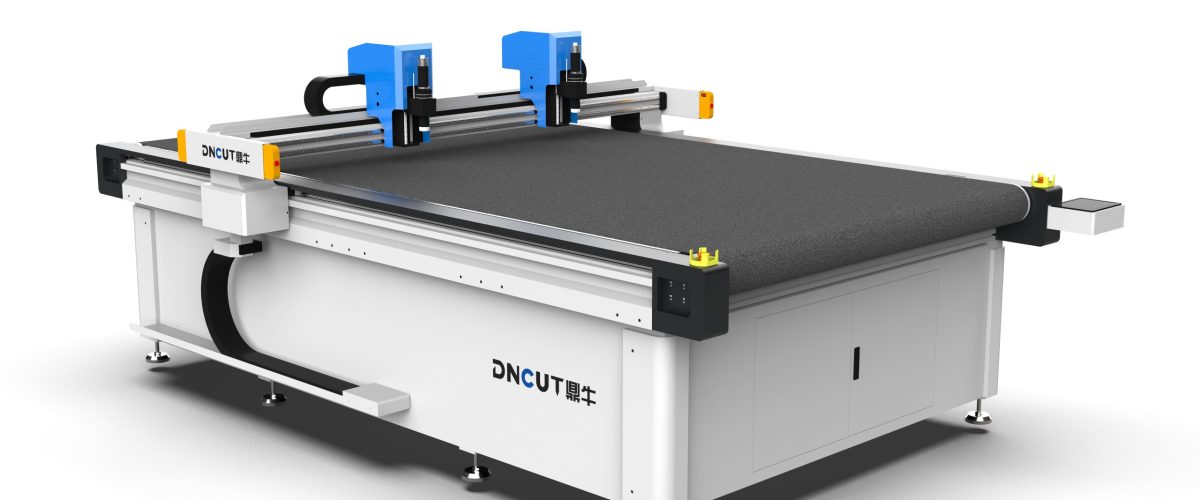
EVA (copolymer ethylene-vinyl acetate) là vật liệu xốp cấu trúc kín, phạm vi mật độ thường 0,03-0,3 g/cm³, độ cứng shore C 18-70. Tính mềm mại, đàn hồi, dễ nén của nó mang lại ba thách thức lớn khi cắt: thứ nhất, vật liệu dễ biến dạng khi chịu lực, dẫn đến giảm độ chính xác kích thước; thứ hai, lưỡi dao khi cắt sinh nhiệt ma sát làm EVA nóng chảy cục bộ gây dính dao; thứ ba, cấu trúc lỗ kín dễ sinh ba via hoặc rách ở mép cắt. Do đó, máy cắt EVA cần được thiết kế chuyên biệt cho các đặc tính này.
Các loại máy cắt EVA chính và lựa chọn
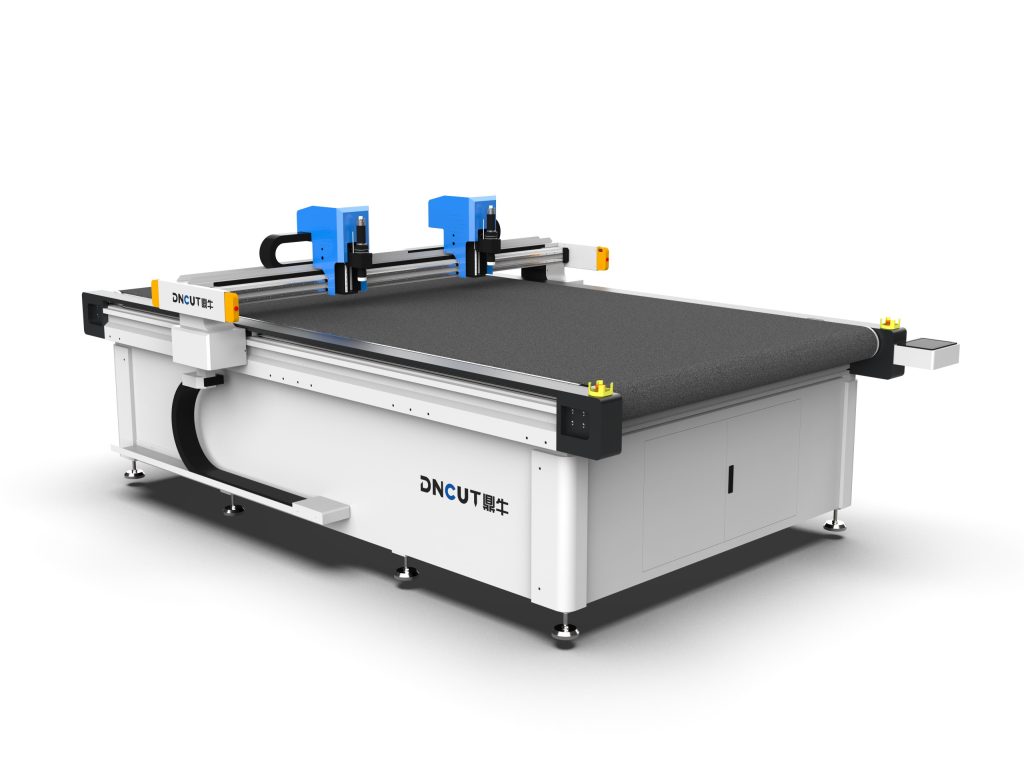
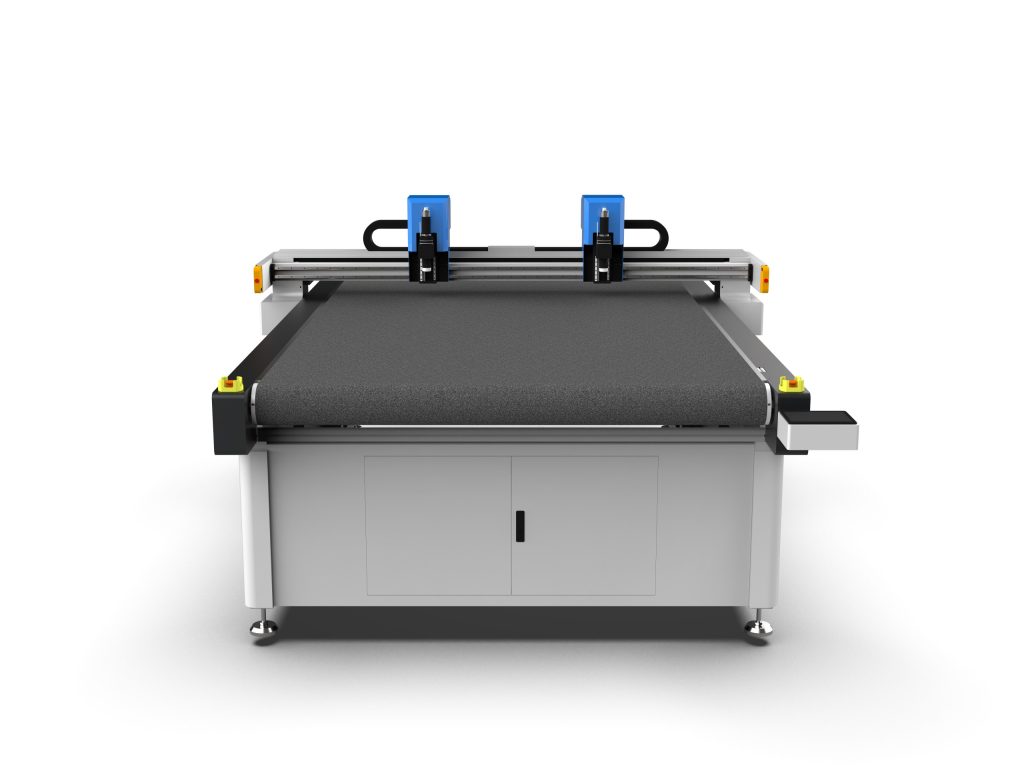
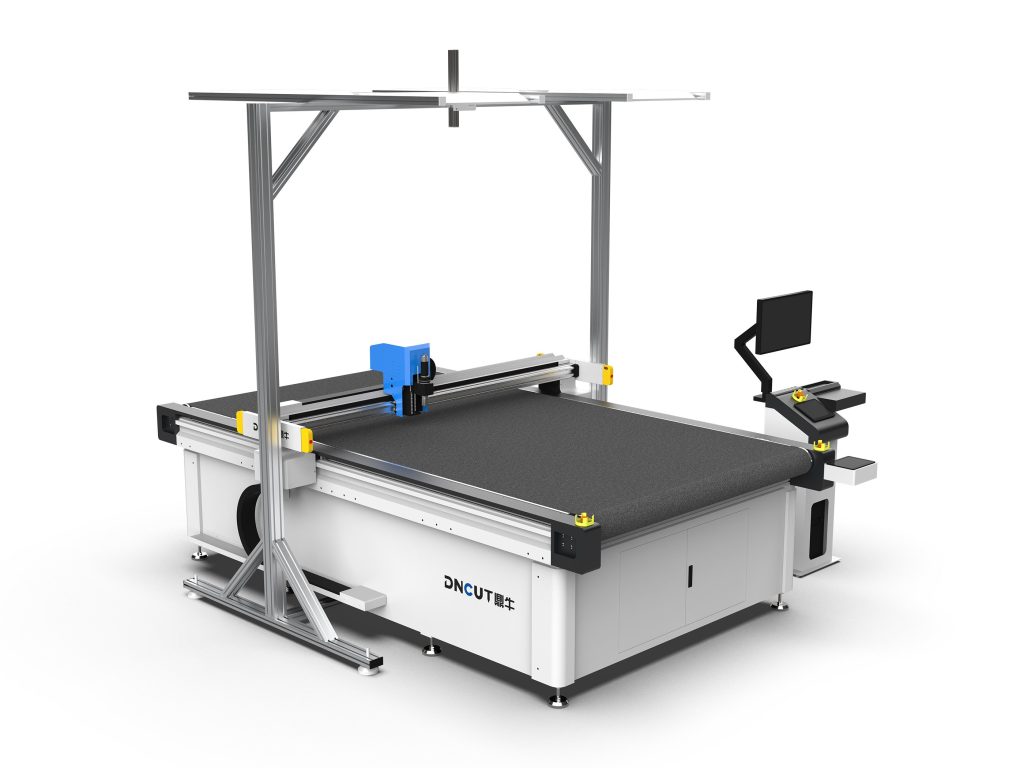
1. Máy cắt dao rung
Sử dụng lưỡi dao rung tần số cao (8000-12000 lần/phút) để cắt, biên độ dao 0,5-2mm. Phù hợp với tấm EVA dày 1-50mm, tốc độ cắt đạt 60-120m/min. Dao rung gây áp lực nhỏ lên vật liệu, mép cắt phẳng, là lựa chọn chủ đạo cho cắt EVA. Khi lựa chọn cần chú ý phạm vi điều chỉnh tần số rung, hệ thống làm mát dao (có thể tùy chọn làm mát khí) và lực hút của bàn hút chân không (khuyến nghị ≥-0,08MPa).
2. Máy cắt laser
Sử dụng laser CO2 (công suất 60-150W) để nóng chảy cắt, rãnh cắt hẹp (0,1-0,3mm), không có ứng suất cơ học. Nhưng cắt laser EVA sinh khói độc hại (chứa khí axetic), cần trang bị hệ thống hút khói và lọc hiệu quả cao. Ngoài ra, mép cắt laser sẽ hình thành mép nóng chảy, có thể ảnh hưởng đến việc dán keo sau đó. Phù hợp với cắt tinh dày ≤10mm, tốc độ khoảng 10-30m/min.
3. Máy cắt siêu âm
Thông qua rung siêu âm (20-40kHz) làm lưỡi dao nóng chảy cục bộ vật liệu, cắt đồng thời hàn mép, ngăn mép bị tơi. Phù hợp với tấm EVA dày 0,5-5mm, tốc độ cắt 5-15m/min. Cắt siêu âm có hiệu quả rõ rệt với vật liệu composite EVA nhiều lớp, nhưng chi phí thiết bị cao hơn.
4. Máy cắt dao tròn
Phù hợp với cắt liên tục cuộn EVA dày ≤5mm, tốc độ dao 200-600rpm, kết hợp hệ thống kiểm soát lực căng. Kết cấu đơn giản, bảo trì thuận tiện, nhưng chất lượng mép cắt trung bình, thường dùng cho cắt thô hoặc trường hợp không yêu cầu độ chính xác cao.
Khuyến nghị lựa chọn: độ dày >10mm, yêu cầu độ chính xác trong ±0,2mm ưu tiên chọn dao rung; mẫu tinh tấm mỏng chọn laser; cần hàn mép chọn siêu âm; cuộn vật liệu số lượng lớn chọn dao tròn.
Thiết lập thông số công nghệ chính
Thông số dao rung
- Tần số rung: vật liệu mỏng (≤5mm) dùng tần số cao (10000-12000 lần/phút), vật liệu dày (>20mm) dùng tần số thấp (8000-9000 lần/phút) để giảm nhiệt ma sát.
- Tốc độ cắt: tỷ lệ nghịch với độ dày, dưới 5mm có thể đặt 80-120m/min, trên 20mm khuyến nghị 30-50m/min.
- Góc lưỡi dao: thường dùng 15°, 22°, 30°. Vật liệu mỏng dùng 15° giảm lực cản cắt, vật liệu dày dùng 30° đảm bảo độ cứng của dao.
- Hút chân không: điều chỉnh theo mật độ vật liệu, EVA mật độ thấp (0,05g/cm³) cần lực hút ≥-0,06MPa, mật độ cao (0,2g/cm³) có thể giảm xuống -0,04MPa.
Thông số laser
- Công suất: mỗi khi độ dày tăng 1mm, công suất tăng 10-15W, ví dụ EVA 5mm dùng 80W.
- Tốc độ cắt: phù hợp với công suất, ở 80W tốc độ khoảng 15m/min.
- Khí phụ trợ: khí nén (0,2-0,4MPa) thổi quét, giảm bám dính vật liệu nóng chảy.
Thông số siêu âm
- Tần số: 20kHz dùng cho vật liệu dày, 40kHz dùng cho vật liệu mỏng.
- Biên độ: 20-50μm, điều chỉnh theo độ dày.
- Áp lực cắt: 0,2-0,5MPa, áp lực quá lớn sẽ gây biến dạng vật liệu.
Các vấn đề thường gặp và giải pháp
1. Ba via ở mép cắt
Nguyên nhân: dao bị cùn, tần số rung quá thấp, độ ẩm vật liệu quá cao. Giải pháp: kiểm tra độ sắc của dao mỗi 8 giờ, sử dụng dụng cụ mài dao kim cương; tăng tần số rung 10%-20%; trước khi cắt sấy EVA ở 40℃ trong 2 giờ, kiểm soát độ ẩm ≤0,5%.
2. Vật liệu dính dao
Nguyên nhân: nhiệt ma sát làm EVA mềm (nhiệt độ >60℃). Giải pháp: giảm tốc độ cắt 15%-30%; bật làm mát khí cho dao (áp suất khí 0,1-0,2MPa); chọn dao có lớp phủ bề mặt (như lớp phủ DLC).
3. Độ chính xác kích thước vượt dung sai
Nguyên nhân: hút chân không không đủ, dao bị lệch, cơ cấu cấp liệu bị trượt. Giải pháp: kiểm tra gioăng niêm phong bàn hút, đảm bảo độ chân không ≥-0,08MPa; điều chỉnh độ đồng tâm kẹp dao (độ đảo ≤0,02mm); bọc cao su lên bề mặt trục cấp liệu (Shore A50).
4. Khói laser cắt nhiều
Nguyên nhân: lưu lượng hút khí không đủ, hệ thống lọc bị tắc. Giải pháp: lưu lượng hút khí theo mỗi 100W công suất cần 200m³/h; vệ sinh bông lọc mỗi hai tuần, thay than hoạt tính mỗi ba tháng.
Điểm chính bảo trì
- Hàng ngày: dọn mảnh vụn trên bàn, kiểm tra mài mòn dao (dùng kính lúp quan sát lưỡi cắt), bôi trơn ray dẫn hướng (dùng mỡ lithium).
- Hàng tuần: hiệu chuẩn độ phẳng bàn hút chân không (sai số ≤0,1mm), kiểm tra lực căng dây đai truyền động (ấn xuống 10mm là phù hợp).
- Hàng tháng: thay lưỡi dao rung (dù chưa cùn, khuyến nghị thay sau 300 giờ sử dụng liên tục), vệ sinh thấu kính laser (dùng ethanol khan).
- Hàng quý: kiểm tra trở kháng đầu dò siêu âm (lệch >10% cần thay), hiệu chuẩn encoder động cơ servo.
Lưu ý an toàn và môi trường
Bụi sinh ra trong quá trình cắt EVA (đặc biệt là khói cắt laser) cần được xử lý làm sạch, nồng độ bụi nên kiểm soát dưới 1mg/m³. Thiết bị phải nối đất tốt (điện trở nối đất ≤4Ω), khu vực dao rung lắp lưới bảo vệ quang, khu vực laser lắp cửa liên động. Người vận hành đeo khẩu trang chống bụi (cấp KN95) và găng tay chống tĩnh điện.
Kết luận
Việc lựa chọn và tối ưu công nghệ máy cắt EVA cần xem xét tổng hợp độ dày vật liệu, yêu cầu độ chính xác, hiệu quả sản xuất và an toàn môi trường. Thông qua lựa chọn máy hợp lý, thiết lập thông số chính xác và thực hiện bảo trì theo quy định, có thể nâng cao rõ rệt chất lượng cắt và tuổi thọ thiết bị. Khuyến nghị thử nghiệm mẫu nhỏ trước khi sản xuất hàng loạt để xác định cửa sổ công nghệ tối ưu.