
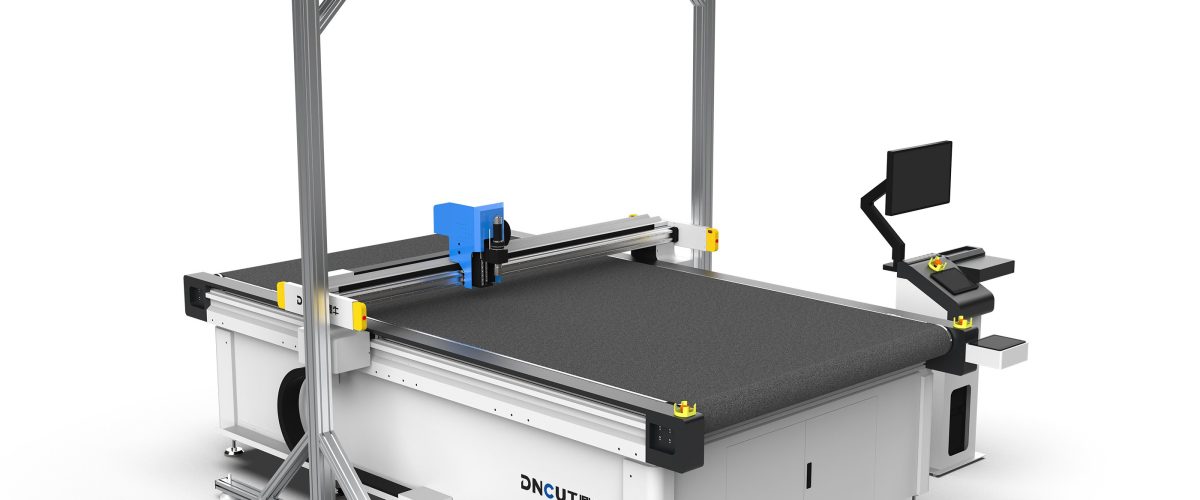
จุดเจ็บปวดในอุตสาหกรรมการตัดปะเก็นยางและการเลือกอุปกรณ์
ปะเก็นยางถูกใช้อย่างแพร่หลายในอุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และการซีลท่อ โดยวัสดุครอบคลุมยางไนไตรล์ (NBR) ซิลิโคน (VMQ) ยางฟลูออโร (FKM) ยางเอทิลีนโพรพิลีนไดอีน (EPDM) เป็นต้น วิธีการตัดแบบแม่พิมพ์แบบดั้งเดิมต้องเปิดแม่พิมพ์ ใช้เวลานาน ต้นทุนสูง และไม่คุ้มค่าสำหรับคำสั่งซื้อปริมาณน้อยหลายชนิด เครื่องตัดมีดสั่น (oscillating knife cutting machine) ตัดเย็นด้วยใบมีดสั่นความถี่สูง ไม่ต้องใช้แม่พิมพ์ ตัดตามข้อมูล CAD โดยตรง จึงกลายเป็นทางเลือกที่เหมาะสมสำหรับการแปรรูปปะเก็นยาง
แต่วัสดุยางมีความยืดหยุ่นสูง ความแข็งต่ำ และเสียรูปง่าย เมื่อตัดมักเกิดปัญหาใบมีดติด ริมตัดมีครีบ และขนาดเบี่ยงเบน การเลือกไม่เหมาะสมจะทำให้ประสิทธิภาพต่ำและอัตราของดีต่ำ บทความนี้ให้คำแนะนำเชิงปฏิบัติจากพารามิเตอร์อุปกรณ์ จุดสำคัญของกระบวนการ และปัญหาที่พบบ่อย
พารามิเตอร์ประสิทธิภาพหลักของเครื่องตัดปะเก็นยาง
เมื่อเลือกซื้ออุปกรณ์ ต้องให้ความสำคัญกับพารามิเตอร์ต่อไปนี้ เพื่อให้แน่ใจว่าตอบสนองความต้องการการแปรรูปปะเก็นยาง
1. ความแม่นยำในการตัดและความแม่นยำในการระบุตำแหน่งซ้ำ
ปะเก็นยางมักต้องการพิกัดความเผื่อขนาดภายใน ±0.1mm ในกรณีที่มีความแม่นยำสูงต้องถึง ±0.05mm ความแม่นยำในการระบุตำแหน่งซ้ำของอุปกรณ์ควร ≤0.02mm เพื่อให้แน่ใจว่าล็อตมีความสม่ำเสมอ รุ่นที่ใช้มอเตอร์เซอร์โว+สกรูส่งกำลังความแม่นยำดีกว่ารุ่นที่ใช้มอเตอร์สเต็ปเปอร์
2. ความถี่การสั่นและระยะชัก
มีดสั่นตัดด้วยการสั่นขึ้นลงความถี่สูง ความถี่มักอยู่ที่ 1000-3000 ครั้ง/นาที ระยะชักปรับได้ (0.5-5mm) เมื่อตัดยาง แนะนำความถี่ 2000-2500 ครั้ง/นาที ระยะชัก 1-2mm ความถี่ต่ำเกินไปจะทำให้แรงต้านการตัดสูง ริมตัดหยาบ ความถี่สูงเกินไปอาจทำให้วัสดุหลอมละลาย (สำหรับยางบางชนิด)
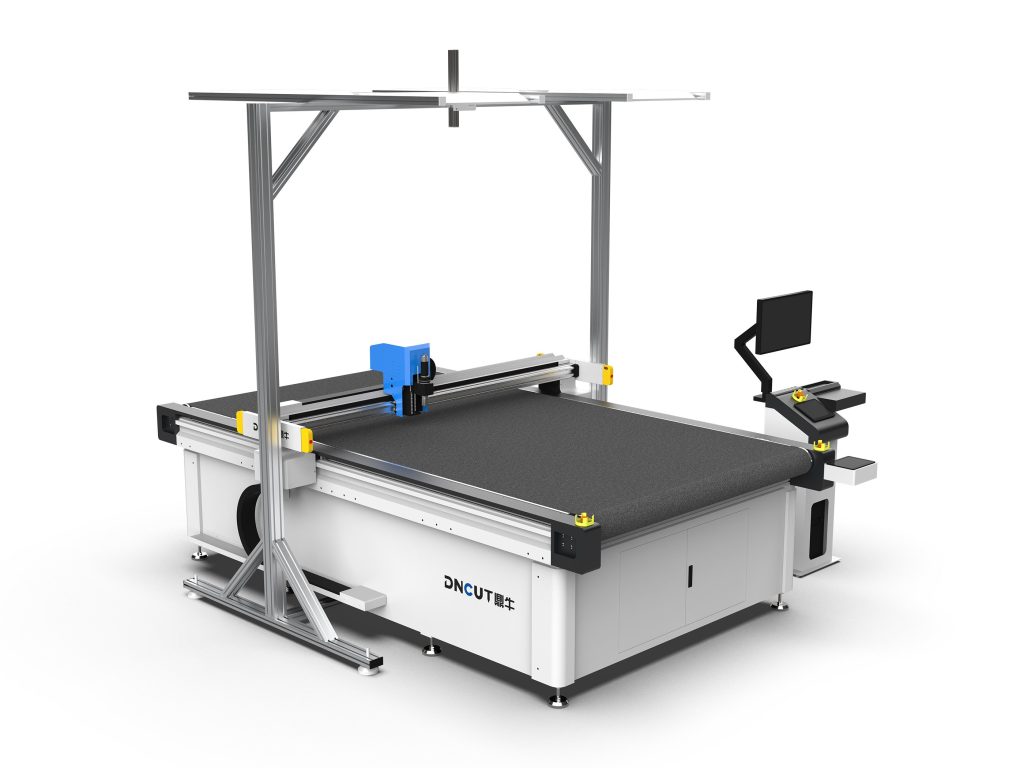
3. ประเภทและวัสดุของใบมีด
สำหรับยาง ใบมีดที่ใช้บ่อยมี:
- มีดสั่นปลายแหลม: เหมาะสำหรับปะเก็นยางบาง (ความหนา ≤3mm) ริมตัดละเอียด
- มีดสั่นกลม: เหมาะสำหรับยางหนา (3-10mm) แรงต้านการตัดน้อย แต่รัศมีมุมในจำกัด
- มีดนิวเมติก: ใช้สำหรับยางแข็งหรือวัสดุคอมโพสิต แรงตัดสูง
แนะนำวัสดุใบมีดเป็นคาร์ไบด์ (ทังสเตนสตีล) ทนทานต่อการสึกหรอดี อายุการใช้งานยาวนาน เมื่อตัดซิลิโคน แนะนำใช้ใบมีดเคลือบ (เช่น เคลือบเทฟลอน) เพื่อลดการติด
4. ความเร็วตัดและความเร่ง
ความเร็วตัดยางไม่ควรเร็วเกินไป โดยทั่วไปควบคุมที่ 50-200mm/s ความเร็วเร็วเกินไปจะทำให้ริมตัดฉีกขาดและขนาดเกินพิกัด อุปกรณ์ควรมีการประมาณค่าแบบอาร์กและฟังก์ชันลดความเร็วที่มุม เพื่อให้แน่ใจว่าคุณภาพที่มุมแหลม แนะนำความเร่ง ≥500mm/s² เพื่อเพิ่มประสิทธิภาพ
5. แท่นดูดและระบบสุญญากาศแบบแบ่งโซน
วัสดุยางนุ่ม ต้องยึดให้แน่นเมื่อตัด แท่นดูดสุญญากาศเป็นอุปกรณ์จำเป็น แรงดูด ≥-80kPa สำหรับปะเก็นขนาดเล็ก แนะนำใช้การดูดแบบแบ่งโซน เปิดสุญญากาศเฉพาะพื้นที่ตัด เพื่อหลีกเลี่ยงการเสียรูปของวัสดุ พื้นผิวแท่นควรเรียบและมีความแข็งสูง (เช่น อะลูมิเนียมอัลลอยด์ชุบอโนไดซ์) เพื่อป้องกันรอยขีดข่วน
6. การระบายความร้อนใบมีดและมาตรการป้องกันการติด
เมื่อตัดยางบางชนิด (เช่น ยางที่ยังไม่คงรูป) ใบมีดติดง่าย สามารถใช้ฐานมีดที่มีการเป่าลมเย็น หรือใช้การหล่อลื่นปริมาณเล็กน้อย (เช่น สเปรย์ซิลิโคนออยล์) รุ่นไฮเอนด์บางรุ่นติดตั้งมีดอัลตราโซนิก ซึ่งลดแรงเสียดทานด้วยการสั่นความถี่สูง เหมาะสำหรับวัสดุที่มีความเหนียวสูง
พารามิเตอร์กระบวนการตัดปะเก็นยางที่แนะนำ
พารามิเตอร์ต่อไปนี้อ้างอิงจากการตัดด้วยมีดสั่นสำหรับวัสดุยางทั่วไป (ความแข็ง 50-80 Shore A ความหนา 1-5 มม.) เพื่อใช้เป็นข้อมูลอ้างอิง
- ความถี่การสั่น: 2000-2500 ครั้ง/นาที
- ระยะชักการสั่น: 1.0-1.5mm
- ความเร็วตัด: 80-150mm/s (ช่วงเส้นตรง) ที่มุมลดลงเหลือ 30-50mm/s
- ความยาวใบมีดที่ยื่นออก: มากกว่าความหนาวัสดุ 0.5-1mm
- การดูดสุญญากาศ: -70 ถึง -90kPa
- มุมใบมีด: มีดปลายแหลม 15°-20° (วัสดุบาง) มีดกลมไม่มีมุม
พารามิเตอร์จริงต้องปรับแต่งตามความแข็งของวัสดุ ความหนา และประสิทธิภาพอุปกรณ์ แนะนำให้ทดลองตัดก่อน ตรวจสอบขนาดด้วยโปรเจคเตอร์หรือเครื่องวัดภาพ แล้วค่อยๆ ปรับให้เหมาะสม
ปัญหาการตัดที่พบบ่อยและแนวทางแก้ไข
ปัญหา 1: ริมตัดมีครีบหรือฉีกขาด
สาเหตุ: ใบมีดทื่อ ความถี่การสั่นต่ำเกินไป ความเร็วตัดเร็วเกินไป วัสดุไม่ได้กดแน่น
แนวทางแก้ไข: เปลี่ยนใบมีด เพิ่มความถี่การสั่นเป็น 2500 ครั้ง/นาที ลดความเร็วตัดเป็น 80mm/s ตรวจสอบว่าการดูดสุญญากาศมีผลหรือไม่ เพิ่มล้อกดวัสดุ
ปัญหา 2: ใบมีดติดยาง
สาเหตุ: ปริมาณยางดิบสูง อุณหภูมิใบมีดสูงขึ้น ไม่มีการระบายความร้อน
แนวทางแก้ไข: ใช้ใบมีดเคลือบ เปิดการเป่าลมเย็น ลดความถี่การสั่นเพื่อลดความร้อนจากแรงเสียดทาน ทาแป้งทัลคัมบนผิวใบมีด (มาตรการชั่วคราว)
ปัญหา 3: ขนาดเบี่ยงเบนเกินพิกัด
สาเหตุ: วัสดุเด้งกลับ ไม่ได้ตั้งค่าชดเชยใบมีด แท่นไม่เรียบ
แนวทางแก้ไข: เพิ่มการชดเชยรัศมีใบมีดใน CAD (มัก 0.1-0.2mm) ตรวจสอบให้แน่ใจว่าความเรียบของแท่น ≤0.1mm/m สำหรับยางที่มีความยืดหยุ่นสูง สามารถลดความเร็วตัดลงเพื่อลดการเสียรูปของวัสดุ
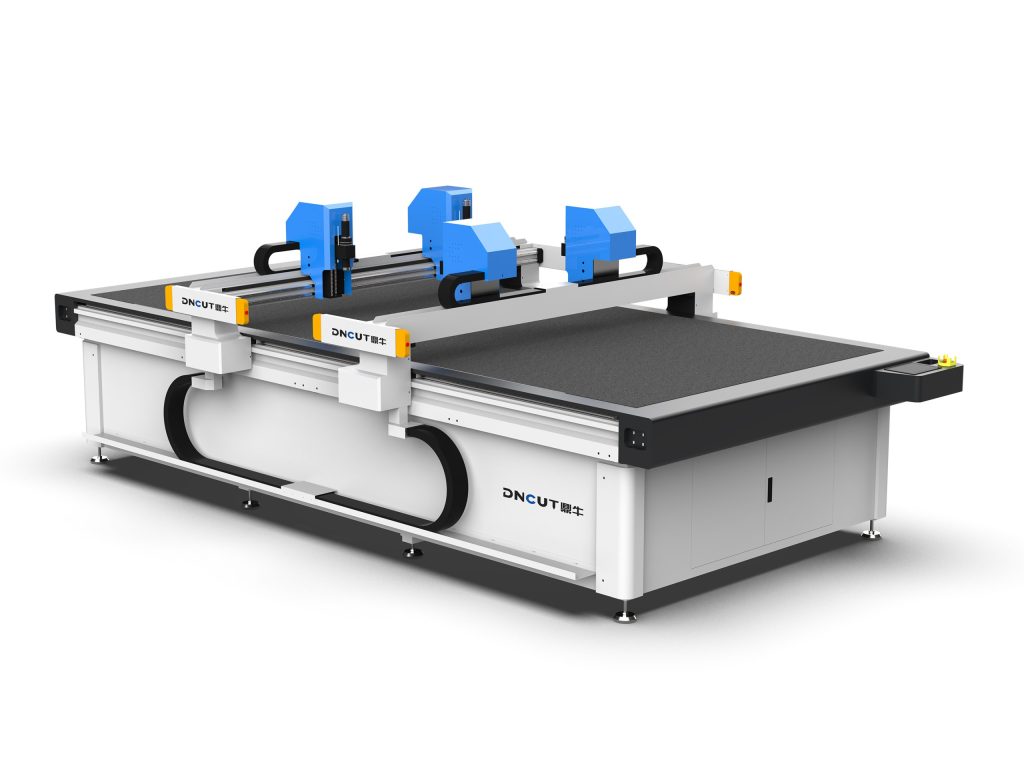
ปัญหา 4: การตัดรูเล็กผิดรูป
สาเหตุ: ขนาดรูเล็กกว่าความกว้างใบมีด แรงดูดไม่เพียงพอ
แนวทางแก้ไข: เลือกใบมีดที่แคบกว่า (เช่น กว้าง 0.6mm) ใช้วิธีการลงมีดแบบเกลียว เพิ่มการดูดสุญญากาศเฉพาะจุด สำหรับรูที่มีขนาด <2mm แนะนำเปลี่ยนเป็นเลเซอร์หรือการตัดเจาะ
จุดสำคัญในการบำรุงรักษาอุปกรณ์
การบำรุงรักษาตามกำหนดสามารถยืดอายุอุปกรณ์และรับประกันความแม่นยำในการตัด
- ทุกวัน: ทำความสะอาดแท่นและฐานมีด ตรวจสอบการสึกหรอของใบมีด (สังเกตคมมีดด้วยแว่นขยาย) ทำความสะอาดรูดูดสุญญากาศ
- ทุกสัปดาห์: ตรวจสอบการหล่อลื่นสายพานส่งกำลัง/สกรู ทำความสะอาดรางนำ้ ทาง คาลิเบรตจุดกำเนิด
- ทุกเดือน: ตรวจสอบแปรงถ่านของมอเตอร์สั่น (ถ้ามี) ทดสอบแรงดูด ตรวจสอบความแม่นยำในการตัด (ตัดวงกลมมาตรฐานทดสอบ)
- การจัดการใบมีด: สร้างบันทึกอายุการใช้งานใบมีด โดยทั่วไปใบมีดคาร์ไบด์ตัดยางมีอายุ 8-12 ชั่วโมง (ทำงานต่อเนื่อง) เมื่อสึกหรอให้เปลี่ยนทันที
คำแนะนำในการเลือกและสรุป
เมื่อเลือกซื้อเครื่องตัดปะเก็นยาง ควรให้ความสำคัญกับการกำหนดค่าต่อไปนี้:
- ขับเคลื่อนด้วยเซอร์โว+สกรูความแม่นยำ ความแม่นยำในการระบุตำแหน่งซ้ำ ≤0.02mm
- ช่วงความถี่การสั่นปรับได้ 1000-3000 ครั้ง/นาที
- แท่นดูดสุญญากาศพร้อมการควบคุมแบบแบ่งโซน
- รองรับการชดเชยรัศมีใบมีดและการลดความเร็วแบบอาร์ก
- สามารถเลือกติดตั้งการเป่าลมเย็นหรือมีดอัลตราโซนิกได้
สำหรับแผ่นยางที่มีความหนาเกิน 10mm แนะนำใช้การตัดด้วยน้ำแรงดันสูงหรือเลเซอร์ สำหรับรูเล็กที่มีความแม่นยำสูงสามารถพิจารณากระบวนการผสมผสาน เครื่องตัดมีดสั่นมีข้อได้เปรียบชัดเจนในการผลิตปะเก็นยางปริมาณกลาง-น้อยหลายชนิด การเลือกและการปรับกระบวนการอย่างเหมาะสมสามารถ achieve ความแม่นยำ ±0.1mm ประสิทธิภาพสูงกว่าการตัดแม่พิมพ์มากกว่า 50%
ก่อนการจัดซื้อจริง ต้องส่งตัวอย่างวัสดุให้ผู้ขายอุปกรณ์ทดลองตัด เพื่อตรวจสอบคุณภาพริมตัดและความแม่นยำของขนาด ในขณะเดียวกันควรพิจารณาการขยายตัวของอุปกรณ์ เช่น รองรับการติดตั้ง CCD กำหนดตำแหน่งด้วยภาพ หรือการเปลี่ยนมีดอัตโนมัติในภายหลังหรือไม่