
Свойства материала EVA и проблемы при резке
EVA (сополимер этилена и винилацетата) — это вспененный материал с закрытоячеистой структурой, плотность обычно составляет 0,03–0,3 г/см³, твёрдость по Шору C 18–70. Его мягкость, упругость и способность к сжатию создают три основные проблемы при резке: во-первых, материал деформируется под нагрузкой, что снижает точность размеров; во-вторых, при резке лезвием возникает фрикционное тепло, вызывающее локальное плавление EVA и налипание на нож; в-третьих, закрытоячеистая структура способствует образованию заусенцев или разрывов на кромках реза. Поэтому резальные машины для EVA требуют специальной конструкции с учётом этих особенностей.
Основные типы резальных машин для EVA и их выбор
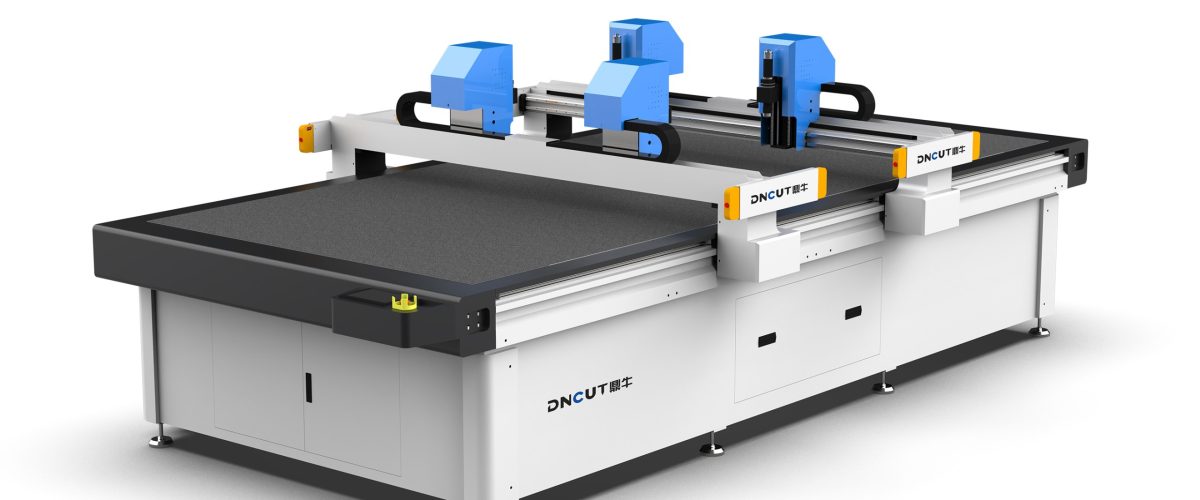
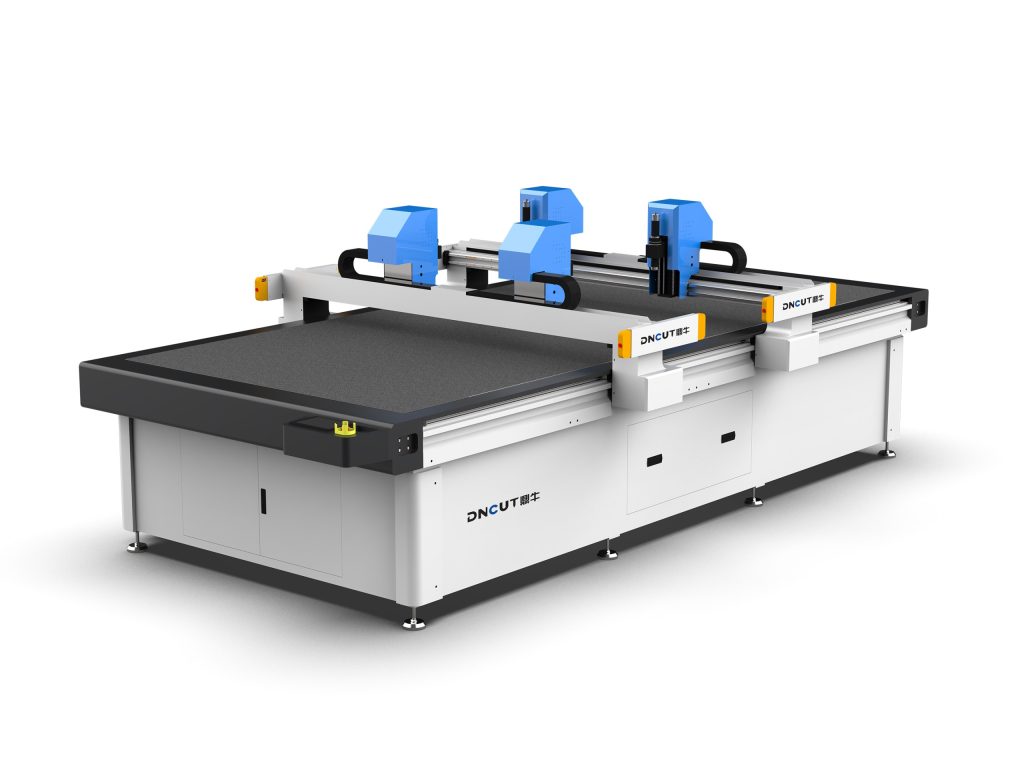
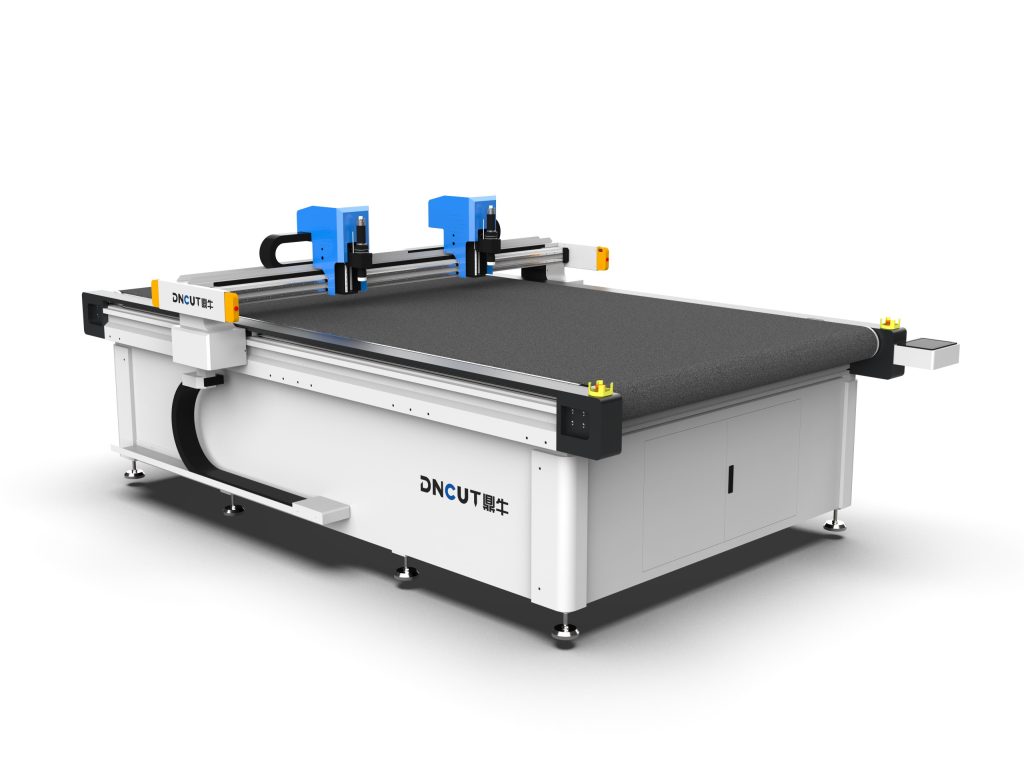
1. Раскройный станок с осциллирующим ножом (вибронож)
Используется высокочастотная вибрация (8000–12000 раз в минуту) лезвия для резки, амплитуда лезвия 0,5–2 мм. Подходит для листов EVA толщиной 1–50 мм, скорость резки достигает 60–120 м/мин. Осциллирующий нож оказывает малое давление на материал, рез ровный, это основной выбор для резки EVA. При выборе следует обращать внимание на регулируемый диапазон частоты вибрации, систему охлаждения лезвия (опционально воздушное охлаждение) и силу прижима вакуумного стола (рекомендуется ≥ -0,08 МПа).
2. Лазерный станок для резки
Использует CO2-лазер (мощность 60–150 Вт) для плавления и резки, ширина реза узкая (0,1–0,3 мм), отсутствует механическое напряжение. Однако лазерная резка EVA выделяет вредный дым (содержащий уксусную кислоту), требуется высокоэффективная система вытяжки и очистки. Кроме того, на кромках лазерной резки образуется оплавленная кромка, что может повлиять на последующее склеивание. Подходит для точной резки толщиной ≤10 мм, скорость около 10–30 м/мин.
3. Ультразвуковой станок для резки
Посредством ультразвуковых колебаний (20–40 кГц) лезвие локально расплавляет материал, одновременно запаивая кромку и предотвращая осыпание краёв. Подходит для листов EVA толщиной 0,5–5 мм, скорость резки 5–15 м/мин. Ультразвуковая резка особенно эффективна для многослойных композитных материалов EVA, но стоимость оборудования выше.
4. Станок с дисковым ножом
Подходит для непрерывной резки рулонного EVA толщиной ≤5 мм, скорость вращения лезвия 200–600 об/мин, в сочетании с системой контроля натяжения. Простая конструкция, удобное обслуживание, но качество реза среднее, в основном используется для черновой резки или случаев с невысокими требованиями к точности.
Рекомендации по выбору: при толщине >10 мм и требовании точности в пределах ±0,2 мм предпочтителен осциллирующий нож; для тонких листов с мелким рисунком — лазер; при необходимости запайки кромки — ультразвук; для крупносерийных рулонов — дисковый нож.
Настройка ключевых технологических параметров
Параметры осциллирующего ножа
- Частота вибрации: для тонкого материала (≤5 мм) используется высокая частота (10000–12000 раз/мин), для толстого (>20 мм) — низкая частота (8000–9000 раз/мин) для снижения фрикционного тепла.
- Скорость резки: обратно пропорциональна толщине, для толщины менее 5 мм можно установить 80–120 м/мин, для толщины более 20 мм рекомендуется 30–50 м/мин.
- Угол лезвия: обычно 15°, 22°, 30°. Для тонкого материала используется 15° для снижения сопротивления резанию, для толстого — 30° для обеспечения жёсткости лезвия.
- Вакуумный прижим: регулируется в зависимости от плотности материала, для EVA низкой плотности (0,05 г/см³) требуется сила прижима ≥ -0,06 МПа, для высокой плотности (0,2 г/см³) можно снизить до -0,04 МПа.
Параметры лазера
- Мощность: на каждый 1 мм увеличения толщины мощность увеличивается на 10–15 Вт, например, для EVA толщиной 5 мм используется 80 Вт.
- Скорость резки: согласуется с мощностью, при 80 Вт скорость около 15 м/мин.
- Вспомогательный газ: сжатый воздух (0,2–0,4 МПа) для обдува, снижения налипания расплава.
Параметры ультразвука
- Частота: 20 кГц для толстого материала, 40 кГц для тонкого.
- Амплитуда: 20–50 мкм, регулируется в зависимости от толщины.
- Давление резки: 0,2–0,5 МПа, чрезмерное давление приводит к деформации материала.
Типичные проблемы и их решения
1. Заусенцы на кромке реза
Причина: затупление лезвия, слишком низкая частота вибрации, повышенная влажность материала. Решение: проверять остроту лезвия каждые 8 часов, использовать алмазный точильный камень; повысить частоту вибрации на 10%–20%; перед резкой сушить EVA при 40 °C в течение 2 часов, контролировать влажность ≤0,5%.
2. Налипание материала на нож
Причина: фрикционное тепло вызывает размягчение EVA (температура >60 °C). Решение: снизить скорость резки на 15%–30%; включить воздушное охлаждение лезвия (давление воздуха 0,1–0,2 МПа); использовать лезвия с поверхностным покрытием (например, DLC).
3. Отклонение точности размеров
Причина: недостаточный вакуумный прижим, биение лезвия, проскальзывание механизма подачи. Решение: проверить уплотнительные полосы вакуумного стола, обеспечить вакуум ≥ -0,08 МПа; отрегулировать соосность зажима лезвия (биение ≤0,02 мм); обрезинить поверхность подающих роликов (твёрдость по Шору A50).
4. Сильное дымление при лазерной резке
Причина: недостаточный расход вытяжки, засорение системы фильтрации. Решение: расход вытяжки из расчёта 200 м³/ч на каждые 100 Вт мощности; очищать фильтровальную ткань каждые две недели, заменять активированный уголь каждые три месяца.
Основные моменты технического обслуживания
- Ежедневно: очищать стол от стружки, проверять износ лезвия (осматривать режущую кромку через лупу), смазывать направляющие (литиевая смазка).
- Еженедельно: калибровать плоскостность вакуумного стола (погрешность ≤0,1 мм), проверять натяжение приводного ремня (прогиб 10 мм).
- Ежемесячно: заменять лезвие осциллирующего ножа (даже если не затупилось, рекомендуется замена после 300 часов непрерывной работы), очищать лазерные линзы (безводным этанолом).
- Ежеквартально: проверять импеданс ультразвукового преобразователя (при отклонении >10% требуется замена), калибровать энкодер серводвигателя.
Меры безопасности и охраны окружающей среды
Пыль, образующаяся при резке EVA (особенно дым от лазерной резки), должна проходить очистку, концентрация пыли должна поддерживаться ниже 1 мг/м³. Оборудование должно быть надёжно заземлено (сопротивление заземления ≤4 Ом), в зоне осциллирующего ножа установлена световая завеса, в лазерной зоне — блокировочные двери. Операторы должны носить противопылевые маски (уровня KN95) и антистатические перчатки.
Заключение
Выбор и оптимизация технологии резания EVA требуют комплексного учёта толщины материала, требований к точности, производительности, а также экологической безопасности. Рациональный выбор модели, точная настройка параметров и соблюдение регламента обслуживания позволяют значительно повысить качество резки и срок службы оборудования. Рекомендуется перед серийным производством провести испытания на небольших образцах для определения оптимального технологического окна.