
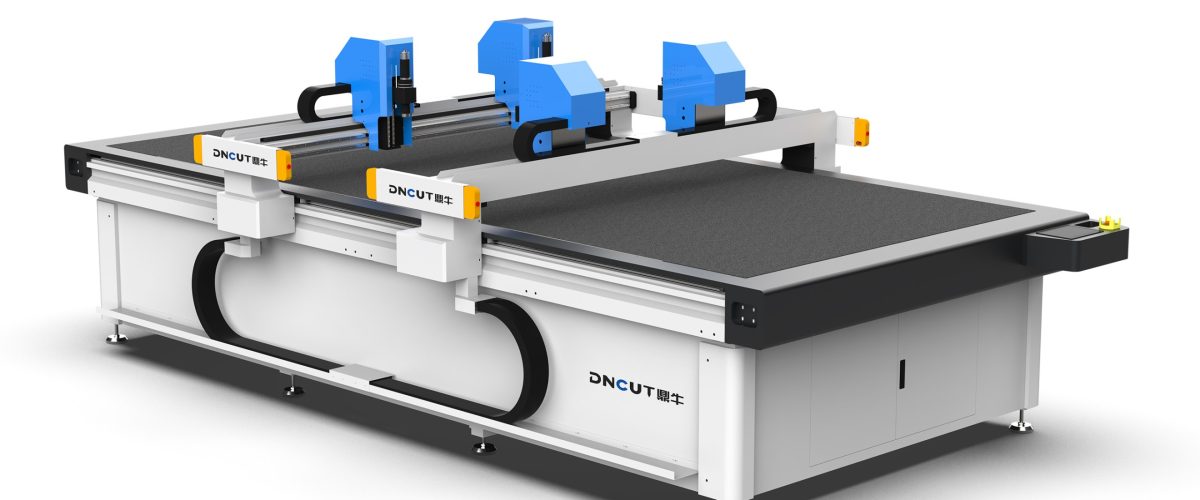
Проблемы резки овчины и выбор оборудования
Овчина — это кожаный материал с ворсовой поверхностью, широко используемый в обуви, одежде и автомобильных интерьерах. Сложности резки заключаются в следующем: ворсовый слой легко сминается, лезвие легко нагревается, что приводит к подпалинам, а нижний слой натуральной кожи и ворсовый слой имеют разную растяжимость, что легко вызывает отклонения в размерах. Традиционная вырубка или ручная резка имеют низкую эффективность и точность, а раскройная машина с осциллирующим ножом (также называемая машиной с вибрирующим ножом) за счет высокочастотного малоамплитудного колебания лезвия эффективно решает вышеуказанные проблемы. При выборе необходимо обратить внимание на следующие ключевые параметры:
- Рабочая область: распространенные规格 — 1600 мм × 2500 мм, 2100 мм × 3100 мм, выбор зависит от размеров сырья и потребностей раскладки. Слишком большая область влияет на жесткость, слишком маленькая — приводит к перерасходу материала.
- Частота колебаний: рекомендуется выбирать высокочастотные модели с 8000–12000 колебаний в минуту; чем выше частота, тем глаже поверхность реза, но необходимо учитывать толщину материала.
- Тип ножа: для овчины рекомендуется использовать остроконечный нож (угол 15°–20°) или дисковый нож; остроконечный подходит для тонких контуров, дисковый — для длинных прямых резов.
- Система прижима: обязательна зональная вакуумная фиксация, чтобы ворсовый слой не приподнимался во время резки. Рекомендуемая сила прижима ≥0,06 МПа.
- Тип передачи: реечная передача с точностью ±0,1 мм подходит для большинства случаев; линейный двигатель с точностью ±0,05 мм — для высокоточных автомобильных интерьерных деталей.
Кроме того, оборудование должно быть оснащено программным обеспечением для автоматической раскладки, поддерживающим форматы DXF, PLT и др., и способным оптимизировать раскладку с учетом направления ворса для снижения отходов.
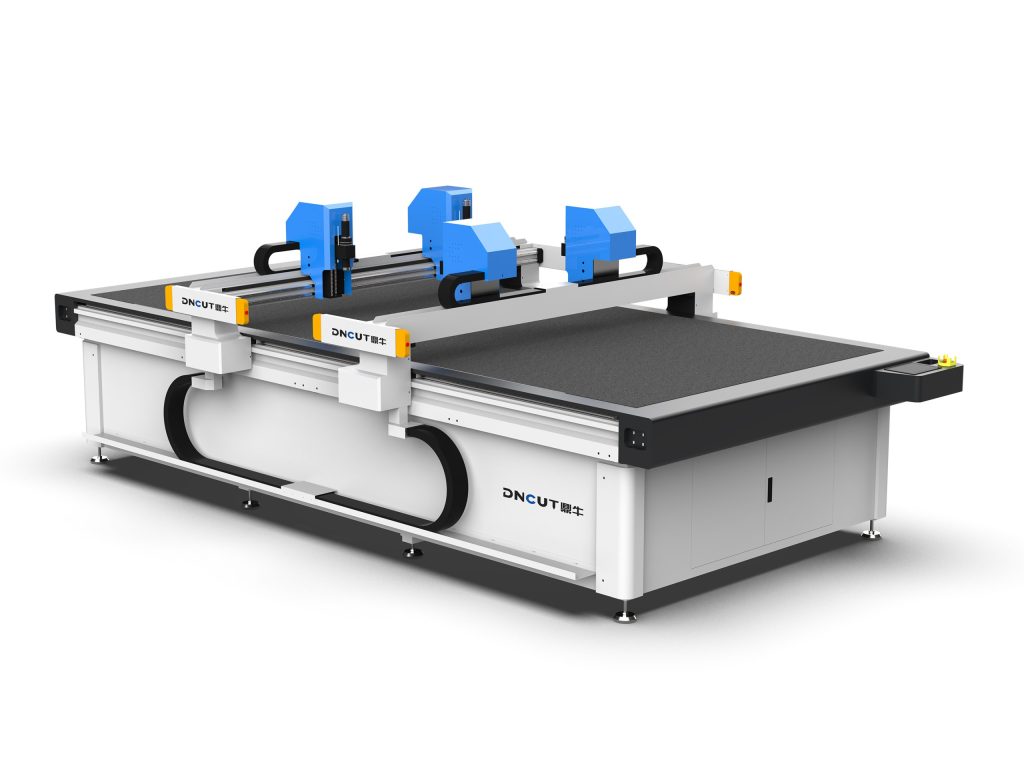
Выбор ножа и настройка параметров
Качество резки овчины в значительной степени зависит от соответствия ножа и параметров. Ниже приведены рекомендуемые схемы, обобщенные на практике:
1. Выбор ножа
- Остроконечный нож (15°): подходит для сложных кривых, контуров малого радиуса (например, декоративные элементы верха обуви). Лезвие острое, но быстро изнашивается; рекомендуется проверять каждые 200–300 м реза.
- Дисковый нож (диаметр 25 мм): подходит для длинных прямых и крупных контуров, имеет больший срок службы, но ограничен радиус поворота (минимум R5 мм).
- Осциллирующий нож (с зубцами): для толстого ворса (высота ворса ≥8 мм) снижает вытягивание ворса, но рез получается немного шероховатым.
2. Настройка ключевых параметров
- Частота колебаний: для тонкого материала (высота ворса ≤5 мм) — 10000–12000 кол/мин; для толстого (высота ворса 5–10 мм) — 8000–10000 кол/мин. Слишком высокая частота приводит к перегреву лезвия.
- Скорость резки: на прямых участках можно устанавливать 300–500 мм/с, на кривых снижать до 150–250 мм/с. Слишком высокая скорость приводит к образованию бахромы на резе.
- Давление ножа: регулируется в зависимости от толщины материала, обычно 0,2–0,5 МПа. Слишком большое давление сминает ворс, слишком малое — не прорезает нижний слой.
- Сила прижима: зональная фиксация, в зоне резки 0,04–0,06 МПа, в нерабочих зонах можно отключать для экономии энергии.
- Компенсация ножа: для остроконечного ножа необходимо задать компенсацию радиуса 0,1–0,2 мм, для дискового — 0,5–1,0 мм для обеспечения точности размеров.
Внимание: перед первой резкой обязательно выполните пробный рез на отходах, проверьте гладкость реза, отсутствие подпалин и точность размеров. Рекомендуется перекалибровывать параметры при каждой смене партии материала.
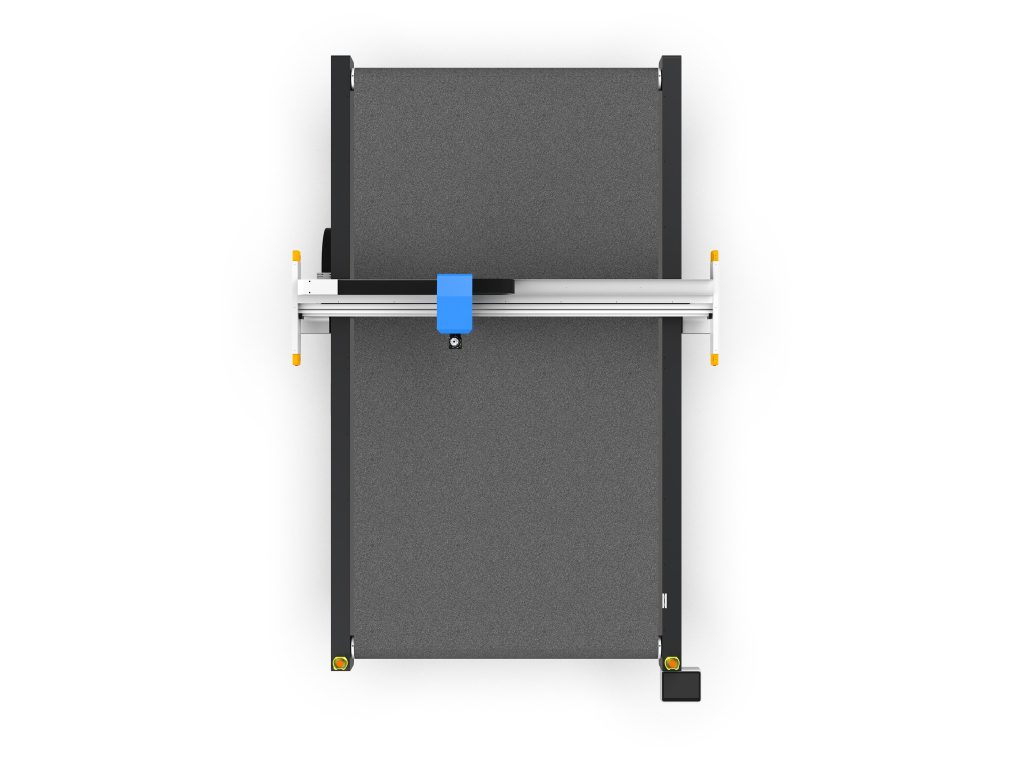
Порядок работы и приемы
Соблюдение регламента работы значительно повышает качество резки и срок службы оборудования. Рекомендуемые шаги:
1. Подготовка материала
- Проверьте влажность овчины, она должна быть в пределах 8%–12%. Слишком влажный материал прилипает к ножу, слишком сухой — вызывает электростатическое притяжение ворса.
- Разложите материал ровно на рабочем столе, направление ворса должно быть одинаковым (обычно раскладка по направлению ворса).
- Расчешите ворс щеткой из щетины, удалите примеси и торчащий ворс, чтобы избежать захвата лезвием при резке.
2. Раскладка и фиксация
- Используйте программу раскладки для оптимизации расположения с учетом направления ворса; расположение в одном направлении снижает цветовые различия.
- Включите вакуумную фиксацию, чтобы материал полностью прилегал к столу. Для хорошо воздухопроницаемой овчины можно накрыть материал тонкой PE-пленкой для усиления прижима.
3. Процесс резки
- Сначала вырезайте внутренние контуры, затем внешние, чтобы избежать смещения материала.
- Для толстого материала используйте послойную резку (глубина каждого слоя ≤3 мм) для снижения нагрузки на нож.
- В реальном времени контролируйте качество реза; при появлении бахромы или подпалин немедленно корректируйте скорость или частоту.
4. Съем деталей и очистка
- После завершения резки отключите прижим, очистите стол мягкой щеткой от ворса, чтобы остатки не влияли на следующую резку.
- Регулярно протирайте лезвие специальным очистителем для удаления жира с ворса.
Типичные проблемы и их решения
По отзывам клиентов,常见 проблемы при резке овчины и меры их устранения следующие:
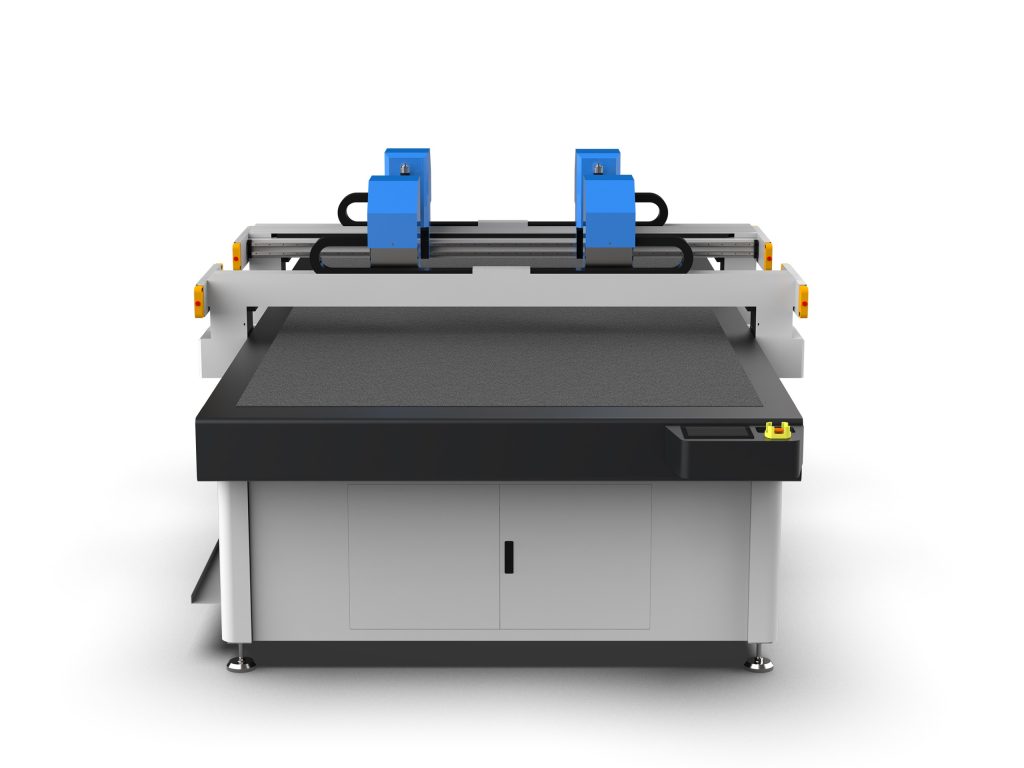
- Бахрома на резе: причина может быть в затуплении лезвия, слишком низкой частоте колебаний или слишком высокой скорости. Решение: замените лезвие, повысьте частоту до 10000 кол/мин и выше, снизьте скорость до 200 мм/с и ниже.
- Подпалины (ожоги): обычно вызваны перегревом лезвия. Проверьте, не слишком ли высока частота колебаний (более 12000 кол/мин), снизьте частоту и сократите время непрерывной резки; при необходимости установите устройство обдува воздухом для охлаждения.
- Отклонения размеров: проверьте правильность настройки компенсации ножа, достаточность силы прижима (рекомендуется ≥0,05 МПа), натяжение приводного ремня.
- Сминание ворса: слишком большое давление ножа или слишком тупой угол лезвия. Отрегулируйте давление до 0,2–0,3 МПа, используйте острое остроконечное лезвие.
- Смещение материала: недостаточная сила прижима или слишком плотная раскладка. Увеличьте зоны прижима или подложите под материал слой воздухопроницаемого войлока для равномерности прижима.
Если проблема сохраняется, рекомендуется связаться с производителем оборудования для диагностики параметров и при необходимости модернизировать систему управления (например, добавить сервопривод давления ножа).
Техническое обслуживание и правила безопасности
Правильное обслуживание продлевает срок службы оборудования и сохраняет точность резки. Основные пункты ежедневного обслуживания:
- Ежедневно: очищайте стол от ворса, проверяйте износ лезвия (осматривайте кромку через лупу), очищайте фильтр прижима.
- Еженедельно: смазывайте направляющие и рейки (литиевой смазкой), проверяйте натяжение ремня (прогиб около 10 мм), калибруйте начало координат.
- Ежемесячно: проверяйте электрические соединения, очищайте шкаф управления от пыли, проверяйте работу кнопки аварийного останова.
- Управление лезвиями: ведите учет использования лезвий; остроконечный нож меняйте каждые 500 м реза или при появлении бахромы, дисковый — каждые 1000 м. Храните лезвием вверх, избегая ударов.
В части безопасности: при работе запрещается надевать перчатки (во избежание захвата), длинные волосы должны быть собраны; во время работы оборудования нельзя просовывать руки в зону резки; при замене лезвия обязательно отключайте питание; запрещается включать вакуум при отсутствии материала на столе прижима во избежание перегрузки двигателя.
Следуя приведенным рекомендациям, машина для резки овчины стабильно обеспечивает точность резки ±0,2 мм, гладкий рез без подпалин, производительность в 5–8 раз выше ручной. В реальном производстве необходимо корректировать параметры в зависимости от различий партий материала и вести технологическую документацию.