
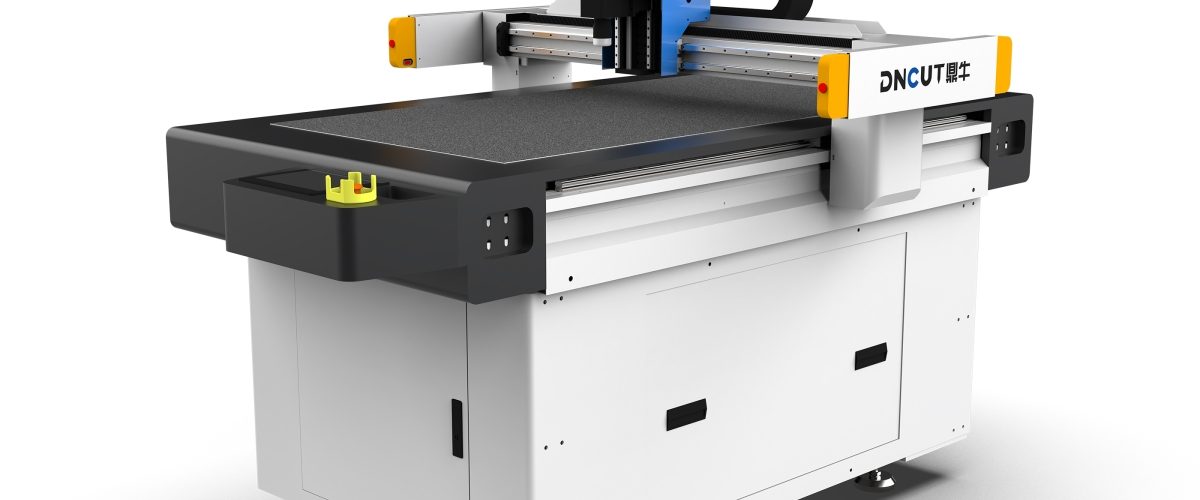
Раскройный стол для ткани: ключевое оборудование для резки гибких материалов
В швейной, текстильной и автомобильной промышленности раскройный станок для тканей является ключевым оборудованием, определяющим эффективность производства и коэффициент использования материалов. По сравнению с традиционной ручной резкой или резкой механическим ножом, современные станки с ЧПУ для раскроя тканей обеспечивают высокоточную и высокоскоростную автоматизированную резку с помощью технологий oscillating knife, дискового ножа или лазера. Данная статья посвящена выбору оборудования, настройке технологических параметров, решению типичных проблем и техническому обслуживанию, и содержит практические рекомендации, которые можно применить на практике.
I. Основные типы тканевых раскройных машин и области их применения
По принципу резки машины для раскроя ткани в основном делятся на раскройные машины с колеблющимся ножом, с дисковым ножом и лазерные. Колеблющийся нож выполняет резку за счёт высокочастотных возвратно-поступательных колебаний и подходит для большинства текстильных материалов, особенно для многослойного раскроя; машина с дисковым ножом подходит для быстрой резки одного слоя или небольшого числа слоёв; лазерная раскройная машина используется для тонких тканей с чрезвычайно высокими требованиями к точности, но следует учитывать проблему подгорания кромок.
1. Раскройная машина с колеблющимся ножом
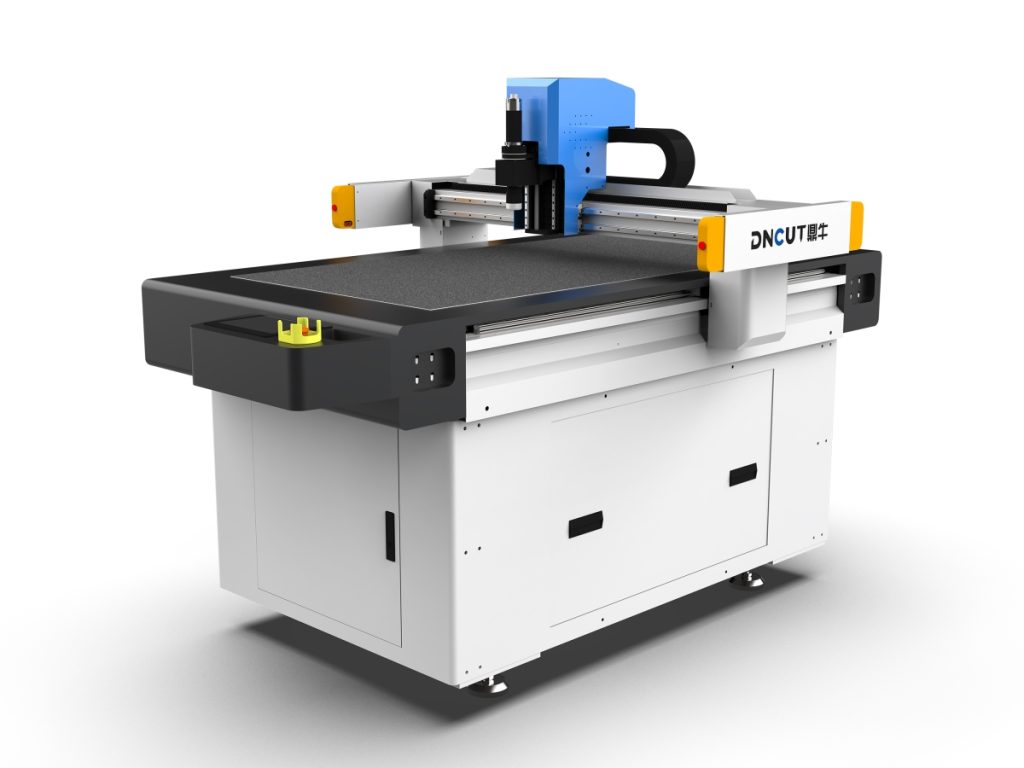
Раскройная машина с колеблющимся ножом — основный выбор на текущем рынке; она может оснащаться различными головками (например, острый нож, дисковый нож, пробойный нож) и адаптироваться к разным материалам. Её преимущества — высокая скорость резки (до 120 м/мин), высокая точность (±0,1 мм), а также возможность обработки многослойной ткани (обычно не более 10 слоёв, в зависимости от толщины материала). Для плотных тканей, таких как деним и брезент, рекомендуется выбирать мощный колеблющийся нож (мощность ≥1,5 кВт).
2. Раскройный станок с дисковым ножом
Круговая ножевая раскройная машина имеет простое строение и низкую стоимость, подходит для непрерывной резки однослойных или 2-3-слойных тонких тканей. Скорость резки достигает 80 м/мин, но точность немного ниже (±0,3 мм), и она не подходит для высокоэластичных тканей, так как легко вызывает деформацию.
3. Лазерный раскройный станок
Лазерный раскройный станок использует высокоэнергетический лазерный луч для плавления или испарения материала, точность резки достигает ±0,05 мм, и при этом отсутствует механическое напряжение. Однако лазерная резка приводит к образованию обожжённых кромок и неприятного запаха, что особенно заметно на тканях, содержащих химические волокна, поэтому она в основном применяется в таких специальных областях, как промышленные фильтровальные ткани и подушки безопасности. Если всё же необходимо использовать лазер, рекомендуется оснастить оборудование вспомогательной системой обдува для уменьшения подгорания.
II. Ключевые параметры выбора: смотреть не только на цену
При выборе раскройного станка для ткани необходимо комплексно учитывать следующие параметры, чтобы избежать подхода «только цена».
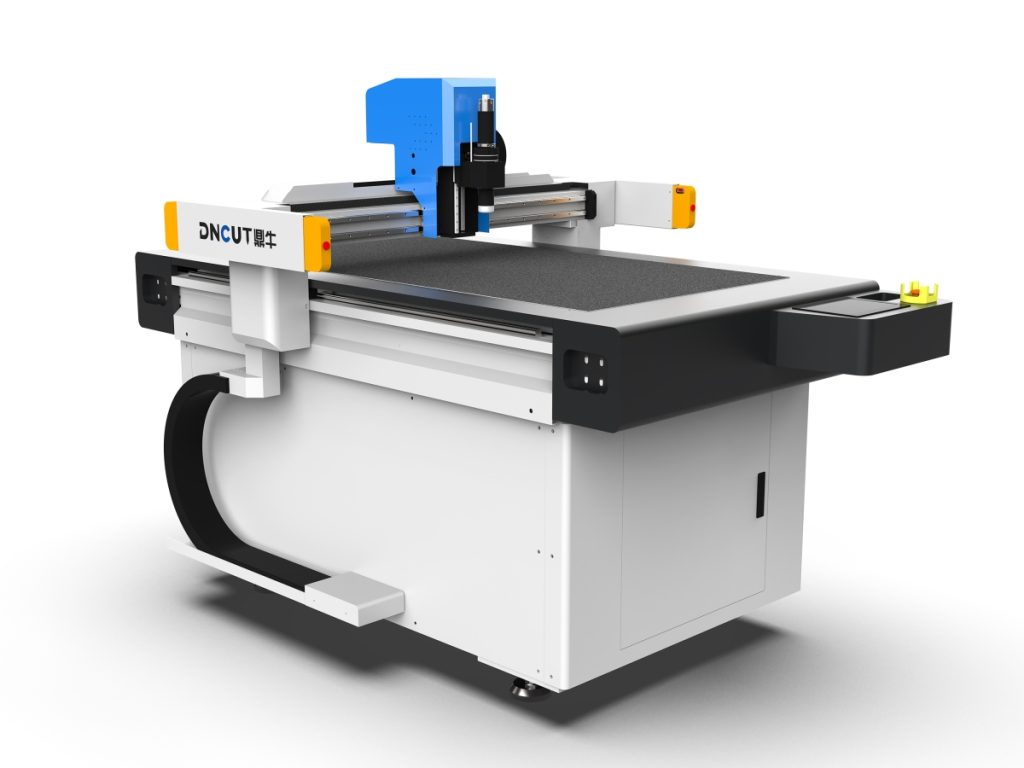
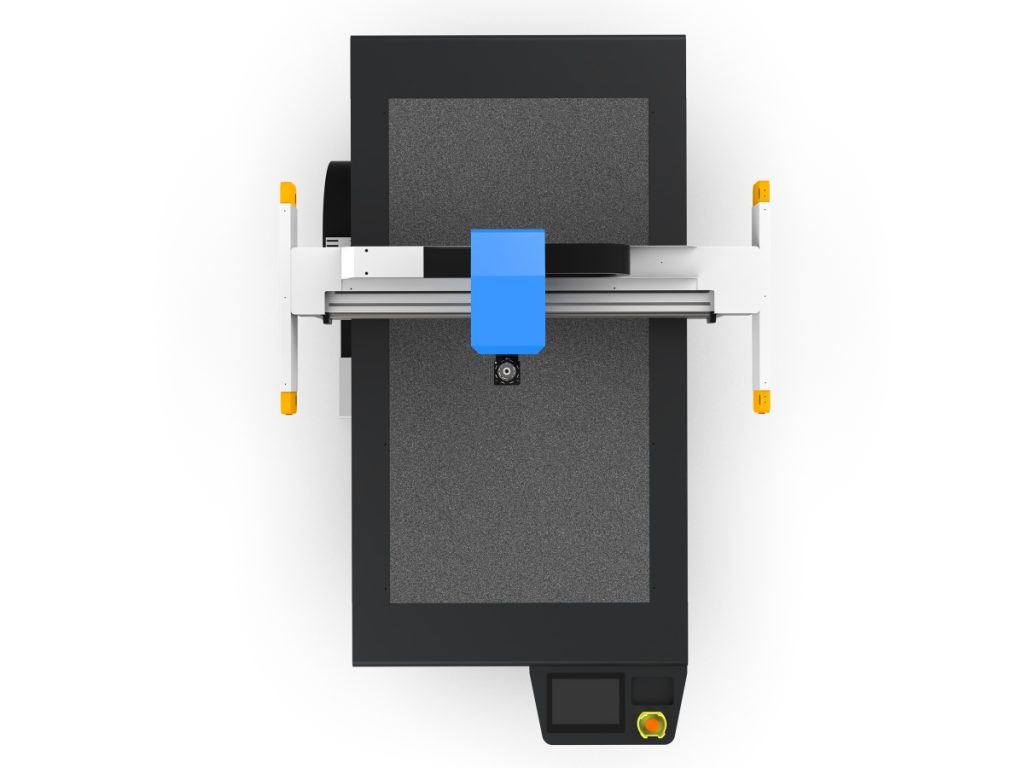
- Эффективная площадь резки: выбирайте в зависимости от ширины обычно используемых тканей. Например, на швейных фабриках часто используется ширина 1,6 м или 1,8 м; рекомендуемый размер стола резальной машины — от 1,7 м × 2,5 м, чтобы обеспечить гибкость раскладки.
- Скорость резки: чем быстрее, тем лучше — не всегда верно. Высокоскоростная резка может повлиять на точность, особенно при многослойном раскрое. Рекомендуется выбирать оборудование с регулируемым диапазоном скорости 0–120 м/мин и обращать внимание на характеристики ускорения (например, ≥0,5G), чтобы обеспечить качество резки в углах.
- Точность резки: обычно оптимальным считается ±0,1 мм. Для высококлассной одежды или автомобильных интерьеров рекомендуется выбирать высокоточные модели с точностью ±0,05 мм.
- Максимальная толщина резки: зависит от типа ткани и количества слоёв. Например, для резки 10 слоёв денима (около 0,8 мм на слой) потребуется раскройный станок с возможностью резки не менее 8 мм; в этом случае следует выбирать модель с мощностью вибрационного ножа ≥2 кВт.
- Система вакуумной фиксации: при многослойной резке вакуумная фиксация удерживает ткань и предотвращает смещение. Рекомендуемая сила прижима ≥0,6 МПа, а зона фиксации должна иметь возможность зонального управления для экономии энергии и адаптации к деталям кроя разных размеров.
- Система управления: предпочтительно выбирать программное обеспечение, поддерживающее распространённые форматы, такие как DXF и PLT, с функцией автоматической раскладки, что позволяет повысить коэффициент использования материала на 5%–15%.
III. Настройка технологических параметров: на примере раскройного станка с осциллирующим ножом
Правильная настройка параметров напрямую влияет на качество и эффективность резки. Ниже приведены справочные параметры для распространённых тканей (на примере раскройного станка с колеблющимся ножом мощностью 1,5 кВт одного бренда):
- Хлопчатобумажная ткань (один слой): частота вибрации 18000 раз/минуту, скорость резки 60 метров/минуту, угол головки ножа 45°, вакуумное прижатие 0,4 МПа.
- Полиэстеровая ткань (5 слоёв): частота колебаний 20000 раз/мин, скорость резки 40 м/мин, угол головки ножа 30°, вакуумное прижимание 0,6 МПа.
- Деним (8 слоёв): частота колебаний 22000 раз/минуту, скорость резки 25 м/мин, угол лезвия 20°, вакуумный прижим 0,8 МПа, рекомендуется использовать систему охлаждения для предотвращения перегрева лезвия.
- Кожа (один слой): частота колебаний 15000 раз/минуту, скорость резки 50 м/мин, угол лезвия 60°, вакуумный прижим 0,3 МПа, необходимо использовать специальное лезвие для кожи.
Примечание: указанные параметры требуют точной настройки в зависимости от фактической поверхностной плотности ткани, покрытия и состояния оборудования. Рекомендуется сначала выполнить пробный раскрой небольшого образца, оценить качество реза (отсутствие бахромы, отсутствие оплавления), а затем переходить к серийному производству.
IV. Частые проблемы и способы их решения
1. Ворсистость или осыпание края реза
Причина может заключаться в износе лезвия или слишком низкой частоте колебаний. Решение: проверьте износ лезвия и своевременно замените его (обычно каждые 500–800 метров резки); соответствующим образом увеличьте частоту колебаний (увеличьте на 10%–15%); для тканей, склонных к осыпанию краёв, можно использовать зубчатое лезвие или добавить термооплавление.
2. Смещение нижнего слоя при многослойной резке
Обычно это вызвано недостаточной силой вакуумного прижима или малым трением между слоями ткани. Рекомендуется: проверить, достигает ли давление вакуумного насоса 0,6 МПа и выше; распылить небольшое количество водяной взвеси между слоями ткани для увеличения силы прижима; снизить скорость резки (на 20%), чтобы обеспечить достаточную фиксацию каждого слоя.
3. Снижение точности резки
Сначала проверьте, не ослаблены ли или не изношены направляющие и синхронный ремень; рекомендуется раз в квартал проводить калибровку с помощью лазерного интерферометра. Затем проверьте вертикальность лезвия (отклонение должно быть менее 0,02 мм). Если проблема сохраняется, вероятно, произошёл дрейф параметров системы управления — необходимо заново выполнить возврат в исходное положение и настроить компенсацию инструмента.
V. Техническое обслуживание: ключ к продлению срока службы оборудования
Ежедневное обслуживание раскройного стола для ткани позволяет снизить частоту отказов; рекомендуется выполнять следующий план:
- Ежедневно: очищайте поверхность стола и направляющие от волокон ткани, проверяйте, не засорены ли трубопроводы вакуумного прижима, очищайте пылесборник.
- Еженедельно: проверяйте износ ножевой головки (осматривайте режущую кромку через лупу), смазывайте линейные направляющие (используйте литиевую смазку), проверяйте фильтр пневмолинии.
- Ежемесячно: калибруйте точность резания (используйте стандартный тестовый шаблон), проверяйте натяжение зубчатого ремня (провисание не более 5 мм), очищайте внутреннюю часть шкафа управления от пыли.
- Ежеквартально: заменяйте масло в вакуумном насосе (если насос масляный), проверяйте, не ослабли ли электрические соединения, проводите полную калибровку точности оборудования.
Кроме того, рекомендуется вести журнал работы оборудования, фиксируя тип ткани, количество слоёв, параметры и нештатные ситуации при каждой резке — это упрощает отслеживание и оптимизацию.
VI. Практические приёмы повышения эффективности
- Оптимизация раскладки: используйте программы автоматической раскладки, поворачивая и зеркально располагая детали кроя, что позволяет повысить коэффициент использования материала до 85% и более. Например, для прямоугольных деталей кроя применение резки с общими краями сокращает путь реза.
- Управление слоями: раздельная резка разных тканей предотвращает несоответствие параметров из-за разницы в толщине. Для смешанных заказов ткани схожих материалов можно объединять в одну партию.
- Профилактическая замена лезвия: Не ждите, пока качество резки ухудшится, чтобы заменить лезвие. Составьте план замены на основе метража резки, например, заменяйте лезвие каждые 800 метров резки — это снизит процент брака.
- Использование ночного тарифа на электроэнергию: Для крупных заказов можно планировать резку в ночные часы низкого тарифа на электроэнергию, чтобы снизить затраты на энергопотребление.
В целом, эффективная работа раскройного станка для ткани зависит от рационального выбора модели, точной настройки параметров и стандартизированного обслуживания. Надеемся, что практические рекомендации в этой статье помогут вам оптимизировать производственный процесс и добиться снижения затрат и повышения эффективности.