
Анализ ключевых параметров режущей машины для углеродного волокна
Углеродные композитные материалы благодаря высокой прочности и низкой плотности широко применяются в аэрокосмической отрасли, автомобилестроении и производстве спортивного инвентаря. Для высокоточной резки требуется специализированное оборудование — режущая машина для углеродного волокна. Её ключевые эксплуатационные параметры напрямую влияют на качество резки и эффективность производства.
Точность резки: в пределах ±0,1 мм
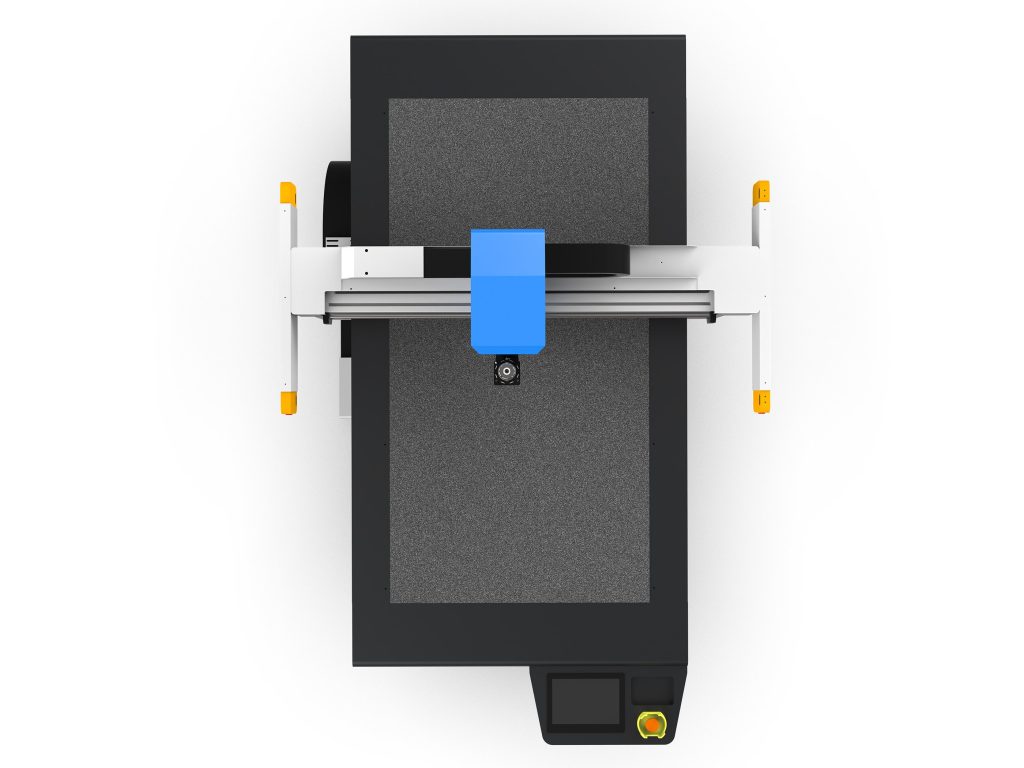
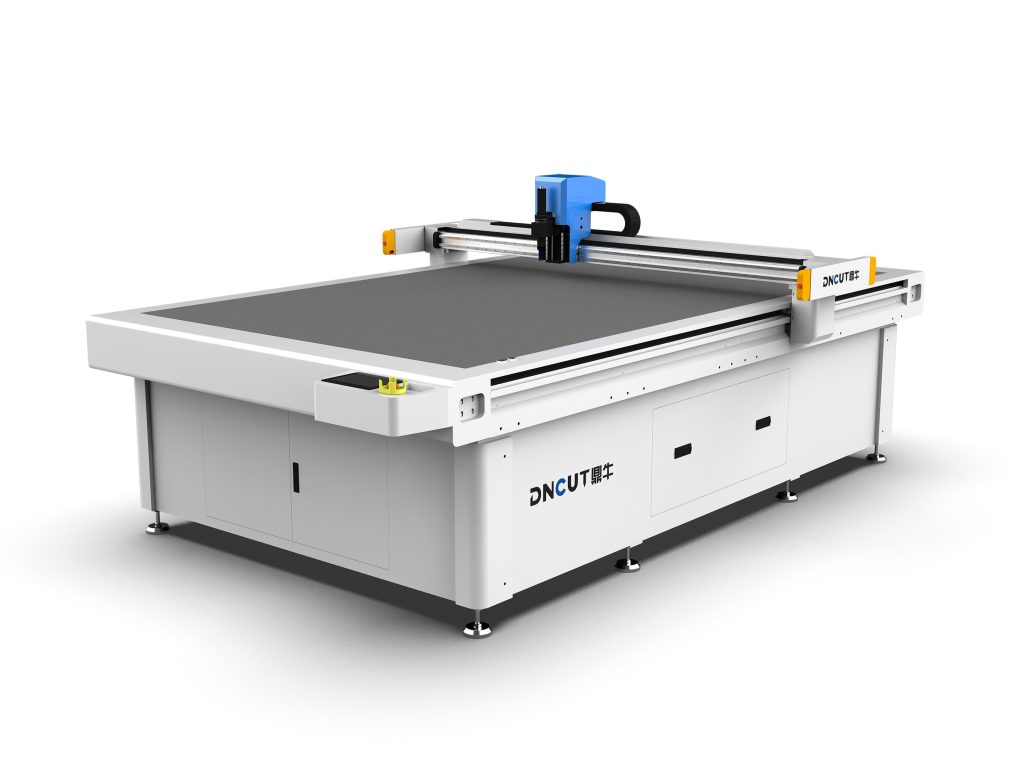
Прецизионная режущая машина для углеродного волокна оснащена системой управления с замкнутым контуром сервоприводов и высокоразрешающей оптической линейкой (разрешение до 0,001 мм), что обеспечивает удержание погрешности позиционирования в пределах ±0,1 мм. Например, модель DNC-800F оснащена 4-осевой системой синхронного управления и поддерживает резку сложных контуров, подходит для углеродной ткани или препрегов толщиной 1~6 мм.
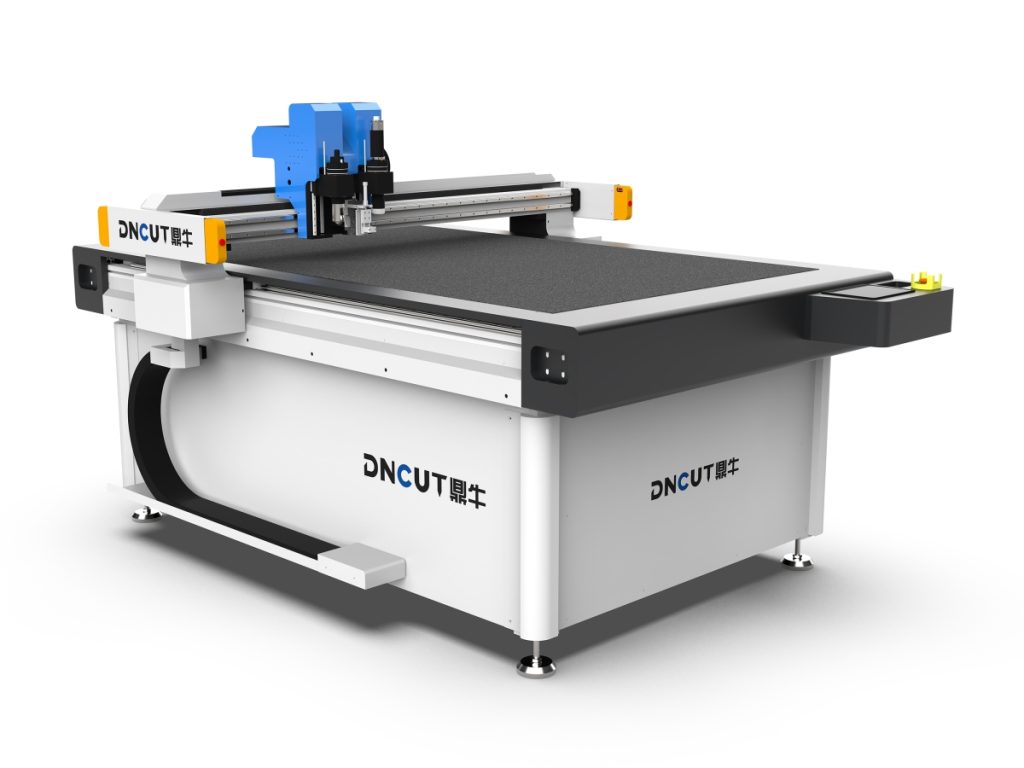
Система ножей: двойная качающаяся высокоскоростная вращающаяся головка
Стандартная комплектация включает твердосплавные пластины из карбида вольфрама диаметром 150 мм со скоростью вращения до 8000 об/мин. Угол режущей кромки пластины составляет 12°, что снижает разрыв материала. Опционально доступна головка с алмазным покрытием, увеличивающая срок службы более чем до 2000 часов, что особенно подходит для высокотвердых композитных материалов на основе углеродного волокна/эпоксидной смолы (например, класса T700/T800).
Рабочий стол: вакуумная фиксация + пневматический прижим
Рабочий стол оснащен панелью из нержавеющей стали 304 и вакуумной системой фиксации с 200 группами независимых воздушных отверстий, максимальное отрицательное давление достигает -90 кПа. В сочетании с пневматическим прижимным устройством (давление 0,4~0,6 МПа) это эффективно предотвращает смещение или загиб кромок материала при высокоскоростной резке, особенно подходит для крупногабаритных листовых материалов шириной 1200 мм и длиной 2000 мм.
Скорость и мощность резки
Типичный диапазон скорости резки составляет 50~300 мм/мин, регулируется автоматически в зависимости от толщины и количества слоёв материала. Например, при резке однослойной пластины из углеволокна толщиной 3 мм рекомендуемая скорость — 150 мм/мин; при многослойной укладке (≤8 слоёв) рекомендуется снизить до 80 мм/мин во избежание заусенцев. Мощность двигателя станка — 7,5 кВт, оснащён частотным преобразователем, время отклика менее 20 мс.
Ключевые приёмы работы в практическом применении
Предварительная подготовка материала: обезжиривание и выравнивание
Остатки разделительного агента или масла на поверхности углеволоконного материала снижают срок службы инструмента и приводят к слипанию. После протирки изопропиловым спиртом следует выдержать в среде с постоянной температурой и влажностью (23±2 °C, относительная влажность 50±5%) не менее 4 часов перед установкой на станок. Для рулонных материалов необходимо рихтовать через систему натяжных роликов, натяжение контролируется в пределах 5~8 Н.
Обслуживание ножей: регулярная замена и юстировка
После каждых 500 м² резки следует проверять износ лезвия. При появлении заметных сколов на режущей кромке или следов подгорания на краях реза лезвие необходимо заменить. Порядок настройки лезвия: с помощью щупа 0,02 мм проверьте зазор между вершиной лезвия и поверхностью рабочего стола, отрегулируйте до 0,05±0,01 мм. Рекомендуется выполнять центровку инструмента один раз в месяц.
Оптимизация программы: планирование траектории и стратегия подачи
В системе CNC задайте стратегию «секционной подачи»: на первом участке используйте предварительную резку на 50% номинальной скорости, после завершения контура переходите к резке на полной скорости. Для внутренних отверстий или узких щелей (ширина <10 мм) включите режим «пилообразной подачи» для снижения концентрации напряжений. Одновременно включите функцию «термокомпенсации» для автоматической коррекции смещения координат в зависимости от изменения температуры окружающей среды.
Частые проблемы и решения
- Сильное образование заусенцев: Проверьте остроту лезвия и убедитесь, что скорость резки не слишком высока; рекомендуется снизить скорость на 30% и увеличить ход холостого хода (≥5 мм).
- Расслоение материала: Проверьте равномерность вакуумного прижима и убедитесь, что давление прижима достаточно; при необходимости замените уплотнительную ленту (рекомендуется заменять ежеквартально).
- Аномальный износ инструмента: Проанализируйте состав материала; если он содержит примеси стекловолокна, следует использовать головку с алмазным покрытием; также проверьте, не засорена ли система охлаждения.
Нормы безопасности и защиты
Оборудование должно быть оснащено лазерной защитной дверью с индукционным датчиком (время срабатывания ≤50 мс), а в зоне резки необходимо установить устройство сбора пыли (точность фильтрации ≤1 мкм). Операторы обязаны носить противопылевые маски (не ниже N95), защитные очки и антистатические перчатки. Категорически запрещается вручную очищать отходы во время работы оборудования.
Рекомендации по выбору: подбор модели под сценарий применения
Для мелкосерийных индивидуальных изделий (например, крыльев дронов) выбирайте настольную модель DNC-500E с максимальной шириной рабочей области 500 мм и поддержкой ручного обучения программированию; для непрерывного производственного процесса (например, корпусов аккумуляторных батарей новых энергомобилей) рекомендуется промышленная модель DNC-1200X с интерфейсом автоматической загрузки/выгрузки (поддержка подключения роботов), поддерживающая резку листов размером 1000×2000 мм и более.