
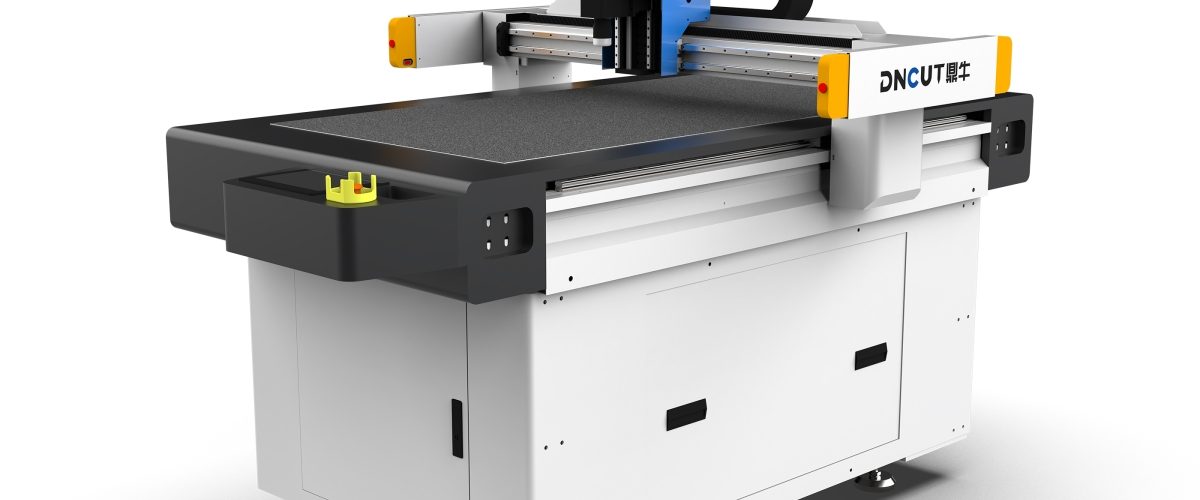
生地裁断機:軟質材料切断の中核設備
アパレル、ホームテキスタイル、自動車内装などの業界では、生地裁断機は生産効率と材料利用率を左右する重要な設備です。従来の手作業による裁断や機械刃による裁断と比較して、現代のCNC生地裁断機は振動刀、丸刀、またはレーザーなどの技術により、高精度・高速の自動裁断を実現します。本記事では、設備選定、工程パラメータ設定、よくある問題の解決、メンテナンスに焦点を当て、実践可能なアドバイスを提供します。
一、生地裁断機の主な種類と適用シーン
切断原理に基づき、生地裁断機は主に振動刀裁断機、丸刀裁断機、レーザー裁断機に分類されます。振動刀は高周波の上下振動により切断し、ほとんどの紡織品、特に多層裁断に適しています。丸刀裁断機は単層または少数層の迅速な切断に適しており、レーザー裁断機は精度が極めて高い薄手生地に用いられますが、端部の焦げ問題に注意が必要です。
1. 振動刀裁断機
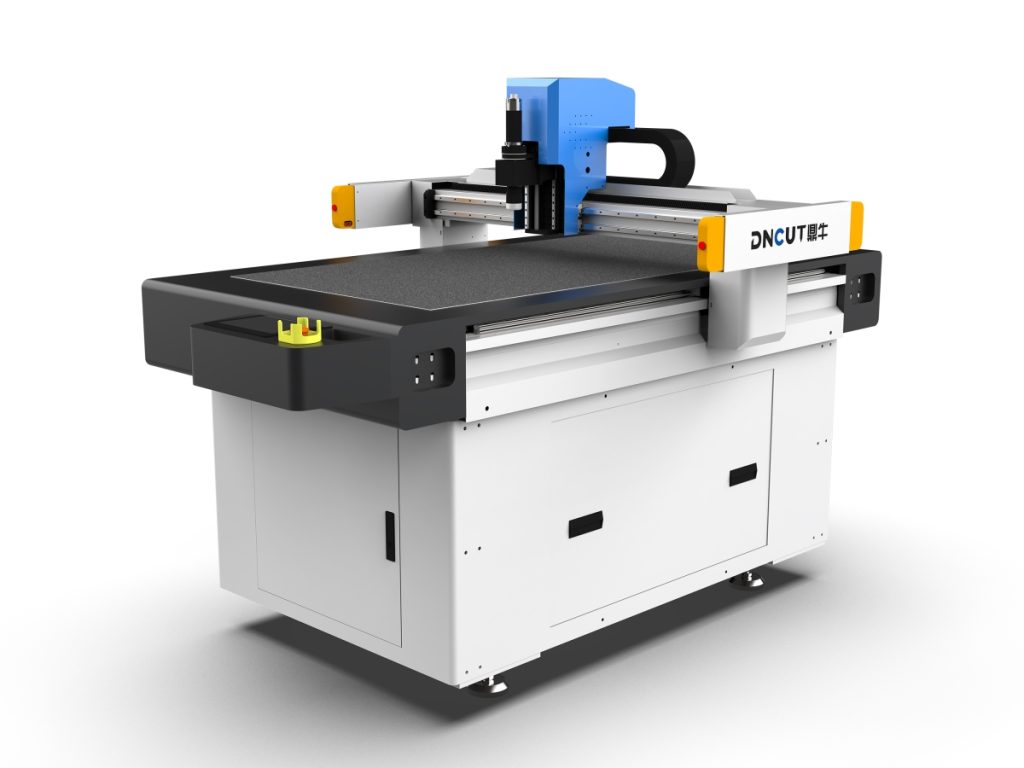
振動刀裁断機は現在市場の主流の選択肢であり、多種の刃先(尖刀、丸刀、パンチング刀など)を装備でき、異なる素材に対応します。その利点は切断速度が速く(最高120メートル/分)、精度が高く(±0.1mm)、多層生地(通常10層以下、生地の厚さによる)を処理できることです。デニム、キャンバスなどの厚手生地には、大出力の振動刀(出力≥1.5kW)の選択を推奨します。
2. 丸刃裁断機
円刃裁断機は構造が簡単でコストが低く、単層または2~3層の薄手生地の連続裁断に適しています。裁断速度は毎分80メートルに達しますが、精度はやや低く(±0.3mm)、高弾性生地には適さず、変形しやすいです。
3. レーザー裁断機
レーザー裁断機は高エネルギーのレーザービームで材料を溶融または気化させ、裁断精度は±0.05mmに達し、機械的応力もありません。ただし、レーザー裁断は焦げ縁や異臭が発生し、特に化学繊維を含む生地では顕著です。そのため、工業用濾布やエアバッグなどの特殊分野で多く使用されています。レーザーを使用する必要がある場合は、焦げを減らすために補助エアブローシステムの装備を推奨します。
二、選定の重要パラメータ:価格だけではない
生地裁断機を購入する際は、以下のパラメータを総合的に考慮し、「価格至上主義」を避ける必要があります。
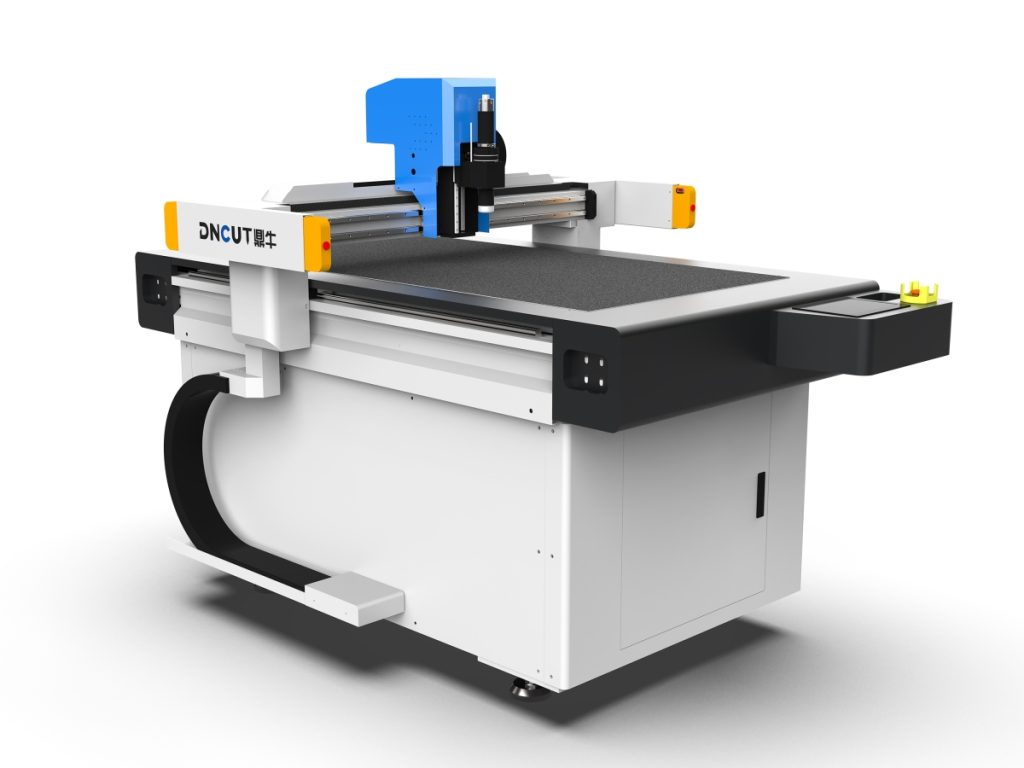
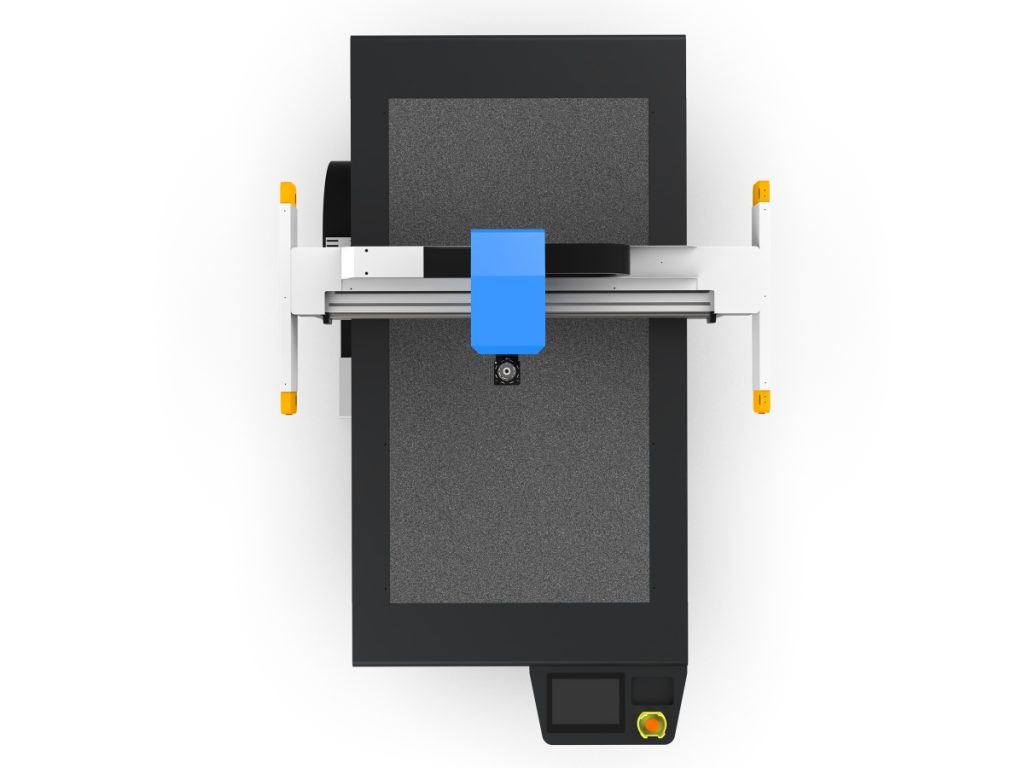
- 有効切断面積:一般的な生地の幅に応じて選択します。例えば、アパレル工場では1.6mまたは1.8mの幅が一般的で、それに対応する裁断台の寸法は1.7m×2.5m以上を推奨し、レイアウトの柔軟性を確保します。
- 切断速度:速ければ速いほど良いわけではありません。高速切断は精度に影響を与える可能性があり、特に多層裁断時に顕著です。速度調整範囲が0~120m/分の装置を選択し、加速度性能(例:≥0.5G)に注目して、コーナー部の切断品質を確保することを推奨します。
- 切断精度:通常±0.1mmが望ましいです。高級アパレルや自動車内装の場合は、±0.05mmの高精度モデルを選択することを推奨します。
- 最大切断厚さ:生地の種類と層数によって異なります。例えば、デニムを10層(1層あたり約0.8mm)切断する場合、裁断機には少なくとも8mmの切断能力が必要であり、この場合は振動刀の出力が2kW以上の機種を選ぶべきです。
- 真空吸着システム:多層裁断時、真空吸着は生地を固定し、ズレを防ぐことができます。吸着力は0.6MPa以上を推奨し、吸着領域は分区制御可能であるべきです。これにより省エネと異なるサイズの裁片への適応が可能になります。
- 制御システム:DXF、PLTなどの汎用フォーマットをサポートするソフトウェアを優先し、自動排版機能を備えることで、材料利用率を5%〜15%向上させることができます。
三、プロセスパラメータ設定:振動ナイフカッティングマシンを例として
正確なパラメータ設定は切断品質と効率に直接影響します。以下は一般的な生地の参考パラメータです(某ブランドの1.5kW振動ナイフカッティングマシンを例として):
- 綿布(単層):振動数18000回/分、切断速度60m/分、刃先角度45°、真空吸着0.4MPa。
- ポリエステル生地(5層):振動数20000回/分、切断速度40m/分、刃先角度30°、真空吸着0.6MPa。
- デニム(8層):振動数22000回/分、切断速度25m/分、刃先角度20°、真空吸着0.8MPa、刃先の過熱を防ぐために冷却システムの使用を推奨。
- 皮革(単層):振動数15000回/分、切断速度50m/分、刃先角度60°、真空吸着0.3MPa、専用の皮革用刃先を使用する必要がある。
注意:上記のパラメータは、実際の生地の目付、コーティング、設備の状態に応じて微調整する必要がある。まず小ロットで試し切りを行い、切り口の品質(毛羽立ちなし、溶融なし)を確認してから量産することを推奨。
四、よくある問題と解決策
1. 切断エッジの毛羽立ちやほつれ
原因は刃先の摩耗または振動周波数が低すぎる可能性があります。解決策:刃先の摩耗状況を確認し、適時に交換してください(通常500~800メートル切断ごとに交換が必要)。振動周波数を適切に上げてください(10%~15%増加)。ほつれやすい生地には、ギザ刃先の使用または熱溶着処理の追加を検討してください。
DN3 電子補助材料裁切機 実機写真 2. 多層裁断時の下層のずれ
通常は真空吸着力不足、または生地間の摩擦力が小さいことが原因です。推奨事項:真空ポンプの圧力が0.6MPa以上に達しているか確認する;生地の間に少量の水霧を噴霧して吸着力を高める;切断速度を低下させ(20%減)、各層が十分に固定されるようにする。
3. 切断精度の低下
まずガイドレールとタイミングベルトが緩んでいないか、摩耗していないか確認し、四半期ごとにレーザー干渉計で1回校正することを推奨します。次に、刃先が垂直かどうか(偏差は0.02mm未満であるべき)を確認します。それでも問題が解決しない場合は、制御システムのパラメータドリフトの可能性があるため、原点復帰と刃物補償設定を再実行する必要があります。
五、メンテナンス:設備寿命を延ばす鍵
生地裁断機の日常メンテナンスは故障率を低減できます。以下の計画を実施することを推奨します:
- 毎日:天板とガイドレール上の布繊維を清掃し、真空吸着管路の詰まりを確認し、集塵ボックスを清掃する。
- 毎週:刃先の摩耗状況を確認し(拡大鏡で刃口を観察)、直動ガイドレールに潤滑(リチウム基グリースを使用)し、エアフィルターを確認する。
- 毎月:切断精度を校正し(標準テストパターンを使用)、タイミングベルトの張力を確認し(たるみ量は5mm以下)、制御盤内部の埃を清掃する。
- 四半期ごと:真空ポンプ油を交換し(油式ポンプの場合)、電気接続の緩みを確認し、設備の全精度校正を実施する。
また、設備の稼働ログを記録し、各裁断時の生地の種類、層数、パラメータ、異常状況を記録することをお勧めします。これにより、追跡と最適化が容易になります。
六、効率を向上させる実用的なテクニック
- 排版の最適化:自動排版ソフトウェアを使用し、裁片を回転・ミラー配置することで、材料利用率を85%以上に向上させることができます。例えば、矩形の裁片の場合、共辺裁断を採用することで裁断経路を削減できます。
- 層別管理:異なる生地は別々に裁断し、厚さの違いによるパラメータの不一致を避けます。混在注文の場合、類似した材質の生地を同じバッチにまとめることができます。
- 予防的な刃先交換:切断品質が低下するまで刃先を交換しないでください。切断距離に基づいて交換計画を策定し、例えば800メートル切断するごとに交換することで、不良率を低減できます。
- 夜間電力料金の活用:大量注文の場合、夜間の低料金時間帯に裁断を実施することで、エネルギーコストを削減できます。
まとめると、生地裁断機の効率的な運用は、適切な機種選定、精密なパラメータ設定、標準化されたメンテナンスに依存します。本記事の実践的な提案が、生産プロセスの最適化とコスト削減・効率向上の実現にお役立ていただければ幸いです。