
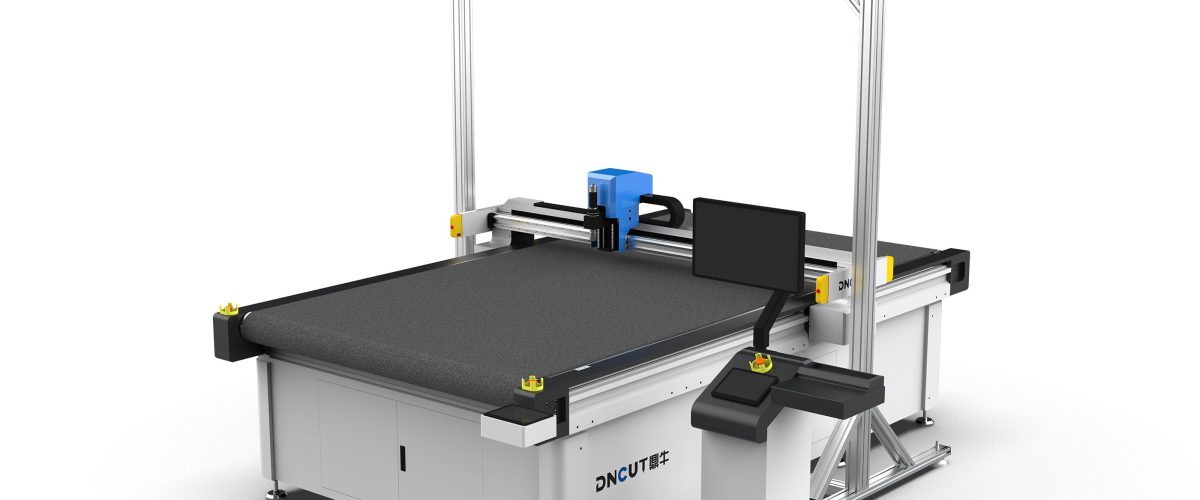
Desafios do corte de pele de carneiro e seleção de equipamentos
A pele de carneiro é um material de couro com superfície felpuda, amplamente utilizado em calçados, vestuário e interiores automotivos. Suas dificuldades de corte incluem: a camada de felpa é facilmente esmagada, a lâmina esquenta facilmente causando bordas queimadas, e a diferentes elasticidades entre o couro verdadeiro da base e a camada de felpa podem gerar desvios dimensionais. O corte tradicional por estampagem ou manual tem baixa eficiência e precisão ruim, enquanto a máquina de corte por faca oscilante (também conhecida como máquina de corte por faca vibratória) utiliza uma lâmina com vibração de alta frequência e pequena amplitude, resolvendo eficazmente os problemas acima. Na seleção, é necessário atentar para os seguintes parâmetros principais:
- Área de trabalho: especificações comuns são 1600mm×2500mm e 2100mm×3100mm, escolhidas conforme o tamanho da matéria-prima e a necessidade de encaixe. Área muito grande afeta a rigidez; muito pequena desperdiça material.
- Frequência de vibração: recomenda-se escolher modelos de alta frequência de 8000 a 12000 vezes por minuto; quanto maior a frequência, mais lisa a superfície de corte, mas é preciso compatibilizar com a espessura do material.
- Tipo de ferramenta: para pele de carneiro, recomenda-se usar faca pontiaguda (ângulo de 15°-20°) ou faca circular; a pontiaguda é adequada para contornos finos, a circular para cortes longos em linha reta.
- Sistema de sucção: deve ser equipado com sucção a vácuo por zonas, garantindo que a camada de felpa não seja levantada durante o corte. Recomenda-se força de sucção ≥0,06MPa.
- Modo de transmissão: transmissão por pinhão e cremalheira com precisão de ±0,1mm, adequada para a maioria dos cenários; transmissão por motor linear com precisão de ±0,05mm, adequada para peças automotivas de alta precisão.
Além disso, o equipamento deve possuir software de encaixe automático, com suporte a formatos DXF, PLT, etc., e capaz de otimizar o encaixe conforme a direção da felpa, reduzindo desperdícios.
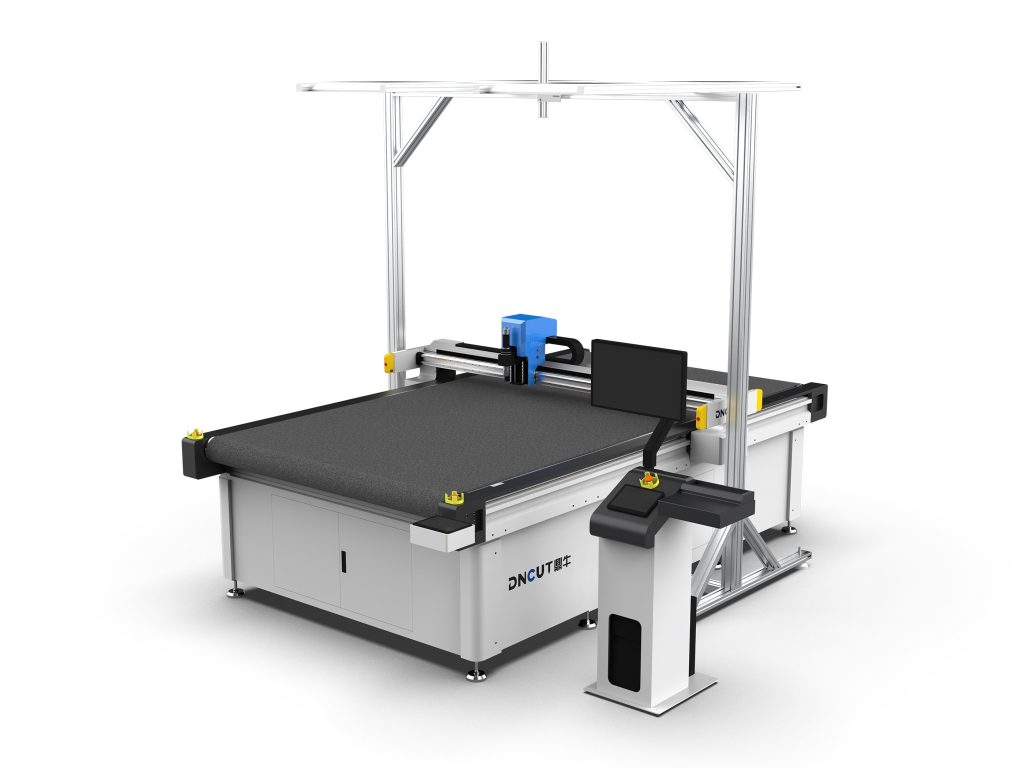
Seleção de ferramentas e configuração de parâmetros
O efeito do corte de pele de carneiro depende em grande parte da compatibilidade entre ferramenta e parâmetros. A seguir, recomendações resumidas da prática:
1. Seleção de ferramentas
- Faca pontiaguda (15°): adequada para curvas complexas e contornos de pequeno raio (como peças decorativas de cabedal). Gume afiado, mas desgasta rápido; recomenda-se verificar a cada 200-300 metros de corte.
- Faca circular (diâmetro 25mm): adequada para linhas retas longas e contornos grandes, com vida útil maior, mas raio de giro limitado (mínimo R5mm).
- Faca oscilante (com dentes serrilhados): para felpa espessa (altura ≥8mm) reduz o arrasto da felpa, mas o corte fica ligeiramente áspero.
2. Configuração de parâmetros principais
- Frequência de vibração: material fino (altura da felpa ≤5mm) usar 10000-12000 vezes/min; material espesso (altura da felpa 5-10mm) usar 8000-10000 vezes/min. Frequência muito alta pode superaquecer a lâmina.
- Velocidade de corte: trechos retos podem ser configurados em 300-500mm/s; trechos curvos reduzir para 150-250mm/s. Velocidade muito alta causa rebarbas no corte.
- Pressão da faca: ajustar conforme a espessura do material, geralmente 0,2-0,5MPa. Pressão muito alta esmaga a felpa; muito baixa não corta a base.
- Força de sucção: sucção por zonas, força de 0,04-0,06MPa na área de corte; áreas fora do corte podem ser desligadas para economizar energia.
- Compensação da lâmina: faca pontiaguda requer compensação de raio de 0,1-0,2mm; faca circular requer compensação de 0,5-1,0mm, garantindo precisão dimensional.
Atenção: antes do primeiro corte, sempre faça um teste com material de refugo, verificando se o corte está liso, sem bordas queimadas e com dimensões precisas. Recomenda-se recalibrar os parâmetros a cada troca de lote de material.
Fluxo operacional e técnicas
Um fluxo operacional padronizado pode melhorar significativamente a qualidade do corte e a vida útil do equipamento. Passos recomendados:
1. Preparação do material
- Verificar o teor de umidade da pele de carneiro, controlando entre 8% e 12%. Muito úmida gruda na faca; muito seca gera eletricidade estática que atrai a felpa.
- Estender o material plano sobre a mesa de corte, com a direção da felpa uniforme (geralmente encaixe no sentido do pelo).
- Escovar a felpa com escova de cerdas, removendo impurezas e pelos soltos, evitando que sejam enrolados na lâmina durante o corte.
2. Encaixe e fixação
- Usar software de encaixe para otimizar o layout, considerando a direcionalidade da felpa; alinhar na mesma direção reduz diferenças de tonalidade.
- Ativar a sucção a vácuo, garantindo que o material adira completamente à mesa. Para pele de carneiro muito permeável, cobrir com uma fina película de PE para reforçar a sucção.
3. Processo de corte
- Cortar primeiro o contorno interno e depois o externo, evitando deslocamento do material.
- Para material espesso, usar corte em camadas (profundidade ≤3mm por camada), reduzindo a carga sobre a ferramenta.
- Observar em tempo real a qualidade do corte; se surgirem rebarbas ou bordas queimadas, ajustar imediatamente velocidade ou frequência.
4. Descarregamento e limpeza
- Após o corte, desligar a sucção e limpar a felpa da mesa com escova de cerdas macias, evitando resíduos que afetem o próximo corte.
- Limpar periodicamente a lâmina com detergente específico, removendo a gordura da felpa.
Problemas comuns e soluções
Segundo feedback de clientes, os problemas comuns no corte de pele de carneiro e suas soluções são:
- Rebarbas no corte: causas prováveis são lâmina desgastada, frequência de vibração baixa ou velocidade alta. Solução: trocar a lâmina, aumentar a frequência para acima de 10000 vezes/min e reduzir a velocidade para abaixo de 200mm/s.
- Bordas queimadas: geralmente causadas por superaquecimento da lâmina. Verificar se a frequência está muito alta (acima de 12000 vezes/min), reduzir a frequência e diminuir o tempo de corte contínuo; se necessário, instalar dispositivo de resfriamento por sopro de ar.
- Desvio dimensional: verificar se a compensação da ferramenta está correta, se a força de sucção é suficiente (recomenda-se ≥0,05MPa) e se a correia de transmissão está frouxa.
- Felpa esmagada: pressão da faca muito alta ou ângulo da lâmina muito obtuso. Ajustar a pressão para 0,2-0,3MPa e usar faca pontiaguda afiada.
- Deslocamento do material: força de sucção insuficiente ou encaixe muito denso. Aumentar as zonas de sucção ou colocar uma camada de feltro permeável sob o material para uniformizar a sucção.
Se o problema persistir, recomenda-se contatar o fabricante do equipamento para diagnóstico de parâmetros e, se necessário, atualizar o sistema de controle (por exemplo, adicionar controle servo de pressão da faca).
Manutenção e normas de segurança
A manutenção correta prolonga a vida útil do equipamento e mantém a precisão de corte. Pontos de manutenção diária:
- Diariamente: limpar a felpa da mesa, verificar o desgaste da lâmina (observar o gume com lupa), limpar o filtro de sucção.
- Semanalmente: lubrificar guias e cremalheiras (usar graxa à base de lítio), verificar a tensão da correia (pressão de 10mm é adequada), calibrar a origem.
- Mensalmente: verificar conexões elétricas, limpar a poeira do painel de controle, testar a função do botão de emergência.
- Gestão de lâminas: manter registro de uso das lâminas; faca pontiaguda deve ser trocada a cada 500 metros ou ao surgirem rebarbas; faca circular a cada 1000 metros. Armazenar com o gume para cima, evitando impactos.
Segurança: é proibido usar luvas durante a operação (risco de enrolamento); cabelos longos devem ser presos; não colocar as mãos na área de corte com o equipamento em funcionamento; a troca de lâminas exige desligamento da energia; não ligar o vácuo com a mesa de sucção sem material, para evitar sobrecarga do motor.
Seguindo as diretrizes acima, a máquina de corte de pele de carneiro pode atingir de forma estável precisão de corte de ±0,2mm, com corte liso e sem bordas queimadas, e eficiência 5 a 8 vezes maior que o corte manual. Na produção real, é necessário ajustar finamente os parâmetros conforme as diferenças entre lotes de material e estabelecer um arquivo de processo.