
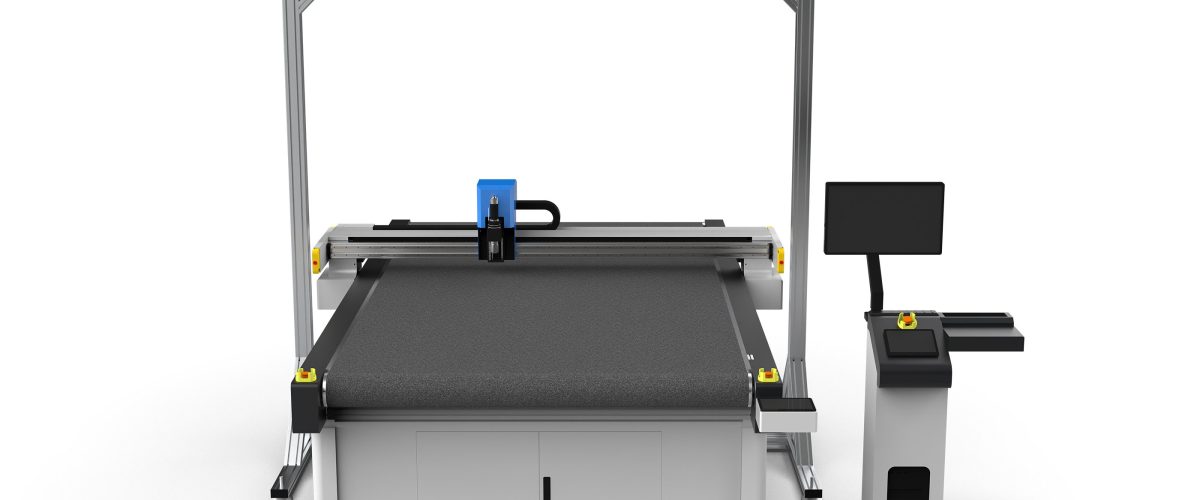
실크 링 발매트 재단기: 선정부터 고효율 생산까지의 완전 가이드
실크링 발매트는 내마모성, 청소 용이성, 편안한 착감 등 특성으로 인해 자동차 인테리어 및 홈 분야에서 널리 사용됩니다. 그러나 실크링 소재(일반적으로 PVC 또는 TPE 실크링, 배면에 부직포 또는 고무 복합)의 절단은 항상 어려운 문제였습니다: 전통적인 펀칭 금형은 주기가 길고 비용이 높으며, 수작업 절단은 정밀도가 떨어지고 효율이 낮습니다. 진동칼 절단기는 유연성과 정밀도 덕분에 실크링 발매트 가공의 주류 장비가 되었습니다. 본 문서는 장비 선정, 공정 파라미터, 조작 기법 및 유지보수 네 가지 측면에서 실용적인 기술 가이드를 제공합니다.
1. 사이잘풀 발매트 절단기의 핵심 선정 파라미터
실크 링 발매트 재단기를 구매할 때는 가격만 보지 말고 다음 파라미터를 중점적으로 확인하여 장비가 실크 링 소재를 장기간 안정적으로 처리할 수 있도록 해야 합니다.
1. 절단 헤드 유형 및 출력
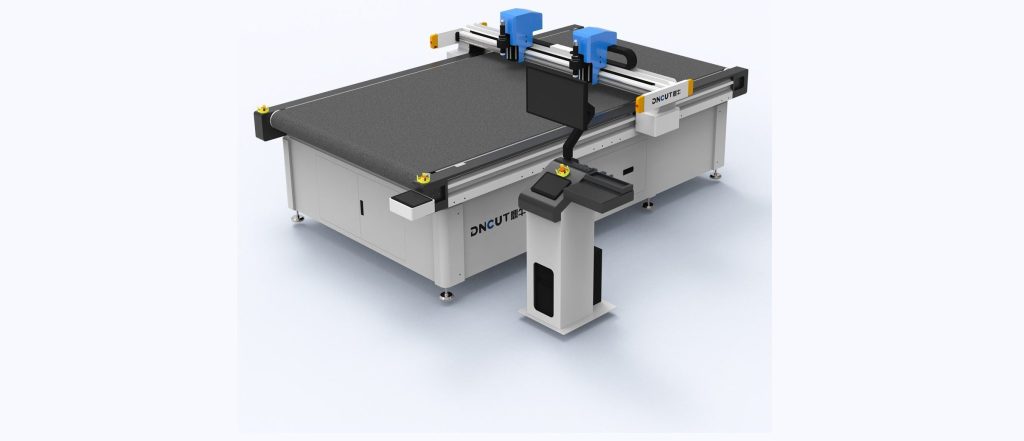
루프 매트 절단에는 일반적으로 진동 칼날(진동 나이프)이 사용되며, 칼날이 고주파로 상하 진동하여(주파수는 보통 분당 10,000~20,000회) 재료에 압력이 아닌 전단력을 가하므로 절단 가장자리가 깔끔하고 루프가 풀리거나 가장자리가 녹는 현상이 발생하지 않습니다. 두께 10~25mm의 루프 매트의 경우, 고속 절단 시에도 충분한 관통력을 유지할 수 있도록 출력 1.5kW 이상의 절단 헤드를 선택하는 것이 좋습니다.
2. 유효 절단 작업 영역
일반적인 발매트 크기(예: 단일 발매트 최대 약 800mm×600mm)를 기준으로, 한 번에 여러 장의 발매트를 배치하여 절단할 수 있어 재료 활용률을 높일 수 있도록 작업 영역이 최소 1600mm×2500mm인 장비를 선택하는 것이 좋습니다. 대형 매트(예: 1200mm×1800mm)를 생산하는 경우에는 2100mm×3100mm와 같이 작업 영역이 더 큰 기종을 선택해야 합니다.
3. 전달 시스템 및 정밀도
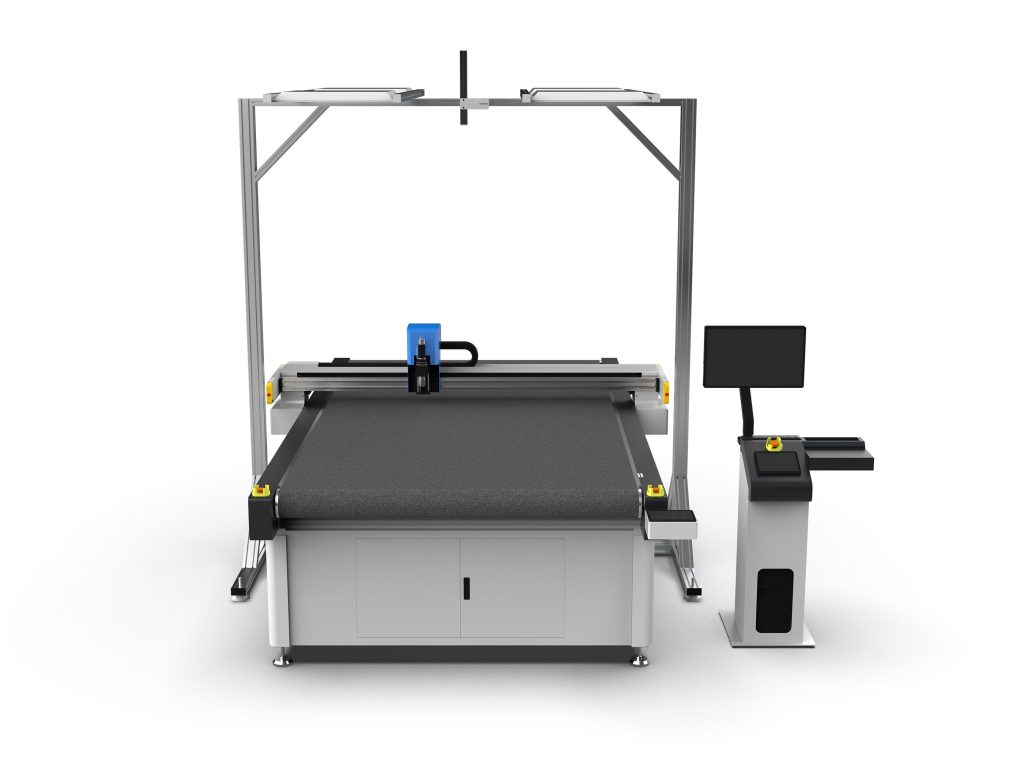
실크 링 발매트 절단은 정밀도 요구가 높으므로(특히 가장자리 윤곽과 설치 구멍 위치), 기어 랙 전동을 채택한 기종을 선택하는 것이 좋으며, 반복 위치 정밀도는 ±0.1mm 이내에 도달해야 합니다. 동시에 X, Y축 서보 모터의 출력에 주의하여 두꺼운 소재를 절단할 때 탈조가 발생하지 않도록 해야 합니다.
4. 흡착 및 고정 방식
루프 매트 소재는 다공성이고 부드러워 절단 시 쉽게 이동합니다. 따라서 장비에는 반드시 진공 흡착 테이블이 갖춰져야 하며, 진공 펌프 출력은 테이블 면적에 맞아야 합니다(일반적으로 5.5kW 이상). 구역별 흡착 기능도 매우 실용적이며, 실제 절단 영역에 따라 해당 구역의 진공을 켤 수 있어 에너지를 절약하고 흡착력이 더 집중됩니다.
5. 블레이드 및 공구 라이브러리
실크 링 소재의 경우 웨이브 나이프 또는 포인트 나이프 사용을 권장합니다. 웨이브 나이프는 두꺼운 실크 링 절단에 적합하여 절단 저항을 줄여주며, 포인트 나이프는 정밀한 윤곽 가공에 적합합니다. 장비에 자동 공구 교환 시스템(공구 매거진)이 장착되어 있으면 공구 교환 시간을 크게 줄여 생산 효율을 높일 수 있습니다. 블레이드 소재는 초경합금을 선택하는 것이 수명이 더 깁니다.
2. 실크 링 발매트 절단 공정 파라미터 설정
합리적인 파라미터 설정은 절단 품질과 효율을 보장하는 핵심입니다. 다음 파라미터는 일반적인 실크 링 발매트(두께 15mm, 이면 부직포 합포) 가공 경험을 기반으로 하며, 실제 사용 시에는 소재 배치와 장비 상태에 따라 미세 조정해야 합니다.
1. 절단 속도
초기 속도는 800-1200mm/s로 설정하는 것이 좋습니다. 속도가 너무 빠르면 절단 가장자리에 버(burr)가 생기거나 완전히 절단되지 않을 수 있습니다. 속도가 너무 느리면 효율이 떨어지고, 마찰열로 인해 재료 가장자리가 용융될 수 있습니다. 두께가 20mm를 초과하는 사일런트 링의 경우 600-800mm/s로 낮추는 것이 좋습니다.
2. 블레이드 진동 주파수
진동 주파수는 일반적으로 12000-15000회/분으로 설정합니다. 주파수가 높을수록 절단 가장자리가 더 매끄러워지지만 블레이드 마모도 빨라집니다. 일반 사일런트 링의 경우 12000회/분이면 충분합니다. 복잡한 패턴이 있는 발매트를 절단하는 경우 세부 사항을 선명하게 유지하기 위해 15000회/분까지 높일 수 있습니다.
3. 하강 깊이와 블레이드 압력
하강 칼 깊이는 재료 총 두께보다 약간 크게 설정해야 합니다(예: 재료 두께 15mm인 경우 하강 칼 깊이를 16-17mm로 설정). 이렇게 하면 완전히 절단되면서도 흡착 테이블을 과도하게 파고들지 않습니다. 칼 압력(공압 또는 전동)은 재료 밀도에 따라 조정해야 하며, 일반적으로 0.3-0.5MPa로 설정하여 절단 시 재료가 움직이지 않고 칼날이 휘지 않도록 합니다.
4. 흡착 진공도
진공도는 -0.6~-0.8bar를 유지하는 것이 권장됩니다. 흡착력이 부족하면 절단 과정에서 재료가 이동하여 치수 편차가 발생할 수 있고, 흡착력이 과도하면 재료가 과도하게 압축되어 절단 깊이의 일관성에 영향을 줄 수 있습니다. 다공성이 특히 강한 루프 매트의 경우 재료 표면에 얇은 PET 필름을 덮어 흡착을 보조할 수 있습니다.
3. 조작 팁 및 일반적인 문제 해결
1. 레이아웃 최적화
CAD/CAM 또는 전용 네스팅 소프트웨어와 같은 절단 소프트웨어를 활용하여 자동 네스팅을 수행하고, 발매트 윤곽을 최대한 중첩 배열하여 모서리 폐기물을 줄입니다. 좌우 대칭인 발매트의 경우 미러 네스팅을 적용하여 재료 활용률을 더욱 높일 수 있습니다. 일반적으로 네스팅 최적화를 통해 재료 활용률을 70%에서 85% 이상으로 향상시킬 수 있습니다.
2. 절단 순서
내부 홀(예: 장착 클립 홀)을 먼저 절단한 후 외곽 윤곽을 절단하는 것을 권장합니다. 이렇게 하면 재료의 전체성을 활용하여 흡착 안정성을 유지할 수 있고, 외곽 윤곽 절단 후 재료가 느슨해져 내부 홀 절단 정밀도가 저하되는 것을 방지할 수 있습니다.
3. 일반적인 문제 및 대책
- 가장자리 거침: 블레이드 마모 여부를 확인하고, 진동 주파수를 적절히 높이거나 절단 속도를 낮추십시오.
- 절단 불완전: 하강 깊이 또는 칼 압력을 높이고, 블레이드가 제대로 장착되었는지 확인하십시오.
- 재료 이동: 진공도를 높이고, 흡착 테이블의 실링 스트립이 온전한지 확인하거나, 테이프로 보조 고정하십시오.
- 블레이드 파손: 절단 속도를 낮추고, 블레이드가 과도하게 돌출되었는지 또는 재료에 경질 이물질이 혼입되었는지 확인하십시오.
4. 유지보수 및 안전 규정
정기 유지보수는 장비의 장기적 안정 운행을 보장하는 기초입니다. 매 교대조마다 작업대와 가이드를 청소하고, 매주 칼날 마모 상태를 점검하며(일반적으로 연속 절단 8-12시간 후 교체 또는 연마 필요), 매월 전동 기어·랙의 윤활 상태를 점검할 것을 권장합니다. 진공 펌프는 정기적으로 필터망을 청소하여 실링 링 부스러기로 인한 막힘을 방지해야 합니다. 안전 측면에서 작업 시 손이 절단 영역에 들어가는 것을 엄금하며, 장비에는 비상 정지 버튼과 광커튼 보호(선택 사양)가 갖추어져야 합니다.
요약하면, 실링 링 발매트 절단기의 선정은 재료 특성, 생산 규모 및 정밀도 요구를 종합적으로 고려해야 하며, 합리적인 공정 파라미터와 규범적인 조작이 장비 성능을 발휘하는 관건입니다. 본 가이드가 귀사의 생산 실무에 실질적인 도움이 되기를 바랍니다.