
Dolores del sector en el corte de juntas de goma y selección de equipos
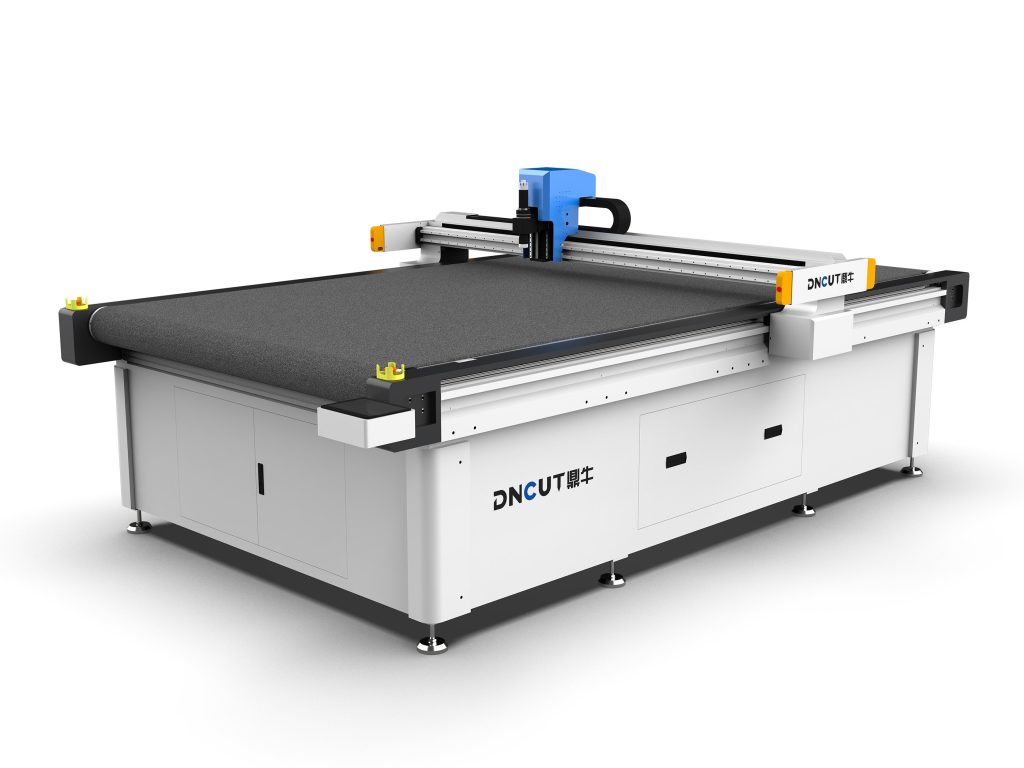
Las juntas de goma se utilizan ampliamente en automoción, electrónica, sellado de tuberías y otros campos, y sus materiales incluyen caucho nitrilo (NBR), silicona (VMQ), caucho fluorado (FKM), caucho etileno-propileno-dieno (EPDM), etc. El método tradicional de troquelado requiere la fabricación de un molde, con ciclos largos y costes elevados, y no resulta económico para pedidos de pequeñas series y múltiples variedades. La máquina de corte por cuchilla oscilante (oscillating knife cutting machine) realiza un corte en frío mediante una cuchilla de alta frecuencia, sin necesidad de molde, cortando directamente según los datos CAD, y se ha convertido en la solución preferida para el procesamiento de juntas de goma.
Sin embargo, los materiales de goma presentan características de alta elasticidad, baja dureza y fácil deformación, y durante el corte son propensos a problemas como adherencia de la cuchilla, rebabas en el corte y desviaciones dimensionales. Una selección inadecuada provoca baja eficiencia y baja tasa de productos conformes. Este artículo ofrece una guía práctica desde los parámetros del equipo, los puntos clave del proceso y los problemas comunes.
Parámetros clave de rendimiento de la máquina de corte de juntas de goma
Al seleccionar el equipo, es necesario prestar especial atención a los siguientes parámetros para garantizar que se satisfagan las necesidades de procesamiento de juntas de goma.
1. Precisión de corte y precisión de repetibilidad de posicionamiento
Las juntas de goma normalmente requieren una tolerancia dimensional dentro de ±0,1 mm, y en aplicaciones de alta precisión se debe alcanzar ±0,05 mm. La precisión de repetibilidad de posicionamiento del equipo debe ser ≤0,02 mm para garantizar la consistencia entre lotes. Los modelos con transmisión por servomotor + husillo de precisión son superiores a los de motor paso a paso.
2. Frecuencia y carrera de oscilación
La cuchilla oscilante corta mediante oscilación vertical de alta frecuencia, con una frecuencia normalmente de 1000-3000 veces/minuto y una carrera ajustable (0,5-5 mm). Al cortar goma, se recomienda una frecuencia de 2000-2500 veces/minuto y una carrera de 1-2 mm. Una frecuencia demasiado baja provoca una gran resistencia al corte y un corte rugoso; una frecuencia demasiado alta puede provocar la fusión del material (en ciertos cauchos).
3. Tipo y material de la cuchilla
Para la goma, las cuchillas habituales son:
- Cuchilla oscilante de punta: adecuada para juntas de goma más finas (espesor ≤3 mm), con corte fino.
- Cuchilla oscilante circular: adecuada para goma gruesa (3-10 mm), con baja resistencia al corte, pero con radio de ángulo interior limitado.
- Cuchilla neumática: para goma de alta dureza o materiales compuestos, con gran fuerza de corte.
Se recomienda que el material de la cuchilla sea metal duro (acero de tungsteno), con buena resistencia al desgaste y larga vida útil. Al cortar silicona, se recomienda utilizar cuchillas recubiertas (como recubrimiento de teflón) para reducir la adherencia.
4. Velocidad y aceleración de corte
La velocidad de corte de la goma no debe ser demasiado alta; generalmente se controla entre 50-200 mm/s. Una velocidad excesiva provoca desgarro del corte y desviaciones dimensionales. El equipo debe disponer de interpolación circular y función de reducción de velocidad en esquinas para garantizar la calidad en ángulos agudos. Se recomienda una aceleración ≥500 mm/s² para mejorar la eficiencia.
5. Plataforma de vacío y zonificación de vacío
Los materiales de goma son blandos y deben fijarse firmemente durante el corte. La plataforma de sujeción por vacío es una configuración imprescindible, con una fuerza de succión ≥-80 kPa. Para juntas de pequeño tamaño, se recomienda utilizar succión zonificada, activando el vacío solo en la zona de corte para evitar la deformación del material. La superficie de la plataforma debe ser plana y de alta dureza (como aluminio anodizado) para evitar arañazos.
6. Refrigeración de la cuchilla y medidas antiadherentes
Al cortar ciertos cauchos (como caucho no vulcanizado), la cuchilla tiende a adherirse. Se puede optar por un portaherramientas con soplado de aire frío o aplicar una lubricación mínima (como pulverización de aceite de silicona). Algunos modelos de gama alta incorporan cuchilla ultrasónica, que reduce la fricción mediante vibración de alta frecuencia y es adecuada para materiales muy adhesivos.

Parámetros de proceso recomendados para el corte de juntas de goma
Los siguientes parámetros se basan en el corte por cuchilla oscilante de materiales de goma comunes (dureza 50-80 Shore A, espesor 1-5 mm), a modo de referencia.
- Frecuencia de oscilación: 2000-2500 veces/minuto
- Carrera de oscilación: 1,0-1,5 mm
- Velocidad de corte: 80-150 mm/s (tramos rectos), reduciendo a 30-50 mm/s en esquinas
- Longitud de salida de la cuchilla: 0,5-1 mm más que el espesor del material
- Succión por vacío: -70 a -90 kPa
- Ángulo de la cuchilla: cuchilla de punta 15°-20° (materiales finos), cuchilla circular sin ángulo
Los parámetros reales deben ajustarse finamente según la dureza del material, el espesor y el rendimiento del equipo. Se recomienda realizar primero un corte de prueba, verificar las dimensiones con un proyector o un medidor de imagen y optimizar gradualmente.
Problemas de corte comunes y soluciones
Problema 1: Rebabas o desgarro en el corte
Causa: cuchilla desafilada, frecuencia de oscilación demasiado baja, velocidad de corte demasiado alta, material no sujetado firmemente.
Solución: cambiar la cuchilla; aumentar la frecuencia de oscilación a 2500 veces/minuto; reducir la velocidad de corte a 80 mm/s; comprobar si la succión por vacío es efectiva y añadir rodillos de presión.
Problema 2: Adherencia de goma a la cuchilla
Causa: alto contenido de caucho crudo, aumento de la temperatura de la cuchilla, ausencia de refrigeración.
Solución: utilizar cuchillas recubiertas; activar el soplado de aire frío; reducir la frecuencia de oscilación para disminuir el calor por fricción; aplicar talco en la superficie de la cuchilla (medida temporal).
Problema 3: Desviación dimensional fuera de tolerancia
Causa: rebote elástico del material, compensación de herramienta no configurada, plataforma no plana.
Solución: añadir compensación de radio de herramienta en CAD (normalmente 0,1-0,2 mm); asegurar la planitud de la plataforma ≤0,1 mm/m; para goma de alta elasticidad, reducir adecuadamente la velocidad de corte para disminuir la deformación del material.
Problema 4: Deformación en el corte de orificios pequeños
Causa: diámetro del orificio menor que el ancho de la cuchilla, fuerza de succión insuficiente.
Solución: utilizar una cuchilla más estrecha (por ejemplo, 0,6 mm de ancho); emplear entrada en espiral; aumentar la succión por vacío local; para orificios con diámetro <2 mm, se recomienda cambiar a láser o troquelado.
Puntos clave de mantenimiento y conservación del equipo
El mantenimiento periódico prolonga la vida útil del equipo y garantiza la precisión de corte.
- Diario: limpiar la plataforma y el portaherramientas, comprobar el desgaste de la cuchilla (observar el filo con lupa), limpiar los orificios de succión por vacío.
- Semanal: comprobar la lubricación de la correa de transmisión/husillo, limpiar las guías, calibrar el origen.
- Mensual: comprobar las escobillas del motor de vibración (si las hay), probar la fuerza de succión, verificar la precisión de corte (cortar un círculo estándar de prueba).
- Gestión de cuchillas: establecer un registro de vida útil de las cuchillas; normalmente la vida útil de una cuchilla de metal duro al cortar goma es de 8-12 horas (trabajo continuo); sustituir a tiempo cuando esté desgastada.
Recomendaciones de selección y conclusión
Al adquirir una máquina de corte de juntas de goma, se debe dar prioridad a las siguientes configuraciones:
- Accionamiento servo + husillo de precisión, precisión de repetibilidad de posicionamiento ≤0,02 mm;
- Rango ajustable de frecuencia de oscilación de 1000-3000 veces/minuto;
- Plataforma de succión por vacío con control zonificado;
- Compatibilidad con compensación de radio de herramienta y reducción de velocidad en arcos;
- Opción de soplado de aire frío o cuchilla ultrasónica.
Para placas de goma de espesor superior a 10 mm, se recomienda utilizar chorro de agua de alta presión o corte por láser; para orificios pequeños de alta precisión, se puede considerar un proceso combinado. La máquina de corte por cuchilla oscilante presenta ventajas significativas en la producción de juntas de goma de pequeñas y medianas series y múltiples variedades; una selección razonable y una optimización del proceso pueden alcanzar una precisión de ±0,1 mm, con una eficiencia superior en más del 50 % al troquelado.
Antes de la compra real, asegúrese de proporcionar muestras del material al proveedor del equipo para realizar cortes de prueba y verificar la calidad del corte y la precisión dimensional. Asimismo, considere la escalabilidad del equipo, como la posibilidad de incorporar posteriormente posicionamiento visual CCD, cambio automático de herramienta y otras funciones.