
Características del material EVA y desafíos de corte
El EVA (copolímero de etileno-acetato de vinilo) es un material espumado de estructura de celdas cerradas, con una densidad que generalmente oscila entre 0,03 y 0,3 g/cm³ y una dureza Shore C de 18 a 70. Sus características de suavidad, elasticidad y facilidad de compresión plantean tres grandes desafíos al corte: primero, el material se deforma fácilmente bajo fuerza, lo que reduce la precisión dimensional; segundo, la fricción térmica generada durante el corte de la cuchilla provoca la fusión local del EVA y su adherencia a la cuchilla; tercero, la estructura de celdas cerradas tiende a producir rebabas o desgarros en los bordes de corte. Por lo tanto, las máquinas de corte de EVA deben diseñarse específicamente para estas características.
Tipos principales y selección de máquinas de corte de EVA
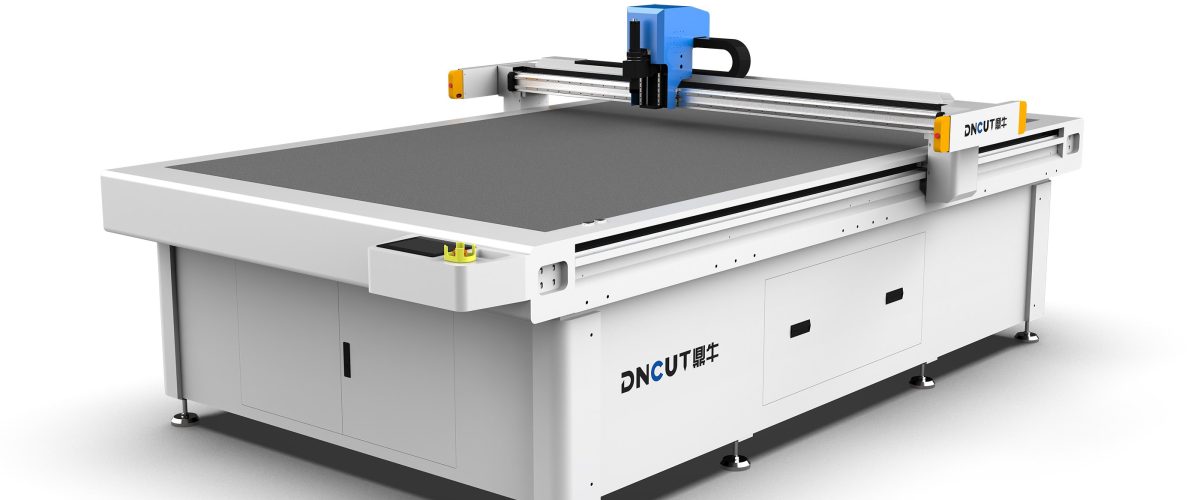
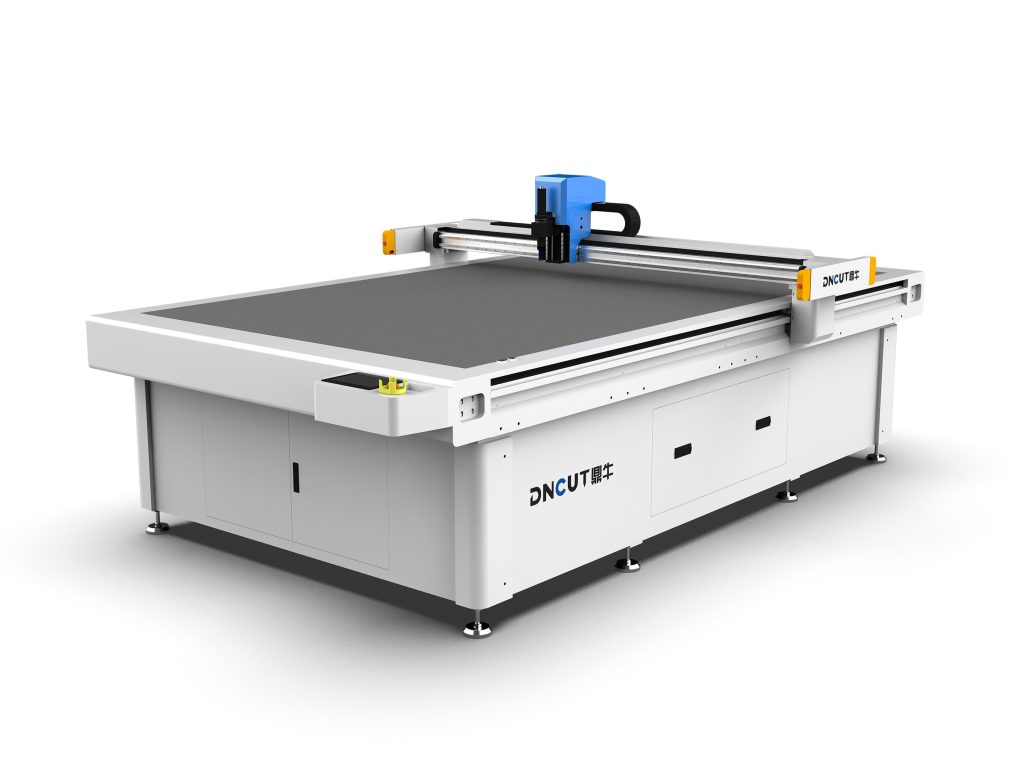
1. Máquina de corte por cuchilla oscilante
Utiliza una cuchilla con vibración de alta frecuencia (8000-12000 veces por minuto) para cortar, con una amplitud de cuchilla de 0,5-2 mm. Adecuada para láminas de EVA de 1-50 mm de espesor, con velocidades de corte de hasta 60-120 m/min. La cuchilla oscilante ejerce poca presión sobre el material y produce cortes limpios, siendo la opción principal para el corte de EVA. Al seleccionar, se debe prestar atención al rango ajustable de frecuencia de vibración, al sistema de refrigeración de la cuchilla (opcional con refrigeración por aire) y a la fuerza de succión de la plataforma de vacío (se recomienda ≥-0,08 MPa).
2. Máquina de corte por láser
Utiliza un láser CO2 (potencia 60-150 W) para corte por fusión, con un corte estrecho (0,1-0,3 mm) y sin estrés mecánico. Sin embargo, el corte por láser de EVA genera humos nocivos (que contienen gas acético), por lo que se requiere un sistema de extracción y purificación de alta eficiencia. Además, el corte por láser forma un borde fundido que puede afectar la adhesión posterior. Adecuada para cortes finos de espesor ≤10 mm, con velocidades de aproximadamente 10-30 m/min.
3. Máquina de corte por ultrasonidos
Mediante vibración ultrasónica (20-40 kHz), la cuchilla funde localmente el material, sellando el borde durante el corte para evitar que se deshilache. Adecuada para láminas de EVA de 0,5-5 mm de espesor, con velocidades de corte de 5-15 m/min. El corte por ultrasonidos es especialmente eficaz para materiales compuestos de EVA multicapa, pero el costo del equipo es relativamente alto.
4. Máquina de corte por cuchilla circular
Adecuada para el corte continuo de rollos de EVA de espesor ≤5 mm, con una velocidad de cuchilla de 200-600 rpm y un sistema de control de tensión. Estructura simple y mantenimiento sencillo, pero la calidad del corte es regular, utilizándose principalmente para corte grueso o aplicaciones con requisitos de precisión no muy altos.
Recomendaciones de selección: para espesores >10 mm y precisión requerida dentro de ±0,2 mm, se prefiere la cuchilla oscilante; para patrones finos en láminas delgadas, láser; para necesidad de sellado de bordes, ultrasonidos; para rollos de gran volumen, cuchilla circular.

Configuración de parámetros clave del proceso
Parámetros de cuchilla oscilante
- Frecuencia de vibración: para materiales delgados (≤5 mm) usar alta frecuencia (10000-12000 veces/min); para materiales gruesos (>20 mm) usar baja frecuencia (8000-9000 veces/min) para reducir el calor por fricción.
- Velocidad de corte: inversamente proporcional al espesor; para menos de 5 mm se puede configurar 80-120 m/min; para más de 20 mm se recomienda 30-50 m/min.
- Ángulo de la cuchilla: comúnmente 15°, 22°, 30°. Para materiales delgados usar 15° para reducir la resistencia al corte; para materiales gruesos usar 30° para garantizar la rigidez de la cuchilla.
- Succión de vacío: ajustar según la densidad del material; para EVA de baja densidad (0,05 g/cm³) se requiere una fuerza de succión ≥-0,06 MPa; para alta densidad (0,2 g/cm³) se puede reducir a -0,04 MPa.
Parámetros de láser
- Potencia: por cada 1 mm de aumento de espesor, aumentar la potencia en 10-15 W; por ejemplo, para EVA de 5 mm usar 80 W.
- Velocidad de corte: debe coincidir con la potencia; a 80 W, la velocidad es de aproximadamente 15 m/min.
- Gas auxiliar: aire comprimido (0,2-0,4 MPa) para soplado, reduciendo la adherencia de material fundido.
Parámetros de ultrasonidos
- Frecuencia: 20 kHz para materiales gruesos, 40 kHz para materiales delgados.
- Amplitud: 20-50 μm, ajustada según el espesor.
- Presión de corte: 0,2-0,5 MPa; una presión excesiva puede deformar el material.
Problemas comunes y soluciones
1. Rebabas en el borde de corte
Causas: cuchilla desafilada, frecuencia de vibración demasiado baja, alto contenido de humedad del material. Solución: verificar la nitidez de la cuchilla cada 8 horas, usar un afilador de diamante; aumentar la frecuencia de vibración en un 10%-20%; secar el EVA a 40 °C durante 2 horas antes del corte, controlando el contenido de humedad ≤0,5%.
2. Adherencia del material a la cuchilla
Causas: el calor por fricción ablanda el EVA (temperatura >60 °C). Solución: reducir la velocidad de corte en un 15%-30%; activar la refrigeración por aire de la cuchilla (presión de aire 0,1-0,2 MPa); usar cuchillas con recubrimiento superficial (como recubrimiento DLC).
3. Precisión dimensional fuera de tolerancia
Causas: succión de vacío insuficiente, desviación de la cuchilla, deslizamiento del mecanismo de alimentación. Solución: verificar las juntas de sellado de la plataforma de succión, asegurando un vacío ≥-0,08 MPa; ajustar la concentricidad del porta-cuchillas (desviación ≤0,02 mm); recubrir los rodillos de alimentación con caucho (Shore A50).
4. Gran cantidad de humo en el corte por láser
Causas: caudal de extracción insuficiente, sistema de filtración obstruido. Solución: configurar el caudal de extracción a 200 m³/h por cada 100 W de potencia; limpiar el filtro de algodón cada dos semanas y reemplazar el carbón activado cada tres meses.
Puntos clave de mantenimiento
- Diario: limpiar los restos de la mesa, verificar el desgaste de la cuchilla (observar el filo con lupa), lubricar las guías (usar grasa de litio).
- Semanal: calibrar la planitud de la plataforma de succión de vacío (error ≤0,1 mm), verificar la tensión de la correa de transmisión (una depresión de 10 mm es adecuada).
- Mensual: reemplazar la cuchilla oscilante (aunque no esté desafilada, se recomienda cambiarla después de 300 horas de uso continuo), limpiar las lentes del láser (con etanol anhidro).
- Trimestral: verificar la impedancia del transductor ultrasónico (reemplazar si la desviación >10%), calibrar el encoder del servomotor.
Precauciones de seguridad y medio ambiente
El polvo generado durante el corte de EVA (especialmente el humo del corte por láser) debe someterse a un tratamiento de purificación, manteniendo la concentración de polvo por debajo de 1 mg/m³. El equipo debe estar bien conectado a tierra (resistencia de tierra ≤4 Ω), instalar protección de cortina de luz en la zona de la cuchilla oscilante y puertas de enclavamiento en la zona del láser. Los operadores deben usar mascarillas antipolvo (nivel KN95) y guantes antiestáticos.
Conclusión
La selección y optimización del proceso de las máquinas de corte de EVA requieren una consideración integral del espesor del material, los requisitos de precisión, la eficiencia de producción y la seguridad ambiental. Mediante la selección razonable del modelo, la configuración precisa de los parámetros y la ejecución de un mantenimiento normalizado, se puede mejorar significativamente la calidad del corte y la vida útil del equipo. Se recomienda realizar pruebas con muestras pequeñas antes de la producción en serie para determinar la ventana de proceso óptima.