
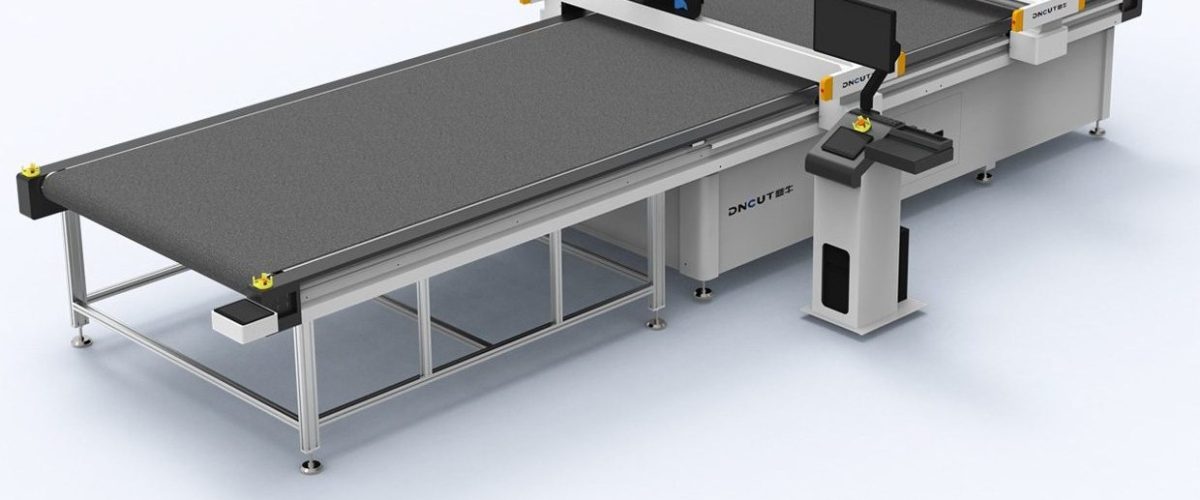
Herausforderungen beim Schneiden von Kohlenstofffasern und wichtige Punkte bei der Geräteauswahl
Kohlenstofffaserverbundwerkstoffe sind aufgrund ihrer hohen Festigkeit und ihres geringen Gewichts in Bereichen wie Luft- und Raumfahrt, Automobilbau und Sportgeräten weit verbreitet. Das Schneiden von Kohlenstofffasern bringt jedoch zahlreiche Herausforderungen mit sich: Das Material ist spröde, neigt zur Bildung von Fransen und Delaminierung, und der beim Schneiden entstehende Staub ist leitfähig und gesundheitsschädlich. Daher ist die Auswahl einer geeigneten Kohlenstofffaser-Schneidemaschine von entscheidender Bedeutung. Dieser Artikel befasst sich eingehend mit den Auswahlkriterien für Kohlenstofffaser-Schneidemaschinen, den wichtigsten Parametern sowie der Prozessoptimierung im praktischen Betrieb.
Vergleich der wichtigsten Schneidverfahren für Kohlenstofffasern
Derzeit werden für das Schneiden von Kohlenstofffasern hauptsächlich mechanisches Schneiden (z. B. mit dem oszillierenden Messer, Rundmesser), Laserschneiden, Ultraschallschneiden und Wasserstrahlschneiden eingesetzt. Die verschiedenen Verfahren haben jeweils ihre Vor- und Nachteile und eignen sich für unterschiedliche Produktionsszenarien.
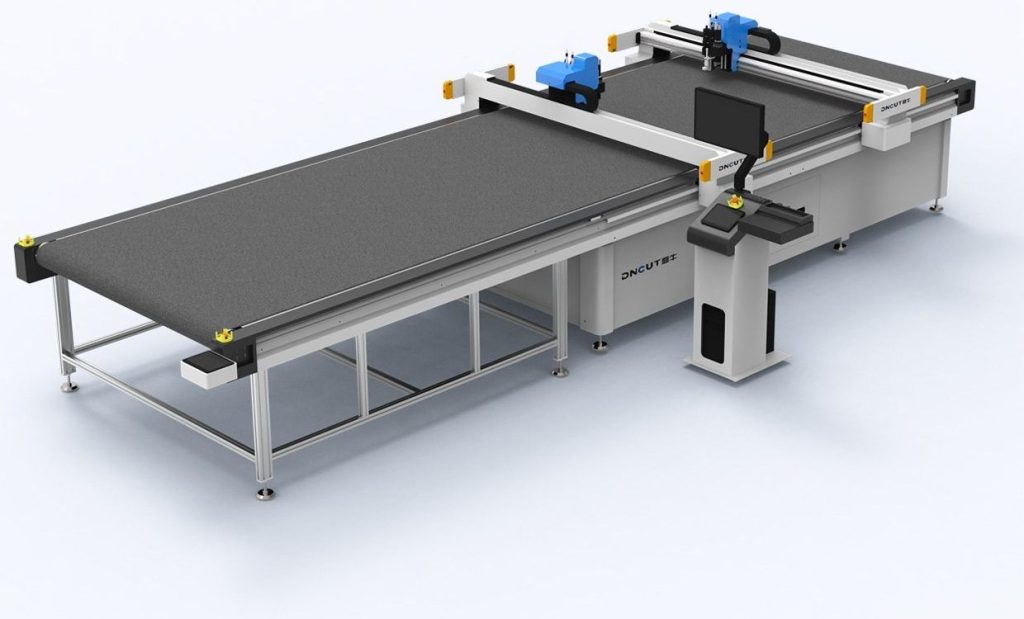
- Messerschnitt: Der Schnitt erfolgt durch hochfrequent schwingende Klingen, die Schnittkante ist sauber, es gibt keine Wärmeeinflusszone, geeignet zum Zuschneiden von mehrlagigen Kohlenstofffaser-Prepregs und ausgehärteten dünnen Platten. Die Schnittgeschwindigkeit erreicht 60-120 m/min, die Genauigkeit beträgt ±0,1 mm.
- Laserschnitt: Hohe Schnittgeschwindigkeit, kleine Wärmeeinflusszone, aber es entstehen schädliche Gase und Rauch, und die Schnittfähigkeit für dicke Platten ist begrenzt, an den Kanten kann Karbonisierung auftreten. Geeignet für das präzise Schneiden dünner Kohlenstofffasergewebe.
- Ultraschallschnitt: Nutzt Ultraschallschwingungen zur Verringerung des Schnittwiderstands, die Schnittkante ist glatt und ohne Grat, besonders geeignet für Aramid-Kohlenstofffaser-Mischgewebe. Die Gerätekosten sind jedoch höher und die Schnittdicke ist begrenzt.
- Wasserstrahlschneiden: Kaltes Schneidverfahren, keine thermische Schädigung, kann dicke Platten schneiden, aber die Schnittgeschwindigkeit ist langsam und es müssen Abwässer behandelt werden. Geeignet für das Schneiden von dicken Kohlenstofffaserplatten.
Unter Berücksichtigung von Effizienz, Präzision und Umweltfaktoren wird die Schneidemaschine mit oszillierendem Messer am häufigsten beim Schneiden von Kohlenstofffaser-Prepregs und dünnen Platten eingesetzt. Im Folgenden werden die Auswahl und der Prozess der Kohlenstofffaser-Schneidemaschine mit oszillierendem Messer schwerpunktmäßig vorgestellt.
Analyse der Schlüsselparameter der Kohlenstofffaser-Schneidemaschine
Bei der Auswahl einer Kohlenstofffaser-Schneidemaschine sind folgende Parameter besonders zu beachten:
- Schnittgenauigkeit: In der Regel wird eine Genauigkeit von ±0,1 mm oder besser gefordert, hochpräzise Modelle erreichen ±0,05 mm. Die Genauigkeit beeinflusst direkt die Qualität des nachfolgenden Lagenaufbaus und der Montage.
- Schnittgeschwindigkeit: Anpassen an Materialdicke und Lagenzahl; im Allgemeinen kann die Schnittgeschwindigkeit bei einlagigem Prepreg 80-120 m/min erreichen, bei mehreren Lagen (z. B. 10 Lagen) muss sie auf 20-40 m/min reduziert werden, um die Schnittqualität zu gewährleisten.
- Maximale Schnittdicke: Oscillating-Knife-Modelle können in der Regel Kohlefaserplatten von 0,1-10 mm schneiden, abhängig von Klingentyp und Vibrationsfrequenz.
- Arbeitstischabmessungen: Je nach Produktionsanforderung wählen; gängige Größen sind 1600 mm × 2500 mm, 2000 mm × 3000 mm usw., große Arbeitsflächen sind kundenspezifisch möglich.
- Absaugsystem: Kohlenstofffasernstaub ist leitfähig und gesundheitsschädlich; eine hocheffiziente Absaugvorrichtung ist zwingend erforderlich. Empfohlen wird eine Kombination aus Unter- und Obersaugung mit einer Filterfeinheit von über 0,3 μm.
- Steuerungssystem: Es sollte über eine CAD/CAM-Softwareschnittstelle verfügen, gängige Formate (DXF, DWG usw.) unterstützen und Funktionen wie automatische Nesting-Berechnung und Pfadoptimierung bieten.
Prozessoptimierung beim Schneiden von Kohlenstofffasern mit dem oszillierenden Messer
Beim Schneiden von Kohlenstofffasern mit dem oszillierenden Messer beeinflusst die Wahl der Prozessparameter direkt die Schnittqualität und die Standzeit des Messers. Im Folgenden finden Sie einige praktische Empfehlungen:
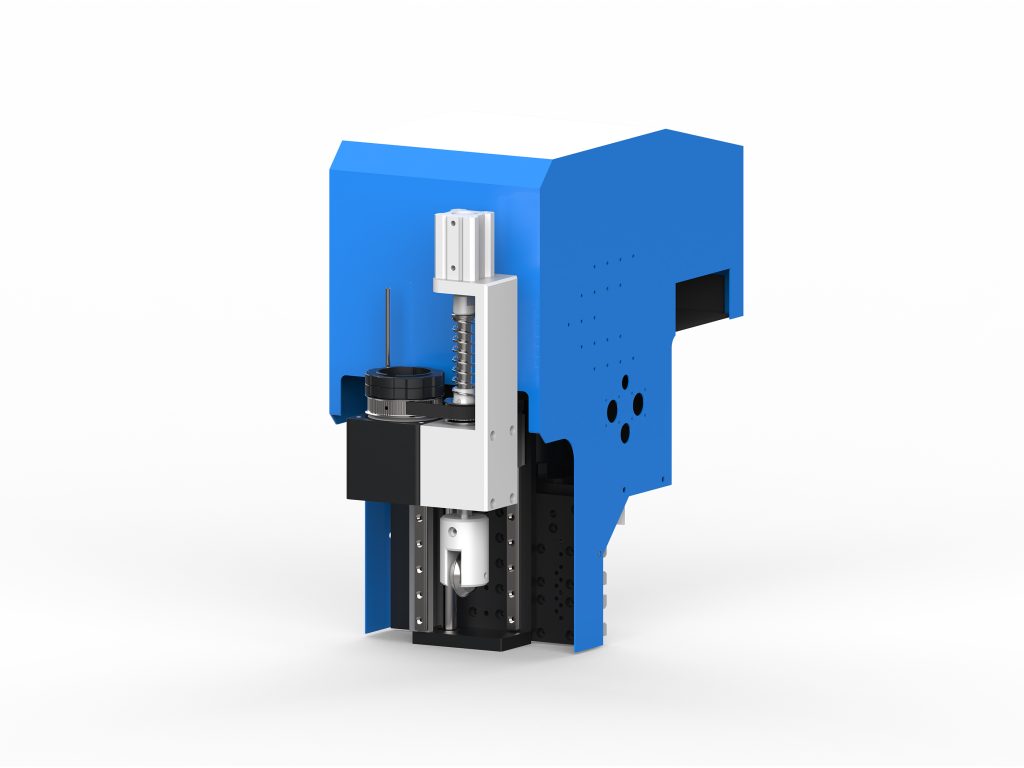
- Klingenauswahl: Empfohlen werden Hartmetall- oder diamantbeschichtete Klingen, die scharf und verschleißfest sind. Für Prepregs können Wellenschliffklingen verwendet werden, um Faszerrung zu reduzieren.
- Schwingungsfrequenz: Üblicherweise auf 2000-5000 Hübe/Minute eingestellt; je höher die Frequenz, desto glatter der Schnitt, aber eine zu hohe Frequenz führt zur Erwärmung der Klinge. Es wird empfohlen, mit der Einstellung bei 3000 Hüben/Minute zu beginnen.
- Vorschubgeschwindigkeit: Anpassen an die Materialdicke; dünnes Material kann mit hoher Geschwindigkeit (80-100 m/min) verarbeitet werden, dickes Material erfordert eine Reduzierung (20-40 m/min). Eine zu hohe Vorschubgeschwindigkeit führt zu ausgefransten Schnittkanten, eine zu niedrige ist ineffizient.
- Schnittdruck: Konstanter Druck beibehalten, um Materialdelaminierung durch übermäßigen Druck zu vermeiden. Es wird empfohlen, ein pneumatisches oder servogesteuertes Drucksystem zu verwenden.
- Mehrschichtige Schnittstrategie: Beim Schneiden mehrerer Lagen Prepreg wird empfohlen, die Methode „schrittweise zunehmende Schnitttiefe“ anzuwenden, wobei die Schnitttiefe jeder Lage etwas größer als die Materialdicke ist, um Verklebungen zwischen den Lagen zu vermeiden.
Staubabsaugung und Sicherheitsschutz
Kohlenstofffaserstaub ist leitfähig, kann elektrische Kurzschlüsse verursachen und ist beim Einatmen gesundheitsschädlich. Daher muss die Schneidemaschine mit einem zuverlässigen Staubabsaugsystem ausgestattet sein. Empfohlen wird:
- Verwendet einen Absaugtisch mit einer Saugleistung von ≥2000Pa, um eine rechtzeitige Staubabsaugung zu gewährleisten.
- In der Nähe des Schneidkopfes wird eine zusätzliche Absaughaube angebracht, um einen doppelten Schutz zu bilden.
- Das Staubabsaugsystem sollte mit antistatischen Filterpatronen ausgestattet sein, Filterwirkungsgrad ≥99,9 %.
- Bedienpersonal muss Staubmasken und antistatische Kleidung tragen.
- Das Gerät muss gut geerdet sein, um statische Aufladung zu verhindern.
Gerätewartung und Werkzeugmanagement
Der Wartungsschwerpunkt der Carbonfaser-Schneidemaschine liegt auf den Werkzeugen und dem Staubabsaugsystem:
- Prüfen Sie die Klingenabnutzung jede Schicht und tauschen Sie sie rechtzeitig aus. Die Lebensdauer von diamantbeschichteten Klingen beträgt etwa 200-300 Stunden, die von Hartmetallklingen etwa 50-100 Stunden.
- Reinigen Sie die Staubfilterpatronen regelmäßig, ein Austausch wird alle 500 Stunden empfohlen.
- Prüfen Sie Führungsschienen und Antriebskomponenten, schmieren Sie einmal monatlich.
- Kalibrieren Sie die Schnittgenauigkeit einmal pro Quartal.
Praktische Anwendungsfälle
Ein Luftfahrt-Verbundwerkstoffwerk setzt eine Oszillationsmesser-Schneidemaschine zum Schneiden von Kohlenstofffaser-Prepregs ein, das Material ist T300-Klasse, die Einzelschichtdicke beträgt 0,125 mm, pro Durchgang werden 8 Lagen geschnitten. Durch optimierte Parameter: Oszillationsfrequenz 3500 Mal/Minute, Vorschubgeschwindigkeit 35 m/min, die Klinge ist eine diamantbeschichtete Wellenschneide, die Schneidgenauigkeit erreicht ±0,08 mm, die Schnittkante ist gratfrei, die Effizienz ist 5-mal höher als beim manuellen Schneiden. Das Absaugsystem verwendet Unter- und Obersaugung, die Staubkonzentration im Arbeitsbereich liegt unter 0,1 mg/m³ und entspricht den Arbeitsschutzstandards.
Zusammenfassung
Die Auswahl einer Schneidemaschine für Carbonfaser erfordert eine umfassende Berücksichtigung von Faktoren wie Schnittpräzision, Geschwindigkeit, Staubabsaugung und Sicherheit. Die Oscillating-Knife-Schneidemaschine ist aufgrund ihrer hohen Präzision, der fehlenden Wärmeeinwirkung und ihrer Eignung für das Schneiden mehrerer Lagen die erste Wahl für das Schneiden von Carbonfaser-Prepregs und dünnen Platten. Durch die Optimierung der Prozessparameter und die Intensivierung der Wartung können Schnittqualität und Produktionseffizienz deutlich verbessert werden. Beim Kauf wird empfohlen, Probeschnitte vor Ort durchzuführen, um die Anpassungsfähigkeit der Maschine an spezifische Carbonfasermaterialien zu überprüfen.