
Eigenschaften von EVA-Material und Schneidherausforderungen
EVA (Ethylen-Vinylacetat-Copolymer) ist ein geschäumtes Material mit geschlossenzelliger Struktur, dessen Dichte typischerweise im Bereich von 0,03-0,3 g/cm³ liegt und dessen Härte Shore C 18-70 beträgt. Seine weichen, elastischen und leicht komprimierbaren Eigenschaften bringen drei große Herausforderungen beim Schneiden mit sich: Erstens verformt sich das Material unter Krafteinwirkung leicht, was zu einer Verringerung der Maßgenauigkeit führt; zweitens erzeugt die Klinge beim Schneiden Reibungswärme, die EVA lokal schmelzen und an der Klinge kleben lässt; drittens neigt die geschlossenzellige Struktur an den Schnittkanten zu Graten oder Rissen. Daher müssen EVA-Schneidemaschinen speziell auf diese Eigenschaften abgestimmt sein.
Haupttypen von EVA-Schneidemaschinen und Auswahl
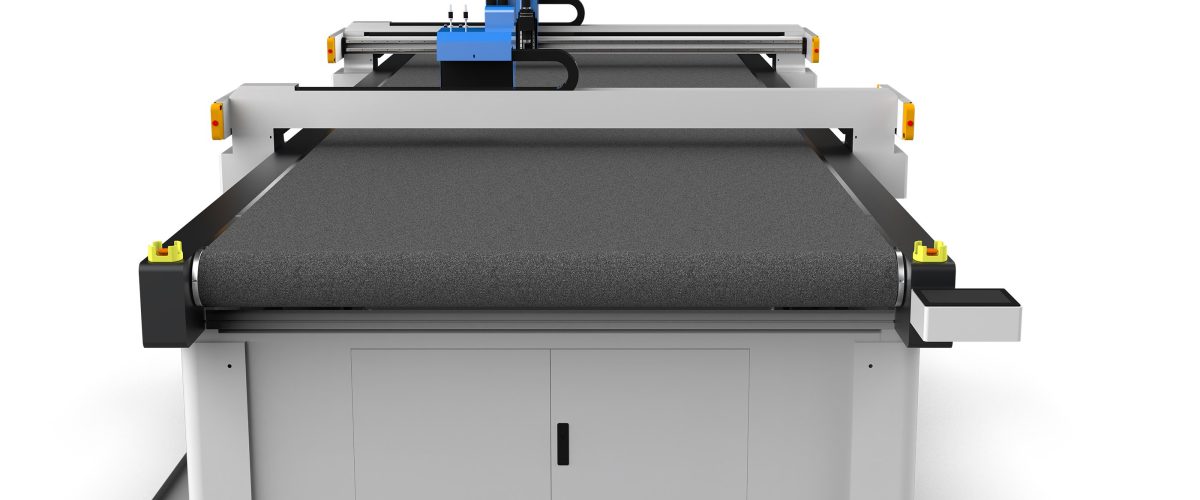
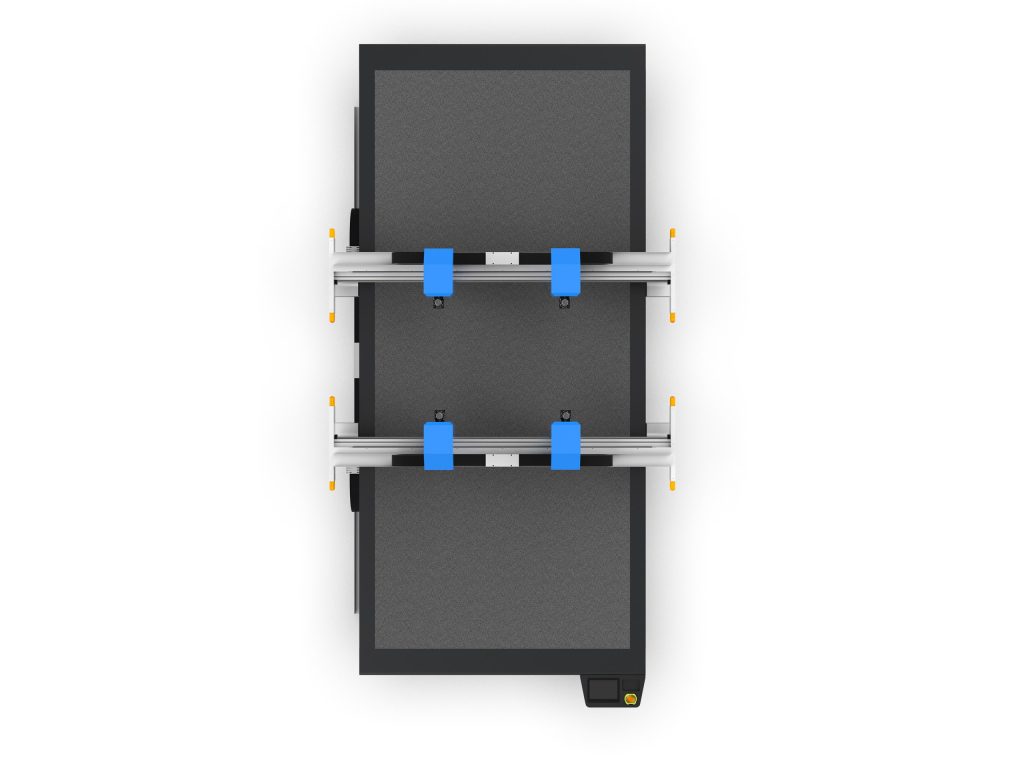
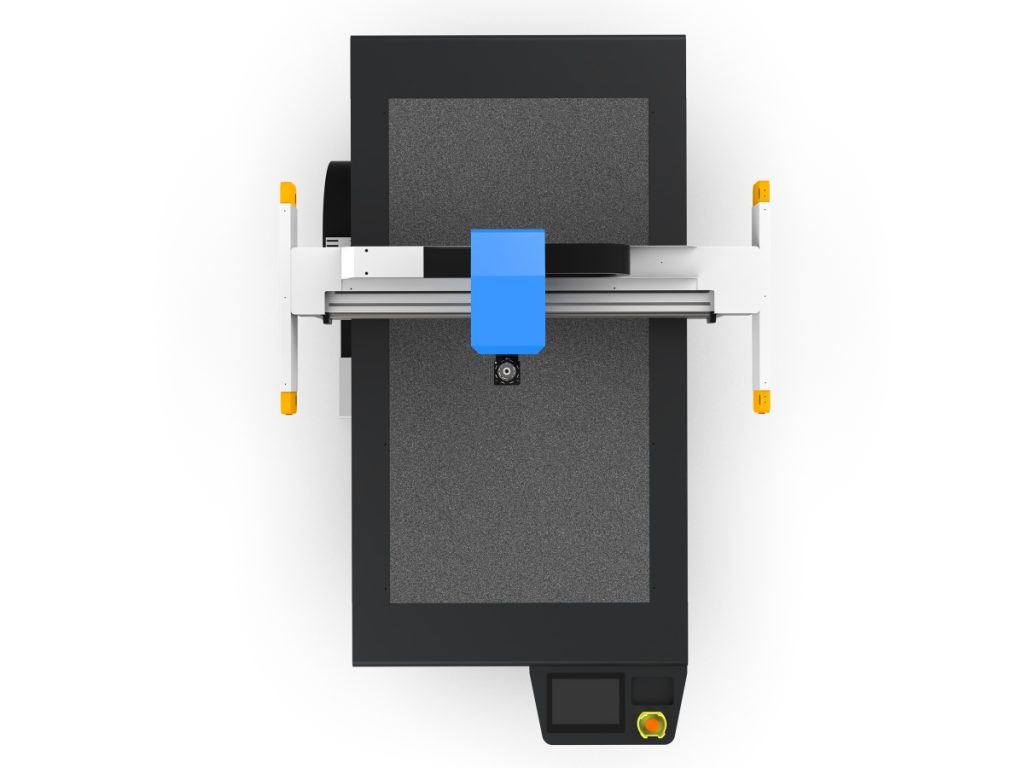
1. Oscillating Knife Cutting Machine
Verwendet eine hochfrequent schwingende Klinge (8000-12000 Hübe pro Minute) zum Schneiden, mit einer Klingenamplitude von 0,5-2 mm. Geeignet für EVA-Platten mit einer Dicke von 1-50 mm, Schneidgeschwindigkeit bis zu 60-120 m/min. Das Oscillating-Knife übt geringen Druck auf das Material aus, der Schnitt ist glatt, und es ist die gängigste Wahl für das EVA-Schneiden. Bei der Auswahl sind der einstellbare Schwingungsfrequenzbereich, das Klingenkühlsystem (optional Luftkühlung) sowie die Saugkraft des Vakuum-Aufspanntisches (empfohlen ≥ -0,08 MPa) zu beachten.
2. Laserschneidemaschine
Nutzt CO2-Laser (Leistung 60-150 W) zum Schmelzschneiden, die Schnittfuge ist schmal (0,1-0,3 mm), ohne mechanische Belastung. Allerdings erzeugt das Laserschneiden von EVA schädliche Rauchgase (einschließlich Essigsäuregas), weshalb eine hocheffiziente Rauchgasabsaug- und -reinigungsanlage erforderlich ist. Darüber hinaus bildet sich an den Laserschnittkanten eine Schmelzkante, die die nachfolgende Verklebung beeinträchtigen kann. Geeignet für feine Schnitte bei Dicken ≤ 10 mm, Geschwindigkeit etwa 10-30 m/min.

3. Ultraschall-Schneidemaschine
Durch Ultraschallschwingung (20-40 kHz) wird das Material lokal geschmolzen, wodurch beim Schneiden gleichzeitig eine Versiegelung der Kante erfolgt und ein Ausfransen verhindert wird. Geeignet für EVA-Platten mit einer Dicke von 0,5-5 mm, Schneidgeschwindigkeit 5-15 m/min. Das Ultraschallschneiden ist besonders effektiv bei mehrschichtigen EVA-Verbundmaterialien, jedoch sind die Gerätekosten höher.
4. Rundmesser-Schneidemaschine
Geeignet für die kontinuierliche Bearbeitung von EVA-Rollenware mit einer Dicke ≤ 5 mm, Klingendrehzahl 200-600 U/min, in Kombination mit einem Spannungskontrollsystem. Einfache Struktur, wartungsfreundlich, jedoch ist die Schnittqualität durchschnittlich; wird meist für Grobschnitte oder Anwendungen mit geringen Genauigkeitsanforderungen eingesetzt.
Auswahlempfehlung: Bei Dicken > 10 mm und Genauigkeitsanforderungen innerhalb ±0,2 mm vorzugsweise Oscillating-Knife; für dünne Folien mit feinen Mustern Laser; bei Bedarf an Kantenversiegelung Ultraschall; für große Mengen an Rollenware Rundmesser.
Einstellung der wichtigsten Prozessparameter
Oscillating-Knife-Parameter
- Schwingungsfrequenz: Bei dünnem Material (≤ 5 mm) hohe Frequenz (10000-12000 Hübe/min), bei dickem Material (> 20 mm) niedrige Frequenz (8000-9000 Hübe/min), um Reibungswärme zu reduzieren.
- Schnittgeschwindigkeit: Umgekehrt proportional zur Dicke; unter 5 mm können 80-120 m/min eingestellt werden, über 20 mm werden 30-50 m/min empfohlen.
- Klingenwinkel: Üblich sind 15°, 22°, 30°. Bei dünnem Material 15° zur Reduzierung des Schnittwiderstands, bei dickem Material 30° zur Gewährleistung der Klingensteifigkeit.
- Vakuumansaugung: Anpassung entsprechend der Materialdichte; bei EVA mit niedriger Dichte (0,05 g/cm³) ist eine Saugkraft ≥ -0,06 MPa erforderlich, bei hoher Dichte (0,2 g/cm³) kann sie auf -0,04 MPa reduziert werden.
Laserparameter
- Leistung: Pro 1 mm Dickenanstieg erhöht sich die Leistung um 10-15 W, z. B. 80 W für 5 mm EVA.
- Schnittgeschwindigkeit: Abgestimmt auf die Leistung, bei 80 W etwa 15 m/min.
- Hilfsgas: Druckluft (0,2-0,4 MPa) zum Abblasen, um Anhaftungen von Schmelzgut zu reduzieren.
Ultraschallparameter
- Frequenz: 20 kHz für dickes Material, 40 kHz für dünnes Material.
- Amplitude: 20-50 μm, je nach Dicke anzupassen.
- Schnittdruck: 0,2-0,5 MPa; zu hoher Druck führt zu Materialverformung.
Häufige Probleme und Lösungen
1. Grate an den Schnittkanten
Ursache: Stumpfe Klinge, zu niedrige Schwingungsfrequenz, zu hoher Feuchtigkeitsgehalt des Materials. Lösung: Alle 8 Stunden Schärfe der Klinge prüfen, Diamantschärfer verwenden; Schwingungsfrequenz um 10 %-20 % erhöhen; EVA vor dem Schneiden 2 Stunden bei 40 °C trocknen, Feuchtigkeitsgehalt ≤ 0,5 % kontrollieren.
2. Material klebt an der Klinge
Ursache: Reibungswärme führt zur Erweichung von EVA (Temperatur > 60 °C). Lösung: Schnittgeschwindigkeit um 15 %-30 % reduzieren; Luftkühlung der Klinge einschalten (Luftdruck 0,1-0,2 MPa); Klingen mit Oberflächenbeschichtung (z. B. DLC-Beschichtung) verwenden.
3. Maßgenauigkeit außerhalb der Toleranz
Ursache: Unzureichende Vakuumansaugung, Klingenrundlauf, Durchrutschen des Vorschubmechanismus. Lösung: Dichtungsleisten des Aufspanntisches prüfen, Vakuum ≥ -0,08 MPa sicherstellen; Rundlauf der Klingenaufnahme justieren (Schlag ≤ 0,02 mm); Oberfläche der Vorschubwalzen mit Gummi beschichten (Shore A50).
4. Starke Rauchentwicklung beim Laserschneiden
Ursache: Unzureichende Absaugleistung, verstopftes Filtersystem. Lösung: Absaugvolumen von 200 m³/h pro 100 W Leistung; alle zwei Wochen Filterwatte reinigen, alle drei Monate Aktivkohle wechseln.
Wartungsschwerpunkte
- Täglich: Tischfläche von Spänen reinigen, Klingenverschleiß prüfen (Schneidkante mit Lupe betrachten), Führungsschienen schmieren (Lithiumfett verwenden).
- Wöchentlich: Planheit des Vakuum-Aufspanntisches kalibrieren (Fehler ≤ 0,1 mm), Spannung der Antriebsriemen prüfen (Durchbiegung bei 10 mm Druck angemessen).
- Monatlich: Oscillating-Klinge wechseln (auch ohne Stumpfheit wird nach 300 Betriebsstunden ein Wechsel empfohlen), Laseroptik reinigen (mit absolutem Ethanol).
- Vierteljährlich: Impedanz des Ultraschallwandlers prüfen (bei Abweichung > 10 % austauschen), Servomotor-Encoder kalibrieren.
Sicherheits- und Umweltschutzhinweise
Der beim EVA-Schneiden entstehende Staub (insbesondere der Rauch beim Laserschneiden) muss gereinigt werden; die Staubkonzentration ist unter 1 mg/m³ zu halten. Das Gerät muss gut geerdet sein (Erdungswiderstand ≤ 4 Ω), im Bereich des Oscillating-Knifes ist ein Lichtgitter-Schutz zu installieren, im Laserbereich eine Verriegelungstür vorzusehen. Bediener tragen Staubschutzmasken (KN95-Klasse) und antistatische Handschuhe.
Fazit
Die Auswahl und Prozessoptimierung von EVA-Schneidemaschinen erfordert eine umfassende Berücksichtigung von Materialdicke, Genauigkeitsanforderungen, Produktionseffizienz sowie Umwelt- und Sicherheitsaspekten. Durch die geeignete Wahl des Maschinentyps, die präzise Einstellung der Parameter und die Durchführung regelmäßiger Wartung lassen sich Schneidqualität und Lebensdauer des Geräts deutlich verbessern. Es wird empfohlen, vor der Serienproduktion Muster tests durchzuführen, um das optimale Prozessfenster zu ermitteln.