
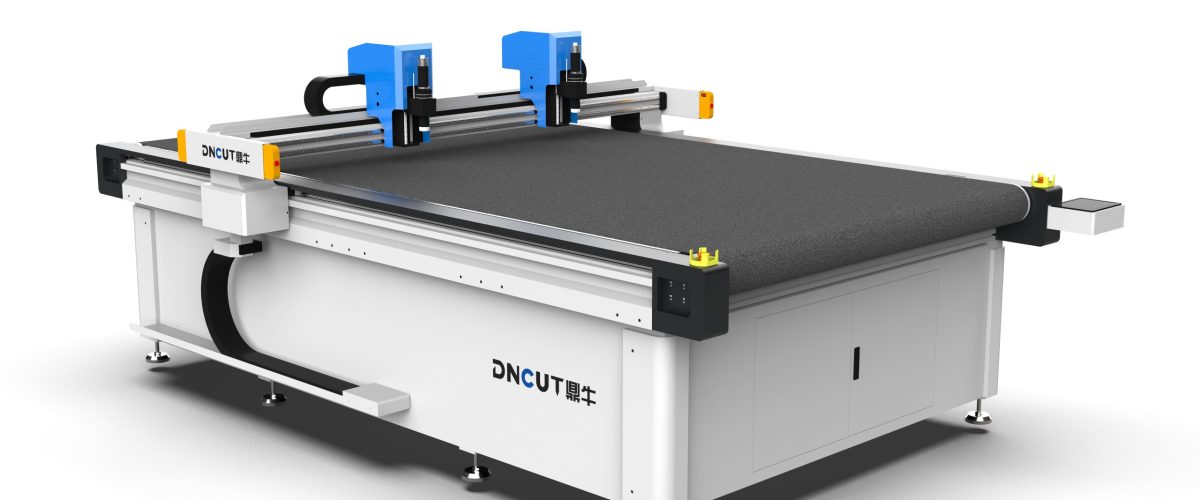
آلة قص الطباعة الرقمية: دليل شامل من اختيار الطراز إلى التحكم في العملية
لقد أصبحت تقنية الطباعة الرقمية مستخدمة على نطاق واسع في الملابس والمفروشات المنزلية ومواد الإعلانات وغيرها، والقص كعملية لاحقة يؤثر مباشرة على جودة المنتج النهائي وكفاءة الإنتاج. يصعب على القص اليدوي التقليدي أو آلات القص العادية تلبية متطلبات الدقة العالية والأنماط المتنوعة لأقمشة الطباعة الرقمية، ومن هنا ظهرت آلة قص الطباعة الرقمية. يقدم هذا المقال إرشادات تقنية عملية من أربعة جوانب: اختيار المعدات، والمعايير الرئيسية، والتحكم في العملية، والمشكلات الشائعة.
أولاً: الأنواع الأساسية ونقاط الاختيار لآلة قص الطباعة الرقمية
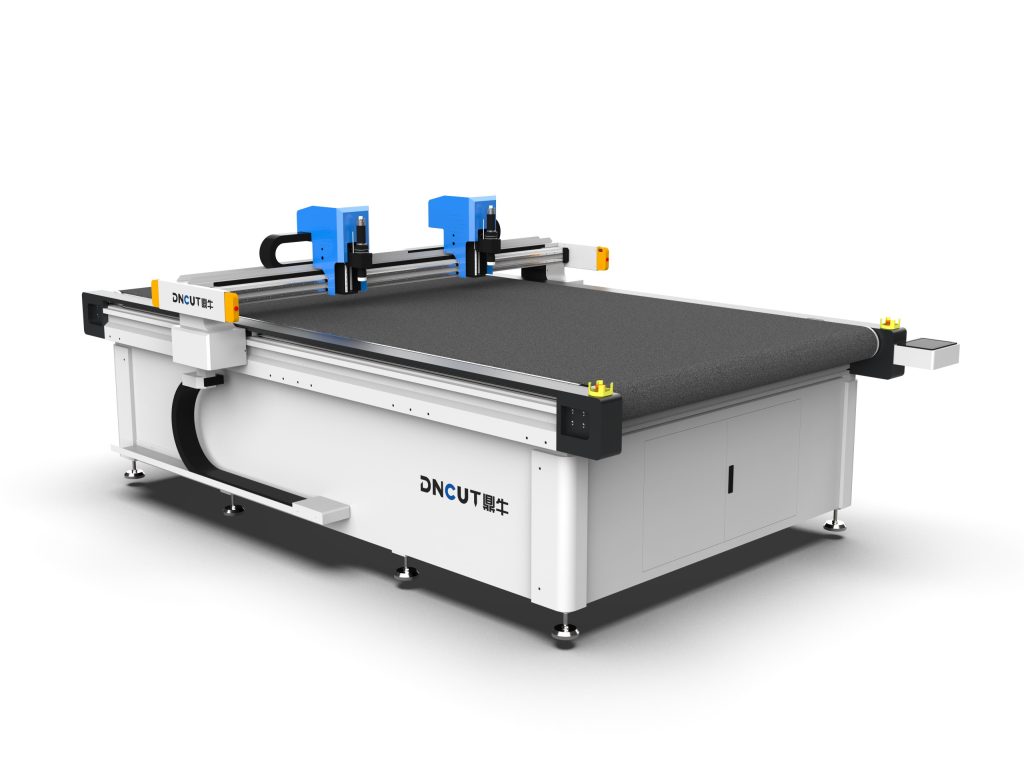
تنقسم آلة قص الطباعة الرقمية بشكل رئيسي إلى نوعين: آلة القص بالليزر وآلة القص بالسكين المتذبذب. تستخدم آلة القص بالليزر شعاع ليزر عالي الطاقة لصهر أو تبخير المادة، وهي مناسبة للأقمشة الصناعية والأفلام وغيرها، ويتم ختم الحواف المقطوعة تلقائياً، لكنها تنتج دخاناً وحواف محروقة، وتأثيرها ضعيف على الألياف الطبيعية (القطن والكتان). تقوم آلة القص بالسكين المتذبذب بالقص البارد من خلال شفرة تهتز بتردد عالٍ، وهي مناسبة لجميع المواد المرنة تقريباً، بما في ذلك القطن والكتان والحرير والصوف والجلد والمواد المركبة وغيرها، دون حواف محروقة أو دخان، وهي الخيار السائد لأقمشة الطباعة الرقمية.
عند الاختيار يجب مراعاة العوامل التالية:
- نوع المادة: الألياف الطبيعية مثل القطن والكتان يُفضل لها السكين المتذبذب؛ الأقمشة الصناعية يمكن النظر في الليزر، لكن يجب تقييم مدى قبول الحواف المحروقة؛ المواد المطلية أو المركبة يُنصح بالسكين المتذبذب.
- دقة القص: تتطلب أنماط الطباعة الرقمية دقة محاذاة عالية، عادةً يجب أن تصل إلى ±0.1 مم أو أقل. يمكن لآلة القص بالسكين المتذبذب من خلال التحكم بالservo والقضبان الدقيقة تحقيق دقة تكرار تحديد الموضع ±0.05 مم.
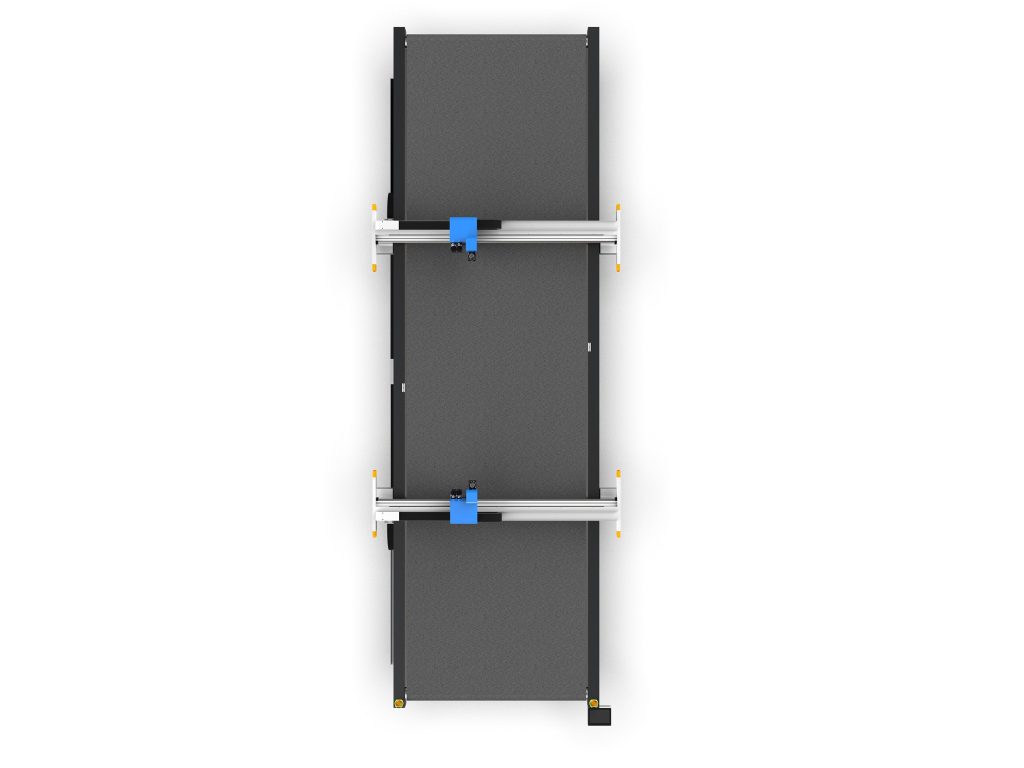
- كفاءة الإنتاج: اختر القص برأس واحد أو متعدد الرؤوس حسب متطلبات الطاقة الإنتاجية. يمكن أن تصل سرعة القص بالسكين المتذبذب أحادي الرأس إلى 60-120 م/دقيقة (حسب سمك المادة)، والرؤوس المتعددة تضاعف ذلك.
- درجة الأتمتة: وظائف التغذية التلقائية والترتيب التلقائي والتعرف البصري للمحاذاة يمكن أن تقلل بشكل كبير من التدخل اليدوي، وهي مناسبة للإنتاج بكميات كبيرة.
- توافق البرامج: يجب أن تدعم المعدات تنسيقات CAD الشائعة (DXF، PLT، AI وغيرها)، وأن تتصل بسلاسة مع برنامج RIP لآلة الطباعة الرقمية، لتحقيق مصدر بيانات موحد للطباعة والقص.
ثانياً: تفسير معايير الأداء الرئيسية
عند شراء آلة قص الطباعة الرقمية، يجب التركيز على المعايير التالية:
1. دقة القص ودقة تكرار تحديد الموضع
دقة القص تعني الانحراف بين مسار القص الفعلي والمسار المصمم، وعادةً يُطلب ±0.1 مم؛ دقة تكرار تحديد الموضع تعني الانحراف عند العودة إلى نفس الموضع عدة مرات، ويجب أن تكون ≤±0.05 مم. الدقة العالية هي الأساس لضمان محاذاة أنماط الطباعة بدقة.
2. أقصى سرعة قص وتسارع
تؤثر سرعة القص على الكفاءة، لكن يجب أن تتوافق مع خصائص المادة. على سبيل المثال، عند قص قماش قطني بسمك 2 مم، يمكن ضبط سرعة السكين المتذبذب على 80 م/دقيقة؛ وعند قص قماش من الفرو بسمك 10 مم، يجب تقليل السرعة إلى أقل من 30 م/دقيقة لتجنب عدم القص الكامل. يؤثر التسارع على الدقة عند الزوايا، والتسارع العالي (مثل أكثر من 1g) يمكن أن يقلل من فقدان الكفاءة بسبب التباطؤ.
3. سمك القص
أقصى سمك قص لآلة القص بالسكين المتذبذب عادةً 20-50 مم (حسب انضغاطية المادة)، وآلة القص بالليزر عادةً لا تتجاوز 10 مم. يجب الاختيار حسب أسمك مادة مع ترك هامش.
4. أبعاد سطح العمل
عرض سطح العمل الشائع هو 1.6 م، 2.0 م، 2.5 م، والطول قابل للتخصيص. يجب أن يتوافق مع عرض القماش وطريقة الترتيب. على سبيل المثال، يُنصح باختيار سطح عمل 2.0 م لعرض قماش 1.8 م، مع ترك حافة للشفط الفراغي.
5. نظام الشفط الفراغي
يضمن الشفط الفراغي عدم تحرك القماش أثناء القص. تُعبَّر قوة الشفط عادةً بالفراغ، ويُطلب ≥-0.06 ميجاباسكال. بالنسبة للأقمشة شديدة النفاذية (مثل التريكو)، يجب التحكم في الشفط بالمناطق أو استخدام غشاء تغطية.
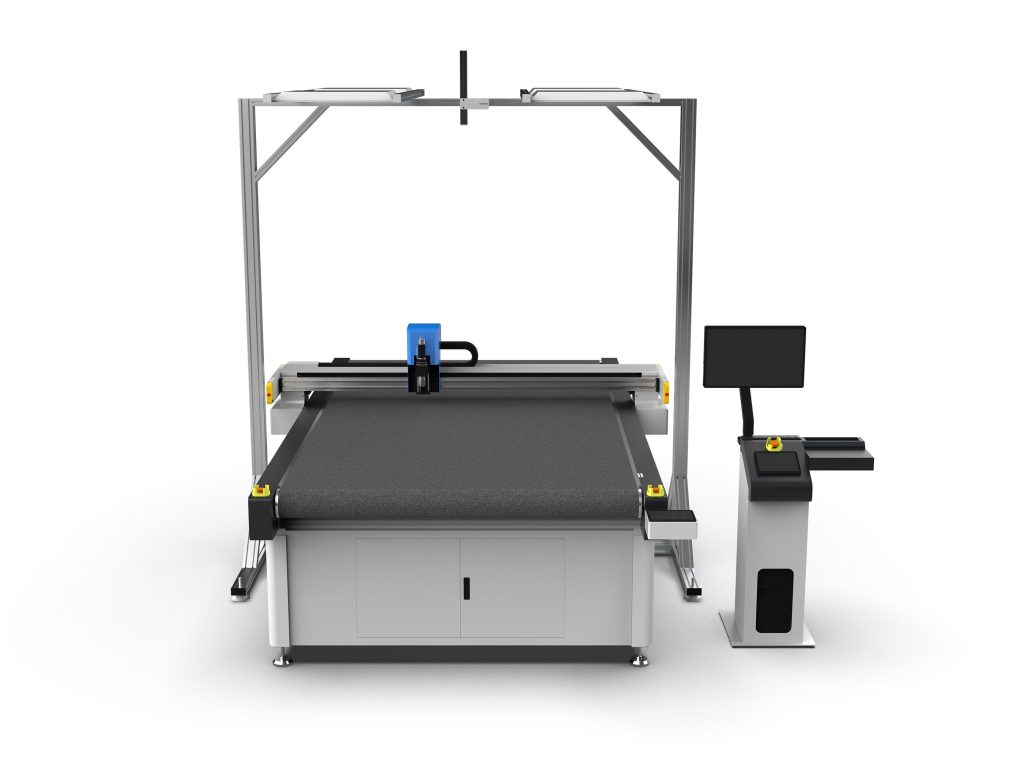
6. نظام التعرف البصري
بالنسبة للمنتجات التي تتطلب محاذاة عالية لأنماط الطباعة (مثل تيشيرتات الطباعة الموضعية)، يجب تجهيزها بنظام تعرف بصري CCD، والذي يعوض التشوه تلقائياً من خلال التعرف على علامات على القماش، ويمكن أن تصل دقة المحاذاة إلى ±0.2 مم.
ثالثاً: نقاط التحكم في العملية
اختيار المعدات الصحيح هو الخطوة الأولى فقط، والتحكم في العملية يحدد الجودة النهائية. يجب تنفيذ النقاط التالية بصرامة في الإنتاج:
1. المعالجة المسبقة للقماش
يجب أن يخضع قماش الطباعة الرقمية للانكماش والتثبيت الكافي قبل القص، خاصة الألياف الطبيعية مثل القطن والكتان. يُنصح بفرد القماش في بيئة ثابتة الحرارة والرطوبة (درجة حرارة 20±2°م، رطوبة 65±5%) لمدة 24 ساعة قبل القص، لضمان تجانس محتوى الرطوبة وتقليل التشوه بعد القص. بالنسبة للأقمشة المرنة، يمكن إجراء معالجة ما قبل الانكماش.
2. تحسين الترتيب والمسار
استخدم برامج ترتيب احترافية (مثل Optitex، Lectra، Gerber وغيرها) للترتيب التلقائي، لتحسين استغلال القماش. يجب أن يتبع مسار القص مبدأ “الداخل قبل الخارج، الصغير قبل الكبير”، لتقليل حركة القماش. بالنسبة للقطع التي تتطلب محاذاة عالية للأنماط، يجب إضافة علامات محاذاة أثناء الترتيب.
3. اختيار الشفرات وصيانتها
تشمل أنواع الشفرات الشائعة للسكين المتذبذب: الشفرة المدببة (مناسبة للأنماط الدقيقة)، الشفرة الدائرية (مناسبة للقص الطويل المستقيم)، الشفرة المسننة (مناسبة للأقمشة المطلية لمنع الانزلاق). يؤدي تآكل الشفرة إلى ظهور وبر على حواف القص وانحراف في الأبعاد، ويجب فحصها بانتظام. يُنصح بتغيير الشفرة كل 800-1000 متر قص أو عند ظهور وبر. كما يجب تنظيف حامل الشفرة والقضبان بانتظام لضمان استقرار تردد الاهتزاز.
4. إعداد المعايير
اضبط تردد الاهتزاز وسرعة القص وعمق النزول وقوة الشفط الفراغي حسب المادة. على سبيل المثال:
- قماش قطني (سمك 0.5 مم): تردد اهتزاز 18000 مرة/دقيقة، سرعة 60 م/دقيقة، عمق نزول 0.8 مم، فراغ -0.05 ميجاباسكال.
- قماش بوليستر (سمك 1 مم): تردد اهتزاز 20000 مرة/دقيقة، سرعة 80 م/دقيقة، عمق نزول 1.2 مم، فراغ -0.06 ميجاباسكال.
- جلد (سمك 2 مم): تردد اهتزاز 15000 مرة/دقيقة، سرعة 40 م/دقيقة، عمق نزول 2.5 مم، فراغ -0.07 ميجاباسكال.
يجب ضبط المعايير المذكورة أعلاه بدقة حسب المعدات والمواد الفعلية، ويُنصح بقص عينة أولاً للتأكد من النتيجة.
5. المعالجة بعد القص
بعد الانتهاء من القص، يجب إزالة القطع في الوقت المناسب لتجنب التشوه بسبب الشفط الطويل. بالنسبة للأقمشة سهلة التفكك (مثل الحرير)، يمكن طلاء سائل مانع للتفكك على حواف القص أو استخدام تقنية القص الحراري. يجب تخزين القطع مصنفة حسب الرقم لمنع الاختلاط.
رابعاً: المشكلات الشائعة والحلول
في الإنتاج الفعلي، قد تواجه آلة قص الطباعة الرقمية المشكلات التالية:
1. ظهور وبر أو تفكك على حواف القص
السبب: تآكل الشفرة، انخفاض تردد الاهتزاز، سرعة قص عالية جداً. الحل: تغيير الشفرة، زيادة تردد الاهتزاز (مثلاً من 15000 إلى 18000 مرة/دقيقة)، تقليل سرعة القص بنسبة 10%-20%.
2. انحراف أبعاد القطع
السبب: عدم كفاية انكماش القماش، ضعف قوة الشفط الفراغي، عدم إعداد تعويض مسار الأداة. الحل: تعزيز المعالجة المسبقة للقماش، فحص مضخة الفراغ وحشوات الإحكام، إعداد تعويض نصف قطر الأداة في البرنامج (عادةً 0.1-0.2 مم).
3. عدم دقة محاذاة الأنماط
السبب: عدم معايرة نظام التعرف البصري، تشوه القماش، خطأ في علامات الترتيب. الحل: معايرة الكاميرا بانتظام، إضافة علامات محاذاة على القماش، استخدام البرنامج لتعويض التشوه.
4. عدم القص الكامل أو تلف الحزام السفلي
السبب: إعداد غير صحيح لعمق النزول، تآكل الحزام السفلي. الحل: ضبط عمق النزول (عادةً سمك المادة + 0.1-0.2 مم)، فحص واستبدال الحزام السفلي بانتظام (يُنصح كل 3-6 أشهر أو حسب التآكل).
خامساً: الصيانة ومعايير السلامة
لضمان التشغيل المستقر للمعدات على المدى الطويل، يجب إنشاء نظام صيانة يومي:
- يومياً: تنظيف سطح العمل، فحص إحكام الشفرة، إزالة الشوائب من فتحات الشفط الفراغي.
- أسبوعياً: فحص تزييت القضبان، إضافة شحم مخصص؛ تنظيف عدسة التعرف البصري.
- شهرياً: فحص شد حزام النقل، معايرة دقة القص؛ اختبار مستوى الفراغ.
- ربع سنوياً: استبدال الشفرات والأحزمة السفلية شديدة التآكل؛ تنظيف الغبار من الخزانة الكهربائية بالكامل.
من ناحية السلامة، يجب أن تكون المعدات مؤرضة جيداً، ويُمنع إدخال اليدين إلى منطقة القص أثناء التشغيل، ويجب تجهيز طرازات الليزر بنظام شفط الدخان وارتداء نظارات واقية.
خاتمة
آلة قص الطباعة الرقمية هي معدات رئيسية لتحسين كفاءة الإنتاج وجودة المنتج. عند الاختيار يجب مراعاة خصائص المواد ومتطلبات الدقة والطاقة الإنتاجية بشكل شامل، وأثناء الاستخدام التركيز على تحسين معايير العملية والصيانة اليومية. من خلال الاختيار العلمي والتحكم الدقيق في العملية، يمكن تحقيق أقصى أداء للمعدات، وتقليل الفاقد، وتحقيق إنتاج عالي الكفاءة والجودة.