
ماكينة قص الجلد الصناعي: دليل كامل من الاختيار إلى الإنتاج الفعال
يُستخدم الجلد الصناعي (PU/PVC) على نطاق واسع في الأثاث، وتنجيد السيارات، والحقائب، والملابس وغيرها. ويواجه القص تحديات فريدة: انزلاق المادة بسهولة، وسهولة انصهار الحواف، وتفاوت كبير في السمك. القص اليدوي التقليدي منخفض الكفاءة وضعيف الدقة، بينما أصبحت ماكينة القص CNC ذات السكين المتذبذب (oscillating knife) الحل السائد. تقدم هذه المقالة، من منظور الإنتاج الفعلي، معايير اختيار ماكينة قص الجلد الصناعي، ونقاط التشغيل، واستراتيجيات الصيانة، لمساعدتك على اتخاذ قرار مدروس.
أولاً: الأنواع الأساسية لماكينات قص الجلد الصناعي وسيناريوهات استخدامها
وفقاً لمبدأ القص، تنقسم ماكينات قص الجلد الصناعي بشكل رئيسي إلى ثلاث فئات:
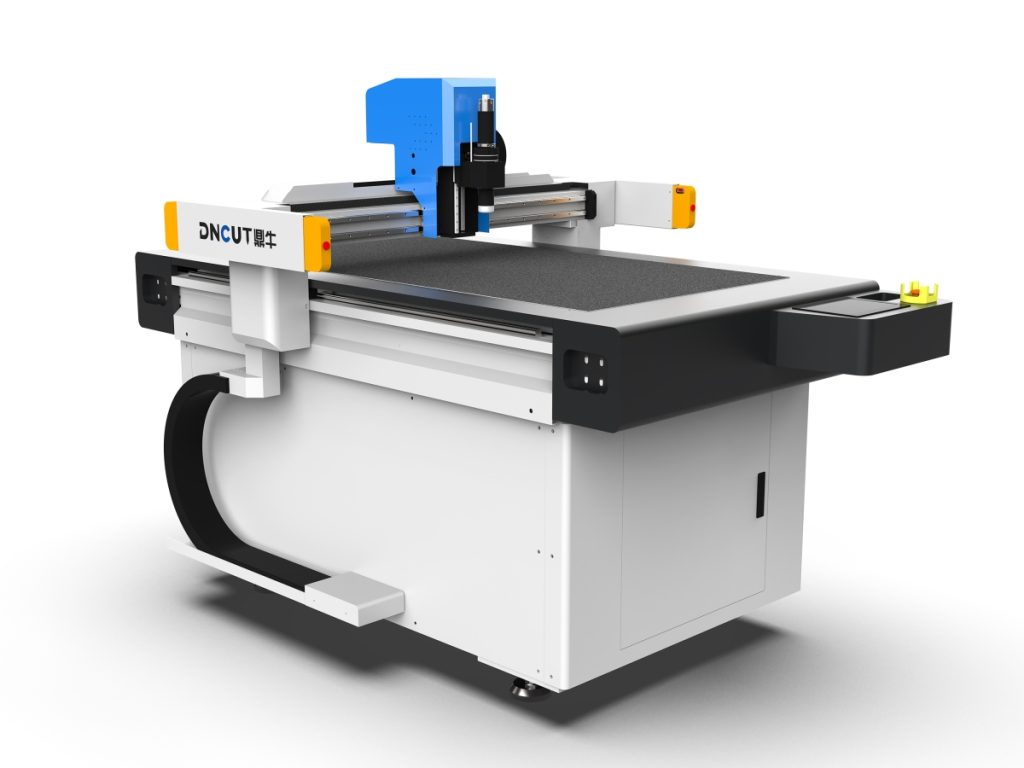
- ماكينة القص بالسكين المتذبذب (oscillating knife): تتحرك الشفرة عمودياً بتردد عالٍ (يمكن أن يصل التردد إلى 20000 مرة/دقيقة)، وهي مناسبة للجلد الصناعي متوسط السمك (0.5-5mm)، وتكون حواف القص منتظمة دون انصهار. وهي الخيار الأول لقص الجلد الصناعي.
- ماكينة القص بالسكين الدائري: تقوم الشفرة الدوارة بالقص المستمر، وهي مناسبة للقص المستقيم بكميات كبيرة من الجلد الصناعي الرقيق (0.3-1.5mm)، لكن قدرتها على التكيف مع المنحنيات المعقدة ضعيفة.
- ماكينة القص بالليزر: تستخدم القص بدرجة الحرارة العالية للليزر، وتُغلق الحواف تلقائياً، لكنها تنتج دخاناً وحوافاً محروقة، ولا تناسب الجلد الصناعي الفاتح أو الذي يتطلب خلوّه من الروائح.
لمعظم سيناريوهات قص الجلد الصناعي، يُوصى بماكينة القص بالسكين المتذبذب، لأنها تجمع بين الدقة والسرعة وقابلية التكيف مع المواد.
ثانياً: تفسير معايير الأداء الرئيسية
عند الشراء، تؤثر المعايير التالية مباشرة على كفاءة الإنتاج وجودة القص:
- مساحة العمل الفعالة للقص: تشمل المواصفات الشائعة 1600mm×2500mm و2100mm×3100mm وغيرها. اختر وفقاً لأكبر حجم للقطعة وکفاءة الترتيب، ويُوصى بترك هامش 10%-20%.
- سرعة القص: يمكن أن تصل سرعة التحرك الحر لموديلات السكين المتذبذب إلى 1000-1500mm/s، أما سرعة القص فتعتمد على سمك المادة وتعقيد الرسم، وتكون عادة 200-600mm/s. ملاحظة: السرعات المعلنة غالباً قيم مثالية، ويجب مراعاة التسارع والتباطؤ ووقت تغيير السكين عند حساب الإنتاجية الفعلية.
- دقة القص: يجب أن تكون دقة التموضع المتكرر (repeat positioning accuracy) ≤0.1mm، وتتأثر دقة القص الفعلية بطريقة تثبيت المادة وتآكل الشفرة، وتُضبط عادة ضمن ±0.3mm.
- تردد اهتزاز الشفرة: الاهتزاز عالي التردد (15000-25000 مرة/دقيقة) يقلل من شد المادة، ويناسب بشكل خاص الجلد الصناعي عالي المرونة.
- قدرة الشفط: يضمن سطح الطاولة بالشفط الفراغي تثبيت المادة، وتكون القدرة عادة 5.5-11kW. بالنسبة للجلد الصناعي المنفذ للهواء، يجب اختيار قدرة أكبر أو إضافة تغطية بغشاء.
- نظام التحكم: يدعم الصيغ الشائعة (DXF، PLT، AI) وبرامج الترتيب التلقائي، مما يمكن أن يرفع معدل استغلال المادة بنسبة 5%-15%.
ثالثاً: النقاط الفنية لعملية قص الجلد الصناعي
1. تثبيت المادة والشفط
سطح الجلد الصناعي أملس، ويسهل انزلاقه أثناء القص. يُوصى بما يلي:
- استخدام طاولة بالشفط الفراغي، والتأكد من أن منطقة الشفط تغطي القطع بالكامل.
- بالنسبة للجلد الصناعي شديد النفاذية للهواء، يمكن تغطية السطح بطبقة رقيقة من غشاء PE لتعزيز تأثير الشفط.
- عند القص متعدد الطبقات، ثبّت كل طبقة بالأخرى بشريط لاصق على الوجهين أو غراء رش، بحيث لا يتجاوز السمك الإجمالي 20mm.
2. اختيار الشفرة واستبدالها
أنواع الشفرات الشائعة لقص الجلد الصناعي:
- السكين المتذبذب: مناسب لمعظم أنواع الجلد الصناعي، وتتوفر زوايا الشفرة 30° و45° و60°. تُستخدم 30° للمواد الرقيقة و60° للمواد السميكة.
- السكين الدائري: مناسب للقص المستقيم، وأقطار الشفرات الشائعة 28mm و45mm.
- سكين التثقيب: يُستخدم لعمل الثقوب أو العلامات.
يؤدي تآكل الشفرة إلى خشونة حواف القص، ويُوصى باستبدالها كل 800-1200 متر من القص أو عند ظهور حواف خشنة. سجّل عمر الشفرة الافتراضي وأنشئ دورة استبدال.
3. تحسين معايير القص
تحتاج أنواع الجلد الصناعي المختلفة إلى ضبط المعايير:
- الجلد الصناعي الرقيق (0.5-1mm): تردد اهتزاز منخفض (12000-15000 مرة/دقيقة)، سرعة قص متوسطة (400-600mm/s)، زاوية شفرة صغيرة (30°).
- الجلد الصناعي المتوسط (1-3mm): تردد متوسط (15000-18000 مرة/دقيقة)، سرعة متوسطة (300-500mm/s)، زاوية شفرة 45°.
- الجلد الصناعي السميك (3-5mm): تردد عالٍ (18000-22000 مرة/دقيقة)، سرعة منخفضة (200-400mm/s)، زاوية شفرة 60°، مع تفعيل وظيفة القص الزائد لمنع التصاق القاع.
يُوصى بتحديد أفضل مجموعة معايير من خلال القص التجريبي، وحفظها كوصفة للمادة.
رابعاً: المشكلات الشائعة وحلولها
- انصهار حواف القص: يحدث عادة بسبب ارتفاع حرارة الشفرة أو انخفاض تردد الاهتزاز. تحقق من حدة الشفرة، وارفع تردد الاهتزاز، وقلل سرعة التغذية.
- انزلاق المادة: تحقق من كفاية الشفط، وأضف تغطية بغشاء أو استخدم مثبتات؛ وعند القص متعدد الطبقات تأكد من تثبيت الطبقات ببعضها.
- انحراف أبعاد القطع: تحقق من إعدادات تعويض الشفرة، واعمل على معايرة دقة الماكينة؛ وتأكد من عدم وجود تمدد للمادة بعد تثبيتها.
- كسر الشفرة: يحدث غالباً بسبب سرعة قص مفرطة أو عدم تناسب زاوية الشفرة، قلل السرعة واستبدل الشفرة بزاوية مناسبة.
خامساً: خطة الصيانة والعناية
الصيانة الدورية تطيل عمر الجهاز وتحافظ على جودة القص:
- يومياً: تنظيف الطاولة والقضبان الموجهة، والتحقق من عدم ارتخاء الشفرة، وتنظيف مرشح الشفط الفراغي.
- أسبوعياً: التحقق من شد حزام النقل، وتزييت القضبان الخطية، وتنظيف الغبار من خزانة التحكم الكهربائي.
- شهرياً: معايرة دقة القص (باستخدام رسم قياسي للقص التجريبي)، وفحص جميع أدوات التثبيت، واستبدال الشفرات المتآكلة.
- كل ربع سنة: فحص شامل لمسار الهواء ونظام التفريغ، واختبار أجهزة الأمان، وعمل نسخة احتياطية لمعايير النظام.
سادساً: توصيات الاختيار وعائد الاستثمار
عند شراء ماكينة قص الجلد الصناعي، يُوصى بما يلي:
- تحديد مساحة العمل والسرعة وفقاً لأكبر حجم للقطعة ومتطلبات الطاقة الإنتاجية، وتجنب التجهيز المفرط.
- إعطاء الأولوية لأنظمة التحكم التي توفر الترتيب التلقائي وقاعدة بيانات المواد، لما لها من دور كبير في رفع معدل استغلال المادة.
- مراعاة زمن استجابة خدمة ما بعد البيع وتوريد قطع الغيار، خاصة الشفرات والقطع سريعة التآكل.
- طلب خدمة القص التجريبي من المورّد، والتحقق من نتائج القص باستخدام موادك الفعلية.
من حيث عائد الاستثمار، يبلغ سعر ماكينة قص بالسكين المتذبذب متوسطة المستوى (مساحة عمل 1600mm×2500mm) حوالي 150-250 ألف يوان، ويمكنها أن تحل محل 3-4 عمال قص، ويُسترد التكلفة عادة خلال 6-12 شهراً. كما أن تحسين الدقة يمكن أن يقلل هدر المواد بنسبة 5%-10%، مما يزيد الفوائد بشكل أكبر.
الخلاصة: يتطلب اختيار ماكينة قص الجلد الصناعي مراعاة خصائص المادة ومتطلبات الطاقة الإنتاجية والميزانية بشكل شامل. والاستخدام والصيانة الصحيحان هما مفتاح إظهار أداء الجهاز. يُوصى بالتواصل المعمق مع المورّد للحصول على توصيات المعايير الخاصة بموادك.