
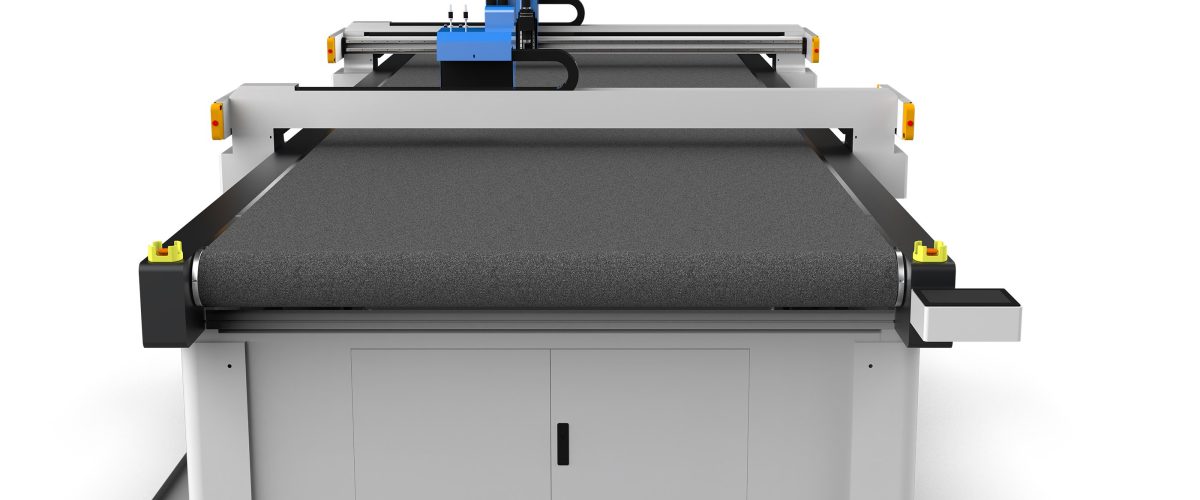
Цифровая печатная раскройная машина: полное руководство от выбора модели до управления технологическим процессом
Технология цифровой печати широко применяется в одежде, домашнем текстиле, рекламных материалах и других областях, а раскрой как последующая операция напрямую влияет на качество готовой продукции и эффективность производства. Традиционный ручной раскрой или обычные раскройные станки с трудом справляются с высокими требованиями к точности и разнообразием рисунков на тканях с цифровой печатью, поэтому и появились цифровые печатные раскройные машины. В данной статье с четырёх сторон — выбор оборудования, ключевые параметры, управление технологическим процессом и распространённые проблемы — представлено практическое техническое руководство.
I. Основные типы цифровых печатных раскройных машин и ключевые моменты выбора
Цифровые машины для резки печатных тканей в основном делятся на два типа: лазерные резальные машины и резальные машины с осциллирующим ножом. Лазерные резальные машины используют высокоэнергетический лазерный луч для плавления или испарения материала, подходят для химических волокон, плёнок и т.п., кромка реза автоматически запаивается, но образуются дым и обугленные края, а для натуральных волокон (хлопок, лён) эффект хуже. Резальные машины с осциллирующим ножом выполняют холодную резку с помощью высокочастотного колебания лезвия, подходят практически для всех гибких материалов, включая хлопок, лён, шёлк, шерсть, кожу, композитные материалы и др., без обугленных краёв и дыма, являются основным выбором для цифровых печатных тканей.
При выборе модели необходимо учитывать следующие факторы:
- Тип материала: для натуральных волокон, таких как хлопок и лён, предпочтителен осциллирующий нож; для химических волокон можно рассмотреть лазер, но необходимо оценить допустимость обугленных краёв; для материалов с покрытием или композитных материалов рекомендуется осциллирующий нож.
- Точность раскроя: Цифровые печатные рисунки требуют высокой точности совмещения, обычно в пределах ±0.1 мм. Раскройная машина с осциллирующим ножом благодаря сервоприводу и высокоточной направляющей обеспечивает повторяемую точность позиционирования ±0.05 мм.
- Производительность: В зависимости от требуемой производительности выбирайте одно- или многоголовочный раскрой. Скорость раскроя одним осциллирующим ножом достигает 60-120 м/мин (в зависимости от толщины материала), многоголовочный вариант кратно увеличивает производительность.
- Степень автоматизации: Функции автоматической подачи, автоматической раскладки, визуального распознавания и совмещения значительно снижают необходимость ручного вмешательства и подходят для крупносерийного производства.
- Совместимость с программным обеспечением: оборудование должно поддерживать основные форматы CAD (DXF, PLT, AI и др.), а также обеспечивать бесшовную интеграцию с RIP-программой цифрового печатного станка для достижения единого источника данных печати и раскроя.
II. Расшифровка ключевых параметров производительности
При выборе цифровой печатной и раскройной машины следует обратить особое внимание на следующие параметры:
1. Точность резки и точность повторного позиционирования
Точность резки означает отклонение фактической траектории резки от проектной, обычно требуется ±0,1 мм; точность повторного позиционирования означает отклонение при многократном возврате в одно и то же положение и должна быть ≤±0,05 мм. Высокая точность является основой для обеспечения точного совмещения печатного рисунка.
2. Максимальная скорость резки и ускорение
Скорость резки влияет на эффективность, но должна соответствовать свойствам материала. Например, при резке хлопчатобумажной ткани толщиной 2 мм скорость осциллирующего ножа можно установить на уровне 80 м/мин; при резке ворсовой ткани толщиной 10 мм скорость необходимо снизить ниже 30 м/мин, чтобы избежать непрореза. Ускорение влияет на точность в углах; высокое ускорение (например, выше 1g) позволяет снизить потери эффективности из-за замедления.

3. Толщина резки
Максимальная толщина резки вибрационного ножа обычно составляет 20-50 мм (в зависимости от сжимаемости материала), лазерный раскройщик обычно не превышает 10 мм. Необходимо выбирать в зависимости от самого толстого материала и оставлять запас.
4. Размер рабочей поверхности
Обычная ширина стола составляет 1,6 м, 2,0 м, 2,5 м, длина может быть настроена. Необходимо соответствовать ширине ткани и способу раскладки. Например, для ткани шириной 1,8 м рекомендуется выбрать стол 2,0 м, оставив край для вакуумного прижима.
5. Система вакуумного прижима
Вакуумный прижим обеспечивает неподвижность ткани в процессе резки. Сила прижима обычно выражается степенью вакуума, требуется ≥-0,06 МПа. Для сильно воздухопроницаемых тканей (например, трикотаж) необходимо зональное управление прижимом или использование покрывной плёнки.
6. Система визуального распознавания
Для продуктов с высокими требованиями к совмещению печатного рисунка (например, футболки с позиционной печатью) необходимо оснащение системой CCD-визуального распознавания, которая путём распознавания меток на ткани автоматически компенсирует деформацию, точность совмещения достигает ±0,2 мм.
III. Ключевые моменты управления технологическим процессом
Правильный выбор оборудования — это только первый шаг; конечное качество определяется управлением технологическим процессом. Следующие ключевые моменты должны строго соблюдаться в производстве:
1. Предварительная обработка ткани
Перед раскроем ткань для цифровой печати должна быть полностью усажена и стабилизирована, особенно натуральные волокна, такие как хлопок и лён. Рекомендуется за 24 часа до раскроя разложить ткань в среде с постоянной температурой и влажностью (температура 20±2 ℃, влажность 65±5%), чтобы влагосодержание было равномерным и уменьшилась деформация после раскроя. Для эластичных тканей можно провести предварительную усадку.
2. Раскладка и оптимизация траектории
Используйте профессиональное ПО для раскладки (например, Optitex, Lectra, Лектра и т.д.) для автоматической раскладки, повышая коэффициент использования ткани. Траектория реза должна следовать принципу «сначала внутренние, затем внешние; сначала малые, затем большие», чтобы уменьшить перемещение ткани. Для деталей кроя с высокими требованиями к совмещению рисунка необходимо добавлять метки совмещения при раскладке.
3. Выбор и обслуживание ножей
Основные типы лезвий для oscillating knife включают: остроконечный нож (для точных узоров), дисковый нож (для длинных прямых резов), зубчатый нож (для противоскольжения на тканях с покрытием). Износ лезвия приводит к образованию ворса на кромке реза и отклонениям в размерах, поэтому требуется регулярная проверка. Рекомендуется заменять лезвие каждые 800-1000 метров реза или при появлении ворса. Также регулярно очищайте держатель ножа и направляющие, чтобы обеспечить стабильную частоту колебаний.
4. Настройка параметров
Отрегулируйте частоту колебаний, скорость резки, глубину погружения ножа и силу вакуумного прижима в соответствии с материалом. Например:
- Хлопчатобумажная ткань (толщина 0,5 мм): частота колебаний 18000 раз/мин, скорость 60 м/мин, глубина погружения ножа 0,8 мм, вакуум -0,05 МПа.
- Полиэстеровая ткань (толщина 1 мм): частота колебаний 20000 раз/мин, скорость 80 м/мин, глубина погружения ножа 1,2 мм, вакуум -0,06 МПа.
- Кожа (толщина 2 мм): частота колебаний 15000 раз/мин, скорость 40 м/мин, глубина погружения ножа 2,5 мм, вакуум -0,07 МПа.
Указанные параметры требуют точной настройки в зависимости от фактического оборудования и материала. Рекомендуется сначала выполнить пробный раскрой образца для подтверждения результата.
5. Постобработка после раскроя
После завершения раскроя следует своевременно снять выкроенные детали, чтобы избежать деформации из-за длительного вакуумного прижима. Для тканей, склонных к осыпанию (например, шёлка), можно нанести на края среза жидкость против осыпания или применить терморезание. Выкроенные детали следует хранить рассортированными по номерам во избежание путаницы.
IV. Частые проблемы и их решения
В реальном производстве цифровая печатная раскройная машина может столкнуться со следующими проблемами:
1. Заусенцы или осыпание кромки реза
Причина: затупление лезвия, слишком низкая частота колебаний, слишком высокая скорость резки. Решение: заменить лезвие, повысить частоту колебаний (например, с 15000 раз/мин до 18000 раз/мин), снизить скорость резки на 10%-20%.
2. Отклонение размеров выкроенных деталей
Причина: недостаточная усадка ткани, недостаточная сила вакуумного прижима, не задана компенсация траектории инструмента. Решение: усилить предварительную обработку ткани, проверить вакуумный насос и уплотнительные ленты, задать в программном обеспечении компенсацию радиуса инструмента (обычно 0,1-0,2 мм).
3. Неточное совмещение рисунка
Причина: не откалибрована система визуального распознавания, деформация ткани, ошибка разметки при раскладке. Решение: регулярно калибровать камеру, наносить на ткань дополнительные метки совмещения, использовать программную компенсацию деформации.
4. Неполное прорезание или повреждение нижней ленты
Причина: неправильная настройка глубины опускания ножа, износ нижней ленты. Решение: отрегулируйте глубину опускания ножа (обычно толщина материала +0,1-0,2 мм), регулярно проверяйте и заменяйте нижнюю ленту (рекомендуется каждые 3-6 месяцев или в зависимости от степени износа).
V. Техническое обслуживание и правила безопасности
Для обеспечения долгосрочной стабильной работы оборудования необходимо установить систему ежедневного технического обслуживания:
- Ежедневно: очищайте рабочую поверхность, проверяйте, не ослаб ли нож, удаляйте мусор из отверстий вакуумного прижима.
- Каждую неделю: проверяйте смазку направляющих и пополняйте специальной смазкой; очищайте объектив камеры.
- Ежемесячно: проверяйте натяжение приводного ремня, калибруйте точность резки; проверяйте соответствие вакуума норме.
- Ежеквартально: заменяйте сильно изношенные лезвия и подложку; полностью очищайте электрический шкаф от пыли.
В плане безопасности: оборудование должно быть надежно заземлено, во время работы запрещено допускать руки в зону резки; лазерные модели должны быть оснащены системой вытяжки дыма, и необходимо носить защитные очки.
Заключение
Цифровая печатная машина для резки — ключевое оборудование для повышения эффективности производства и качества продукции. При выборе модели необходимо комплексно учитывать характеристики материала, требования к точности и производительность; в процессе эксплуатации уделять внимание оптимизации технологических параметров и ежедневному обслуживанию. Благодаря научно обоснованному выбору и тонкому контролю технологического процесса можно в полной мере раскрыть возможности оборудования, снизить потери и достичь высокоэффективного и качественного производства.