
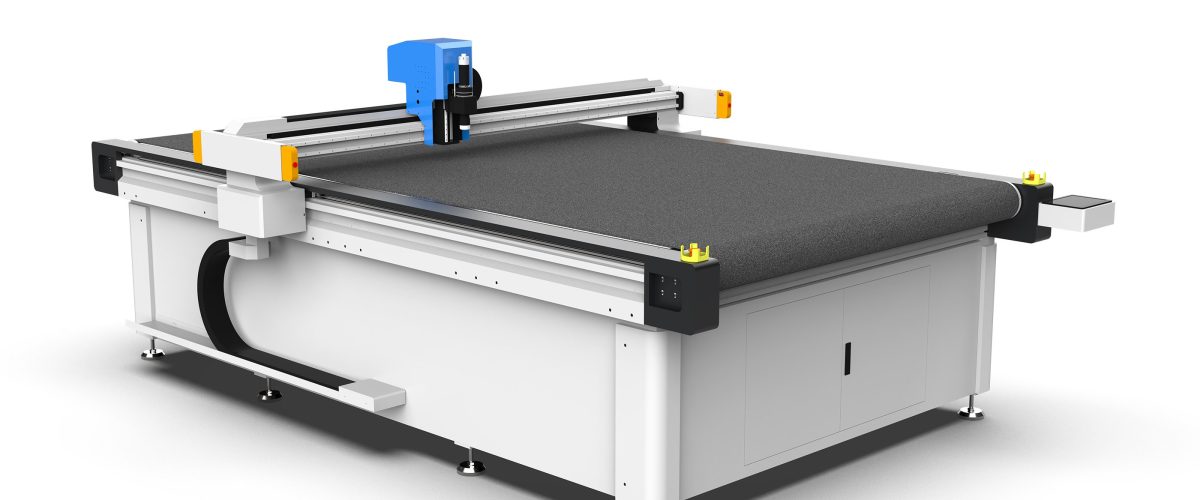
Раскройная машина для цифровой печати: полное руководство от выбора до управления процессом
Технология цифровой печати широко применяется в одежде, домашнем текстиле, рекламных материалах и других областях, а раскрой как последующая операция напрямую влияет на качество готовой продукции и эффективность производства. Традиционный ручной раскрой или обычные раскройные столы с трудом справляются с высокими требованиями к точности и разнообразием рисунков на тканях с цифровой печатью, поэтому и появились раскройные машины для цифровой печати. В данной статье рассматриваются четыре аспекта: выбор оборудования, ключевые параметры, управление процессом и типичные проблемы, с предоставлением практических технических рекомендаций.
I. Основные типы и ключевые моменты выбора раскройных машин для цифровой печати
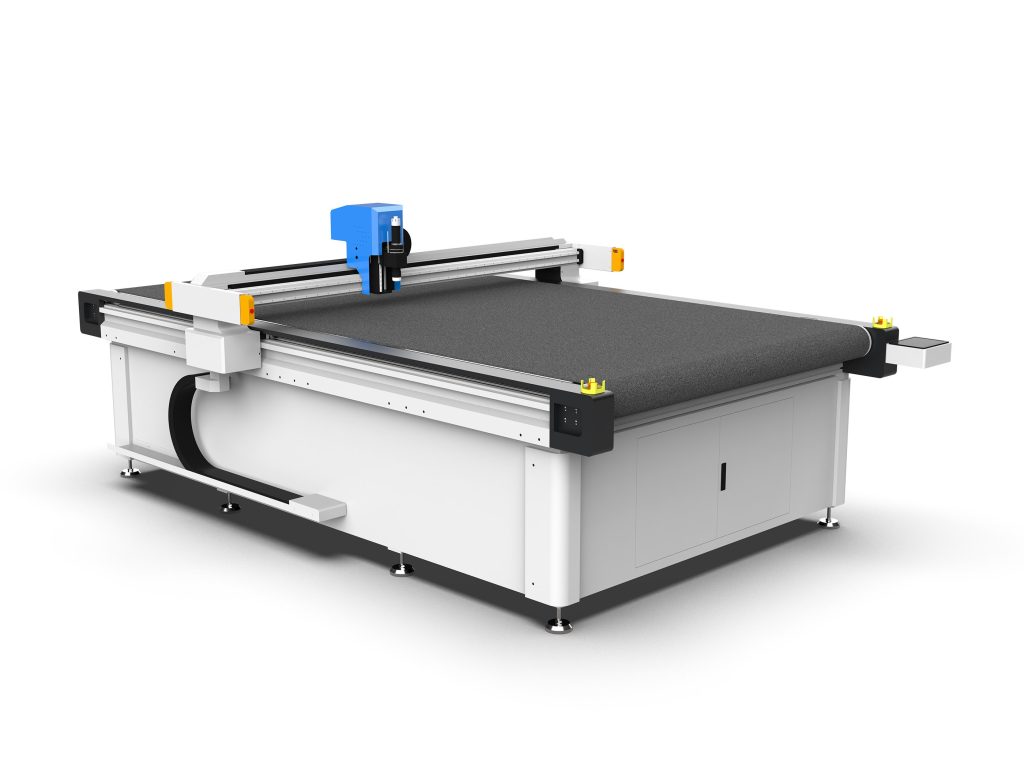
Раскройные машины для цифровой печати делятся на два основных типа: лазерные раскройные машины и раскройные машины с вибрирующим ножом (oscillating knife). Лазерные раскройные машины используют высокоэнергетический лазерный луч для плавления или испарения материала, подходят для химических волокон, плёнок и т.п., кромка реза автоматически запаивается, но образуется дым и подгоревшие края, что плохо сказывается на натуральных волокнах (хлопок, лён). Раскройные машины с вибрирующим ножом выполняют холодную резку лезвием с высокой частотой вибрации, подходят практически для всех гибких материалов, включая хлопок, лён, шёлк, шерсть, кожу, композиты и т.д., без подгоревших краёв и дыма, являются основным выбором для тканей с цифровой печатью.
При выборе необходимо учитывать следующие факторы:
- Тип материала: для натуральных волокон, таких как хлопок и лён, предпочтителен вибрирующий нож; для химических волокон можно рассмотреть лазер, но необходимо оценить допустимость подгоревших краёв; для материалов с покрытием или композитов рекомендуется вибрирующий нож.
- Точность раскроя: рисунки цифровой печати требуют высокой точности совмещения, обычно в пределах ±0,1 мм. Раскройные машины с вибрирующим ножом благодаря сервоприводу и высокоточной направляющей обеспечивают повторяемую точность позиционирования ±0,05 мм.
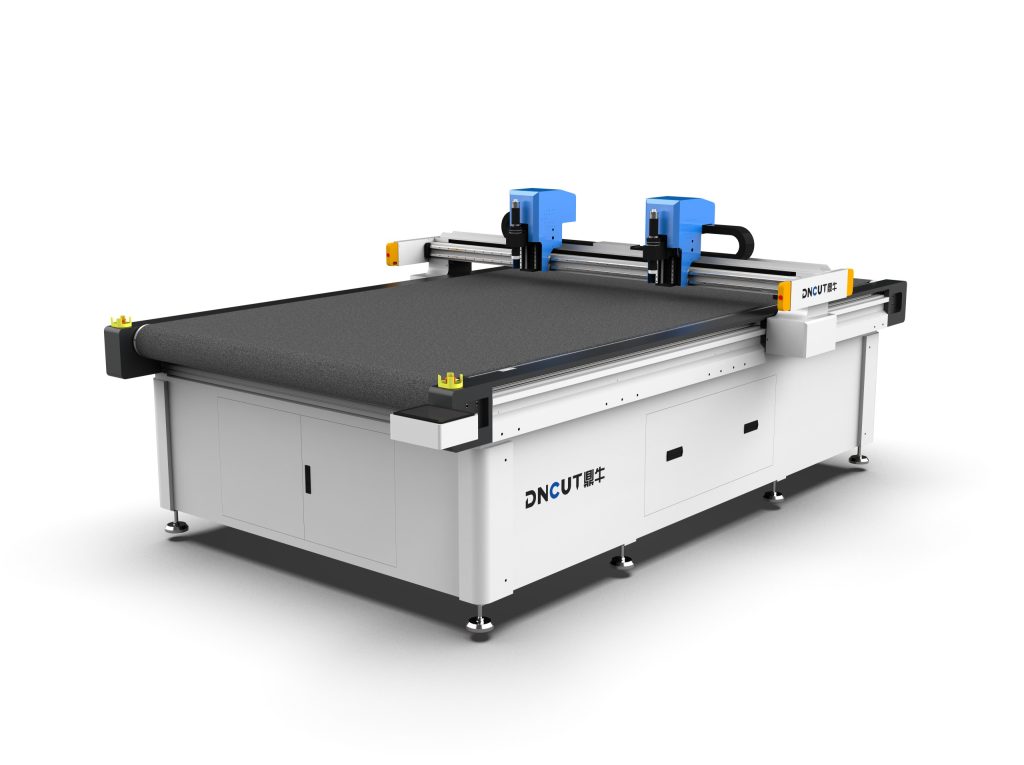
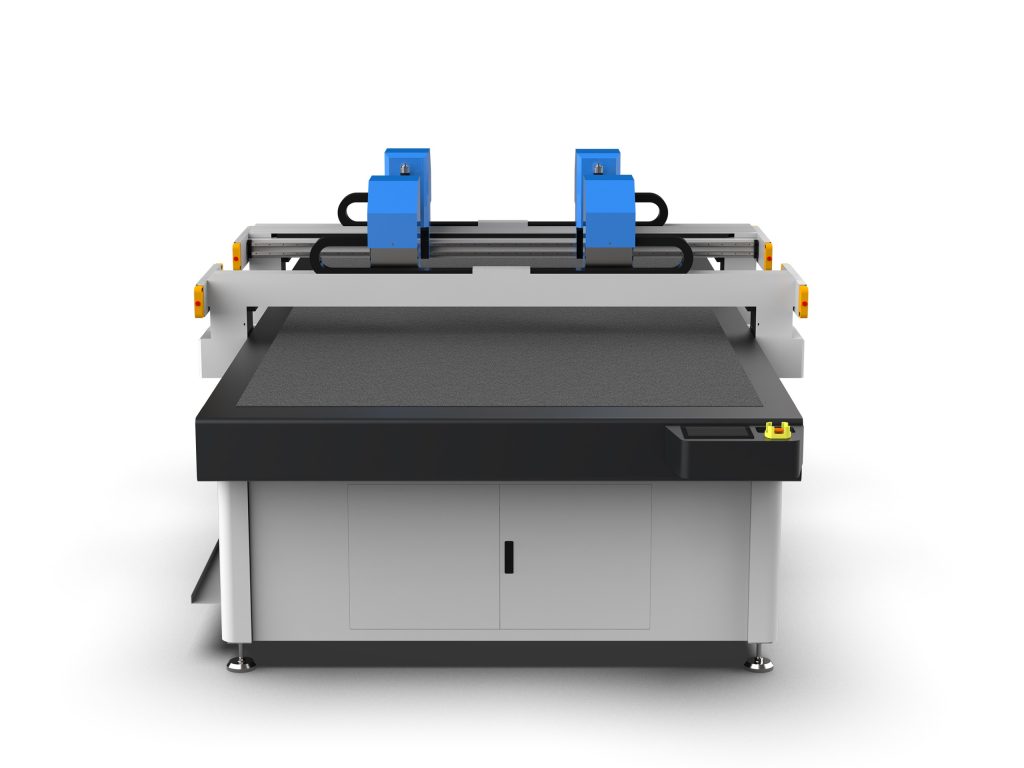
- Производительность: в зависимости от требуемой мощности выбирается одно- или многоголовочный раскрой. Скорость одноголовочного вибрирующего ножа достигает 60-120 м/мин (в зависимости от толщины материала), многоголовочный вариант кратно увеличивает производительность.
- Степень автоматизации: функции автоматической подачи, автоматической раскладки, визуального распознавания и совмещения значительно снижают вмешательство оператора, подходят для крупносерийного производства.
- Совместимость ПО: оборудование должно поддерживать основные форматы CAD (DXF, PLT, AI и др.) и бесшовно интегрироваться с RIP-программой цифровой печатной машины для обеспечения единого источника данных печати и раскроя.
II. Расшифровка ключевых эксплуатационных параметров
При покупке раскройной машины для цифровой печати следует обратить внимание на следующие параметры:
1. Точность реза и повторяемая точность позиционирования
Точность реза — это отклонение фактической траектории реза от проектной, обычно требуется ±0,1 мм; повторяемая точность позиционирования — отклонение при многократном возврате в одну и ту же точку, должна быть ≤±0,05 мм. Высокая точность является основой для точного совмещения рисунка печати.
2. Максимальная скорость и ускорение реза
Скорость реза влияет на эффективность, но должна соответствовать свойствам материала. Например, при резке хлопковой ткани толщиной 2 мм скорость вибрирующего ножа можно установить 80 м/мин; при резке ворсовой ткани толщиной 10 мм скорость необходимо снизить ниже 30 м/мин, чтобы избежать непрореза. Ускорение влияет на точность в углах, высокое ускорение (например, более 1g) снижает потери эффективности из-за замедления.
3. Толщина реза
Максимальная толщина реза раскройной машины с вибрирующим ножом обычно составляет 20-50 мм (в зависимости от сжимаемости материала), у лазерной раскройной машины обычно не превышает 10 мм. Необходимо выбирать по самому толстому материалу с запасом.
4. Размер рабочей поверхности (幅面)
Распространённая ширина стола — 1,6 м, 2,0 м, 2,5 м, длина может быть定制. Необходимо соответствие ширине ткани и способу раскладки. Например, для ткани шириной 1,8 м рекомендуется стол 2,0 м с запасом для края вакуумной фиксации.
5. Система вакуумной фиксации
Вакуумная фиксация обеспечивает неподвижность ткани во время раскроя. Сила фиксации обычно выражается степенью вакуума, требуется ≥-0,06 МПа. Для сильно воздухопроницаемых тканей (например, трикотаж) необходима зональная регулировка фиксации или использование покрывной плёнки.
6. Система визуального распознавания
Для изделий с высокими требованиями к совмещению рисунка (например, футболки с позиционной печатью) необходима CCD-система визуального распознавания, которая автоматически компенсирует деформацию по меткам на ткани, точность совмещения достигает ±0,2 мм.
III. Ключевые моменты управления процессом
Правильный выбор оборудования — лишь первый шаг, качество определяется управлением процессом. Следующие моменты должны строго соблюдаться в производстве:
1. Предварительная подготовка ткани
Ткань с цифровой печатью перед раскроем должна быть полностью усажена и стабилизирована, особенно натуральные волокна, такие как хлопок и лён. Рекомендуется за 24 часа до раскроя разложить ткань в среде с постоянной температурой и влажностью (температура 20±2°C, влажность 65±5%) для равномерного влагосодержания и снижения деформации после раскроя. Для эластичных тканей можно провести предварительную усадку.
2. Оптимизация раскладки и траектории
Используйте профессиональное ПО для раскладки (например, Optitex, Lectra,力克 и др.) для автоматической раскладки, повышая коэффициент использования ткани. Траектория реза должна следовать принципу «сначала внутри, затем снаружи; сначала малое, затем большое» для снижения перемещения ткани. Для деталей с высокими требованиями к совмещению рисунка необходимо добавлять метки совмещения при раскладке.
3. Выбор и обслуживание ножей
Распространённые типы лезвий для вибрирующего ножа: остриё (для精细ных рисунков), круглый нож (для длинных прямых резов), зубчатый нож (для тканей с покрытием против скольжения). Износ лезвия приводит к образованию ворса на кромке реза и отклонениям размеров, требуется регулярная проверка. Рекомендуется менять лезвие каждые 800-1000 метров реза или при появлении ворса. Также регулярно очищайте держатель ножа и направляющие для стабильности частоты вибрации.
4. Настройка параметров
В зависимости от материала настраивайте частоту вибрации, скорость реза, глубину погружения ножа и силу вакуумной фиксации. Например:
- Хлопковая ткань (толщина 0,5 мм): частота вибрации 18000 раз/мин, скорость 60 м/мин, глубина погружения 0,8 мм, вакуум -0,05 МПа.
- Полиэстеровая ткань (толщина 1 мм): частота вибрации 20000 раз/мин, скорость 80 м/мин, глубина погружения 1,2 мм, вакуум -0,06 МПа.
- Кожа (толщина 2 мм): частота вибрации 15000 раз/мин, скорость 40 м/мин, глубина погружения 2,5 мм, вакуум -0,07 МПа.
Указанные параметры требуют微ной настройки в зависимости от фактического оборудования и материала, рекомендуется сначала выполнить пробный рез для подтверждения результата.
5. Постобработка после раскроя
После раскроя следует своевременно снять детали, чтобы избежать деформации от длительной фиксации. Для тканей, склонных к осыпанию (например, шёлк), можно нанести жидкость против осыпания по краю реза или применить горячую резку. Детали следует хранить分类но по номерам во избежание путаницы.
IV. Типичные проблемы и решения
В реальном производстве раскройные машины для цифровой печати могут столкнуться со следующими проблемами:
1. Образование ворса или осыпание кромки реза
Причины: затупление лезвия, слишком низкая частота вибрации, слишком высокая скорость реза. Решение: заменить лезвие, повысить частоту вибрации (например, с 15000 до 18000 раз/мин), снизить скорость реза на 10%-20%.
2. Отклонение размеров деталей
Причины: недостаточная усадка ткани, недостаточная сила вакуумной фиксации, не установлена компенсация траектории инструмента. Решение: усилить предварительную подготовку ткани, проверить вакуумный насос и уплотнители, установить в ПО компенсацию радиуса инструмента (обычно 0,1-0,2 мм).
3. Неточное совмещение рисунка
Причины: не откалибрована система визуального распознавания, деформация ткани, ошибка меток раскладки. Решение: регулярно калибровать камеру, добавлять метки совмещения на ткань, использовать ПО для компенсации деформации.
4. Непрорез или повреждение подложки
Причины: неправильная глубина погружения ножа, износ подложки. Решение: отрегулировать глубину погружения (обычно толщина материала +0,1-0,2 мм), регулярно проверять и менять подложку (рекомендуется каждые 3-6 месяцев или по степени износа).
V. Техническое обслуживание и правила безопасности
Для обеспечения долгосрочной стабильной работы оборудования необходимо создать систему ежедневного обслуживания:
- Ежедневно: очистка стола, проверка крепления лезвия, очистка отверстий вакуумной фиксации от мусора.
- Еженедельно: проверка смазки направляющих, пополнение специальной смазки; очистка визуального объектива.
- Ежемесячно: проверка натяжения приводного ремня, калибровка точности реза; проверка соответствия вакуума норме.
- Ежеквартально: замена сильно изношенных лезвий и подложки; полная очистка электрошкафа от пыли.
В плане безопасности оборудование должно иметь надёжное заземление, во время работы запрещается попадание рук в зону реза, лазерные модели должны быть оснащены системой дымоудаления и требовать ношения защитных очков.
Заключение
Раскройная машина для цифровой печати — ключевое оборудование для повышения эффективности производства и качества продукции. При выборе необходимо комплексно учитывать свойства материала, требования к точности и производительность, в процессе эксплуатации уделять внимание оптимизации технологических параметров и ежедневному обслуживанию. Благодаря научному выбору и тонкому управлению процессом можно полностью раскрыть возможности оборудования, снизить потери и достичь высокоэффективного и качественного производства.