
Kristallplatten-Schneidemaschine: Ein vollständiger Leitfaden von der Auswahl bis zum Prozess
Kristallplatten (üblicherweise Acryl-/PMMA-Platten, PC-Platten oder PVC-Platten) werden aufgrund ihrer hohen Transparenz, Witterungsbeständigkeit und einfachen Bearbeitbarkeit häufig in den Bereichen Werbeschilder, Möbel, Leuchtkästen und Schutzabdeckungen eingesetzt. Traditionelle manuelle Schneid- oder Sägeverfahren weisen Probleme wie geringe Präzision, raue Kanten und hohen Materialverschleiß auf. Die Oszillationsmesser-Schneidemaschine (auch als Kristallplatten-Schneidemaschine bezeichnet) führt durch hochfrequent schwingende Klingen einen Kaltschnitt durch, ohne Wärmeeinfluss, ohne Staub und mit glatter Schnittkante, und ist damit zum Hauptgerät für die Kristallplattenbearbeitung geworden. Dieser Artikel behandelt Geräteauswahl, Prozessparameter, Bedientechniken sowie Wartung und Pflege und bietet praxisnahe Anleitungen.
I. Kerntypen von Kristallplatten-Schneidemaschinen und Auswahlkriterien
1.1 Klassifizierung nach Schneidprinzip
- Oszillationsmesser-Schneidemaschine: Die Klinge schwingt mit hoher Frequenz von mehreren Tausend Hüben pro Minute (üblicherweise 1000-10000 Hübe/Minute) auf und ab; das Material verformt sich beim Schneiden nicht und wird nicht verbrannt. Geeignet für Kristallplatten mit einer Dicke von 0,5-10 mm, gute Rechtwinkligkeit der Schnittkante, kombinierbar mit verschiedenen Klingen (z. B. 45°-, 30°-Spitzklingen).
- Schleppmesser-Schneidemaschine: Die Klinge ist fest montiert und schneidet durch mechanisches Ziehen; geeignet für dünne Platten (≤3 mm) und einfache Formen, kostengünstig, aber etwas weniger präzise.
- Laserschneidemaschine: Heißschneiden, die Kanten vergilben und es entstehen giftige Gase; nicht empfohlen für transparente Kristallplatten, insbesondere PC-Platten neigen zur Verkohlung.
Für Kristallplatten ist die Oszillationsmesser-Schneidemaschine die erste Wahl, da ihr Kaltschnittverfahren die ursprüngliche Transparenz des Materials erhält und keinen Rauch oder Staub erzeugt.
1.2 Wesentliche Auswahlparameter
- Effektive Schnittfläche (Arbeitsbereich): Auswahl entsprechend gängiger Plattenformate, z. B. 1300×2500 mm, 1600×3000 mm usw. Bei der Bearbeitung großer Werbeplatten wird ein Modell mit 1600×3000 mm oder größer empfohlen.
- Schnittdicke: Oszillationsmesser-Schneidemaschinen können üblicherweise 0,5-10 mm schneiden, einige Schwerlastmodelle bis zu 15 mm. Bei mehr als 10 mm wird der Einsatz einer CNC-Fräsmaschine oder einer Säge empfohlen.
- Positioniergenauigkeit: Die Wiederholpositioniergenauigkeit sollte ≤0,05 mm betragen, um die Konsistenz bei der Serienfertigung zu gewährleisten.
- Antriebsart: Zahnstange (hohe Geschwindigkeit, lange Verfahrwege) oder Zahnriemen (hohe Präzision, geringe Geräuschentwicklung). Für präzises Schneiden von Kristallplatten wird geschliffene Zahnstange + Linearführung empfohlen.
- Steuerungssystem: Üblicherweise DSP- oder PC-basierte Systeme, Unterstützung von HPGL-, DXF- und PLT-Formaten, mit automatischer Nesting-Funktion und Wiederaufnahme nach Unterbrechung.
- Vakuum-Saugtisch: Zonenweise Vakuumabsaugung, um sicherzustellen, dass sich dünne Platten während des Schneidens nicht bewegen. Für dünne Platten von 0,5-2 mm ist eine Hochvakuum-Saugpumpe erforderlich.
II. Einstellung und Optimierung der Prozessparameter
2.1 Klingenauswahl und -winkel
- 45°-Spitzklinge: Universell einsetzbar, geeignet für Geraden und einfache Kurven, Schnittdicke 0,5-5 mm.
- 30°-Spitzklinge: Für feine Muster und kleine Radiusbögen (R≤2 mm), jedoch nutzt sich die Klingenspitze schnell ab, Schnittgeschwindigkeit muss reduziert werden.
- Rundklinge: Geeignet für dicke Platten (5-10 mm) und lange Geradsschnitte, reduziert den Schneidwiderstand.
Als Klingenmaterial wird Hartmetall oder Schnellarbeitsstahl mit einer Härte von HRC60 oder höher empfohlen, was eine lange Lebensdauer gewährleistet.
2.2 Schwingungsfrequenz und Schnittgeschwindigkeit
Je höher die Schwingungsfrequenz, desto glatter die Schnittkante, jedoch verschleißt die Klinge schneller. Für 3 mm Acrylplatten wird eine Frequenz von 8000-12000 Hüben/Minute und eine Schnittgeschwindigkeit von 800-1500 mm/s empfohlen. Bei zu hoher Geschwindigkeit entstehen Sägezahnmuster an der Schnittkante, bei zu niedriger Geschwindigkeit ist die Effizienz gering. Bei der praktischen Einstellung zunächst mit mittlerer Geschwindigkeit einen Probeschnitt durchführen, die Schnittflächenqualität beobachten und dann schrittweise anpassen.
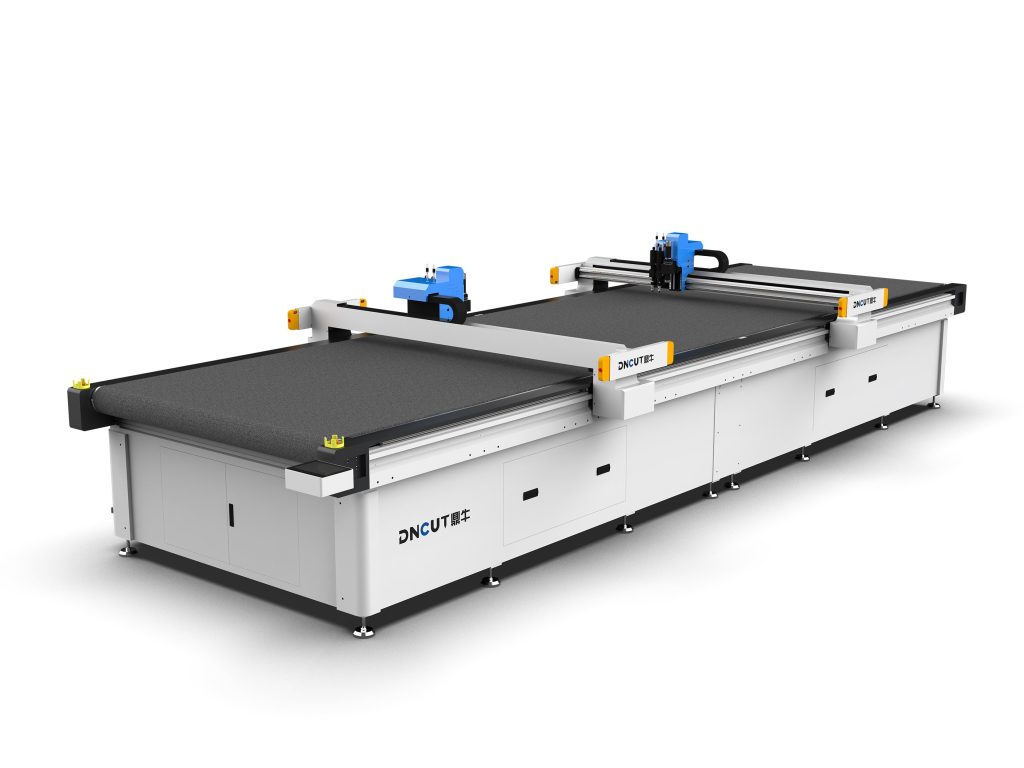
2.3 Anpressdruck und Kompensation
Der Anpressdruck muss entsprechend der Plattendicke eingestellt werden: 0,5-1 mm Platte, Druck 0,1-0,2 MPa; 2-3 mm Platte, 0,2-0,4 MPa; ab 5 mm, 0,4-0,6 MPa. Zu hoher Druck kann zum Verbiegen der Klinge oder Reißen des Materials führen. Gleichzeitig ist in der Software eine Werkzeugkompensation (üblicherweise 0,05-0,1 mm) einzustellen, um die Klingenbreite auszugleichen.
2.4 Absaugung und Fixierung
Vor dem Schneiden unbedingt die Vakuumabsaugung einschalten, um sicherzustellen, dass die Platte eng am Tisch anliegt. Bei kleinen Werkstücken können zusätzliche Andrückleisten oder spezielle Spannvorrichtungen verwendet werden. Während des Schneidens vermeiden, die Platte mit der Hand zu drücken, um ein Verrutschen zu verhindern.
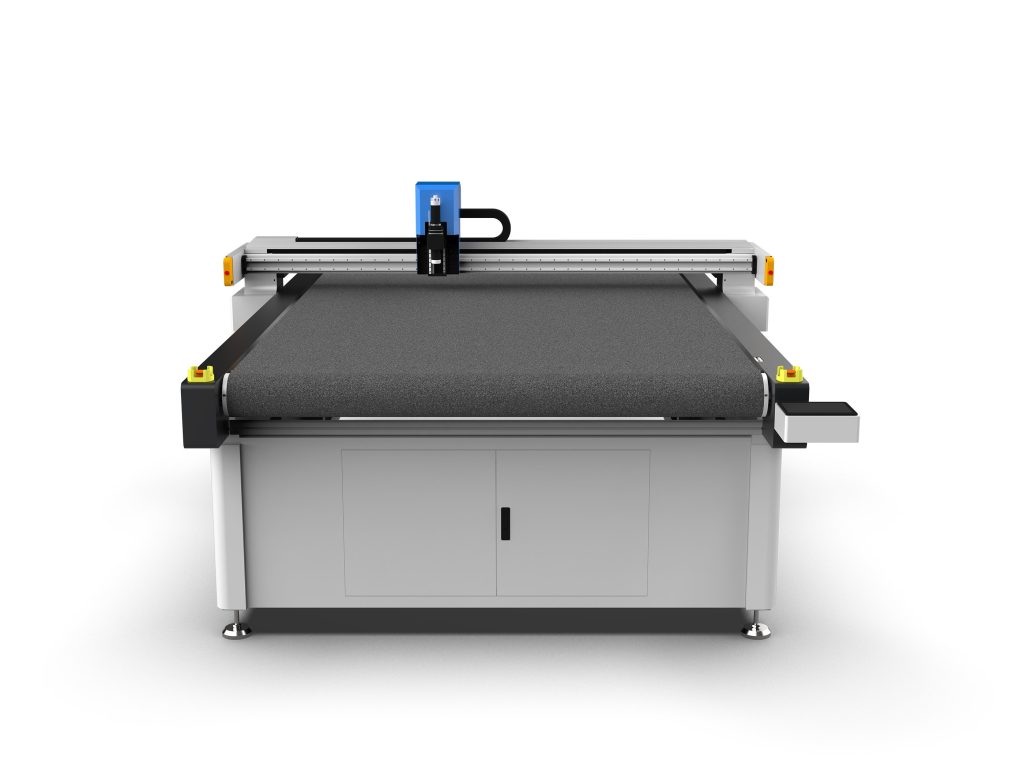
III. Bedienablauf und Lösung häufiger Probleme
3.1 Standard-Bedienablauf
- Prüfen, ob die Klinge scharf und sicher montiert ist.
- Tisch reinigen, sicherstellen, dass keine Späne vorhanden sind.
- Platte flach auf den Tisch legen, Absaugung einschalten, auf Verzug prüfen.
- Schneiddatei importieren, Parameter einstellen (Geschwindigkeit, Frequenz, Druck).
- Probeschnitt durchführen, Schnittqualität und Maßgenauigkeit prüfen.
- Serienfertigung, regelmäßige Stichprobenkontrolle.
- Nach Abschluss des Schneidens Absaugung ausschalten, Werkstück entnehmen, Tisch reinigen.
3.2 Häufige Probleme und Gegenmaßnahmen
- Schnittkante weißlich oder ausgefranst: Klinge stumpf oder Schwingungsfrequenz zu niedrig. Klinge wechseln oder Frequenz auf über 10000 Hübe/Minute erhöhen.
- Nicht durchgeschnitten: Anpressdruck unzureichend oder Klingenüberstand zu gering. Druck erhöhen oder Klingenspitzenüberstand anpassen (üblicherweise 3-5 mm Überstand).
- Materialverschiebung: Saugkraft unzureichend oder Platte verzogen. Vakuumpumpe und Dichtleisten prüfen oder doppelseitiges Klebeband zur zusätzlichen Fixierung verwenden.
- Maßabweichung beim Schneiden: Spiel im Antrieb oder Werkzeugkompensation nicht eingestellt. Zahnstangenspiel kalibrieren und Kompensationswert in der Software korrekt einstellen.
- Klingenbruch: Vorschubgeschwindigkeit zu hoch oder harte Verunreinigungen getroffen. Vorschubgeschwindigkeit reduzieren, Plattenoberfläche reinigen.
IV. Wartung und Sicherheitsvorschriften
4.1 Tägliche Wartung
- Pro Schicht Tisch und Führungen reinigen, Späne entfernen.
- Wöchentlich Klingenverschleiß prüfen, rechtzeitig wechseln.
- Monatlich Linearführungen und Zahnstangen schmieren (Lithiumfett verwenden).
- Vierteljährlich Vakuumpumpenfilter prüfen, reinigen oder wechseln.
- Regelmäßig die Gerätegenauigkeit kalibrieren (mit Standardkreis oder -quadrat testen).
4.2 Sicherheitshinweise
- Beim Bedienen keine Handschuhe tragen, um Einziehen durch die Klinge zu verhindern.
- Beim Klingenwechsel schnittfeste Handschuhe tragen und Spezialwerkzeug verwenden.
- Während des Gerätebetriebs alle Körperteile von beweglichen Teilen fernhalten.
- Ordnungsgemäße Erdung sicherstellen, um elektrostatische Aufladung zu vermeiden.
- Beim Schneiden von PC-Platten auf ausreichende Belüftung achten, um das Einatmen von Staub zu vermeiden (obwohl beim Kaltschnitt sehr wenig Staub entsteht, ist Schutz dennoch erforderlich).
V. Anwendungsbeispiele und Wirtschaftlichkeitsanalyse
Ein Werbeschilder-Unternehmen verwendet beispielsweise eine Oszillationsmesser-Schneidemaschine mit 1600×3000 mm zur Bearbeitung von 3 mm Acrylplatten, Schnittgeschwindigkeit 1200 mm/s, Schwingungsfrequenz 10000 Hübe/Minute; die Schnittkante kann ohne Polieren direkt verwendet werden. Im Vergleich zum traditionellen Sägen wird die Effizienz um das Dreifache gesteigert, die Materialausnutzung um 15 % erhöht und es entsteht keine Staubverschmutzung. Die Amortisationszeit der Investition beträgt etwa 6-12 Monate.
Zusammenfassung: Bei der Auswahl einer Kristallplatten-Schneidemaschine sind Arbeitsbereich, Dicke, Präzision und Steuerungssystem umfassend zu berücksichtigen; die Prozessparameter sind entsprechend der Materialdicke und dem Klingentyp zu optimieren; tägliche Wartung und sicherer Betrieb sind der Schlüssel zur Gewährleistung der Gerätelebensdauer und Personensicherheit. Durch wissenschaftliche Auswahl und Feinabstimmung kann die Kristallplatten-Schneidemaschine die Bearbeitungsqualität und Produktionseffizienz deutlich steigern.