
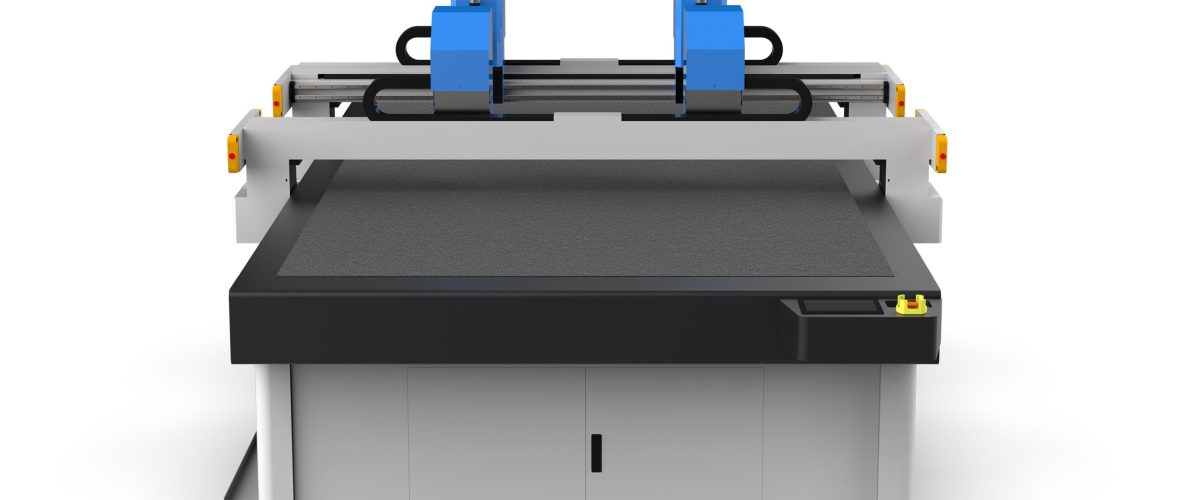
Verfahrensmerkmale des Schafsleder-Schneidens und Auswahllogik der Geräte
Schafsleder ist ein typisches flexibles Material mit einer Dicke von üblicherweise 0,5–2,0 mm und zeichnet sich durch hohe Dehnbarkeit, zum Einrollen neigende Kanten und einen hohen Reibungskoeffizienten der Narbenseite aus. Traditionelles manuelles Schneiden ist auf Schablonen und Scheren angewiesen, wenig effizient und inkonsistent. Numerisch gesteuerte Schneidemaschinen mit oszillierendem Messer (oscillating knife) realisieren durch hochfrequent schwingende Klingen (8.000–12.000 Hübe pro Minute) einen Kaltschnitt ohne Wärmeeinflusszone und eignen sich besonders für wärmeempfindliche Naturmaterialien wie Schafsleder. Bei der Auswahl sind drei Parameter besonders zu beachten: Schnittpräzision (±0,1 mm als Branchenstandard), maximale Schnittdicke (empfohlen ≥25 mm für mehrlagiges Schneiden) und effektive Arbeitsfläche (üblich 1600×2500 mm oder 2100×3100 mm).
Kernkomponenten: Abstimmung von Messerkopf und Antriebssystem
1. Auswahl des Klingentyps
Für das Schneiden von Schafsleder wird die Verwendung einer spitzen oszillierenden Klinge (Winkel 15°–20°) empfohlen, Klingenmaterial Hartmetall oder Schnellarbeitsstahl. Für Schafsleder mit einer Dicke über 1,5 mm kann eine Rundklinge gewählt werden, um ein Ziehen der Narbenseite zu reduzieren. Beim Schneiden von Schafsleder mit der Narbenseite nach oben wird empfohlen, einen pneumatischen Andrückfuß (Druck 0,2–0,4 MPa) einzusetzen, um zu verhindern, dass das Material durch die Auf- und Abbewegung der Klinge verrutscht.
2. Antrieb und Führungsschienen
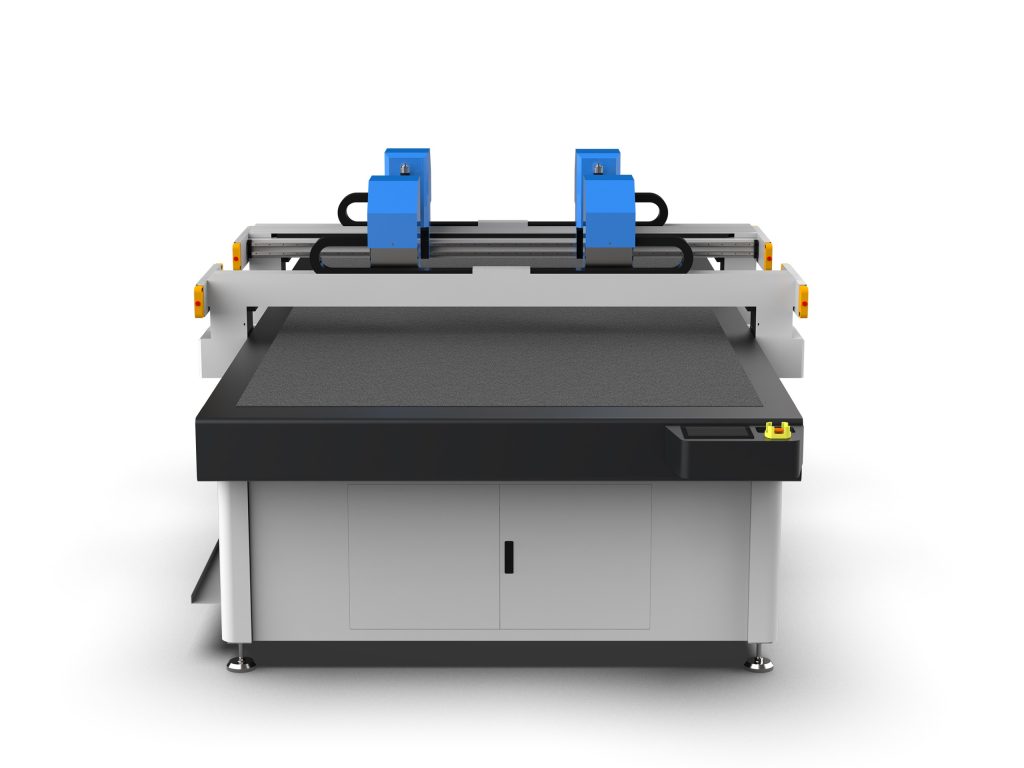
Modelle mit Zahnstangenantrieb (Wiederholpositioniergenauigkeit ±0,05 mm) eignen sich besser für die hochpräzisen Schneidanforderungen von Schafsleder. Vermeiden Sie Riemenantriebe, da diese bei schnellen Hin- und Herbewegungen elastische Verformungen erzeugen und zu Konturabweichungen beim Schnitt führen können. Die Führungsschienen müssen mit einem automatischen Schmiersystem ausgestattet sein, um den Verschleiß der Schienen durch Schafsleder-Faserstaub zu reduzieren.
Vakuumansaugsystem: Der Schlüssel zur Fixierung von Schafsleder
Die Luftdurchlässigkeit von Schafsleder variiert je nach Körperstelle (Bauchbereich durchlässiger als Rückenbereich), daher ist ein zonenweise steuerbarer Vakuumansaugtisch erforderlich. Empfohlen wird eine Vakuumpumpe mit einer Leistung ≥5,5 kW, einem Ansaugunterdruck ≥-0,06 MPa und Zonenventilen (mindestens 4 Zonen), um die Ansaugbereiche je nach Zuschnittgröße einzeln öffnen zu können. In der Praxis kann das Auslegen eines Luftdurchlässigen Filzes (Dicke 3–5 mm, Luftdurchlässigkeit 200–400 L/m²·s) unter dem Schafsleder die Ansaugkraft ausgleichen und verhindern, dass örtlich übermäßige Ansaugung zu Materialverformung führt. Bei sehr dünnem Schafsleder (<0,8 mm) kann eine PVC-Folie (Dicke 0,05 mm) auf dem luftdurchlässigen Filz aufgelegt werden, um die Ansaugwirkung zu verstärken.
Einstellung der Schneidparameter und Prozessoptimierung
1. Referenz der Grundparameter
- Schnittgeschwindigkeit: Für einlagiges Schafsleder 800–1200 mm/s empfohlen; bei mehrlagigem Schneiden (3–5 Lagen) auf 400–600 mm/s reduzieren.
- Schwingungsfrequenz: Für dünnes Schafsleder (<1 mm) 10.000–12.000 Hübe/Minute; für dickes Schafsleder 8.000–9.000 Hübe/Minute.
- Messerdruck: Je nach Materialdicke anpassen, üblicherweise 0,3–0,6 MPa, sodass die Schnittkante gratfrei und ohne Schmelzerscheinungen ist.
- Überschnitt: 0,5–1,0 mm Überschnitt einstellen, um ein vollständiges Durchtrennen an Ecken sicherzustellen.
2. Lagenfixierung beim mehrlagigen Schneiden
Beim mehrlagigen Schneiden von Schafsleder neigen die Lagen zum Verrutschen. Es wird empfohlen, zwischen den Lagen etwas wasserbasierten temporären Fixierkleber (Menge 10–15 g/m²) zu sprühen oder doppelseitiges Klebeband punktuell zu verwenden. Nach dem Schneiden die Schnittkante mit einer Kaltluftpistole (Temperatur ≤30 °C) anblasen, um Faseranhaftungen zu reduzieren.
Häufige Probleme und Lösungen
1. Gratige Schnittkanten oder Faserziehen
Ursache: Stumpfe Klinge (über 200 Stunden ohne Wechsel verwendet) oder zu niedrige Schwingungsfrequenz. Gegenmaßnahme: Einführung einer Klingenstandzeit-Dokumentation, Wechsel alle 150–200 Stunden; Erhöhung der Schwingungsfrequenz um 10 %–15 %.
2. Maßabweichungen der Zuschnitte
Ursache: Unzureichende Vakuumansaugkraft oder gealterter luftdurchlässiger Filz. Gegenmaßnahme: Prüfen, ob der Unterdruck der Vakuumpumpe -0,06 MPa erreicht; Wechsel des luftdurchlässigen Filzes alle 3 Monate; Kalibrierung der X/Y-Achsen-Kompensationswerte (üblicherweise ±0,1 mm).
3. Einrollen der Materialkanten
Ursache: Zu hohe Schnittgeschwindigkeit führt zu seitlicher Quetschung durch die Klinge. Gegenmaßnahme: Reduzierung der Schnittgeschwindigkeit auf unter 600 mm/s; beim Layout Mikroverbindungen (0,3–0,5 mm) hinzufügen, um die Zuschnittkanten zu fixieren, und nach dem Schneiden manuell trennen.
Gerätewartung und Sicherheitsvorschriften
- Täglich: Reinigung des Tisches von Schafsleder-Faserstaub, Prüfung der Klingenbefestigungsschrauben (Drehmoment 2,5 N·m).
- Wöchentlich: Ausblasen von Führungsschienen und Zahnstangen mit Druckluft (0,4 MPa), Auftragen von Lithiumfett.
- Monatlich: Prüfung der Dichtheit der Vakuumleitungen, Wechsel der Filterpatronen (Genauigkeit 5 μm).
- Sicherheit: Das Gerät muss geerdet sein (Widerstand ≤4 Ω); während des Betriebs dürfen keine Hände in den Schneidbereich gelangen; Ausstattung mit Not-Aus-Taster und Lichtvorhangschutz (Ansprechzeit ≤20 ms).
Auswahlempfehlungen und Kostenanalyse
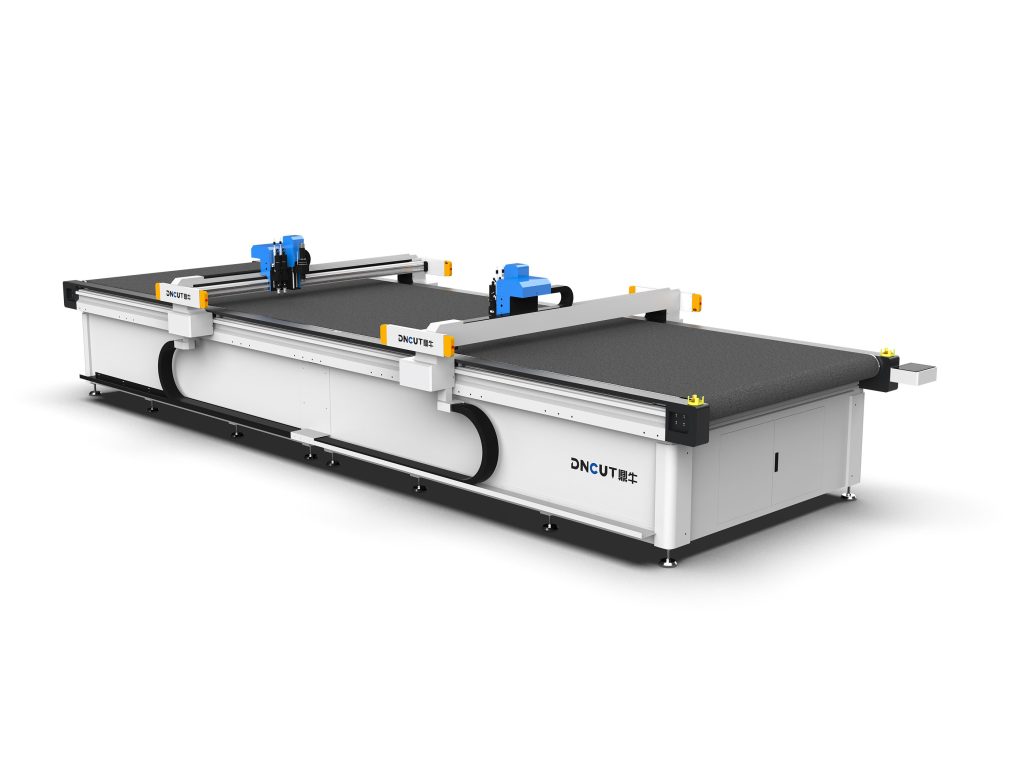
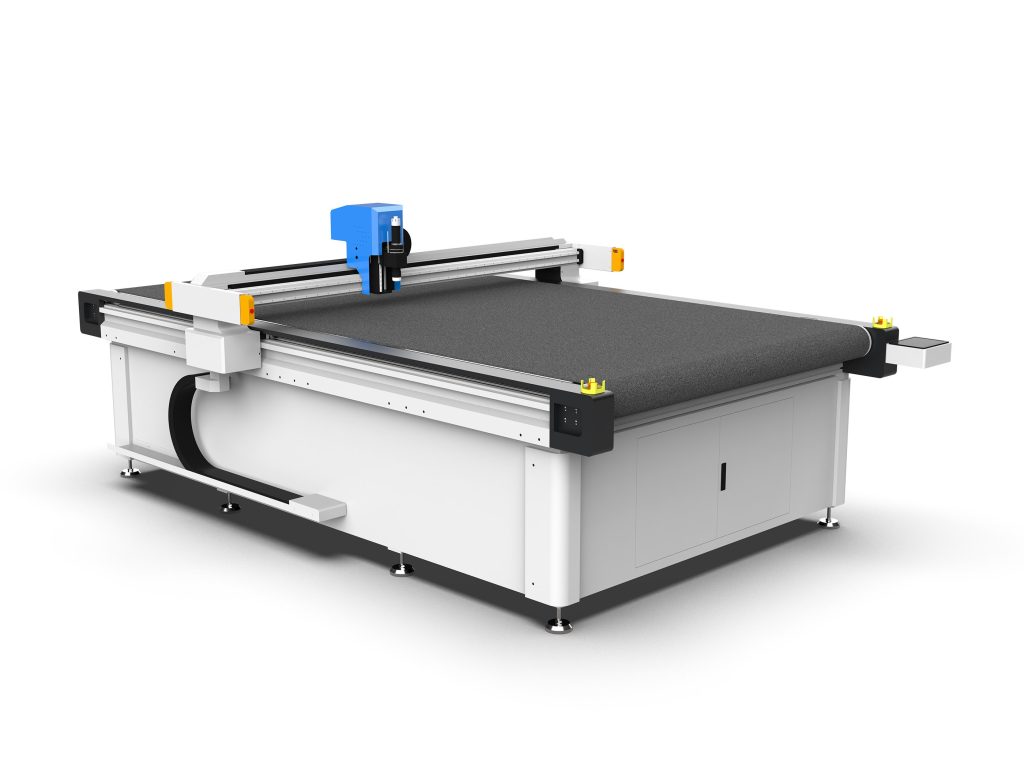
Für kleine und mittlere Unternehmen mit einer Tagesproduktion von 500–1.000 Schafsleder-Zuschnitten wird folgende Konfiguration empfohlen: Arbeitsfläche 1600×2500 mm, 5,5 kW Vakuumpumpe, Zahnstangenantrieb, zonierte Ansaugung – eine oszillierende Schneidemaschine (oscillating knife cutting machine) zum Marktpreis von etwa 120.000–180.000 RMB. Bei mehrlagigem Schneiden (über 5 Lagen) oder großer Arbeitsfläche (2100×3100 mm) muss das Budget auf 250.000–350.000 RMB erhöht werden. Im Vergleich zum Laserschneiden (Kantenverkohlung, starker Geruch) und Wasserstrahlschneiden (Schafsleder nimmt Wasser auf und verformt sich) bietet die oszillierende Schneidemaschine bei der Schafsleder-Verarbeitung deutliche Vorteile, und die Betriebskosten betragen nur 1/3 des Lasers (Hauptverbrauchsmaterial sind Klingen, Stückpreis 30–50 RMB/Klinge).
Vor dem tatsächlichen Kauf wird empfohlen, Schafsleder-Muster (einschließlich verschiedener Bereiche von Bauch und Rücken) zum Probeschnitt-Test zum Gerätehersteller mitzubringen und insbesondere zu prüfen: minimaler Schneidkreisdurchmesser (sollte ≤3 mm sein), Schnittergebnis bei spitzen Winkeln (30°-Spitzwinkel ohne Bruch) sowie die Präzisionsstabilität bei 4 Stunden Dauerbetrieb (Abweichung ≤0,15 mm).