
ما هي آلة قطع العينات للعلب الملونة؟
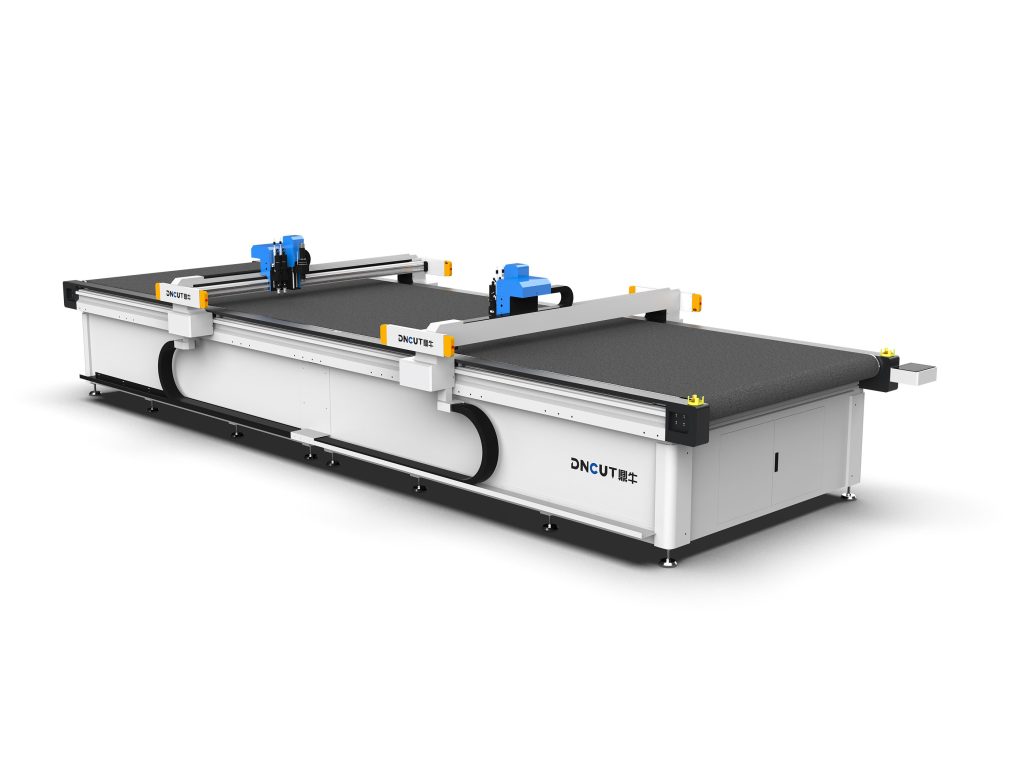
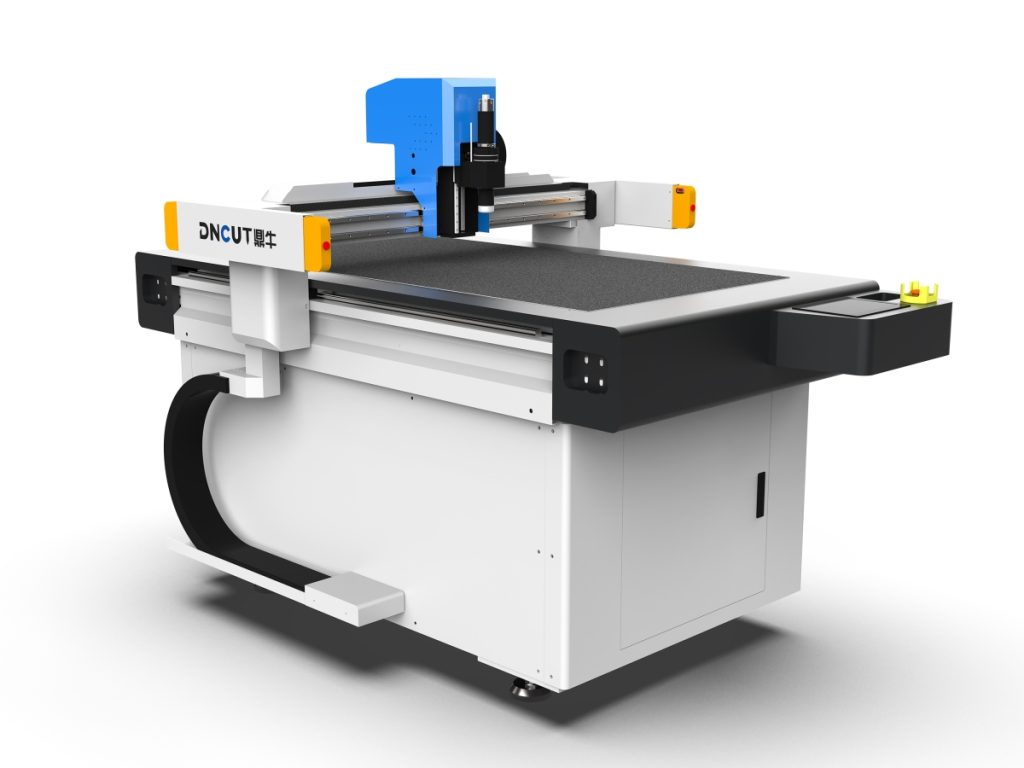
آلة قطع العينات للعلب الملونة هي معدات قطع CNC مخصصة لإنتاج عينات صناديق التعبئة والتغليف الملونة (مثل علب مستحضرات التجميل، وعلب المواد الغذائية، وعلب المنتجات الإلكترونية). وهي تقوم من خلال شفرة تهتز بتردد عالٍ بقطع وتجعيد ورسم مواد مثل الورق المقوى والورق المموج والكرتون الرمادي، لإنتاج عينات متطابقة مع الإنتاج بالجملة بسرعة. مقارنةً بالقطع بالليزر، فإن آلة قطع العينات لا تترك حواف محروقة ولا غبارًا، مما يجعلها أكثر ملاءمة لإنتاج عينات العلب الملونة التي تتطلب نظافة عالية.
المعايير الأساسية ونقاط الاختيار
1. مساحة العمل
تشمل مساحات العمل الشائعة 600mm×500mm و900mm×600mm و1200mm×800mm وغيرها. عند الاختيار يجب مراعاة الحد الأقصى لأبعاد العلب الملونة بعد الفرد، مع ترك مساحة لأدوات التثبيت. على سبيل المثال، إذا كانت العلب الملونة تُنتج عادةً بأبعاد فرد 800mm×600mm، يُنصح باختيار جهاز بمساحة عمل لا تقل عن 1000mm×700mm.
2. دقة القطع ودقة التكرار في تحديد الموضع
تبلغ دقة القطع لآلة قطع العينات للعلب الملونة عادةً ±0.1mm، ويجب أن تكون دقة التكرار في تحديد الموضع ≤0.05mm. تضمن المعدات عالية الدقة اتساق العينات عبر دفعات متعددة وتقلل أخطاء التجميع.
3. نظام الأدوات
يجب أن تكون مجهزة بأدوات متعددة: الشفرة الاهتزازية لقطع الورق المقوى والورق المموج، وعجلة التجعيد لعمل خطوط الطي، وقلم الرسم للعلامات والرسم. بعض الطرازات المتقدمة مجهزة أيضًا بشفرة V槽 لقطع أخاديد V بزاوية 45 أو 90 درجة في الكرتون السميك.
4. نظام الشفط
يمكن لطاولة الشفط الفراغي تثبيت المواد بإحكام ومنع إزاحتها أثناء القطع. يجب أن تكون قوة الشفط قابلة للتعديل لتناسب المواد ذات السماكات والنفاذية المختلفة. بالنسبة للورق المموج، يُنصح بقوة شفط ≥-80kPa.
5. نظام التحكم والبرمجيات
يجب أن يدعم الجهاز صيغ CAD الشائعة (DXF وAI وPDF)، وأن يكون مجهزًا ببرنامج مخصص لإنتاج العينات يمكنه التعرف تلقائيًا على خطوط القطع وخطوط التجعيد وخطوط الرسم. يجب أن يوفر البرنامج وظائف مثل النسخ المصفوفي والجسور والترتيب التلقائي لتحسين كفاءة إنتاج العينات.
إجراءات التشغيل والتقنيات العملية
1. إعداد الملفات
استخدم AI أو CAD لتصميم مخطط فرد العلبة الملونة، مع التأكد من إغلاق الخطوط ووضع العمليات المختلفة (القطع والتجعيد والرسم) في طبقات منفصلة. يُنصح بضبط عرض الخط على 0.1mm لتجنب القطع المتكرر.
2. تثبيت المواد ومعايرة الأداة
افرد المادة على الطاولة وشغّل الشفط الفراغي. عند معايرة الأداة، استخدم كتلة المعايرة المرفقة للتأكد من أن طرف الشفرة يلامس سطح المادة تمامًا. بالنسبة للورق المموج، يجب أن يخترق طرف الشفرة قمة التمويج قليلاً، ولكن ليس بعمق مفرط، لتجنب قطع قمم التمويج والتأثير على القوة.
3. ضبط المعايير
اضبط سرعة القطع وضغط الشفرة وتردد الاهتزاز وفقًا لنوع المادة. فيما يلي معايير مرجعية:
- الورق المقوى (250-350g): السرعة 30-50mm/s، ضغط الشفرة 0.2-0.3MPa، تردد اهتزاز متوسط.
- الورق المموج (تمويج E وF): السرعة 20-40mm/s، ضغط الشفرة 0.3-0.4MPa، تردد اهتزاز عالٍ.
- الكرتون الرمادي (1.5-2.0mm): السرعة 15-25mm/s، ضغط الشفرة 0.4-0.5MPa، يتطلب استخدام شفرة V槽 أو القطع المتعدد.
معايير التجعيد: يجب أن يتطابق عرض خط التجعيد مع سماكة الورق، وعادةً ما يكون 1.5 ضعف سماكة الورق. يكون ضغط التجعيد مناسبًا عندما يترك أثرًا واضحًا على سطح الورق دون تمزق.
4. القطع التجريبي والتعديل
قبل القطع الفعلي، قم بإجراء قطع تجريبي على مساحة صغيرة للتحقق من عمق القطع وتأثير التجعيد. إذا لم يكن القطع كاملاً، يمكن زيادة ضغط الشفرة أو تقليل السرعة؛ وإذا كان التجعيد عميقًا جدًا مما يؤدي إلى تمزق الورق، يجب تقليل الضغط أو تغيير عجلة التجعيد.
5. المعالجة اللاحقة
بعد اكتمال القطع، استخدم مسدس الهواء لإزالة الغبار وافصل النفايات بحذر. بالنسبة للهياكل المعقدة، يمكن استخدام الملقط للمساعدة. عند التجميع واللصق، يُنصح باستخدام نفس الغراء المستخدم في الإنتاج بالجملة للتحقق من تأثير اللصق.
المشكلات الشائعة والحلول
1. حواف القطع خشنة
السبب: تبلد الشفرة أو انخفاض تردد الاهتزاز أو سرعة عالية جدًا. الحل: استبدال الشفرة، وزيادة تردد الاهتزاز، وتقليل سرعة القطع.
2. تمزق خط التجعيد
السبب: ضغط تجعيد مفرط أو عجلة تجعيد ضيقة جدًا أو محتوى رطوبة منخفض في الورق. الحل: تقليل الضغط، أو استبدال عجلة التجعيد بعرض مناسب، أو ترطيب الورق.
3. إزاحة المادة
السبب: قوة شفط غير كافية أو نفاذية عالية جدًا للمادة. الحل: زيادة قوة الشفط، أو إغلاق حواف المادة بشريط لاصق، أو تغطيتها بطبقة رقيقة لتقليل النفاذية.
4. انحراف دقة القطع
السبب: سطح الطاولة غير مستوٍ أو تآكل القضبان الموجهة أو ارتخاء الحزام. الحل: معايرة استواء الطاولة بانتظام، وفحص شد القضبان الموجهة والأحزمة، والاتصال بالشركة المصنعة للصيانة عند الضرورة.
الصيانة والعناية
- تنظيف الطاولة والقضبان الموجهة يوميًا وإزالة قصاصات الورق والغبار.
- فحص تآكل الشفرة أسبوعيًا واستبدالها في الوقت المناسب.
- تشحيم القضبان الموجهة والبراغي اللولبية شهريًا باستخدام شحم مخصص.
- معايرة دقة الجهاز مرة كل ربع سنة، بما في ذلك استواء الطاولة ودقة التكرار في تحديد الموضع.
- عند التوقف لفترة طويلة، يجب فصل الطاقة وتغطية الجهاز بغلاف واقٍ من الغبار وتشغيله بشكل دوري.
توصيات الاختيار والخلاصة
عند شراء آلة قطع العينات للعلب الملونة، يجب النظر بشكل شامل في خصائص المنتج (نوع المادة والحد الأقصى للأبعاد ومتطلبات الدقة) والميزانية. يُنصح بإعطاء الأولوية للطرازات المزودة بمعايرة تلقائية للأداة ونظام أدوات متعدد وواجهة برمجيات سهلة الاستخدام. بالنسبة لشركات التعبئة والتغليف الصغيرة والمتوسطة، يمكن لطراز بمساحة عمل 600mm×500mm تلبية معظم الاحتياجات؛ ويمكن للشركات الكبيرة أو شركات التصميم اختيار طاولة أكبر مع نظام تغيير أدوات تلقائي. يمكن للتشغيل الصحيح والصيانة الدورية إطالة عمر الجهاز بشكل ملحوظ وضمان استقرار جودة العينات.