
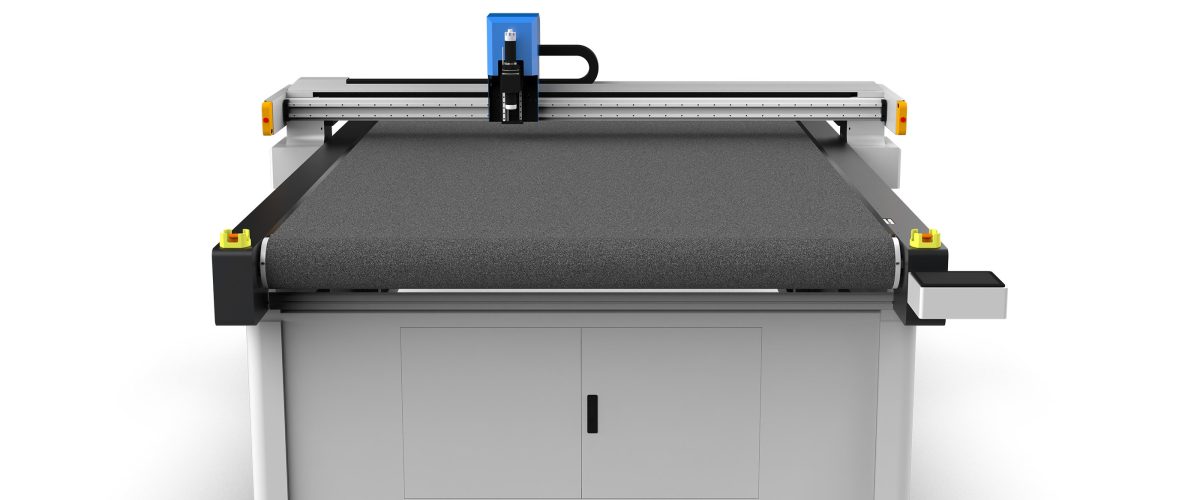
Раскройная машина для обувных материалов: интеллектуальное решение для раскроя в обувной промышленности
В обувной промышленности раскрой обувных материалов является ключевым этапом, влияющим на качество продукции и эффективность производства. Традиционные методы ручного раскроя или вырубки штампами имеют такие проблемы, как низкая точность, медленная смена шаблонов и большие потери материала. С развитием технологий раскроя гибких материалов станки с ЧПУ для раскроя осциллирующим ножом (то есть обувные раскройные машины) стали основным оборудованием для обработки таких деталей, как подошвы, верх обуви, подкладка, промежуточная стелька и т. д. В данной статье подробно рассматриваются технические особенности обувных раскройных машин, параметры выбора, технологическое применение и ключевые моменты обслуживания, что предоставляет обувным предприятиям практические рекомендации.
I. Основные типы и принцип работы раскройных машин для материалов для обуви
Машина для резки обувных материалов в основном использует технологию резки колеблющимся ножом, выполняя холодную резку гибких материалов с помощью лезвия, вибрирующего с высокой частотой. В зависимости от конструкции режущей головки распространённые типы включают:
- Одноголовочная режущая машина: подходит для мелкосерийного и многономенклатурного производства, обеспечивает гибкую смену ножей и низкие инвестиционные затраты.
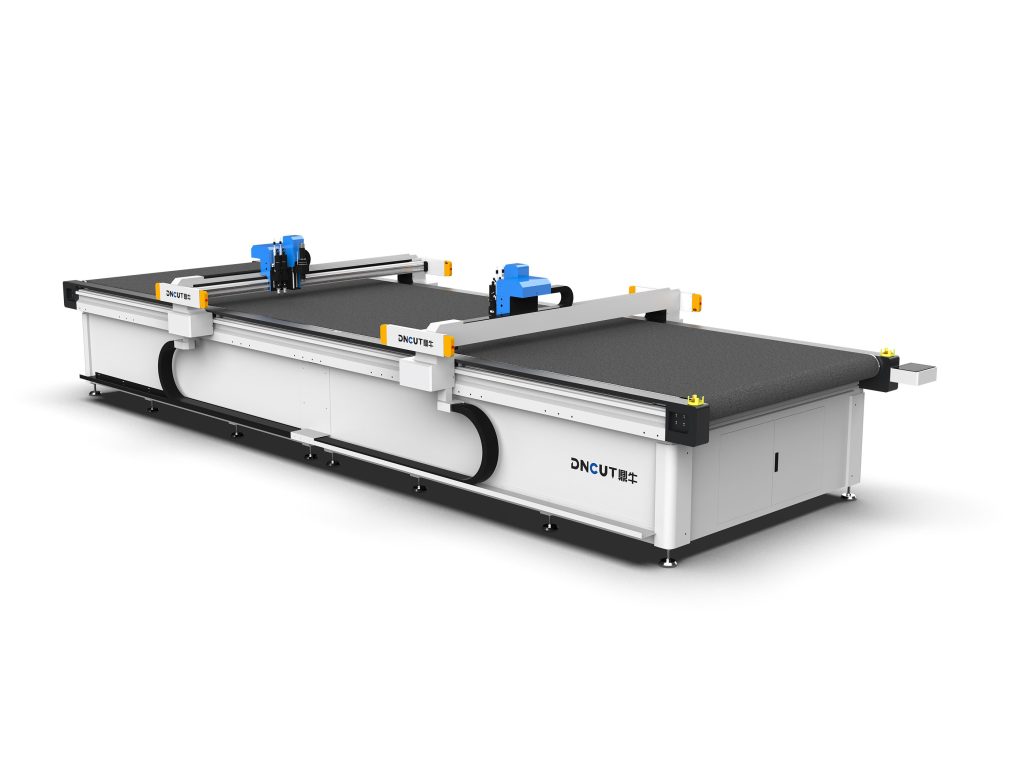
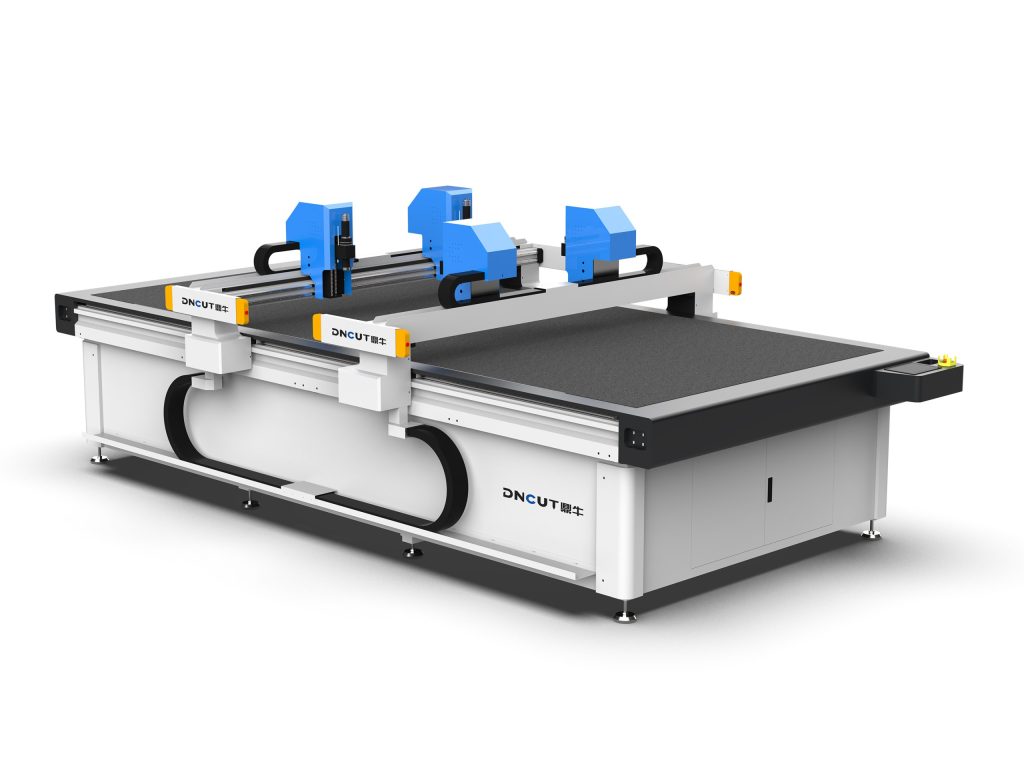
- Многоголовочная режущая машина: оснащена 2–4 независимыми режущими головками, позволяет одновременно вырезать разные узоры или выполнять послойную резку, значительно повышая производительность; подходит для крупносерийных заказов.
- Режущая машина с проекционной системой позиционирования: встроенный проектор проецирует траекторию резания на поверхность материала, что облегчает ручное совмещение и раскрой; особенно подходит для натуральных материалов, таких как кожа.
Принцип работы: программное обеспечение CAD/CAM преобразует проект в траекторию резки, система управления приводит головку с ножом в движение по осям X/Y, лезвие совершает высокочастотные возвратно-поступательные колебания (тысячи раз в минуту), легко разрезая кожу, сетчатую ткань, EVA, TPU и другие материалы; кромка получается ровной, без подпалин.
II. Ключевые параметры производительности и основные моменты выбора
При выборе cutting machine для обувных материалов необходимо обратить внимание на следующие параметры:
1. Точность резки и точность повторного позиционирования
Высокоточные модели обеспечивают точность повторного позиционирования до ±0,05 мм и точность резки ±0,1 мм, что гарантирует одинаковые размеры деталей обуви и снижает погрешность при последующем сшивании. Для высококлассных спортивных кроссовок рекомендуется выбирать оборудование с точностью в пределах ±0,05 мм.
2. Скорость и ускорение резки
Скорость резки обычно измеряется скоростью перемещения по осям X/Y; качественные модели достигают более 1200 мм/с при ускорении 0,5G–1G. Высокоскоростные модели повышают производительность, но требуют согласования технологических параметров резки материала, чтобы избежать неровного края из-за чрезмерной скорости.
3. Толщина резки и адаптивность к материалам
Толщина резки осциллирующим ножом обычно составляет 0,5–10 мм (в зависимости от твёрдости материала); можно обрабатывать кожу, PU, сетчатую ткань, EVA, поролон, TPU, углеродное волокно и т. д. Для промежуточной подошвы из EVA толщиной более 10 мм необходимо использовать мощный осциллирующий нож или перейти на вырубную технологию.
4. Размер рабочей поверхности стола
Распространённые размеры стола — 1600 мм × 2500 мм, 1800 мм × 3000 мм и т. д.; выбирать следует исходя из максимальных размеров деталей обуви и способа раскладки. При использовании комбинированной раскладки рекомендуется выбирать большую рабочую область, чтобы сократить отходы материала.
5. Система вакуумного прижима
Вакуумный прижим обеспечивает неподвижную фиксацию материала в процессе резки; сила прижима должна быть регулируемой, чтобы соответствовать материалам с различной воздухопроницаемостью (например, для сетчатой ткани требуется меньшая сила прижима, для кожи — большая). Функция зонального прижима позволяет дополнительно экономить энергию.
6. Программное обеспечение и функции автоматизации
Должна поддерживаться поддержка распространённых CAD-форматов (DXF, PLT, AI и др.), функции автоматической раскладки, оптимизации траектории, интеллектуальной коррекции отклонений. Система проекционного позиционирования позволяет значительно сократить время выравнивания, особенно подходит для раскроя кожи с вложением деталей.
III. Примеры применения технологии раскроя обувных материалов
1. Раскрой верха обуви
Материалы верха обуви в большинстве случаев представляют собой многослойные композиты (кожа + поролон + сетчатая ткань), при раскрое необходимо контролировать частоту вибрации лезвия и скорость подачи, чтобы избежать расслоения или оплавления кромок. Рекомендуемые параметры: частота вибрации 3000-5000 раз/мин, скорость подачи 200-400 мм/с, использование острого нового лезвия.
2. Раскрой подошвы обуви
Материалы для подошвы, такие как EVA, TPU и резина, обладают высокой твердостью, поэтому необходимо использовать вибрационный нож с большой амплитудой (амплитуда 1-2 мм) и износостойкие лезвия. Скорость резки следует соответствующим образом снизить до 100-200 мм/с и включить систему водяного или воздушного охлаждения для предотвращения перегрева лезвия.
3. Резка подкладки и промежуточной подошвы
Материал подкладки относительно тонкий, можно использовать высокоскоростную резку (500-800 мм/с) в сочетании с низкой адгезионной способностью для предотвращения деформации материала. Для материала промежуточной подошвы (например, PHYLON) необходимо обратить внимание на контроль глубины резки, чтобы избежать прорезания нижнего слоя.
IV. Практические приемы повышения эффективности и качества резки
- Оптимизация раскладки: Использование программного обеспечения для автоматической раскладки позволяет вращать и вкладывать детали, что может повысить коэффициент использования материала на 5%-15%.
- Послойная резка: для многослойных материалов применяется стратегия сначала резки верхнего слоя, затем нижнего, что уменьшает растяжение между слоями.
- Управление лезвиями: ведите учёт срока службы лезвий, регулярно проверяйте износ кромки; обычно при резке кожи лезвие меняют каждые 8 часов.
- Регулировка вакуумного прижима: регулируйте силу прижима в зависимости от воздухопроницаемости материала; для сетчатых материалов слишком сильный прижим приводит к деформации, рекомендуется использовать низкую силу прижима в сочетании с фиксацией скотчем.
- Регулярная калибровка: раз в месяц калибруйте горизонтальность рабочей поверхности и вертикальность головки, чтобы обеспечить стабильную точность резки.
V. Maintenance and Troubleshooting
Ежедневное обслуживание
- Ежедневно очищайте направляющие и рейки от пыли и стружки материала.
- Еженедельно проверяйте зажимное устройство лезвия и вибрационный механизм на отсутствие ослабления.
- Ежемесячно смазывайте линейные направляющие и ходовые винты специальной смазкой.
- Ежеквартально проверяйте фильтр вакуумного насоса и своевременно заменяйте его.
Типичные неисправности и способы их устранения
- Шероховатый край реза: проверьте износ лезвия, при необходимости снизьте скорость резки и увеличьте частоту вибрации.
- Материал смещается: увеличьте силу вакуумного прижима или используйте зажимы для дополнительной фиксации.
- Отклонение размеров реза: откалибруйте вертикальность головки и горизонтальность рабочей поверхности, проверьте натяжение приводного ремня.
- Излом лезвия: проверьте, не слишком ли крутая траектория реза, снизьте скорость подачи, выберите лезвие с лучшей вязкостью.
VI. Заключение
Машина для резки обувных материалов является ключевым оборудованием для автоматизации и гибкого производства на обувных предприятиях, и её выбор и применение напрямую влияют на качество продукции и затраты. Предприятия должны выбирать подходящую модель и конфигурацию в соответствии с характеристиками своих материалов, структурой заказов и требованиями к точности, а также уделять внимание ежедневному обслуживанию и оптимизации технологических процессов, чтобы в полной мере использовать возможности оборудования. С непрерывным развитием интеллектуальных технологий резки машины для резки обувных материалов развиваются в направлении более высокой точности, более высокой эффективности и большей интеллектуальности, принося обувной промышленности постоянное повышение ценности.