
Carbonfaser-Schneidetisch: Praxisleitfaden von der Auswahl bis zur Wartung
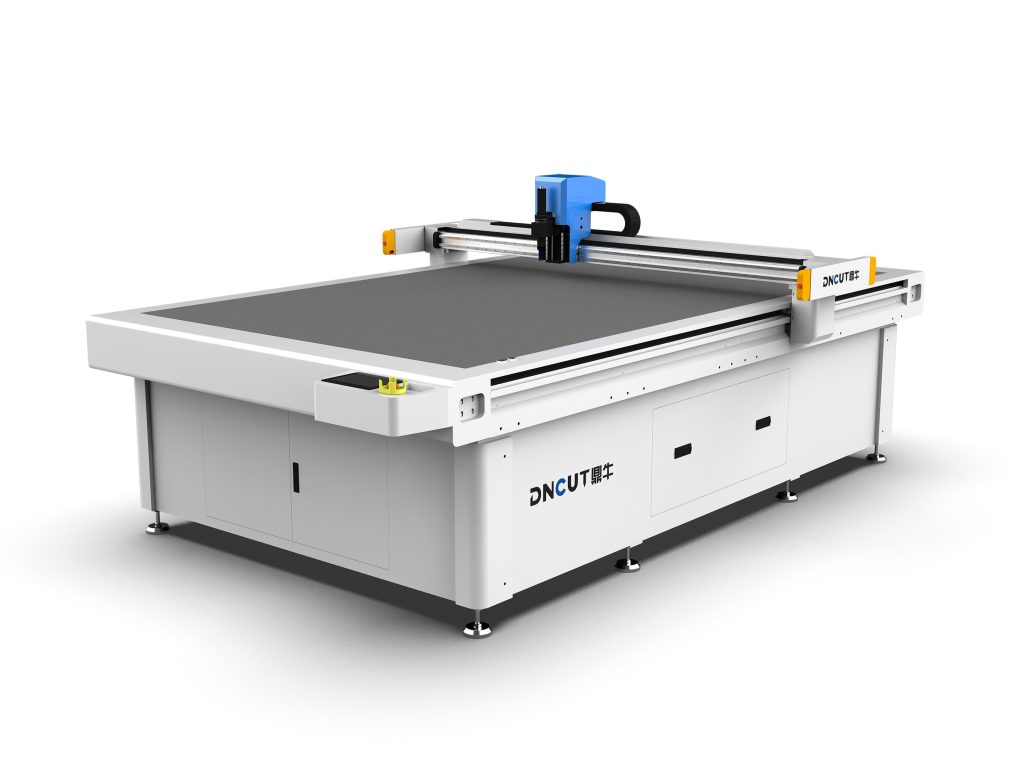
Carbonfaser-Verbundwerkstoffe werden in Bereichen wie Luft- und Raumfahrt, Automobilbau und Sportgeräten immer häufiger eingesetzt, doch ihre Bearbeitung durch Schneiden ist mit zahlreichen Herausforderungen verbunden: Fasern verschleißen die Werkzeuge, beim Schneiden entsteht Feinstaub, Prepregs verkleben mit dem Messer, Schnittkanten neigen zu Delaminierung und Ausfransen. Traditionelles manuelles Schneiden oder gewöhnliche Schneidetische können die Anforderungen an Präzision und Effizienz kaum erfüllen, weshalb Carbonfaser-Schneidetische entwickelt wurden. Dieser Artikel fasst auf Basis praktischer Produktionserfahrungen systematisch die Auswahlparameter, Bedienungspunkte und Wartungsvorschriften von Carbonfaser-Schneidetischen zusammen und bietet Ihnen eine Referenz für die Gerätebeschaffung und Produktionsverwaltung.
I. Kerntechnische Parameter von Carbonfaser-Schneidetischen
Beim Kauf eines Carbonfaser-Schneidetisches darf man nicht nur auf Marke und Preis achten, sondern muss folgende harte Kennzahlen berücksichtigen:
- Schnittpräzision: Die Wiederholpositioniergenauigkeit sollte ≤±0,05 mm betragen, die Schnittkonturgenauigkeit ≤±0,1 mm. Für Prepregs in Luft- und Raumfahrtqualität empfiehlt es sich, Hochpräzisionsmodelle mit ±0,03 mm zu wählen.
- Schnittgeschwindigkeit: Die Eilgangsgeschwindigkeit sollte ≥60 m/min betragen, die Schnittgeschwindigkeit ist je nach Materialdicke zwischen 5 und 30 m/min einstellbar. Hochgeschwindigkeitsmodelle können die Produktivität um über 30 % steigern.
- Effektive Schnittfläche (Arbeitsbereich): Gängige Größen sind 1600 mm × 2500 mm, 2000 mm × 3000 mm usw. Die Auswahl sollte anhand der maximalen Werkstückgröße und der Layout-Effizienz erfolgen, mit 10 %–20 % Reserve.
- Messersystem: Für das Schneiden von Carbonfaser werden häufig oszillierende Messer, Rundmesser und Ultraschallmesser verwendet. Die Frequenz des oszillierenden Messers liegt üblicherweise bei 10000–20000 Hüben/Minute, die Amplitude ist zwischen 0,5 und 2 mm einstellbar.
- Vakuumansaugsystem: Die Saugkraft sollte ≥20 kPa betragen, die Zonensteuerung mindestens 4 Zonen umfassen, um eine zuverlässige Fixierung dünner Prepreg-Schichten zu gewährleisten.
- Staubabsaugung: Es muss mit einem hocheffizienten Staubabscheider ausgestattet sein, Luftvolumenstrom ≥2000 m³/h, Filtergenauigkeit ≤5 μm, um Gesundheitsgefährdungen durch Carbonfaserstaub zu verhindern.
II. Auswahlkriterien für Carbonfaser-Schneidetische
1. Messerauswahl nach Materialeigenschaften
Carbonfaser-Prepregs (z. B. auf Epoxidharzbasis) sind bei Raumtemperatur relativ klebrig und neigen zum Anhaften am Messer. Empfohlen wird ein Ultraschall-Schneidmesser, das durch hochfrequente Vibration Reibung und Ankleben reduziert und saubere Schnittkanten ohne Ausfransen erzeugt. Für ausgehärtete Carbonfaserplatten hingegen sind Rundmesser aus Hartmetall mit Diamantbeschichtung oder Laserschneiden erforderlich (Letzteres erzeugt jedoch eine Wärmeeinflusszone und ist mit Vorsicht anzuwenden).
2. Augenmerk auf Vorschubsystem und Layout-Software
Ein effizienter Schneidetisch sollte mit einem automatischen Vorschubsystem und intelligenter Layout-Software ausgestattet sein. Das Vorschubsystem muss ein faltenfreies, planes Aufliegen des Prepregs gewährleisten, mit einer Zugkraftregelgenauigkeit von ±2 N. Die Layout-Software sollte automatische Pfadoptimierung, gemeinsame Kantenschnitte und Brücken unterstützen, wodurch die Materialausnutzung auf über 85 % gesteigert werden kann.
3. Bewertung von Staubabsaugung und Sicherheitsausstattung
Carbonfaserstaub ist elektrisch leitfähig und kann leicht Allergien auslösen; das Gerät muss daher eine integrierte Unterdruck-Staubabsaugung besitzen, wobei die Staubkonzentration im Arbeitsbereich ≤1 mg/m³ betragen sollte. Zudem sollte das Gerät über Lichtgitterschutz, Not-Aus-Taster und Messerschutzhauben verfügen und die CE-Sicherheitsnorm erfüllen.
III. Bedienungstechniken und Parametereinstellungen
Die richtigen Betriebsparameter sind der Schlüssel zur Gewährleistung der Schnittqualität. Nachfolgend die empfohlenen Parameter für Carbonfaser-Prepreg (Einzelschichtdicke 0,125 mm, Epoxidharzgehalt 35 %):

- Frequenz des oszillierenden Messers: 18000 Hübe/Minute
- Amplitude: 1,2 mm
- Schnittgeschwindigkeit: 15 m/min (gerade), 8 m/min (kurvig)
- Messerdruck: 0,3 MPa (je nach Lagenzahl anpassen, pro zusätzlicher Lage +0,05 MPa)
- Vakuumansaugung: -25 kPa, zonenweise aktiviert
- Schnitttiefe: etwas größer als die Gesamtdicke des Materials (z. B. bei 2 mm dickem Material 2,2 mm einstellen), um einen vollständigen Schnitt ohne Beschädigung der Trägerfolie zu gewährleisten
Bei der Bedienung beachten:
- Vor dem Schneiden die Klinge mit Alkohol reinigen, um Harzrückstände zu entfernen.
- Alle 50–100 Meter Schnittlänge den Klingenverschleiß prüfen; Carbonfaser verschleißt die Schneide schnell, daher wird ein Wechsel oder Nachschärfen pro Schicht empfohlen.
- Bei mehrlagigen Prepregs (z. B. 8 Lagen) eine strategische Schnittführung in Schichten anwenden, mit einer Schnitttiefe von 0,3 mm pro Lage, um Delaminierung durch einen einzigen Durchschnitt zu vermeiden.
- Nach dem Schneiden die Tischfläche umgehend mit einem Staubsauger reinigen, um Kratzer am Material durch Carbonfaser-Rückstände zu verhindern.
IV. Häufige Probleme und Lösungen
1. Ausfransende Schnittkanten, herausgezogene Fasern
Ursache: Stumpfe Klinge, zu niedrige Vibrationsfrequenz oder zu hohe Schnittgeschwindigkeit. Lösung: Neue Klinge einsetzen, Frequenz auf 20000 Hübe/Minute erhöhen, Geschwindigkeit um 20 % reduzieren.
2. Prepreg klebt am Messer
Ursache: Zu hohe Harztemperatur oder unbeschichtete Klinge. Lösung: Werkstattemperatur auf 20 ± 2 °C regeln, Klingen mit Teflonbeschichtung verwenden oder Ultraschallunterstützung aktivieren.
3. Maßabweichungen beim Schnitt
Ursache: Unzureichende Vakuumfixierung führt zu Materialverschiebung oder Führungsschienenverschleiß. Lösung: Dichtungsstreifen der Saugzonen prüfen und Vakuum ≥-20 kPa sicherstellen; Führungsschienen regelmäßig schmieren und die Präzision halbjährlich kalibrieren.
4. Staubansammlung
Ursache: Unzureichender Absaugvolumenstrom oder verstopfter Filter. Lösung: Filter alle zwei Wochen reinigen, monatlich die Dichtheit der Luftkanäle prüfen und sicherstellen, dass der Volumenstrom mindestens 80 % des Nennwerts beträgt.
V. Wartungsplan
Die Lebensdauer eines Carbonfaser-Schneidetisches hängt von der täglichen Wartung ab. Folgender Plan wird empfohlen:
- Täglich: Tischfläche, Klinge und Absaugöffnung reinigen; prüfen, ob der Vakuumdruck den Anforderungen entspricht.
- Wöchentlich: Staubfilter reinigen; Klingenverschleiß prüfen und bei Bedarf nachschärfen; Linearführungsschienen schmieren.
- Monatlich: Schnittpräzision kalibrieren (Test mit Standardkreis); Riemenspannung prüfen; Staub im Schaltschrank entfernen.
- Halbjährlich: Dichtungsstreifen der Vakuumansaugung ersetzen; vollständige Nivellierung des Geräts kalibrieren; Kabelverschleiß prüfen.
Darüber hinaus wird empfohlen, mit dem Lieferanten einen jährlichen Wartungsvertrag abzuschließen, um den rechtzeitigen Austausch von Schlüsselkomponenten (wie Servomotoren und oszillierenden Messerköpfen) sicherzustellen.
VI. Fazit
Der Carbonfaser-Schneidetisch ist das Kernaggregat zur Steigerung von Qualität und Effizienz beim Schneiden von Verbundwerkstoffen. Bei der Auswahl sind die drei Hauptfaktoren Präzision, Messer und Staubabsaugung genau zu beachten; im Betrieb sind die Parameter fein abzustimmen und der Wartungsplan strikt einzuhalten. Nur durch die Kombination von Geräteleistung und Prozessdetails lässt sich eine hochwertige und kostengünstige Fertigung von Carbonfaserbauteilen erreichen. Wenn Sie weitere Schnittlösungen für spezifische Materialien (wie Aramid, Glasfaser) erörtern möchten, wenden Sie sich gerne an unser technisches Team.