
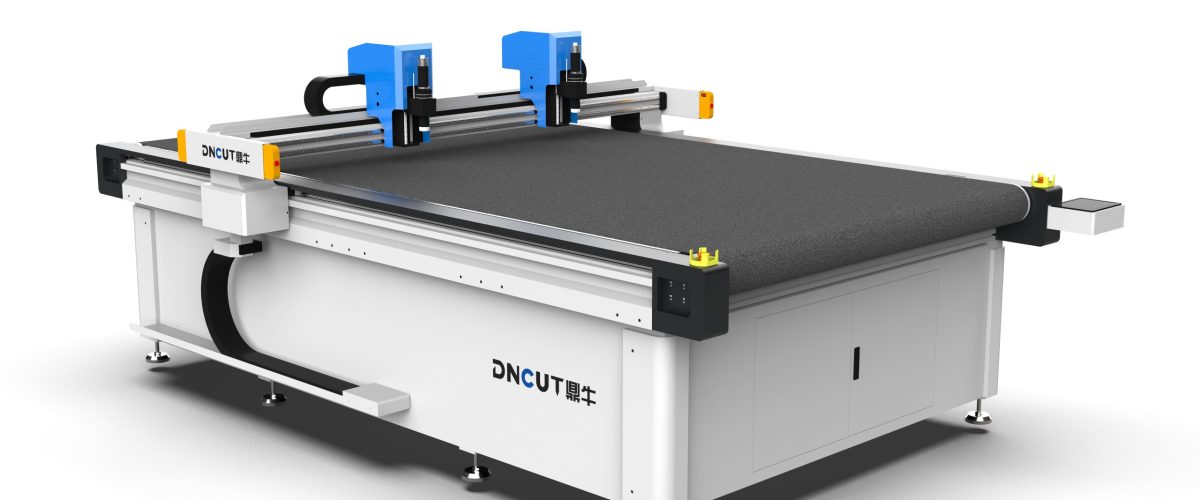
碳纖維裁床:從選型到維護的實戰指南
碳纖維複合材料在航空航天、汽車、體育器材等領域的應用日益廣泛,其切割加工卻面臨諸多挑戰:纖維磨損刀具、切割產生微塵、預浸料粘刀、切口易分層起毛。傳統手工切割或普通裁床難以滿足精度與效率要求,碳纖維裁床應運而生。本文基於實際生產經驗,系統梳理碳纖維裁床的選型參數、操作要點和維護規範,為您的設備採購與生產管理提供參考。
一、碳纖維裁床的核心技術參數
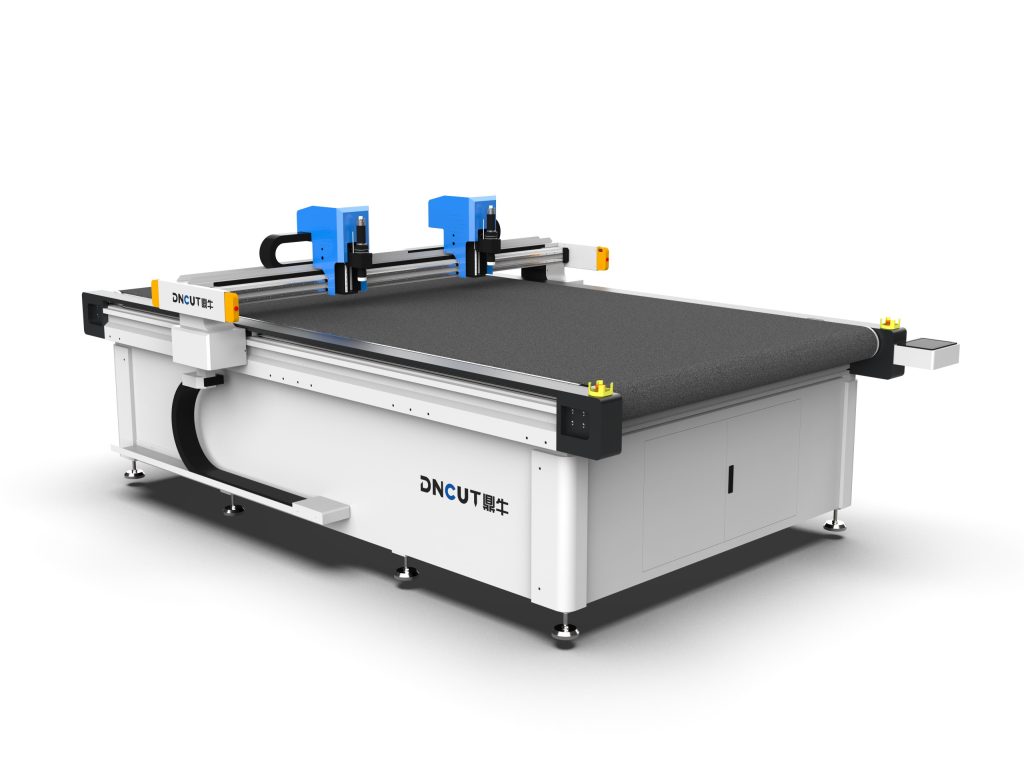
選購碳纖維裁床時,不能只看品牌和價格,必須關注以下硬性指標:
- 切割精度:重複定位精度應≤±0.05mm,切割輪廓精度≤±0.1mm。對於航空航天級預浸料,建議選擇±0.03mm的高精度機型。
- 切割速度:空程速度≥60m/min,切割速度根據材料厚度在5-30m/min之間可調。高速機型可提升產能30%以上。
- 有效切割幅面:常見規格有1600mm×2500mm、2000mm×3000mm等。需根據最大工件尺寸和排版效率選擇,留出10%-20%餘量。
- 刀具系統:碳纖維切割常用振動刀、圓刀、超聲波刀。振動刀頻率通常為10000-20000次/分鐘,振幅0.5-2mm可調。
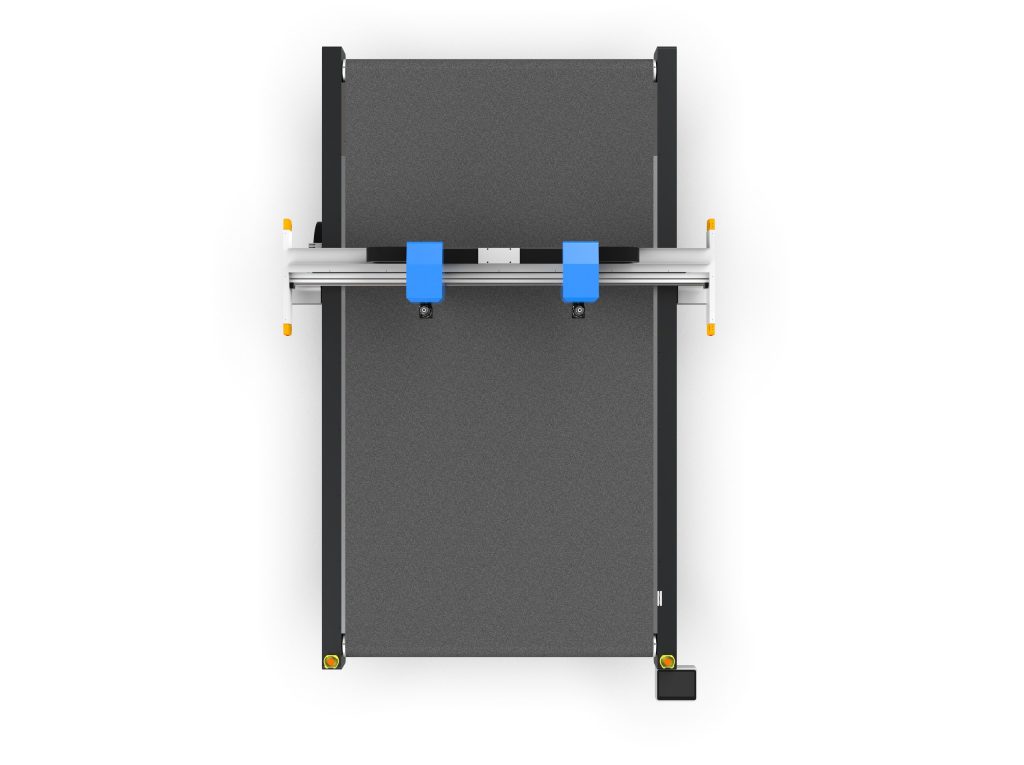
- 真空吸附系統:吸附力≥20kPa,分區控制至少4區,確保薄層預浸料固定可靠。
- 除塵裝置:必須配備高效集塵器,風量≥2000m³/h,過濾精度≤5μm,防止碳纖維粉塵危害健康。
二、碳纖維裁床的選型要點
1. 根據材料特性選擇刀具
碳纖維預浸料(如環氧樹脂基)在室溫下粘性較大,易粘連刀具。推薦使用超聲波切割刀,通過高頻振動減少摩擦和粘刀,切口整齊無毛邊。對於固化後的碳纖維板,則需採用金剛石塗層硬質合金圓刀或激光切割(但激光會產生熱影響區,需謹慎)。
2. 關注送料與排版軟件
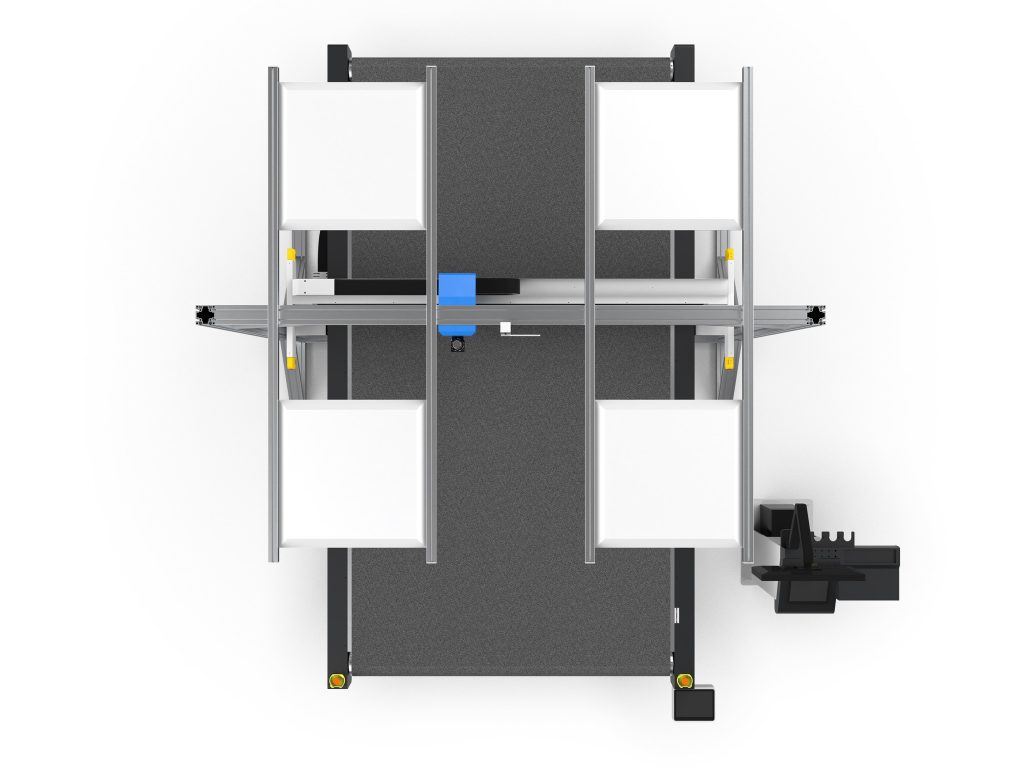
高效的裁床應配備自動送料系統和智能排版軟件。送料系統需保證預浸料平整無褶皺,張力控制精度±2N。排版軟件應支持自動優化路徑、共邊切割和橋接,材料利用率可提升至85%以上。
3. 評估除塵與安全配置
碳纖維粉塵導電且易引發過敏,設備必須集成負壓除塵,工作區域粉塵濃度≤1mg/m³。同時,設備應具備光柵保護、急停按鈕和刀具防護罩,符合CE安全標準。
三、操作技巧與參數設置
正確的操作參數是保證切割質量的關鍵。以下為碳纖維預浸料(單層厚度0.125mm,環氧樹脂含量35%)的推薦參數:
- 振動刀頻率:18000次/分鐘
- 振幅:1.2mm
- 切割速度:15m/min(直線),8m/min(曲線)
- 刀壓:0.3MPa(根據層數調整,每增加一層增加0.05MPa)
- 真空吸附:-25kPa,分區開啟
- 切割深度:略大於材料總厚度(如2mm厚材料設2.2mm),確保切斷但不傷及底膜
操作時注意:
- 切割前用酒精清潔刀片,去除樹脂殘留。
- 每切割50-100米檢查刀片磨損,碳纖維對刀刃磨損快,建議每班次更換或刃磨。
- 對於多層預浸料(如8層),採用分層切割策略,每層切深0.3mm,避免一次切透導致分層。
- 切割後及時用吸塵器清理台面,防止碳纖維碎屑劃傷材料。
四、常見問題與解決方案
1. 切口起毛、纖維拉出
原因:刀具變鈍、振動頻率過低或切割速度過快。解決:更換新刀,將頻率提高至20000次/分鐘,速度降低20%。
2. 預浸料粘刀
原因:樹脂溫度過高或刀片無塗層。解決:控制車間溫度在20±2℃,使用特氟龍塗層刀片,或開啟超聲波輔助。
3. 切割尺寸偏差
原因:真空吸附不牢導致材料位移,或導軌磨損。解決:檢查吸附分區密封條,確保真空度≥-20kPa;定期潤滑導軌,每半年校準一次精度。
4. 粉塵堆積
原因:除塵風量不足或濾芯堵塞。解決:每兩週清理濾芯,每月檢查風管密封性,確保風量不低於額定值的80%。
五、維護保養計劃
碳纖維裁床的壽命取決於日常維護。建議執行以下計劃:
- 每日:清潔台面、刀片和吸塵口;檢查真空壓力是否達標。
- 每週:清理除塵濾芯;檢查刀具磨損,必要時刃磨;潤滑直線導軌。
- 每月:校準切割精度(用標準圓測試);檢查皮帶張力;清理電控櫃灰塵。
- 每半年:更換真空吸附密封條;全面校準設備水平;檢查電纜磨損。
此外,建議與供應商簽訂年度保養合同,確保關鍵部件(如伺服電機、振動刀頭)的及時更換。
六、結語
碳纖維裁床是提升複合材料切割質量與效率的核心設備。選型時需緊扣精度、刀具、除塵三大要素;操作中要精細調整參數,並嚴格執行維護計劃。只有將設備性能與工藝細節結合,才能實現碳纖維零件的高質量、低成本生產。如需進一步探討具體材料(如芳綸、玻璃纖維)的切割方案,歡迎聯繫我們的技術團隊。