
EVA材料の特性と裁切の課題
EVA(エチレン-酢酸ビニル共重合体)は独立気泡構造の発泡材料で、密度範囲は通常0.03-0.3 g/cm³、硬度はショアC 18-70です。その柔らかく、反発性があり、圧縮されやすい特性が裁切に3つの課題をもたらします。第一に、材料が応力を受けると変形しやすく、寸法精度が低下すること。第二に、ブレード切断時に摩擦熱が発生し、EVAが局部的に溶融して刃に付着すること。第三に、独立気泡構造により切断エッジにバリや破れが生じやすいことです。そのため、EVA裁切機はこれらの特性に合わせた専用設計が必要です。
EVA裁切機の主な種類と選定
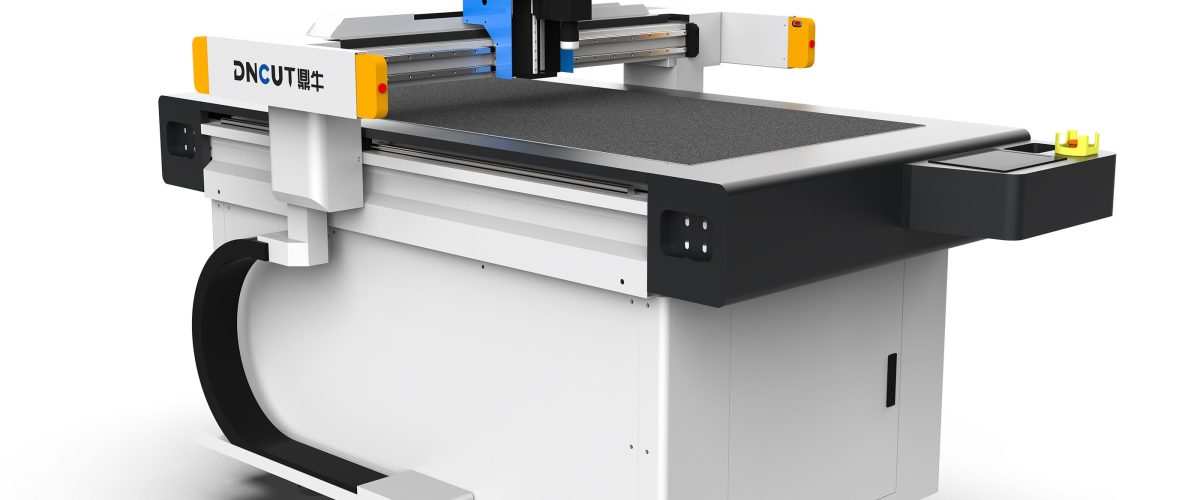
1. 振動刀裁切機
高周波振動(毎分8000-12000回)のブレードで切断し、ブレード振幅は0.5-2mmです。厚さ1-50mmのEVAシートに適し、切断速度は60-120m/minに達します。振動刀は材料への圧力が小さく、切口が平滑で、EVA裁切の主流の選択です。選定時には振動周波数の調整範囲、ブレード冷却システム(オプションでエア冷却)、真空吸着プラットフォームの吸着力(≥-0.08MPaを推奨)に注目する必要があります。
2. レーザー裁切機
CO2レーザー(出力60-150W)で溶融切断し、切縫は狭く(0.1-0.3mm)、機械的応力がありません。しかし、レーザーでEVAを切断すると有害な煙(酢酸ガスを含む)が発生するため、高性能な排煙浄化システムが必要です。また、レーザー切断のエッジには溶融辺が形成され、後工程の接着に影響する可能性があります。厚さ≤10mmの精密切断に適し、速度は約10-30m/minです。
3. 超音波裁切機
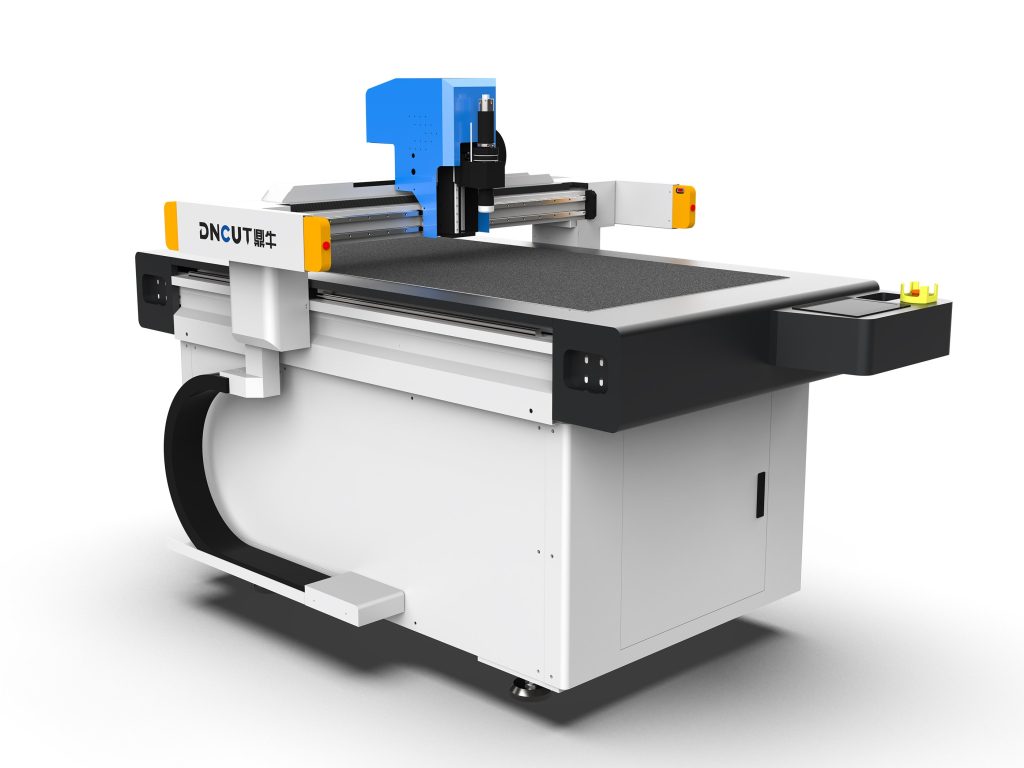
超音波振動(20-40kHz)によりブレードが材料を局部的に溶融し、切断と同時に封辺してエッジのほつれを防ぎます。厚さ0.5-5mmのEVAシートに適し、切断速度は5-15m/minです。超音波切断は多層EVA複合材料に顕著な効果を発揮しますが、設備コストは高めです。
4. 丸刀裁切機
厚さ≤5mmのEVAロール材の連続裁切に適し、ブレード回転数は200-600rpmで、張力制御システムと組み合わせます。構造が簡単で保守が容易ですが、切口品質は一般的で、主に粗裁や精度要求が高くない場面で使用されます。
選定の推奨:厚さ>10mm、精度要求±0.2mm以内なら振動刀を優先。薄物の精密な図柄ならレーザー。封辺が必要なら超音波。大量のロール材なら丸刀。
主要な加工パラメータの設定
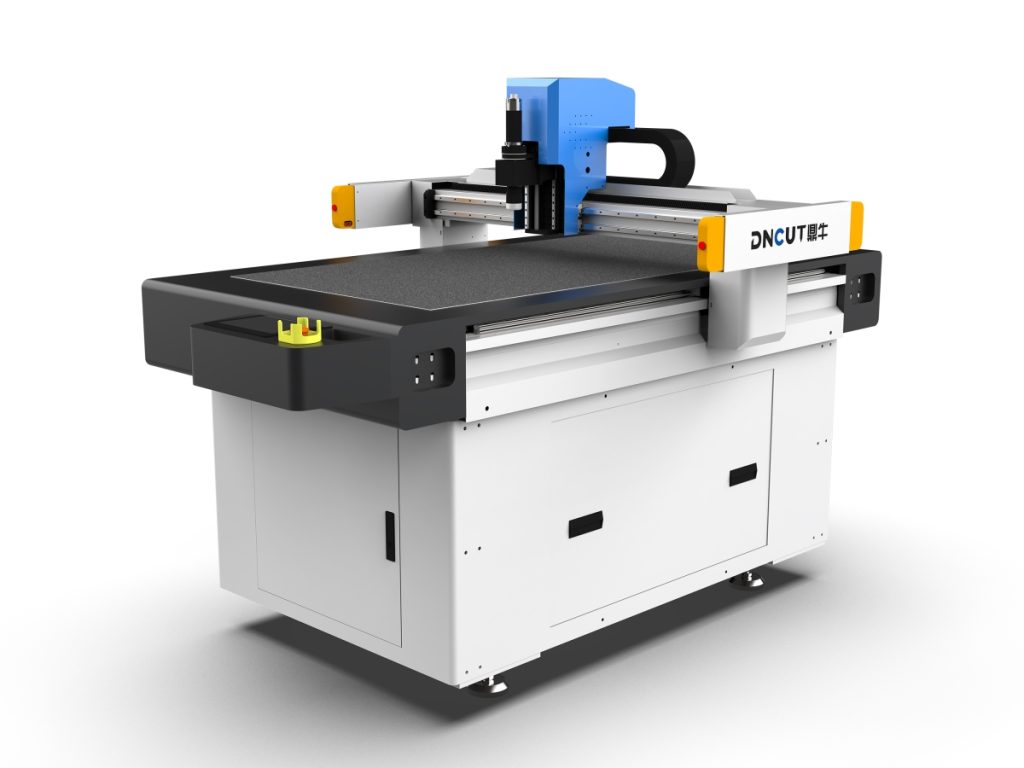
振動刀パラメータ
- 振動周波数:薄物(≤5mm)は高周波(10000-12000回/分)、厚物(>20mm)は低周波(8000-9000回/分)で摩擦熱を低減。
- 切断速度:厚さに反比例し、5mm以下は80-120m/min、20mm以上は30-50m/minを推奨。
- ブレード角度:一般的に15°、22°、30°。薄物は15°で切断抵抗を低減し、厚物は30°でブレードの剛性を確保。
- 真空吸着:材料密度に応じて調整。低密度EVA(0.05g/cm³)は吸着力≥-0.06MPa、高密度(0.2g/cm³)は-0.04MPaまで低減可能。
レーザーパラメータ
- 出力:厚さが1mm増えるごとに出力を10-15W増加。例えば5mm EVAは80W。
- 切断速度:出力に合わせ、80Wでは速度約15m/min。
- アシストガス:圧縮空気(0.2-0.4MPa)で吹き払い、溶融物の付着を低減。
超音波パラメータ
- 周波数:20kHzは厚物用、40kHzは薄物用。
- 振幅:20-50μm、厚さに応じて調整。
- 切断圧力:0.2-0.5MPa、圧力が過大だと材料が変形。
よくある問題と解決策
1. 切断エッジのバリ
原因:ブレードの鈍化、振動周波数が低すぎる、材料の含水率が高すぎる。解決:8時間ごとにブレードの切れ味を確認し、ダイヤモンド砥石を使用。振動周波数を10%-20%向上。裁切前にEVAを40℃で2時間乾燥し、含水率≤0.5%に制御。
2. 材料の刃への付着
原因:EVAが摩擦熱により軟化(温度>60℃)。解決:切断速度を15%~30%低減。ブレードのエア冷却を起動(気圧0.1~0.2MPa)。表面コーティングブレード(DLCコーティングなど)を採用。
3. 寸法精度の逸脱
原因:真空吸着不足、ブレードの偏摆、送り機構の滑り。解決:吸着プラットフォームのシール材を確認し、真空度≥-0.08MPaを確保。ブレードクランプの同心度を調整(振れ≤0.02mm)。送りローラ表面にゴム(ショアA50)を被覆。
4. レーザー切断の煙が多い
原因:排気量不足、フィルターシステムの詰まり。解決:排気量は100W出力あたり200m³/hを配分。2週間ごとにフィルター棉を清掃し、3ヶ月ごとに活性炭を交換。
保守点検の要点
- 毎日:テーブルの切屑を清掃し、ブレードの摩耗を確認(ルーペで刃先を観察)、ガイドレールに潤滑(リチウムグリース使用)。
- 毎週:真空吸着プラットフォームの平坦度を校正(誤差≤0.1mm)、伝動ベルトの張力を確認(10mm押し下げが適切)。
- 毎月:振動ブレードを交換(鈍化していなくても連続使用300時間で交換を推奨)、レーザーレンズを洗浄(無水エタノール使用)。
- 四半期ごと:超音波振動子のインピーダンスを確認(偏差>10%で交換が必要)、サーボモータのエンコーダを校正。
安全と環境保護の注意事項
EVA裁切過程中に発生する粉塵(特にレーザー切断の煙)は浄化処理が必要で、粉塵濃度は1mg/m³以下に制御する必要があります。設備は確実に接地し(接地抵抗≤4Ω)、振動刀エリアには光柵保護を設置し、レーザーエリアにはインターロックドアを設置します。作業者は防塵マスク(KN95レベル)と帯電防止手袋を着用します。
結語
EVA裁切機の選定と加工最適化には、材料の厚さ、精度要求、生産効率、環境安全を総合的に考慮する必要があります。適切な機種の選択、正確なパラメータ設定、規範的な保守の実行により、裁切品質と設備寿命を大幅に向上できます。量産前に小サンプルテストを行い、最適な加工ウィンドウを確定することを推奨します。