
Criticità del settore nel taglio delle guarnizioni in gomma e selezione delle attrezzature
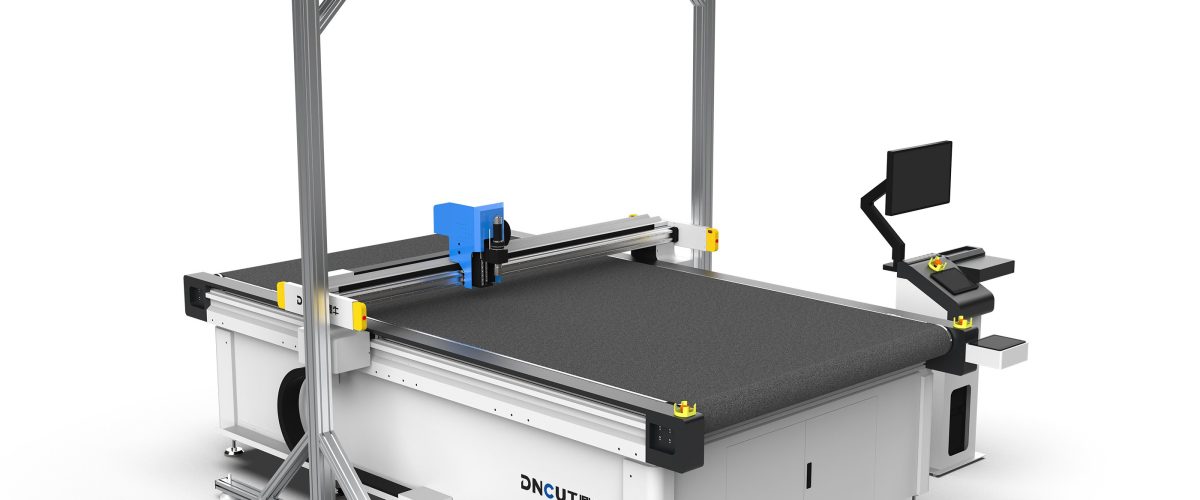
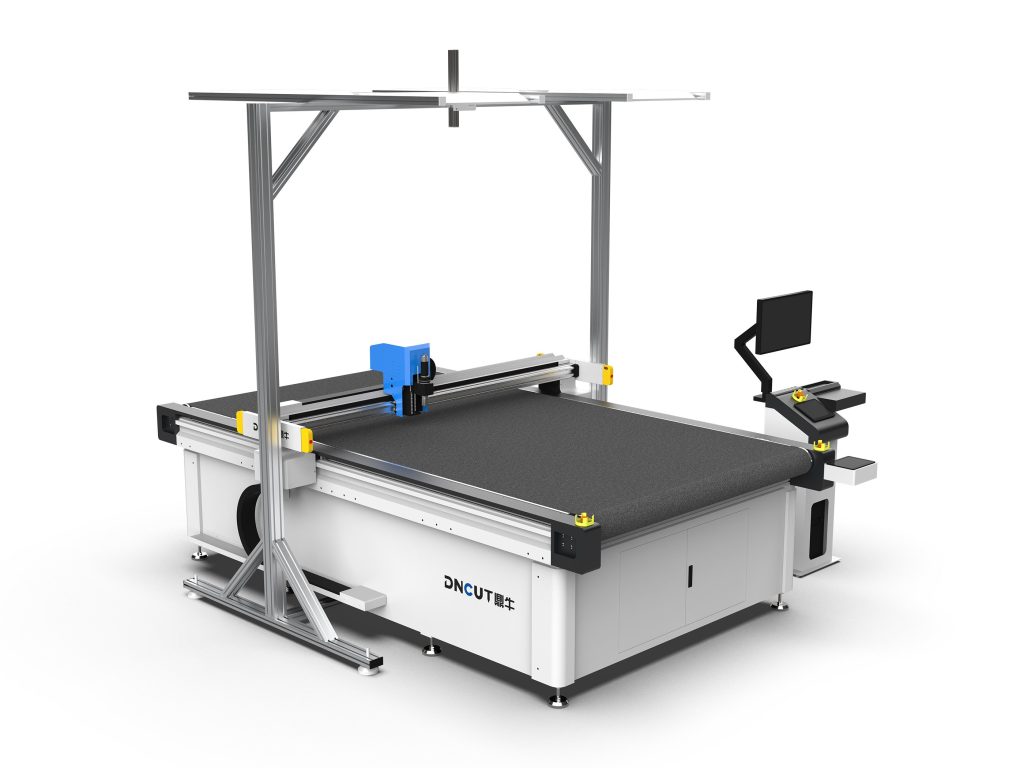
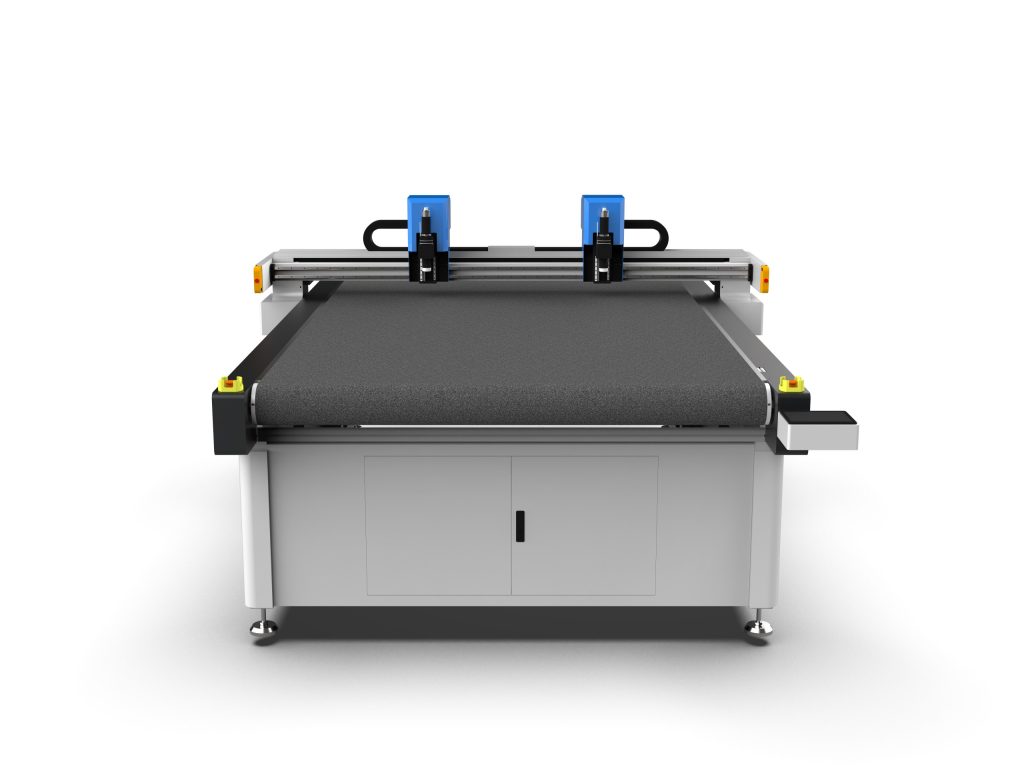
Le guarnizioni in gomma sono ampiamente utilizzate nei settori automobilistico, elettronico, delle tenute per tubazioni, ecc.; i materiali includono gomma nitrilica (NBR), silicone (VMQ), gomma fluorurata (FKM), gomma etilene-propilene-diene (EPDM) e altri. Il metodo tradizionale di fustellatura richiede la realizzazione di stampi, con tempi lunghi e costi elevati, ed è antieconomico per ordini di piccole quantità e con molte varianti. La taglierina a lama oscillante (oscillating knife cutting machine) esegue un taglio a freddo tramite lama ad alta frequenza, senza necessità di stampi, tagliando direttamente in base ai dati CAD, e rappresenta la soluzione preferita per la lavorazione delle guarnizioni in gomma.
Tuttavia, i materiali in gomma presentano caratteristiche quali elevata elasticità, bassa durezza e facilità di deformazione; durante il taglio si verificano facilmente problemi come adesione della lama, bave sul taglio e deviazioni dimensionali. Una selezione inadeguata comporta bassa efficienza e basso tasso di prodotti conformi. Questo articolo fornisce una guida pratica sui parametri delle attrezzature, sui punti chiave del processo e sui problemi comuni.
Parametri prestazionali chiave delle taglierine per guarnizioni in gomma
In fase di acquisto dell’attrezzatura, è necessario prestare particolare attenzione ai seguenti parametri per garantire che soddisfino le esigenze di lavorazione delle guarnizioni in gomma.
1. Precisione di taglio e precisione di ripetibilità del posizionamento
Le guarnizioni in gomma richiedono generalmente tolleranze dimensionali entro ±0,1 mm; per applicazioni ad alta precisione è necessario raggiungere ±0,05 mm. La precisione di ripetibilità del posizionamento dell’attrezzatura deve essere ≤0,02 mm per garantire la coerenza tra i lotti. I modelli con motore servo + trasmissione a vite di precisione sono preferibili rispetto ai motori passo-passo.
2. Frequenza di oscillazione e corsa
La lama oscillante taglia tramite oscillazione verticale ad alta frequenza, con frequenza generalmente di 1000-3000 colpi/minuto e corsa regolabile (0,5-5 mm). Per il taglio della gomma si consiglia una frequenza di 2000-2500 colpi/minuto e una corsa di 1-2 mm. Una frequenza troppo bassa comporta elevata resistenza al taglio e taglio grossolano; una frequenza troppo alta può causare la fusione del materiale (per alcune gomme).
3. Tipo e materiale della lama
Per la gomma, le lame comunemente utilizzate sono:
- Lama oscillante a punta: adatta per guarnizioni in gomma sottili (spessore ≤3 mm), con taglio fine.
- Lama oscillante circolare: adatta per gomma spessa (3-10 mm), con bassa resistenza al taglio, ma raggio degli angoli interni limitato.
- Lama pneumatica: per gomma ad alta durezza o materiali compositi, con elevata forza di taglio.
Per il materiale della lama si consiglia metallo duro (acciaio al tungsteno), con buona resistenza all’usura e lunga durata. Per il taglio del silicone si consiglia di utilizzare lame rivestite (ad es. rivestimento in PTFE) per ridurre l’adesione.
4. Velocità di taglio e accelerazione
La velocità di taglio della gomma non deve essere troppo elevata, generalmente controllata tra 50-200 mm/s. Una velocità eccessiva causa lacerazioni del taglio e superamento delle tolleranze dimensionali. L’attrezzatura deve disporre di interpolazione circolare e funzione di decelerazione negli angoli per garantire la qualità negli spigoli vivi. Si consiglia un’accelerazione ≥500 mm/s² per aumentare l’efficienza.
5. Piano di aspirazione e zone sottovuoto
I materiali in gomma sono morbidi e devono essere fissati saldamente durante il taglio. Il piano di aspirazione sottovuoto è una configurazione indispensabile, con forza di aspirazione ≥-80 kPa. Per le guarnizioni di piccole dimensioni si consiglia l’aspirazione a zone, attivando il vuoto solo nell’area di taglio per evitare la deformazione del materiale. La superficie del piano deve essere piana e di elevata durezza (ad es. alluminio anodizzato) per evitare graffi.
6. Raffreddamento della lama e misure antiadesione
Durante il taglio di alcune gomme (come la gomma non vulcanizzata), la lama tende ad aderire. È possibile utilizzare un portautensile con raffreddamento ad aria o applicare una micro-lubrificazione (ad es. nebulizzazione di olio siliconico). Alcuni modelli di fascia alta sono dotati di lama a ultrasuoni, che riduce l’attrito tramite oscillazione ad alta frequenza, adatta a materiali molto adesivi.
Parametri di processo consigliati per il taglio delle guarnizioni in gomma
I seguenti parametri si riferiscono al taglio con lama oscillante di comuni materiali in gomma (durezza 50-80 Shore A, spessore 1-5 mm) e sono forniti a titolo indicativo.
- Frequenza di oscillazione: 2000-2500 colpi/minuto
- Corsa di oscillazione: 1,0-1,5 mm
- Velocità di taglio: 80-150 mm/s (tratti rettilinei), ridotta a 30-50 mm/s negli angoli
- Lunghezza di sporgenza della lama: 0,5-1 mm in più rispetto allo spessore del materiale
- Aspirazione sottovuoto: da -70 a -90 kPa
- Angolo della lama: lama a punta 15°-20° (materiali sottili), lama circolare senza angolo
I parametri effettivi devono essere regolati in base alla durezza del materiale, allo spessore e alle prestazioni dell’attrezzatura. Si consiglia di eseguire prima un taglio di prova, verificando le dimensioni con un proiettore o un misuratore ottico, e ottimizzare gradualmente.
Problemi di taglio comuni e soluzioni
Problema 1: bave o lacerazioni sul taglio
Causa: lama usurata, frequenza di oscillazione troppo bassa, velocità di taglio troppo elevata, materiale non pressato saldamente.
Soluzione: sostituire la lama; aumentare la frequenza di oscillazione a 2500 colpi/minuto; ridurre la velocità di taglio a 80 mm/s; verificare l’efficacia dell’aspirazione sottovuoto e aggiungere rulli di pressione.
Problema 2: adesione della gomma alla lama
Causa: elevato contenuto di gomma cruda, aumento della temperatura della lama, assenza di raffreddamento.
Soluzione: utilizzare lame rivestite; attivare il raffreddamento ad aria; ridurre la frequenza di oscillazione per diminuire il calore da attrito; applicare talco sulla superficie della lama (misura temporanea).
Problema 3: superamento delle tolleranze dimensionali
Causa: ritorno elastico del materiale, compensazione dell’utensile non impostata, piano non livellato.
Soluzione: aggiungere la compensazione del raggio dell’utensile nel CAD (generalmente 0,1-0,2 mm); assicurare la planarità del piano ≤0,1 mm/m; per gomme ad elevata elasticità, ridurre opportunamente la velocità di taglio per diminuire la deformazione del materiale.

Problema 4: deformazione nel taglio di fori piccoli
Causa: diametro del foro inferiore alla larghezza della lama, forza di aspirazione insufficiente.
Soluzione: utilizzare una lama più stretta (ad es. larga 0,6 mm); adottare l’incisione a spirale; aumentare l’aspirazione sottovuoto locale; per fori con diametro <2 mm si consiglia di passare al laser o alla fustellatura.
Punti essenziali per la manutenzione dell’attrezzatura
La manutenzione periodica prolunga la durata dell’attrezzatura e garantisce la precisione di taglio.
- Giornaliera: pulire il piano e il portautensile, verificare l’usura della lama (osservare il filo con una lente d’ingrandimento), pulire i fori di aspirazione sottovuoto.
- Settimanale: verificare la lubrificazione della cinghia/vite di trasmissione, pulire le guide, calibrare l’origine.
- Mensile: verificare le spazzole del motore di oscillazione (se presenti), testare la forza di aspirazione, verificare la precisione di taglio (taglio di un cerchio campione).
- Gestione delle lame: tenere un registro della durata delle lame; generalmente una lama in metallo duro che taglia gomma dura 8-12 ore (lavoro continuo); sostituirla tempestivamente quando usurata.
Consigli per la selezione e conclusione
In fase di acquisto di una taglierina per guarnizioni in gomma, è opportuno privilegiare le seguenti configurazioni:
- Azionamento servo + vite di precisione, precisione di ripetibilità del posizionamento ≤0,02 mm;
- Frequenza di oscillazione regolabile nell’intervallo 1000-3000 colpi/minuto;
- Piano di aspirazione sottovuoto con controllo a zone;
- Supporto della compensazione del raggio dell’utensile e della decelerazione sugli archi;
- Raffreddamento ad aria o lama a ultrasuoni opzionali.
Per lastre di gomma con spessore superiore a 10 mm si consiglia il taglio a getto d’acqua ad alta pressione o al laser; per fori piccoli ad alta precisione si può considerare un processo combinato. La taglierina a lama oscillante presenta vantaggi significativi nella produzione di guarnizioni in gomma in lotti medio-piccoli e con molte varianti; un’adeguata selezione e ottimizzazione del processo consentono di raggiungere una precisione di ±0,1 mm, con un’efficienza superiore del 50% rispetto alla fustellatura.
Prima dell’acquisto effettivo, è indispensabile fornire campioni di materiale al fornitore dell’attrezzatura per un taglio di prova, verificando la qualità del taglio e la precisione dimensionale. Considerare inoltre l’espandibilità dell’attrezzatura, ad esempio se supporta l’aggiunta successiva di posizionamento visivo CCD, cambio utensile automatico e altre funzioni.