
Branchenprobleme beim Schneiden von Gummidichtungen und Geräteauswahl
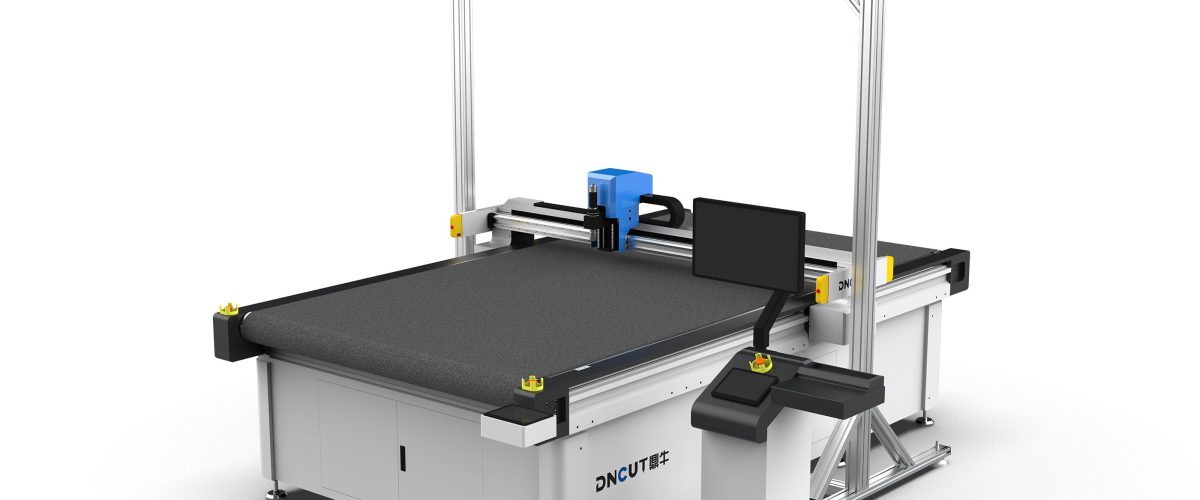
Gummidichtungen werden vielfältig in den Bereichen Automobil, Elektronik und Rohrdichtung eingesetzt. Die Materialien umfassen Nitrilkautschuk (NBR), Silikon (VMQ), Fluorkautschuk (FKM), Ethylen-Propylen-Dien-Kautschuk (EPDM) usw. Herkömmliche Stanzverfahren erfordern die Herstellung von Formen, was lange Durchlaufzeiten und hohe Kosten verursacht und für Kleinserien und variantenreiche Aufträge unwirtschaftlich ist. Die Oscillating-Knife-Schneidemaschine (振动刀切割机) schneidet durch hochfrequente Vibration der Klinge kalt, benötigt keine Formen und schneidet direkt nach CAD-Daten. Sie ist damit die bevorzugte Lösung für die Bearbeitung von Gummidichtungen.
Gummimaterialien zeichnen sich jedoch durch hohe Elastizität, niedrige Härte und leichte Verformbarkeit aus. Beim Schneiden treten leicht Probleme wie Klingenanhaftung, Schnittgrat und Maßabweichungen auf. Eine unsachgemäße Auswahl führt zu geringer Effizienz und niedriger Gutrate. Dieser Artikel bietet eine praktische Anleitung zu Geräteparametern, Prozessschwerpunkten und häufigen Problemen.
Wesentliche Leistungsparameter von Gummidichtungs-Schneidemaschinen
Bei der Geräteauswahl sind folgende Parameter besonders zu beachten, um die Bearbeitungsanforderungen von Gummidichtungen zu erfüllen.
1. Schnittgenauigkeit und Wiederholpositioniergenauigkeit
Für Gummidichtungen wird üblicherweise eine Maßtoleranz innerhalb von ±0,1 mm gefordert, in hochpräzisen Anwendungen ±0,05 mm. Die Wiederholpositioniergenauigkeit des Geräts sollte ≤0,02 mm betragen, um die Chargenkonsistenz zu gewährleisten. Modelle mit Servomotor und Präzisionsgewindetrieb sind Schrittmotormodellen vorzuziehen.
2. Vibrationsfrequenz und Hub
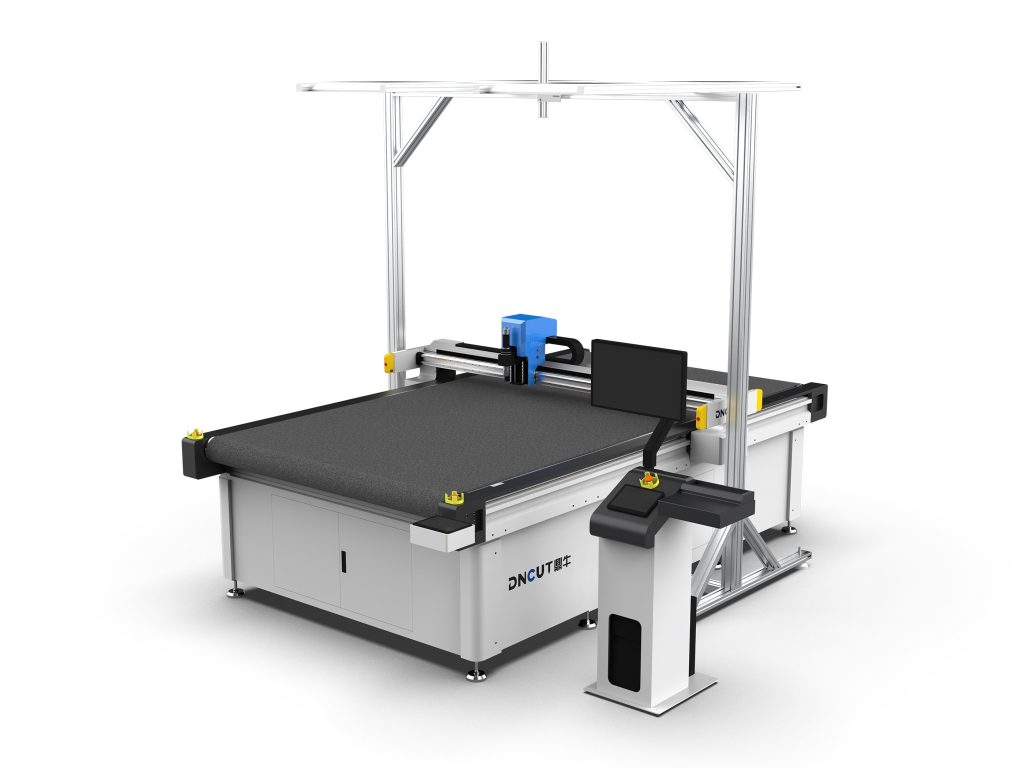
Das Vibrationsmesser schneidet durch hochfrequente Auf- und Abbewegung. Die Frequenz liegt üblicherweise bei 1000–3000 Hüben/Minute, der Hub ist einstellbar (0,5–5 mm). Beim Schneiden von Gummi werden 2000–2500 Hübe/Minute und ein Hub von 1–2 mm empfohlen. Eine zu niedrige Frequenz führt zu hohem Schnittwiderstand und rauer Schnittfläche; eine zu hohe Frequenz kann bei bestimmten Gummisorten ein Aufschmelzen des Materials verursachen.
3. Klingentyp und -material
Für Gummi werden üblicherweise folgende Klingen eingesetzt:
- Vibrationsspitzmesser: Geeignet für dünnere Gummidichtungen (Dicke ≤3 mm), feiner Schnitt.
- Vibrationsrundmesser: Geeignet für dickeren Gummi (3–10 mm), geringer Schnittwiderstand, jedoch eingeschränkter Innenradius.
- Pneumatikmesser: Für hochharten Gummi oder Verbundwerkstoffe, hohe Schnittkraft.
Als Klingenmaterial wird Hartmetall (Wolframstahl) empfohlen, da es verschleißfest und langlebig ist. Beim Schneiden von Silikon werden beschichtete Klingen (z. B. Teflonbeschichtung) empfohlen, um Anhaftung zu reduzieren.
4. Schnittgeschwindigkeit und Beschleunigung
Die Schnittgeschwindigkeit für Gummi sollte nicht zu hoch sein und liegt üblicherweise bei 50–200 mm/s. Eine zu hohe Geschwindigkeit führt zu Schnittrissen und Maßüberschreitungen. Das Gerät sollte über Kreisbogeninterpolation und Eckenverzögerung verfügen, um die Qualität an scharfen Ecken zu gewährleisten. Die Beschleunigung sollte ≥500 mm/s² betragen, um die Effizienz zu steigern.
5. Saugplattform und Vakuumzonen
Gummimaterial ist weich und muss beim Schneiden fest fixiert werden. Eine Vakuum-Saugplattform ist eine unverzichtbare Ausstattung, die Saugkraft sollte ≥-80 kPa betragen. Für kleine Dichtungen wird eine zonierte Absaugung empfohlen, bei der nur im Schneidbereich Vakuum aktiviert wird, um Materialverformung zu vermeiden. Die Plattformoberfläche sollte eben und hart sein (z. B. eloxiertes Aluminiumlegierungsprofil), um Kratzer zu vermeiden.
6. Klingenkühlung und Antihaftmaßnahmen
Beim Schneiden bestimmter Gummisorten (z. B. unvulkanisierter Kautschuk) neigen Klingen zur Anhaftung. Es können Messerhalter mit Druckluftkühlung oder eine minimale Schmierung (z. B. Silikonölspray) eingesetzt werden. Einige High-End-Modelle sind mit Ultraschallmessern ausgestattet, die durch hochfrequente Vibration die Reibung reduzieren und sich für stark klebende Materialien eignen.
Empfohlene Prozessparameter für das Schneiden von Gummidichtungen
Die folgenden Parameter basieren auf dem Vibrationsmesserschnitt gängiger Gummimaterialien (Härte 50–80 Shore A, Dicke 1–5 mm) und dienen als Referenz.
- Vibrationsfrequenz: 2000–2500 Hübe/Minute
- Vibrationshub: 1,0–1,5 mm
- Schnittgeschwindigkeit: 80–150 mm/s (Geradenabschnitte), an Ecken reduziert auf 30–50 mm/s
- Klingenüberstand: 0,5–1 mm mehr als die Materialdicke
- Vakuumabsaugung: -70 bis -90 kPa
- Klingenwinkel: Spitzmesser 15°–20° (dünnes Material), Rundmesser ohne Winkel
Die tatsächlichen Parameter müssen je nach Materialhärte, Dicke und Geräteleistung feinabgestimmt werden. Es wird empfohlen, zunächst Probeschnitte durchzuführen, die Maße mit einem Projektor oder Bildmessgerät zu prüfen und schrittweise zu optimieren.
Häufige Schnittprobleme und Lösungen
Problem 1: Grat oder Risse an der Schnittkante
Ursache: Stumpfe Klinge, zu niedrige Vibrationsfrequenz, zu hohe Schnittgeschwindigkeit, Material nicht fest angedrückt.
Lösung: Klinge wechseln; Vibrationsfrequenz auf 2500 Hübe/Minute erhöhen; Schnittgeschwindigkeit auf 80 mm/s reduzieren; prüfen, ob die Vakuumabsaugung wirksam ist, Andruckrollen ergänzen.
Problem 2: Klinge haftet am Gummi
Ursache: Hoher Rohkautschukanteil, steigende Klingentemperatur, keine Kühlung.
Lösung: Beschichtete Klinge verwenden; Druckluftkühlung einschalten; Vibrationsfrequenz reduzieren, um Reibungswärme zu verringern; Klingenoberfläche vorübergehend mit Talkumpuder bestäuben.
Problem 3: Maßabweichungen außerhalb der Toleranz
Ursache: Materialrückfederung, nicht eingestellte Messerkompensation, unebene Plattform.
Lösung: Messerradiuskompensation im CAD hinzufügen (üblicherweise 0,1–0,2 mm); Ebenheit der Plattform ≤0,1 mm/m sicherstellen; bei hochelastischem Gummi die Schnittgeschwindigkeit angemessen reduzieren, um Materialverformung zu verringern.
Problem 4: Verformung beim Schneiden kleiner Löcher
Ursache: Lochdurchmesser kleiner als Klingenbreite, unzureichende Saugkraft.
Lösung: Schmalere Klinge wählen (z. B. 0,6 mm Breite); spiralförmige Zustellbewegung verwenden; lokale Vakuumabsaugung verstärken; für Löcher mit Durchmesser <2 mm wird der Wechsel zu Laser oder Stanzen empfohlen.
Wartung und Pflege
Regelmäßige Wartung verlängert die Lebensdauer des Geräts und gewährleistet die Schnittgenauigkeit.
- Täglich: Plattform und Messerhalter reinigen, Klingenverschleiß prüfen (Schneide mit Lupe betrachten), Vakuumsaugöffnungen säubern.
- Wöchentlich: Schmierung von Antriebsriemen/Gewindetrieb prüfen, Führungsschienen reinigen, Nullpunkt kalibrieren.
- Monatlich: Kohlebürsten des Vibrationsmotors prüfen (falls vorhanden), Saugkraft testen, Schnittgenauigkeit kalibrieren (Test mit Standardkreis).
- Klingenmanagement: Lebensdaueraufzeichnung für Klingen führen; Hartmetallklingen haben beim Schneiden von Gummi üblicherweise eine Standzeit von 8–12 Stunden (Dauerbetrieb); bei Verschleiß rechtzeitig wechseln.
Auswahlhinweise und Zusammenfassung
Bei der Auswahl einer Gummidichtungs-Schneidemaschine sollten folgende Ausstattungsmerkmale bevorzugt werden:
- Servoantrieb + Präzisionsgewindetrieb, Wiederholpositioniergenauigkeit ≤0,02 mm;
- Einstellbarer Vibrationsfrequenzbereich 1000–3000 Hübe/Minute;
- Vakuum-Saugplattform mit Zonensteuerung;
- Unterstützung von Messerradiuskompensation und Bogenverzögerung;
- Optional: Druckluftkühlung oder Ultraschallmesser.
Für Gummip latten mit einer Dicke über 10 mm wird der Einsatz von Hochdruckwasserstrahl oder Laserschneiden empfohlen; für hochpräzise kleine Löcher kann ein kombiniertes Verfahren in Betracht gezogen werden. Die Vibrationsmesser-Schneidemaschine bietet deutliche Vorteile in der Produktion von Gummidichtungen in mittleren und kleinen Serien mit hoher Variantenvielfalt. Durch eine sinnvolle Auswahl und Prozessoptimierung kann eine Genauigkeit von ±0,1 mm erreicht und die Effizienz gegenüber dem Stanzen um über 50 % gesteigert werden.
Vor der tatsächlichen Beschaffung sollten dem Gerätehersteller unbedingt Materialmuster zum Probeschnitt zur Verfügung gestellt werden, um Schnittqualität und Maßgenauigkeit zu verifizieren. Gleichzeitig ist die Erweiterbarkeit des Geräts zu berücksichtigen, z. B. ob eine spätere Nachrüstung von CCD-Bildverarbeitung zur Positionierung oder automatischem Werkzeugwechsel möglich ist.