
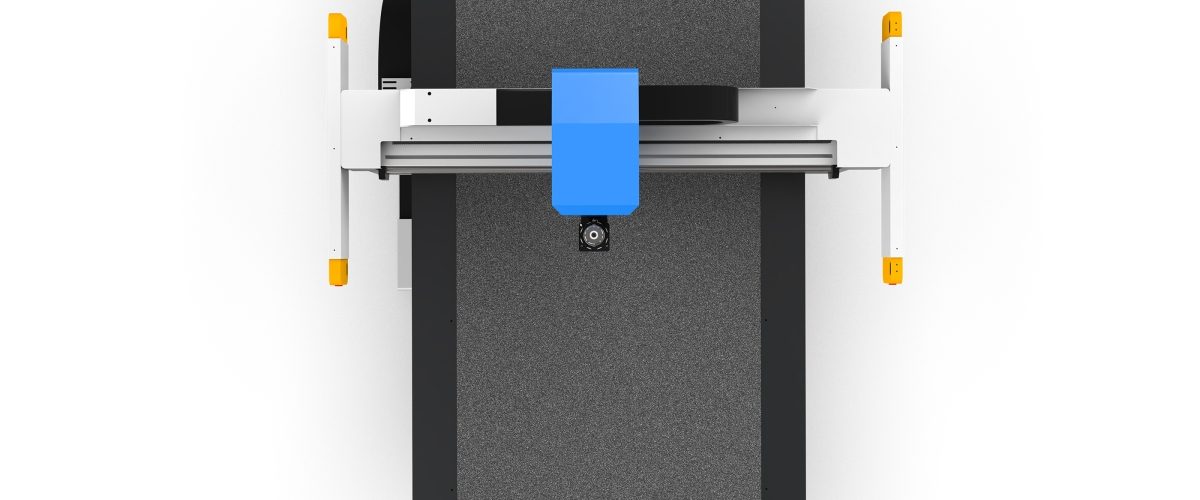
Prepreg-Schneidemaschine: Kernausrüstung für die Präzisionsbearbeitung von Verbundwerkstoffen
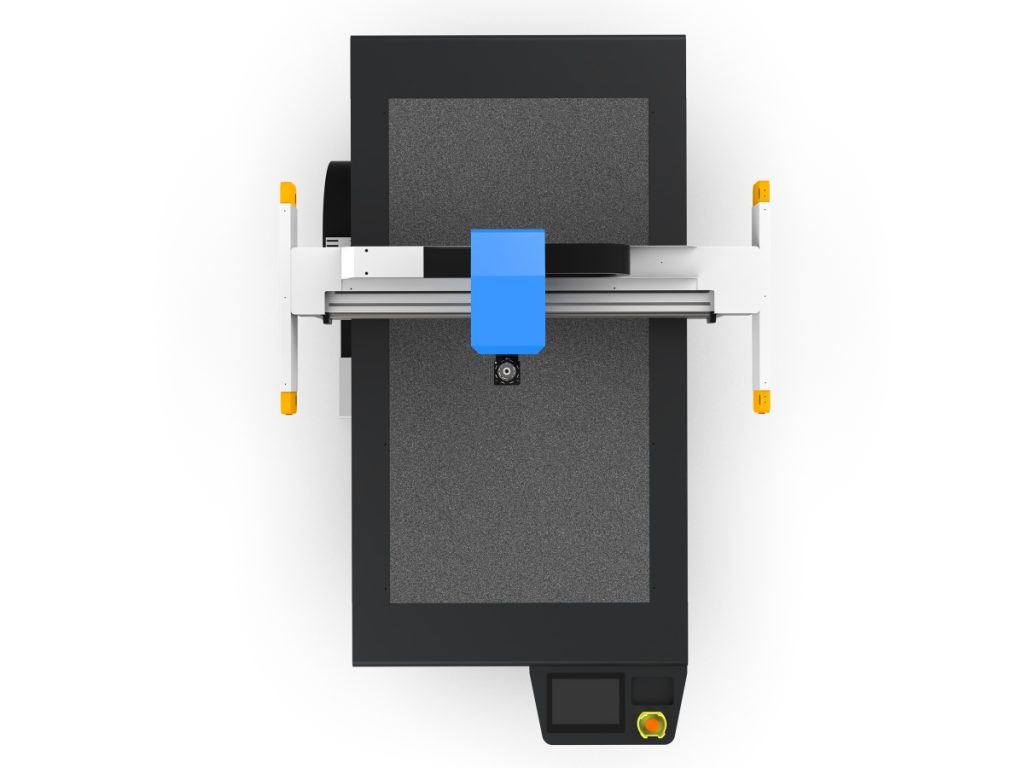
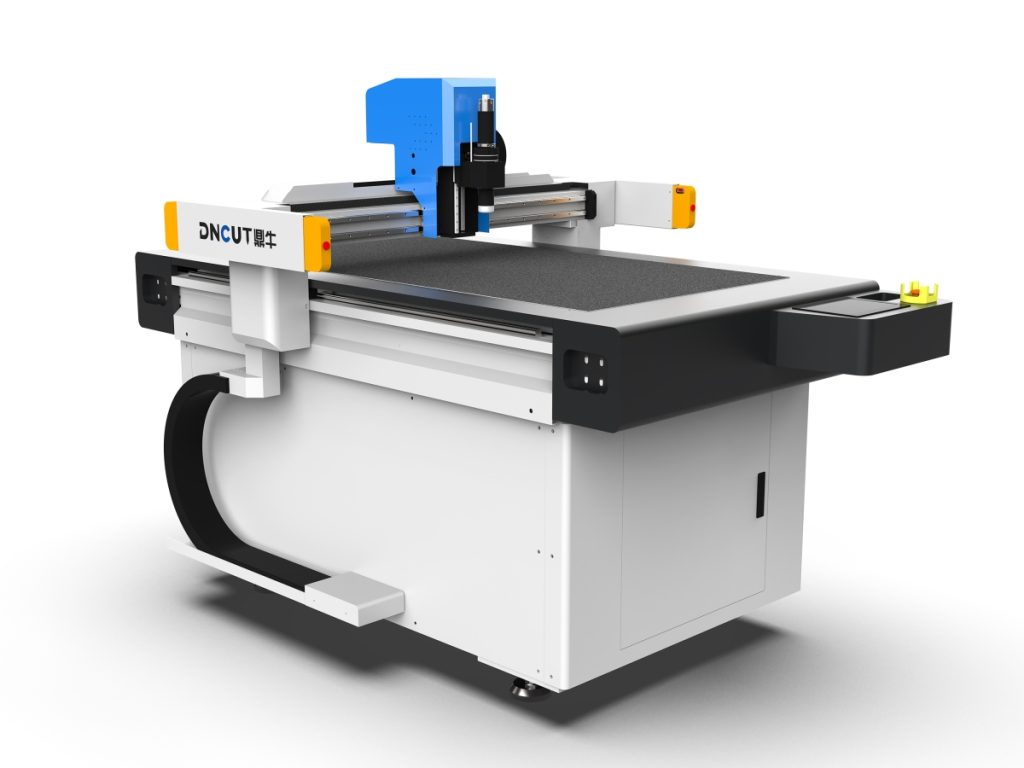
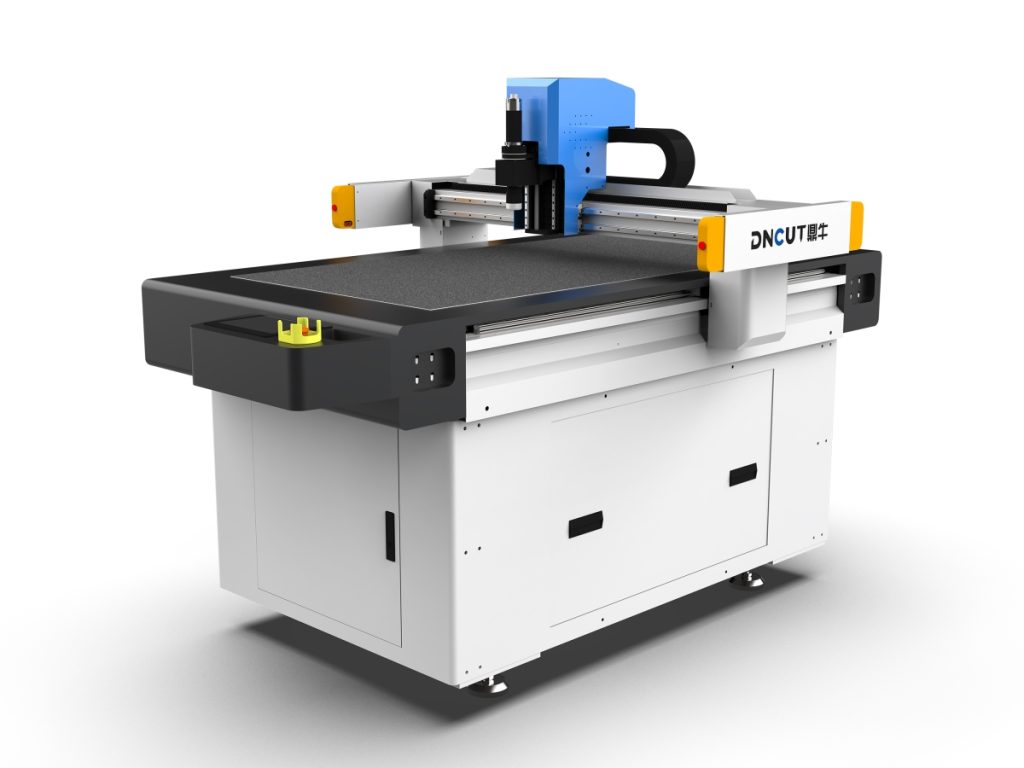
Prepreg ist ein platten- oder bandförmiges Material, das durch Imprägnierung von Verstärkungsmaterialien wie Kohlenstofffasern oder Glasfasern mit einer Harzmatrix hergestellt wird und in Bereichen wie Luft- und Raumfahrt, Windkraftrotorblättern und Leichtbau im Automobilbau weit verbreitet ist. Die Prepreg-Schneidemaschine ist eine CNC-Ausrüstung, die speziell für das Schneiden von Prepreg entwickelt wurde und Prepreg mittels Verfahren wie oszillierendem Messer, Ultraschallmesser oder Laser in präzise Formen schneidet. Im Vergleich zu universellen Schneidgeräten muss die Prepreg-Schneidemaschine Probleme wie hohe Materialklebrigkeit, leichte Delaminierung und Temperaturempfindlichkeit lösen, um saubere Schnittkanten ohne Grate und ohne Faserschädigung zu gewährleisten.
Wichtige technische Parameter von Prepreg-Schneidemaschinen
Beim Kauf einer Prepreg-Schneidemaschine sind folgende Parameter besonders zu beachten, da sie die Schnittqualität und Produktionseffizienz direkt bestimmen.
1. Schnittpräzision und Wiederholpositioniergenauigkeit
Die Schnittpräzision liegt branchenüblich bei ±0,1 mm, hochwertige Geräte erreichen ±0,05 mm. Die Wiederholpositioniergenauigkeit beeinflusst die Konsistenz der Serienproduktion und sollte ≤0,05 mm betragen. Für Prepreg in Luftfahrtqualität sind die Genauigkeitsanforderungen noch strenger, und es muss sichergestellt werden, dass die Schnittbahn vollständig mit dem CAD-Modell übereinstimmt.
2. Schnittgeschwindigkeit und Beschleunigung
Die Schnittgeschwindigkeit muss entsprechend der Materialdicke und dem Messertyp angepasst werden. Beim Schneiden von Prepreg mit dem oszillierenden Messer liegt die Geschwindigkeit in der Regel bei 100–300 mm/s; mit dem Ultraschallmesser sind über 500 mm/s möglich. Die Beschleunigung beeinflusst die Schnittqualität an Ecken; eine hohe Beschleunigung (≥1000 mm/s²) kann das Ziehen des Materials beim Anfahren und Stoppen verringern. In der praktischen Produktion muss ein Gleichgewicht zwischen Geschwindigkeit und Qualität gefunden werden, um Delaminierung der Kanten durch zu hohe Geschwindigkeit zu vermeiden.
3. Messertypen und Anwendbarkeit
- Oszillierendes Messer: Schneidet durch hochfrequente Schwingung (mehrere Tausend Mal pro Minute), geeignet für Prepreg mit einer Dicke von 0,1–5 mm, saubere Schnittkante, keine Wärmeeinwirkung.
- Ultraschallmesser: Nutzt Ultraschallschwingung zur Reibungsreduzierung, geeignet für stark klebriges Prepreg, hohe Schnittgeschwindigkeit, gute Kantenqualität.
- Lasermesser: Berührungsloses Schneiden, hohe Präzision, kann jedoch eine Wärmeeinflusszone erzeugen, die zur Aushärtung des Harzes oder zur Schädigung der Fasern führt; daher mit Vorsicht auszuwählen.
Für die meisten Prepreg-Materialien sind das oszillierende Messer und das Ultraschallmesser die erste Wahl; das Lasermesser eignet sich nur für bestimmte dünne Schichtmaterialien.
4. Arbeitstisch und Vakuumansaugung
Die Abmessungen der Arbeitsfläche müssen der Prepreg-Breite entsprechen; gängige Größen sind 1,6 m × 3 m, 2 m × 4 m usw. Das Vakuumansaugsystem gewährleistet, dass das Material während des Schneidens fixiert bleibt; die Ansaugkraft sollte einstellbar sein, um ein Zerdrücken des Materials zu vermeiden. Die zonale Ansaugfunktion ermöglicht die unabhängige Steuerung verschiedener Bereiche und erhöht die Flexibilität.
5. Steuerungssystem und Software
Moderne Prepreg-Schneidemaschinen verwenden überwiegend CNC-Steuerungssysteme und unterstützen den Import von Formaten wie DXF und HPGL. Die Software sollte eine Verschachtelungsoptimierung bieten, um die Materialausnutzung zu erhöhen. Einige hochwertige Geräte integrieren ein visuelles Erkennungssystem, das Materialkanten und Defekte automatisch erkennt und intelligentes Schneiden ermöglicht.
Auswahlkriterien für Prepreg-Schneidemaschinen
Die Auswahl muss Faktoren wie Materialeigenschaften, Produktionsumfang und Budget umfassend berücksichtigen; im Folgenden die wichtigsten Aspekte.
Abstimmung auf Materialeigenschaften
Verschiedene Prepreg-Materialien unterscheiden sich stark hinsichtlich Harzgehalt, Fasertyp und Dicke. Kohlenstofffaser-Prepreg ist beispielsweise sehr hart, sodass verschleißfeste Messer erforderlich sind; Glasfaser-Prepreg neigt zur Staubbildung, sodass eine Staubabsaugung erforderlich ist. Für stark klebriges Prepreg (z. B. Epoxidharzsysteme) sollte ein Ultraschallmesser verwendet werden, um Materialkleben am Messer zu reduzieren.
Produktionsumfang und Automatisierungsgrad
Für die Kleinserienfertigung mit vielen Varianten können halbautomatische Schneidemaschinen mit manueller Beschickung gewählt werden; für die Großserienfertigung sollten automatische Beschickung, Mehrlagen-Schneiden und automatische Sortiersysteme in Betracht gezogen werden. Beim Mehrlagen-Schneiden können Dutzende Lagen Prepreg auf einmal geschnitten werden, was die Effizienz erheblich steigert, jedoch muss ein Verrutschen zwischen den Lagen verhindert werden.
Umgebungskontrolle und Sicherheit
Prepreg ist temperaturempfindlich und feuchtigkeitsempfindlich; die Schneidwerkstatt muss üblicherweise auf 20 ± 2 °C und 50 ± 5 % RH geregelt werden. Die Schneidemaschine sollte eine gute Dichtigkeit aufweisen, um Staubkontamination zu verhindern. Gleichzeitig muss das Gerät Sicherheitsstandards erfüllen, z. B. Not-Aus-Taster und Lichtgitterschutz.
Wartung und Kundendienst
Oszillierende Messer und Ultraschallmesser sind Verschleißteile und müssen regelmäßig ausgetauscht werden. Bei der Auswahl des Lieferanten sollten dessen Servicenetz und Ersatzteilversorgung geprüft werden. Software-Upgrades und Schulungsunterstützung sind ebenfalls eine Absicherung für die langfristige Nutzung.
Betriebs- und Wartungspraxis von Prepreg-Schneidemaschinen
Korrekte Bedienung und Wartung verlängern die Lebensdauer des Geräts und gewährleisten die Schnittqualität.
Betriebsablauf
- Materialvorbereitung: Nach der Entnahme aus dem Kühlhaus muss das Prepreg in einer Werkstatt mit konstanter Temperatur temperiert werden, um Kondenswasser zu vermeiden, das das Schneiden beeinträchtigt. Die Temperierzeit richtet sich nach der Rollendicke und beträgt in der Regel 2–4 Stunden.
- Geräteprüfung: Messerverschleiß prüfen, Arbeitsfläche reinigen, ordnungsgemäße Vakuumansaugung bestätigen.
- Parametereinstellung: Entsprechend Materialtyp und -dicke Schnittgeschwindigkeit, Schwingungsfrequenz, Messerdruck usw. einstellen. Für den ersten Schnitt wird ein Probeschnitt an einem kleinen Muster empfohlen, um den optimalen Zustand einzustellen.
- Überwachung des Schneidprozesses: Die Qualität der Schnittkante beobachten; bei Graten oder Delaminierung rechtzeitig Parameter anpassen oder das Messer wechseln.
- Entnahme und Kennzeichnung: Nach dem Schneiden die Teile gemäß der Lagenreihenfolge kennzeichnen und lagern, um Verwechslungen zu vermeiden.
Tägliche Wartung
- Messerpflege: Schneidkanten der oszillierenden Messer regelmäßig prüfen, Harzrückstände am Ultraschallmesser reinigen. Ein Messerwechsel wird alle 500–1000 Schneidmeter empfohlen, abhängig vom Material.
- Vakuumsystem: Filter regelmäßig reinigen, Dichtheit der Leitungen prüfen, um eine stabile Ansaugkraft zu gewährleisten.
- Führungen und Antrieb: Führungen wöchentlich reinigen und schmieren, Riemenspannung prüfen.
- Software-Updates: Steuerungssystem-Patches zeitnah installieren, Algorithmen für Schneidbahnen optimieren.
Häufige Probleme und Lösungen
- Grate an der Schnittkante: Können durch Messerverschleiß oder zu geringe Geschwindigkeit verursacht werden; Messer wechseln oder Geschwindigkeit erhöhen.
- Delaminierung des Materials: Wird meist durch zu hohen Messerdruck oder ungeeignete Schwingungsfrequenz verursacht; Messerdruck verringern oder Frequenz anpassen.
- Maßabweichungen beim Schneiden: Führungsgenauigkeit und Zahnriemenspannung prüfen, ggf. kalibrieren.
- Unzureichende Vakuumansaugung: Filter reinigen, prüfen, ob Dichtungsleisten gealtert sind.
Technologische Entwicklungstendenzen
Mit der Ausweitung der Anwendungsbereiche von Verbundwerkstoffen entwickeln sich Prepreg-Schneidemaschinen in Richtung Intelligenz und Flexibilität. Beispiele sind die automatische Fehlererkennung durch integrierte maschinelle Bildverarbeitung, die KI-basierte Optimierung von Schnittparametern sowie modulare Messersysteme für verschiedene Materialien. Darüber hinaus werden umweltfreundliche Schneidtechnologien (z. B. Kälteschneiden) entwickelt, um Staub und Energieverbrauch zu reduzieren.
Zusammenfassend ist die Prepreg-Schneidemaschine eine Schlüsselausrüstung in der Fertigung von Verbundwerkstoffen; die richtige Auswahl, sorgfältige Bedienung und regelmäßige Wartung sind die Grundlage für Produktionseffizienz und Produktqualität. Unternehmen sollten entsprechend ihren Anforderungen Geräte mit ausgereifter Technologie und umfassendem Service wählen und standardisierte Betriebsabläufe etablieren.