
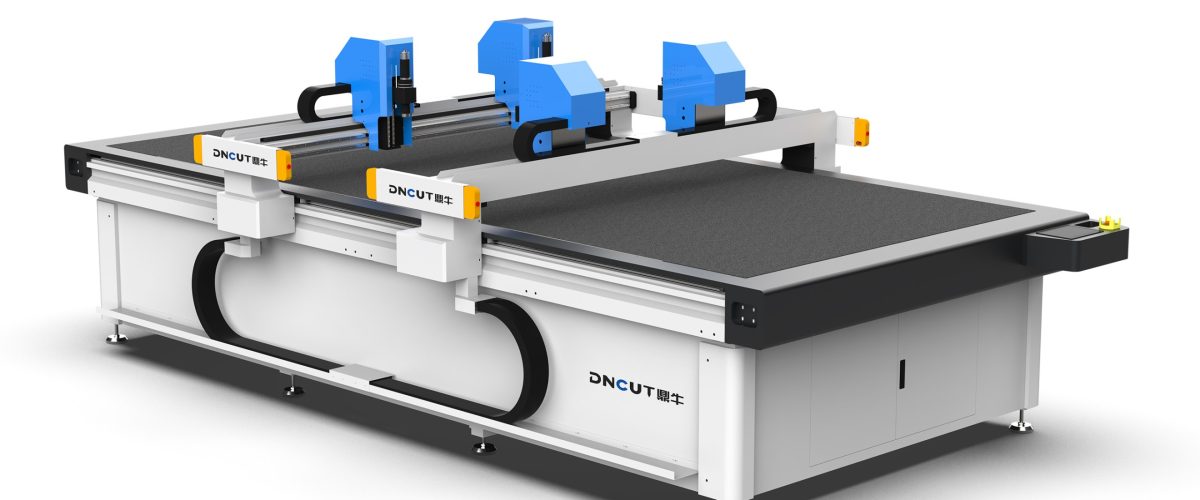
ファイバー裁断機:選定から効率的な使用までの完全ガイド
繊維材料(炭素繊維、ガラス繊維、アラミドなど)は、航空宇宙、自動車、スポーツ用品などの分野でますます広く応用されており、その切断加工には高い精度と効率が求められます。振動刀裁断機(ファイバー裁断機)は、熱影響がなく、切口が整齊で、多層切断が可能などの利点から、繊維材料切断の主流設備となっています。本文では実際の応用から出発し、ファイバー裁断機の選定要点、主要パラメータ、操作テクニック、メンテナンス方法を体系的に整理し、お客様の生産の参考に供します。
一、ファイバー裁断機の核心的優位性と適用シーン
レーザー切断、ウォータージェット切断と比較して、振動刀裁断機は繊維材料加工において独自の優位性を持っています:
- 熱損傷なし:レーザー裁断は繊維の端を焦がし炭化させ、材料性能に影響を与えます。振動刀は冷裁断であり、切口は平滑で焼け焦げがありません。
- 多層の高効率裁断:多層の繊維布を一度に裁断でき(通常5~20層、材料の厚さにより異なる)、生産効率を大幅に向上させます。
- 幅広い材料適応性:炭素繊維プリプレグ、ガラス繊維布、アラミド布、超高分子量ポリエチレン(UHMWPE)などに適用できます。
- 高精度:CCDビジョン位置決めと組み合わせることで、裁断精度は±0.1mmに達し、航空宇宙などの高級分野の要求を満たします。
典型的なアプリケーションシーンには、航空宇宙複合材料部品の裁断、自動車内外装繊維部品の裁断、スポーツ用品(自転車フレーム、ラケットなど)のプリプレグ切断、風力ブレードのガラス繊維布の裁断などが含まれます。
二、選定の重要パラメータと構成の推奨
1. 切断ヘッドの種類と刃物の選択
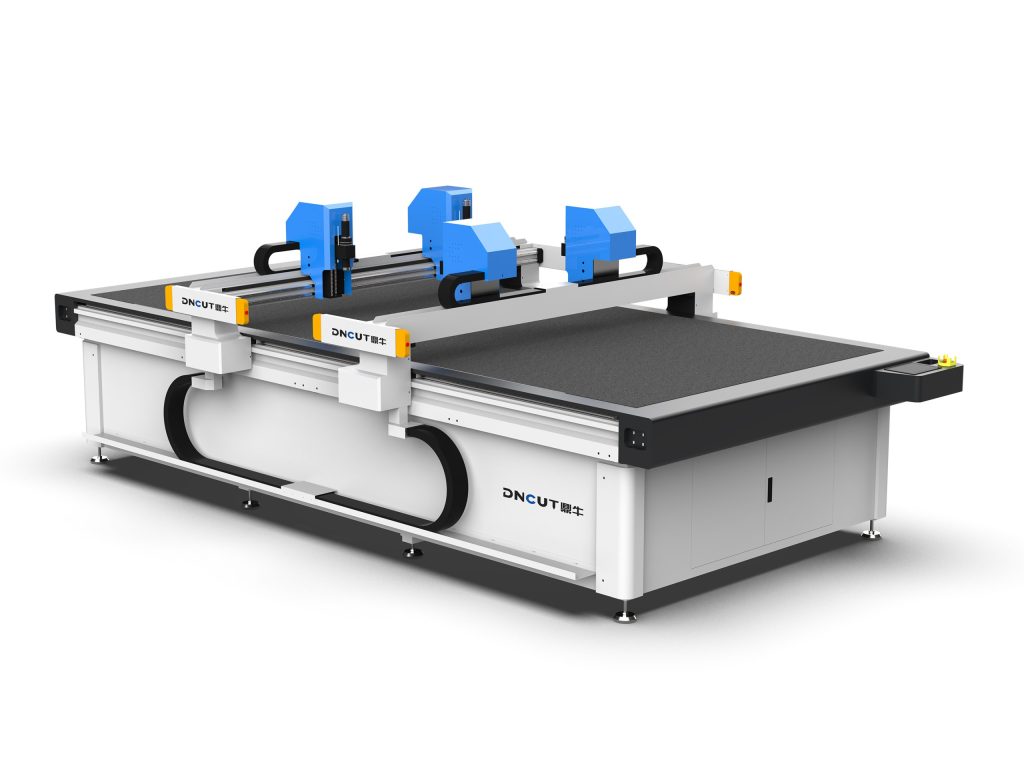
繊維裁断機には通常、複数の切断ヘッドが搭載されています:
- 振動刃:ほとんどの繊維材料に適しており、高周波の上下振動(通常毎分3000~6000回)によって切断を行い、切り口の品質が良好です。
- 丸刃:ガラス繊維積層板など、より厚く硬い繊維材料の切断に適しています。
- 引き刃:薄物材料の切断や試作に用いられ、コストは低いですが効率は劣ります。
- パンチング刃:穴あけやマーキングに用います。
異なる材料の混合生産に対応するため、自動工具交換システムの選択をお勧めします。工具材質は超硬合金またはセラミックコーティングを推奨し、耐摩耗性がより優れています。
2. 切断精度と繰り返し位置決め精度
精度はファイバー裁断機の核心指標です。通常、切断精度±0.1mm、繰り返し位置決め精度±0.05mmが要求されます。精度に影響する要因には以下が含まれます:
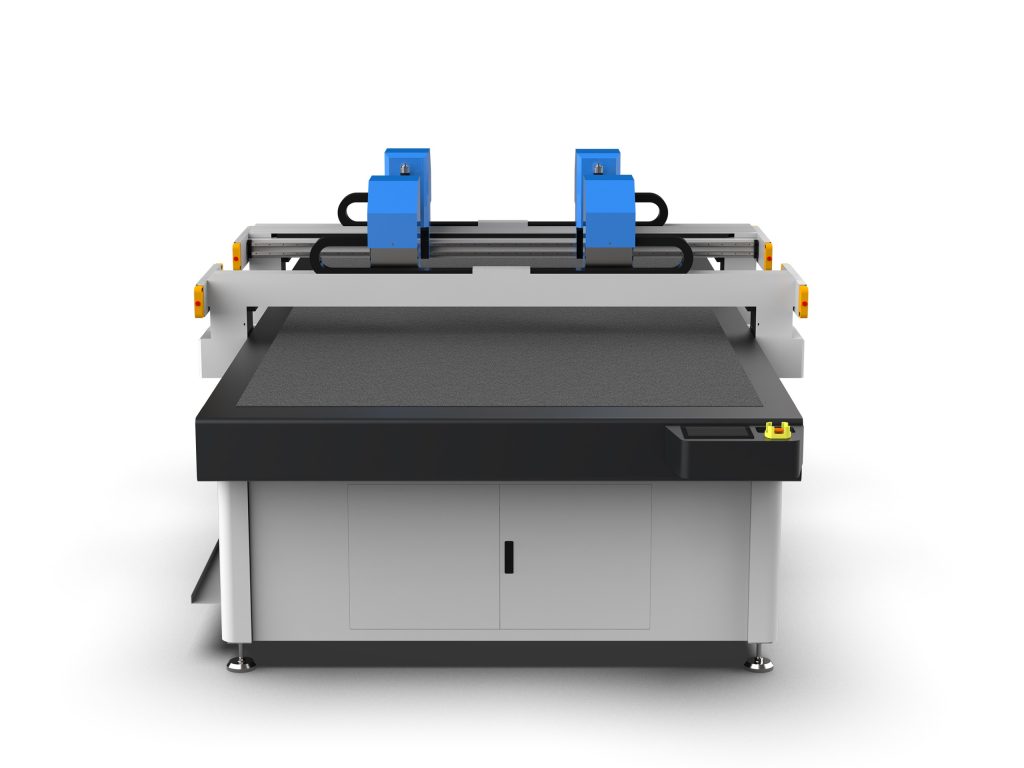
- 機械構造:ガントリー構造を採用し、研削グレードのラック&ピニオン伝動により長期的な安定性を確保します。
- 制御システム:サーボモーター+高分解能エンコーダーによるクローズドループ制御。
- テーブル平面度:真空吸着テーブルは平面度±0.2mm以内を保証する必要があります。
3. 真空吸着システム
繊維材料は柔らかい布地が多いため、裁断時には確実に固定する必要があります。真空吸着システムには以下が必要です:
- ゾーン制御:テーブルを複数の真空ゾーンに分割し、裁断エリアに応じて独立して起動することで、省エネかつ吸着力がより強くなります。
- 高負圧ファン:真空度は-0.08MPa以上に達し、薄い材料が位置ずれしないことを確保します。
- 通気性定盤:通気フェルトまたは微細孔板を使用し、吸着力を均一に分布させます。
4. 視覚認識と自動レイアウト
模様がある、または位置合わせ裁断が必要な繊維材料(マーキング付きプリプレグなど)の場合、CCD視覚システムが輪郭を自動認識し変形を補正して、材料利用率を向上させます。解像度500万画素以上のカメラを選択し、専用光源と組み合わせることを推奨します。
5. ソフトウェアと自動化
裁断機にはインテリジェントなレイアウトソフトウェアを搭載し、DXF、PLTなどの形式のインポートに対応し、レイアウト経路を自動最適化して空走行を削減する必要があります。同時にバーコード/RFID認識をサポートし、生産データのトレーサビリティを実現します。
三、操作テクニックと効率向上
1. 材料の前処理と積層
繊維布は裁断前に平らに敷き、しわを避ける必要があります。多層裁断時は、各層の間に薄い接着フィルムや静電吸着で固定し、層間の滑りを防ぎます。積層後はローラーで圧着し、空気を排除します。
2. 裁断パラメータの最適化
繊維材料ごとに裁断速度と刃物周波数を調整する必要があります:
- 炭素繊維プリプレグ(厚さ0.2mm):推奨裁断速度30-50m/min、振動周波数4000回/分。
- ガラス繊維布(厚さ0.5mm):裁断速度20-30m/min、振動周波数3500回/分。
- アラミド布(厚さ0.3mm):裁断速度25-40m/min、振動周波数4500回/分。
実際のパラメータは材料の樹脂含有量、温度、湿度に応じて微調整が必要です。まず小サンプルで試し切りを行い、切口品質(バリなし、層間剥離なし)を確認してから量産することをお勧めします。
3. 刃物寿命管理
刃物摩耗記録を構築し、一定の長さ(例:炭素繊維は500メートルごと)を裁切するごとに刃先の摩耗状況を確認します。摩耗後は速やかに交換または刃研ぎを行い、切口品質の低下を防ぎます。超硬合金刃物の寿命は通常、セラミック刃物の1.5倍です。
4. よくある問題と対策
- 切口のバリ:刃物が鋭利かどうか、振動周波数が十分かどうかを確認し、裁切速度を適切に下げます。
- 材料移位:真空吸附力が十分か確認し、分区が正しく有効になっているか確認する;通気性のある垫板を追加する。
- 切割不透:刀具の下圧量を増やすか、より鋭い刀具に交換する;台面の平坦度を確認する。
四、保守メンテナンスと安全規範
1. 日常メンテナンス
- 各シフトごとに台面、ガイドレール、ラックを清掃し、繊維粉塵を除去する。
- 毎週、真空管路の漏れを確認し、フィルターを清掃する。
- 毎月、ガイドレールとボールねじを潤滑し、ベルトの張りを確認する。
- 四半期ごとに切割头的垂直度と台面の平坦度を校正する。
2. 安全上の注意事項
- 操作時は切断領域に手を入れないでください。設備には安全光柵と非常停止ボタンを設置する必要があります。
- 炭素繊維を裁断する際は、防塵マスクを着用し、繊維粉塵の吸入を避けてください。
- 電気配線を定期的に点検し、短絡を防止してください。
五、結び
繊維裁断機の選定では、材料特性、生産能力の需要、精度要件を総合的に考慮する必要があります。適切な構成と正しい操作・保守により、切断品質と効率を大幅に向上させることができます。購入前に材料サンプルを提供して試し切りを行い、設備の実際の性能を検証することをお勧めします。さらなる技術相談が必要な場合は、お気軽に当社のエンジニアチームまでご連絡ください。