
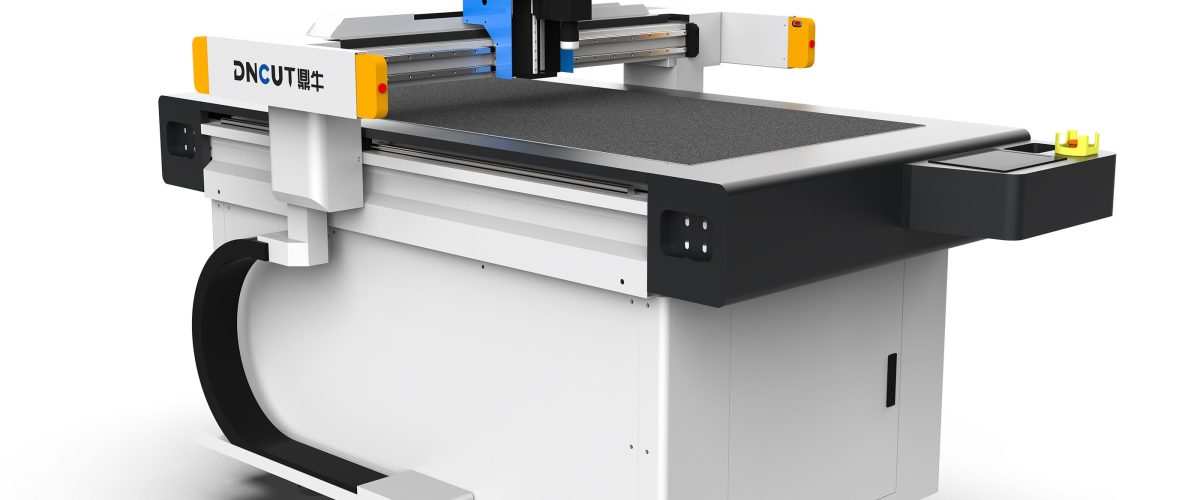
繊維裁断機の概要
繊維裁断機は、炭素繊維、ガラス繊維、アラミド繊維などの複合材料の切断に特化したCNC設備であり、航空宇宙、自動車製造、スポーツ用品などの分野で広く使用されています。従来のブレード切断やレーザー切断と比較して、振動刀切断技術を採用した繊維裁断機は、高精度で熱影響のない切断を実現し、特に多層繊維プリプレグの加工に適しています。
主要技術パラメータの解析
繊維裁断機を選定する際は、以下のパラメータに特に注意する必要があります:
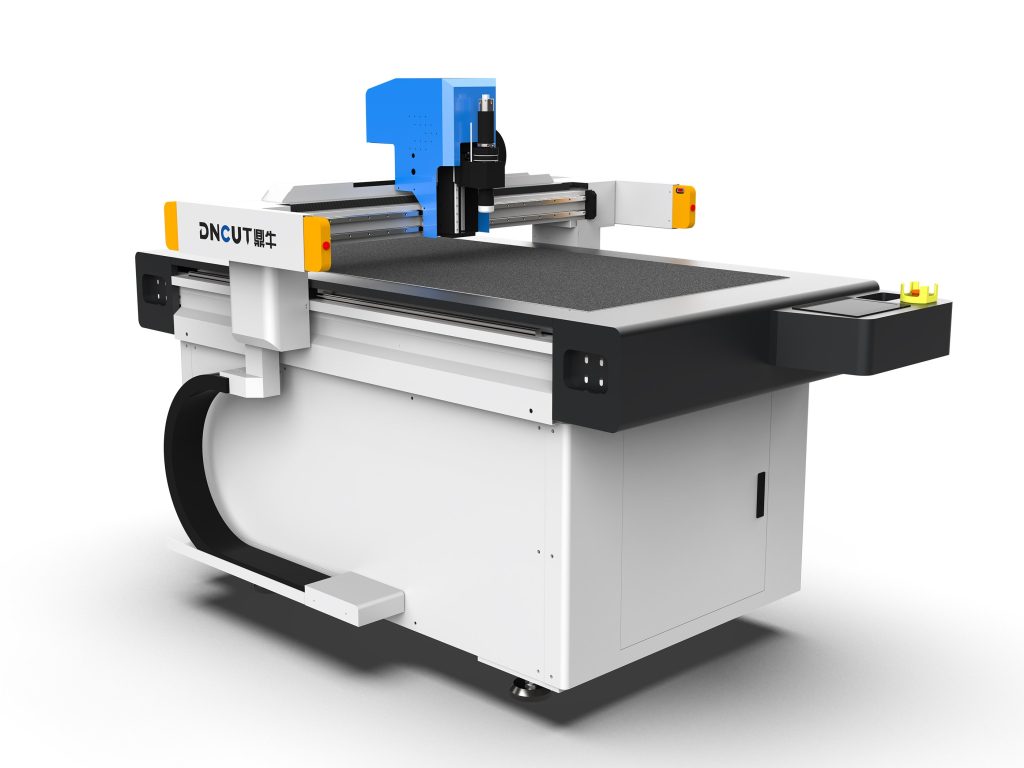
- 切断精度:通常±0.1mm以内が要求され、高精度モデルでは±0.05mmに達する。
- 最大切断速度:材料の厚さや層数により異なるが、一般的に10~50m/minの範囲である。
- 切断厚さ:単層の繊維布では0.1mmまで薄く、多層プリプレグでは50mmに達する。
- 作業台サイズ:一般的な規格は1600mm×2500mm、2000mm×3000mmで、必要に応じてカスタマイズ可能。
- 振動数:高周波振動(例:毎分3000~5000回)により切り口が平滑になり、繊維のバリを低減できる。
- 制御システム:産業用CNCシステムを採用し、CAD/CAMソフトウェアからの直接インポートに対応。
振動刀の切断原理と利点
振動刀切断は、ブレードの高周波上下振動(振幅は通常0.5~2mm)によって材料を分離し、切断力が小さく、熱影響部が発生せず、レーザー切断による繊維の焦げやエッジ硬化を回避します。また、振動刀にはさまざまなブレード形状(尖刀、丸刀、鋸歯刀など)を装備でき、異なる繊維材料の切断ニーズに対応します。
従来工法との比較
- レーザー切断:熱影響が大きく、繊維端部が焦げやすく、有害ガスが発生します。
- ウォータージェット切断:速度が遅く、エネルギー消費が高く、廃水処理が必要です。
- 型抜き:金型の製作が必要で、大量生産の単純形状に適していますが、柔軟性に欠けます。
振動刀切断は精度、環境保護、柔軟性の面で明らかな優位性があり、特に小ロット・多品種の繊維裁断に適しています。
選定のポイント
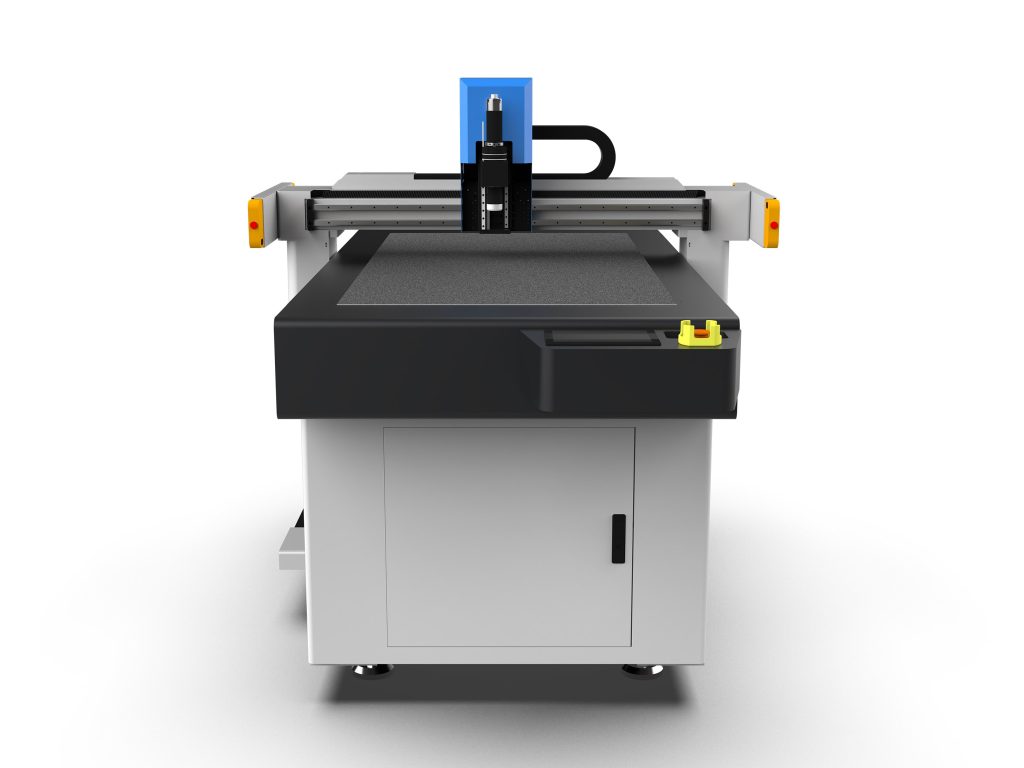
生産ニーズに応じて適切な繊維裁切機を選択してください:
- 材料タイプ:炭素繊維プリプレグには専用刃と帯電防止装置が必要です。ガラス繊維にはダイヤモンドコーティング刃の使用を推奨し、寿命を延ばします。
- 層数と厚さ:単層裁断には高速モデルを選択できます。多層裁断では刃の貫通力と振動数を考慮する必要があります。
- 自動化の程度:自動送り、ビジョン位置決め、自動工具交換などの機能は効率を向上させ、大量生産に適しています。
- ソフトウェア互換性:DXF、PLTなどの一般的な形式をサポートし、CAD設計ソフトウェアとシームレスに連携できることを確認してください。
- アフターサービス:技術サポートとスペアパーツ供給のあるメーカーを選び、停止時間を削減します。
プロセス最適化の提案
ファイバー裁断機の性能を最大限に引き出すために、以下の対策を推奨します:
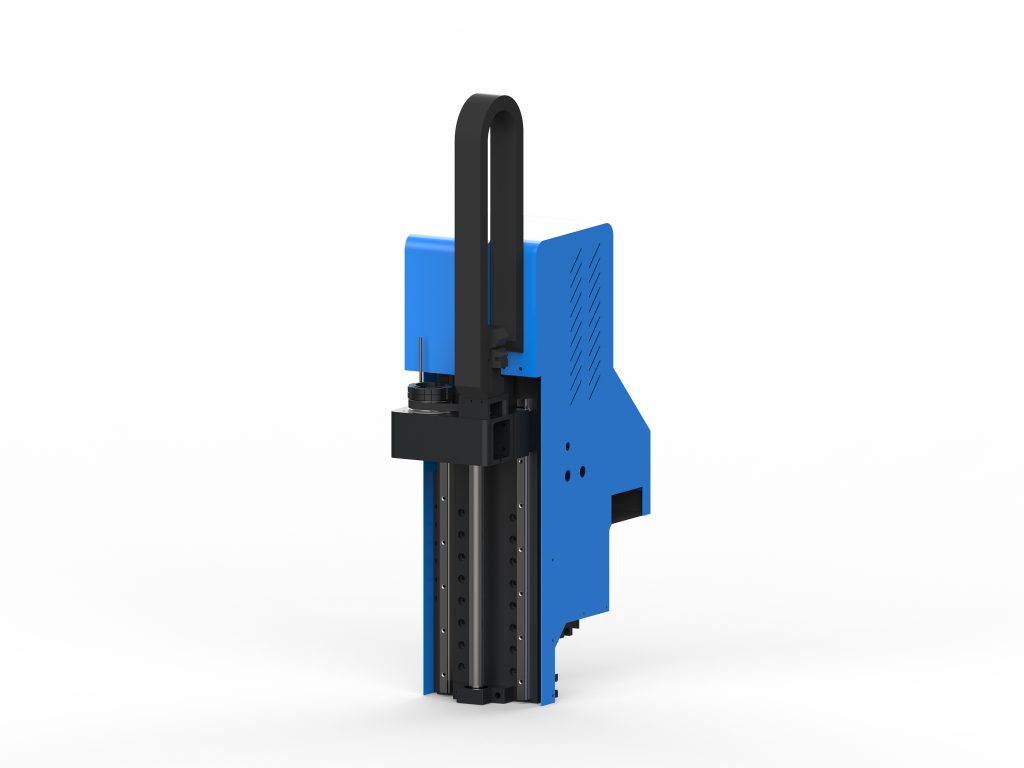
- 刀具管理:刀具寿命記録を確立し、刃の摩耗を定期的に点検し、適時交換する。炭素繊維の裁断では8時間ごとに刃を点検することを推奨。
- パラメータ最適化:材料の厚さに応じて振動数を調整し、速度を送る。例えば、厚さ1mmの炭素繊維プリプレグを裁断する場合、振動数4000回/分、送り速度15m/minを推奨。
- 真空吸着:真空吸着台を使用して材料を固定し、裁断中の位置ずれを防ぎ、精度を確保する。
- 環境制御:工場の温度を20±5℃、湿度を50±10%に保ち、繊維材料の吸湿が裁断品質に影響するのを避ける。
- 定期メンテナンス:毎週ガイドレールと伝動部品を清掃し、毎月気路と真空システムを点検する。
よくある問題と解決策
切り口のバリ
考えられる原因:刃の鈍化、発振周波数が低すぎる、送り速度が速すぎる。解決策:刃を交換し、発振周波数を推奨値まで上げ、送り速度を10%-20%下げます。
材料の層間剥離
多層切断時に層間剥離が発生する場合、通常は刃の切れ味不足または真空吸着力の不足が原因です。鋭い刃を使用し、真空圧力が-0.08MPa以上であることを確認することをお勧めします。
精度の偏差
ガイドの潤滑とベルト張力を確認し、必要に応じてボールねじ補正を行います。同時にCADファイルの寸法が正確であることを確認してください。
メンテナンスガイド
適切なメンテナンスにより設備の寿命を延ばすことができます:
- 毎日:テーブルと作業エリアを清掃し、空気圧と真空度を確認する。
- 毎週:ガイドレールとラックを清掃し、グリースを追加する。
- 毎月:ブレードクランプ機構を点検し、センサーを校正する。
- 毎年:伝動システムを全面点検し、摩耗部品を交換する。
上記のガイドラインに従うことで、繊維裁切機は5~8年間安定稼働し、高精度な裁断を維持できます。