
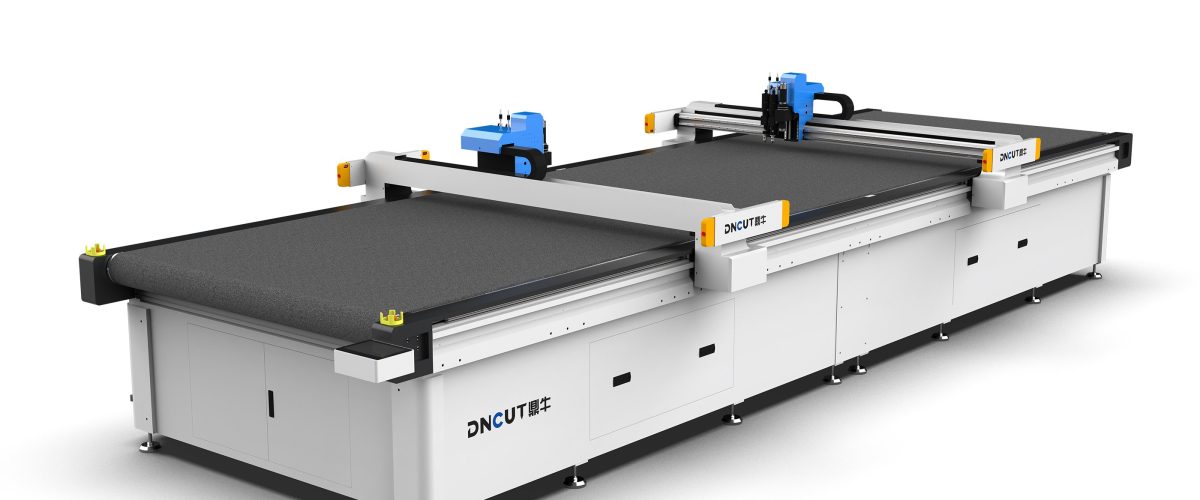
تحديات قص جلد الغنم المدبوغ واختيار المعدات
جلد الغنم المدبوغ هو مادة جلدية ذات سطح وبر، يُستخدم على نطاق واسع في الأحذية والملابس والتنجيد الداخلي للسيارات. تكمن صعوبة قصه في: سهولة انضغاط طبقة الوبر، وميل الشفرة إلى السخونة مما يسبب حوافاً محروقة، واختلاف قابلية التمدد بين الجلد الطبيعي السفلي وطبقة الوبر مما يسبب انحرافات في الأبعاد. القص التقليدي بالمكبس أو اليدوي منخفض الكفاءة وضعيف الدقة، بينما ماكينة القص بالسكين التذبذبي (وتُعرف أيضاً بماكينة القص بالسكين الاهتزازي) من خلال شفرة عالية التردد صغيرة السعة، يمكنها حل المشكلات المذكورة بفعالية. عند الاختيار يجب الانتباه إلى المعاملات الأساسية التالية:
- Working Area (Working Area): المواصفات الشائعة هي 1600مم×2500مم و2100مم×3100مم، تُختار حسب أبعاد المادة واحتياجات الترتيب. المساحة الكبيرة جداً تؤثر على الصلابة، والصغيرة جداً تهدر المادة.
- تردد الاهتزاز: يُنصح باختيار طرازات عالية التردد من 8000-12000 مرة في الدقيقة، فكلما زاد التردد كان سطح القص أنعم، لكن يجب مطابقته مع سماكة المادة.
- نوع القاطع: يُوصى لجلد الغنم المدبوغ باستخدام سكين مدبب (زاوية 15°-20°) أو سكين دائري، السكين المدبب مناسب للمحيطات الدقيقة، والسكين الدائري مناسب للقص الطويل المستقيم.
- نظام الشفط: يجب تجهيزه بشفط فراغي مقسم بالمناطق، لضمان عدم رفع طبقة الوبر أثناء القص. يُنصح بقوة شفط ≥0.06MPa.
- طريقة النقل: نقل بالترس والجريدة بدقة ±0.1مم، مناسب لمعظم الحالات؛ نقل بمحرك خطي بدقة ±0.05مم، مناسب لقطع التنجيد الداخلي للسيارات عالية الدقة.
بالإضافة إلى ذلك، يجب أن تكون المعدات مزودة بـبرنامج ترتيب تلقائي، يدعم صيغ DXF وPLT وغيرها، ويمكنه تحسين الترتيب حسب اتجاه الوبر لتقليل الهدر.
اختيار القاطع وضبط المعاملات
تعتمد جودة قص جلد الغنم المدبوغ إلى حد كبير على مطابقة القاطع مع المعاملات. فيما يلي الحلول الموصى بها من الممارسة العملية:
1. اختيار القاطع
- سكين مدبب (15°): مناسب للمنحنيات المعقدة والمحيطات صغيرة نصف القطر (مثل زخارف وجه الحذاء). الحافة حادة، لكن التآكل سريع، يُنصح بفحصه كل 200-300 متر من القص.
- سكين دائري (قطر 25مم): مناسب للقص الطويل المستقيم والمحيطات الكبيرة، عمره أطول، لكن نصف قطر الانعطاف محدود (الحد الأدنى R5مم).
- سكين تذبذبي (مسنن): للوبر السميك (ارتفاع الوبر ≥8مم) يقلل من شد الوبر، لكن القطع أخشن قليلاً.
2. ضبط المعاملات الرئيسية
- تردد الاهتزاز: للمواد الرقيقة (ارتفاع الوبر ≤5مم) يُستخدم 10000-12000 مرة/دقيقة؛ للمواد السميكة (ارتفاع الوبر 5-10مم) يُستخدم 8000-10000 مرة/دقيقة. التردد العالي جداً يسبب سخونة الشفرة.
- سرعة القص: يمكن ضبط المقطع المستقيم على 300-500مم/ث، والمقطع المنحني يُخفض إلى 150-250مم/ث. السرعة العالية جداً تسبب حوافاً وبرية في القطع.
- ضغط السكين: يُضبط حسب سماكة المادة، عادةً 0.2-0.5MPa. الضغط الكبير جداً يضغط الوبر، والصغير جداً لا يقطع الطبقة السفلية.
- قوة الشفط: شفط مقسم بالمناطق، قوة الشفط في منطقة القص 0.04-0.06MPa، ويمكن إيقافها في المناطق غير المقطوعة لتوفير الطاقة.
- تعويض الشفرة: يجب ضبط تعويض نصف قطر القاطع للسكين المدبب بمقدار 0.1-0.2مم، وللسكين الدائري بمقدار 0.5-1.0مم، لضمان دقة الأبعاد.
ملاحظة: قبل القص الأول يجب إجراء قص تجريبي على مواد النفايات، للتحقق من نعومة القطع وخلوه من الحواف المحروقة ودقة الأبعاد. يُنصح بإعادة معايرة المعاملات عند تغيير كل دفعة مواد.
إجراءات التشغيل والتقنيات
إجراءات التشغيل المنظمة يمكن أن تحسن جودة القص وعمر المعدات بشكل ملحوظ. فيما يلي الخطوات الموصى بها:
1. تحضير المادة
- فحص محتوى الرطوبة في جلد الغنم المدبوغ، وضبطه بين 8%-12%. الرطوبة الزائدة تسبب التصاق السكين، والجفاف الزائد يسبب شحناً كهربائياً يجذب الوبر.
- مد المادة على سطح القص، مع توحيد اتجاه الوبر (عادةً يُرتب باتجاه الوبر).
- تمشيط الوبر بفرشاة من الشعر الخشن، لإزالة الشوائب والوبر السائب، لتجنب انجذابه إلى الشفرة أثناء القص.
2. الترتيب والتثبيت
- استخدام برنامج الترتيب لتحسين التخطيط، مع مراعاة اتجاه الوبر، فالترتيب في اتجاه واحد يقلل من اختلاف اللون.
- تشغيل الشفط الفراغي، لضمان التصاق المادة تماماً بالسطح. بالنسبة لجلد الغنم المدبوغ عالي النفاذية، يمكن تغطية المادة بطبقة رقيقة من فيلم PE لتعزيز تأثير الشفط.
3. عملية القص
- قص المحيط الداخلي أولاً، ثم المحيط الخارجي، لتجنب تحرك المادة.
- للمواد السميكة، يُستخدم القص الطبقي (عمق كل طبقة ≤3مم)، لتقليل الحمل على القاطع.
- مراقبة جودة القطع في الوقت الفعلي، وفي حال ظهور حواف وبرية أو محروقة، يجب ضبط السرعة أو التردد فوراً.
4. الإنزال والتنظيف
- بعد الانتهاء من القص يُوقف الشفط، ويُنظف الوبر من السطح بفرشاة ناعمة، لتجنب تأثير البقايا على القص التالي.
- يُمسح القاطع بانتظام بمنظف مخصص، لإزالة دهون الوبر.
المشكلات الشائعة والحلول
وفقاً لملاحظات العملاء، فيما يلي المشكلات الشائعة في قص جلد الغنم المدبوغ والحلول المقابلة:
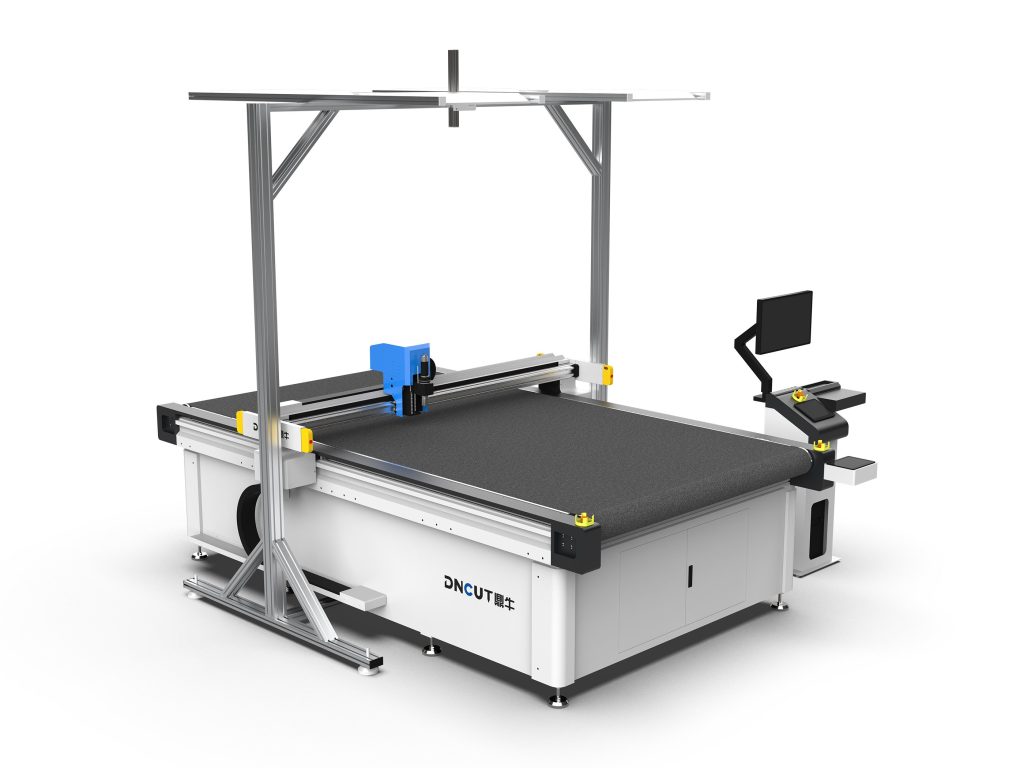
- حواف وبرية في القطع: قد يكون السبب تبلد الشفرة أو انخفاض تردد الاهتزاز أو السرعة العالية. الحل: تغيير الشفرة، رفع التردد إلى أكثر من 10000 مرة/دقيقة، وخفض السرعة إلى أقل من 200مم/ث.
- حواف محروقة (احتراق): عادةً بسبب سخونة الشفرة. تحقق من عدم ارتفاع تردد الاهتزاز (أكثر من 12000 مرة/دقيقة)، اخفض التردد وقلل وقت القص المتواصل، وعند الحاجة أضف جهاز تبريد بالهواء.
- انحراف الأبعاد: تحقق من صحة إعداد تعويض القاطع، وكفاية قوة الشفط (يُنصح ≥0.05MPa)، وعدم ارتخاء سير النقل.
- انضغاط الوبر: ضغط السكين كبير جداً أو زاوية الشفرة باهتة جداً. اضبط ضغط السكين إلى 0.2-0.3MPa، واستخدم سكيناً مدبباً حاداً.
- تحرك المادة: قوة شفط غير كافية أو ترتيب كثيف جداً. زد مناطق الشفط، أو ضع طبقة من اللباد المنفذ للهواء تحت المادة لتعزيز انتظام الشفط.
إذا استمرت المشكلة، يُنصح بالتواصل مع مصنع المعدات لتشخيص المعاملات، وعند الحاجة ترقية نظام التحكم (مثل إضافة تحكم سيرفو بضغط السكين).
الصيانة وقواعد السلامة
الصيانة الصحيحة تطيل عمر المعدات وتحافظ على دقة القص. نقاط الصيانة اليومية:
- يومياً: تنظيف الوبر من السطح، فحص تآكل الشفرة (مراقبة الحافة بالعدسة المكبرة)، تنظيف فلتر الشفط.
- أسبوعياً: تشحيم القضبان والجريدة المسننة (بشحم الليثيوم)، فحص شد السير (الضغط لأسفل 10مم مناسب)، معايرة نقطة الأصل.
- شهرياً: فحص التوصيلات الكهربائية، تنظيف غبار خزانة التحكم، اختبار وظيفة زر التوقف الطارئ.
- إدارة القاطع: إنشاء سجل لاستخدام القاطع، يُغير السكين المدبب كل 500 متر قص أو عند ظهور حواف وبرية، والسكين الدائري كل 1000 متر. يُخزن بحيث تكون الحافة للأعلى، لتجنب الاصطدام.
من ناحية السلامة: يُمنع ارتداء القفازات أثناء التشغيل (لتجنب الانجذاب)، ويجب ربط الشعر الطويل؛ يُمنع إدخال اليد في منطقة القص أثناء تشغيل المعدات؛ يجب قطع الكهرباء عند تغيير الشفرة؛ يُمنع تشغيل الشفط الفراغي عندما يكون سطح الشفط بدون مادة، لتجنب تحميل المحرك الزائد.
باتباع الدليل أعلاه، يمكن لماكينة قص جلد الغنم المدبوغ تحقيق دقة قص ±0.2مم بثبات، مع قطع ناعم خالٍ من الحواف المحروقة، وكفاءة أعلى من العمل اليدوي بـ5-8 أضعاف. في الإنتاج الفعلي يجب ضبط المعاملات بدقة حسب اختلاف دفعات المواد، وإنشاء ملف تقني.