
Wellpappenschneidmaschine: Der komplette Leitfaden von der Auswahl bis zum effizienten Betrieb
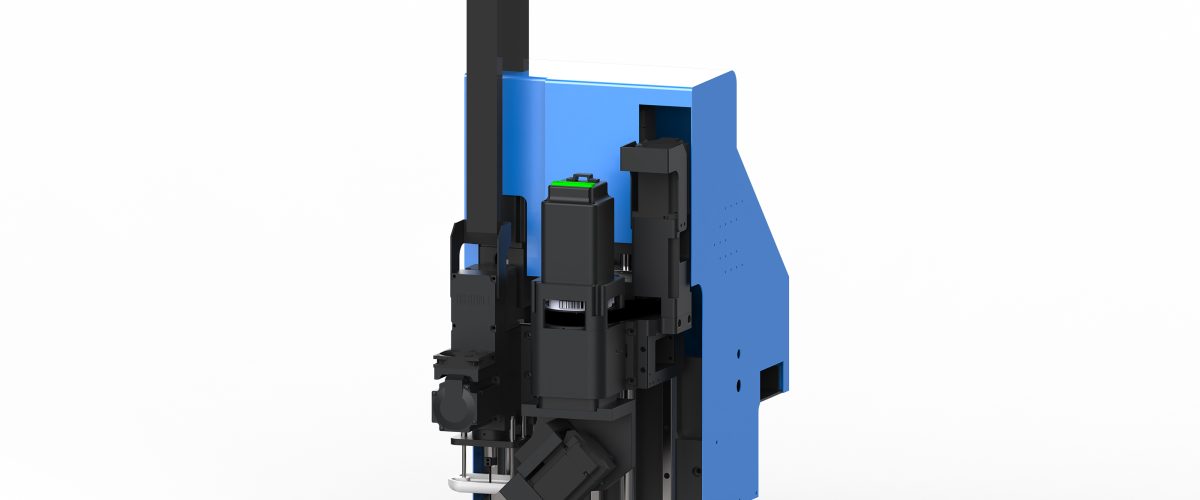
Die Wellpappenschneidmaschine ist das Kernstück für Verpackungsunternehmen, um schnell Muster zu erstellen und Designs zu validieren. Im Vergleich zum Laserschneiden oder traditionellen Stanzformen schneidet, rillt und zeichnet die CNC-Wellpappenschneidmaschine Wellpappe mit einem oszillierenden Messer oder einem Schleppmesser und kann den gesamten Prozess vom Design bis zum Musterkarton auf einem Gerät durchführen. Dieser Artikel bietet aus der Praxis heraus Auswahlparameter, Bedienungshinweise und Wartungsempfehlungen, um den Gerätewert zu maximieren.
I. Kerntypen von Wellpappenschneidmaschinen und Anwendungsszenarien
Nach dem Schneidprinzip werden Wellpappenschneidmaschinen in drei Haupttypen unterteilt:
- Oszillierende Messerschneidmaschine: Die Klinge schwingt mit hoher Frequenz (normalerweise 3000-8000 Mal pro Minute) und eignet sich zum Schneiden von Wellpappe, Wabenpappe, Karton usw. Die Schnittkanten sind glatt und können mehrlagige Wellpappe (z. B. fünf- oder siebenlagig) verarbeiten.
- Schleppmesserschneidmaschine: Die Klinge ist fest und schneidet durch Ziehen. Geeignet für dünne Pappe oder einlagige Wellpappe, kostengünstiger, aber die Schnittdicke ist begrenzt (normalerweise nicht mehr als 3 mm).
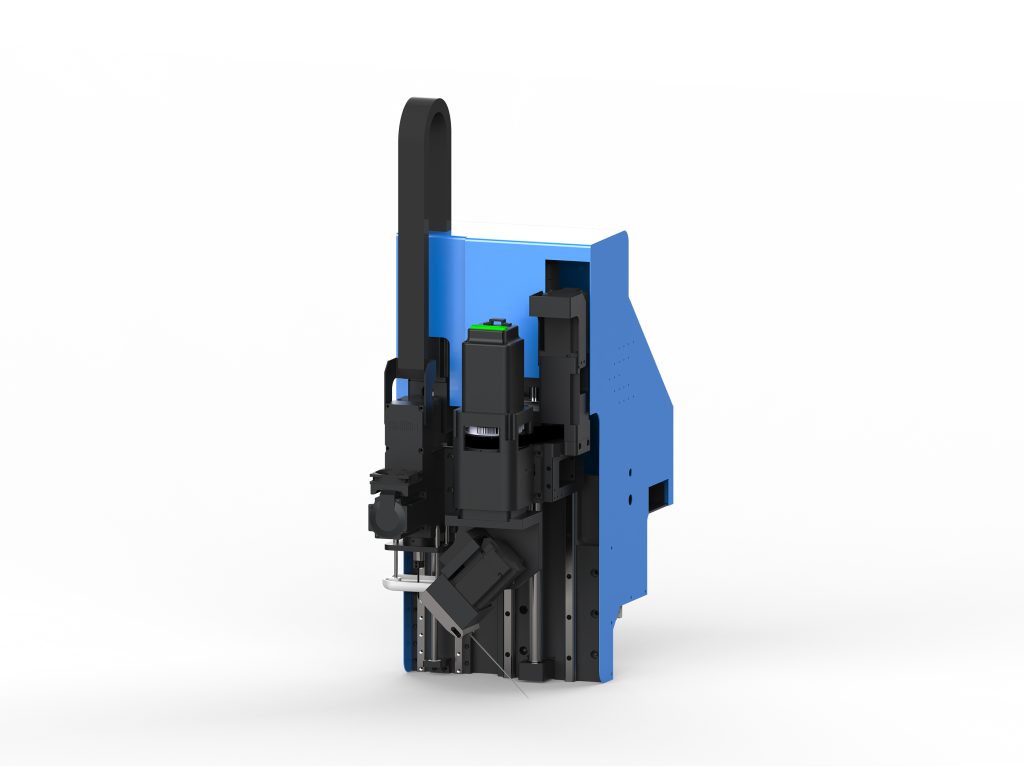
- Mehrwerkzeugkopf-Schneidmaschine: Integriert oszillierendes Messer, Rillrad, Zeichenstift, V-Nutmesser usw. und kann Schneiden, Rillen und Markieren in einem Durchgang durchführen. Geeignet für komplexe Musterkartons.
Bei der Auswahl müssen Materialtyp, Dicke und Produktionskapazität berücksichtigt werden. Wenn beispielsweise häufig siebenlagige Wellpappe (Dicke ca. 7-10 mm) verarbeitet wird, sollte ein Modell mit einer Oszillationsmessersleistung von ≥500 W und einer Schneidgeschwindigkeit von ≥800 mm/s gewählt werden. Wenn überwiegend einlagige Wellpappe verarbeitet wird, reicht ein Schleppmessermodell aus, und die Investitionskosten können um 30 %–40 % gesenkt werden.
II. Interpretation der wichtigsten Leistungsparameter
Beim Kauf einer Wellpappenschneidmaschine beeinflussen die folgenden Parameter direkt die Nutzungseffekte:
- Effektive Schneidfläche: Gängige Größen sind 1300×1000 mm, 1600×1200 mm, 2500×1600 mm. Wählen Sie entsprechend der üblichen Abmessung des entfalteten Musterkartons und planen Sie 10 %–20 % Reserve ein. Wenn die maximale Entfaltungsgröße beispielsweise 1200×900 mm beträgt, reicht ein Modell mit 1300×1000 mm.
- Schneidgenauigkeit: Wird normalerweise durch die Wiederholpositioniergenauigkeit ausgedrückt; hochwertige Modelle erreichen ±0,1 mm. Unzureichende Genauigkeit führt zu Versatz zwischen Rill- und Schnittlinien und beeinträchtigt die Formgebung des Musterkartons.
- Schneidgeschwindigkeit: Eilgangsgeschwindigkeit und Schneidgeschwindigkeit werden getrennt angegeben. Beim Schneiden von Wellpappe mit dem oszillierenden Messer liegt die tatsächliche Schneidgeschwindigkeit bei etwa 500-1200 mm/s; eine zu hohe Geschwindigkeit führt zu Graten an den Kanten.
- Vakuumansaugleistung: Stellt sicher, dass die Pappe während des Schneidens fest fixiert bleibt. Für eine Tischfläche von 1600×1200 mm wird eine Vakuumpumpe mit ≥2,2 kW und einer Saugkraft von ≥18 kPa empfohlen.
- Anzahl der Werkzeugköpfe: Mindestens drei Werkzeuge – oszillierendes Messer, Rillrad und Zeichenstift – konfigurieren, um manuelle Werkzeugwechselzeiten zu reduzieren. High-End-Modelle können mit mehr als 8 Werkzeugköpfen ausgestattet werden.
III. Betriebsablauf und praktische Tipps
1. Dateivorbereitung und Layout
Zeichnen Sie die Stanzformzeichnung mit CAD- oder Kartonkonstruktionssoftware (z. B. ArtiosCAD, Impact) und exportieren Sie sie im DXF- oder PDF-Format. Beachten Sie beim Layout:
- Schnittlinien und Rilllinien in getrennten Ebenen platzieren, damit das Gerät sie erkennen kann.
- Abstand zwischen benachbarten Musterkartons ≥10 mm, um Schneidinterferenzen zu vermeiden.
- Positioniermarkierungen (z. B. Fadenkreuze) hinzufügen, um die spätere Überprüfung zu erleichtern.
2. Materialplatzierung und Ansaugen
Legen Sie die Wellpappe flach auf den Tisch, schalten Sie die Vakuumansaugung ein und stellen Sie sicher, dass die Pappe vollständig anliegt. Bei gewölbter Pappe können Andruckrollen zur Fixierung verwendet werden. Beachten Sie die Faserrichtung der Pappe: Die Wellenrichtung verläuft normalerweise senkrecht zur Rilllinie, um die Falzfestigkeit zu gewährleisten.
3. Werkzeug- und Parametereinstellung
Passen Sie die Klingenüberstandslänge entsprechend der Pappendicke an:
- Dreilagige Wellpappe (Dicke ca. 3-4 mm): Klingenüberstand 1,5-2 mm, Schwingungsfrequenz 4000-5000 Mal/Minute.
- Fünflagige Wellpappe (Dicke ca. 5-7 mm): Klingenüberstand 2,5-3 mm, Schwingungsfrequenz 5000-6000 Mal/Minute, Schneidgeschwindigkeit auf 600-800 mm/s reduzieren.
- Siebenlagige Wellpappe (Dicke ca. 8-10 mm): Klingenüberstand 3,5-4 mm, Schwingungsfrequenz 6000-7000 Mal/Minute, es wird empfohlen, in zwei Durchgängen zu schneiden, wobei die Tiefe pro Durchgang 5 mm nicht überschreitet.
Die Rilltiefe muss entsprechend der Pappendicke angepasst werden und beträgt normalerweise 20 %–30 % der Pappendicke. Zu tief beschädigt die Wellpappe, zu flach führt zu ungleichmäßigem Falzen.
4. Probeschnitt und Erstmusterfreigabe
Vor dem offiziellen Schneiden zunächst einen Probeschnitt mit Abfallmaterial durchführen und prüfen:
- Ob die Schnittkanten glatt und frei von Graten oder Rissen sind.
- Ob die Rilllinien klar sind und nach dem Falzen keine Risse auftreten.
- Ob die Maßgenauigkeit innerhalb von ±0,5 mm liegt (zulässige Toleranz für Musterkartons).
Nach der Bestätigung kann die Serienmusterfertigung erfolgen.
IV. Häufige Probleme und Lösungen
- Grate an den Schnittkanten: Prüfen Sie, ob die Klinge abgenutzt ist (Klingenwechsel wird alle 200-300 m² Schnittfläche empfohlen), oder reduzieren Sie die Schneidgeschwindigkeit um 10 %–20 %.
- Versatz der Rilllinie: Überprüfen Sie die Kalibrierung des Werkzeugkopfs, um sicherzustellen, dass Rillrad und oszillierendes Messer im selben Koordinatensystem arbeiten; oder prüfen Sie, ob die Pappe verrutscht ist.
- Pappe wird nicht durchgeschnitten: Erhöhen Sie die Klingenüberstandslänge oder erhöhen Sie die Schwingungsfrequenz; bei dicker Pappe kann in mehreren Lagen geschnitten werden.
- Unzureichende Vakuumansaugung: Reinigen Sie die Ansauglöcher der Tischfläche, prüfen Sie die Vakuumleitungen auf Undichtigkeiten oder tauschen Sie den Vakuumpumpenfilter aus.
V. Wartungs- und Pflegeempfehlungen
Regelmäßige Wartung verlängert die Lebensdauer des Geräts und erhält die Genauigkeit:
- Täglich: Tischfläche, Führungsschienen und Werkzeugkopf reinigen, Papierreste entfernen.
- Wöchentlich: Klingenverschleiß prüfen, Vakuumpumpenfilter reinigen, Führungsschienen schmieren (mit Lithiumfett).
- Monatlich: Werkzeugkopfposition kalibrieren, Riemenspannung prüfen, Vakuumansaugdruck testen.
- Vierteljährlich: Stark abgenutzte Klingen und Rillräder austauschen, elektrische Verbindungen prüfen.
Es wird empfohlen, ein Wartungsprotokoll zu führen, in dem Klingenwechselzyklen und Kalibrierdaten festgehalten werden, um den Gerätezustand nachverfolgen zu können.
VI. Beschaffungscheckliste für die Auswahl
Bei der Beschaffung einer Wellpappenschneidmaschine können Sie die folgende Checkliste zur Bewertung verwenden:
- Erfüllt die maximale Schnittgröße den aktuellen und den Bedarf der nächsten 1-2 Jahre?
- Wird die erforderliche Materialdicke (z. B. siebenlagige Wellpappe) unterstützt?
- Umfasst die Werkzeugkopfkonfiguration ein oszillierendes Messer, ein Rillrad und einen Zeichenstift?
- Ist die Vakuumansaugleistung ausreichend (≥2,2 kW)?
- Ist die Software mit gängigen Designformaten (DXF, PDF, AI) kompatibel?
- Sind die Reaktionszeit des Kundendienstes und die Ersatzteilversorgung zeitnah?
Es wird empfohlen, vom Lieferanten einen Probeschnitt mit einem Vorführmodell zu verlangen und die Schneidqualität und -effizienz mit der eigenen üblichen Pappe zu testen.
Fazit
Die Wellpappenschneidmaschine ist ein Schlüsselwerkzeug zur Steigerung der Effizienz bei der Verpackungsmustererstellung. Durch sinnvolle Auswahl, standardisierte Bedienung und regelmäßige Wartung kann der Musterzyklus von mehreren Tagen auf wenige Stunden verkürzt und gleichzeitig die Qualität der Musterkartons gewährleistet werden. Wir hoffen, dass dieser Leitfaden Ihnen eine praktische Hilfe bei der Geräteauswahl und -nutzung bietet.