
골판지 샘플 재단기: 선정부터 효율적 운용까지의 종합 가이드
골판지 샘플 재단기는 포장 기업이 신속한 샘플 제작과 디자인 검증을 실현하기 위한 핵심 설비입니다. 레이저 커팅이나 전통적인 칼금형과 비교할 때, CNC 골판지 샘플 재단기는 진동 칼날(oscillating knife) 또는 드래그 칼날을 통해 골판지를 절단, 압흔, 도면 작성하며, 한 대의 장비에서 디자인부터 샘플 박스까지 전 과정을 완료할 수 있습니다. 본문은 실제 적용을 바탕으로 선정 파라미터, 운용 포인트, 유지보수 제안을 제공하여 장비 가치를 극대화할 수 있도록 돕습니다.
1. 골판지 샘플 재단기의 핵심 유형과 적용 시나리오
절단 원리에 따라 골판지 샘플 재단기는 주로 세 가지로 분류됩니다:
- 진동 칼날 재단기(oscillating knife cutting machine): 칼날이 고주파로 진동하며(보통 분당 3000-8000회), 골판지, 허니컴 보드, 판지 등의 절단에 적합합니다. 절단면이 평탄하며 다층 골판지(예: 5층, 7층)를 처리할 수 있습니다.
- 드래그 칼날 재단기: 칼날이 고정되어 끌어당겨 절단하며, 얇은 판지나 단층 골판지에 적합하고 비용이 낮지만 절단 두께에 한계가 있습니다(일반적으로 3mm 이하).
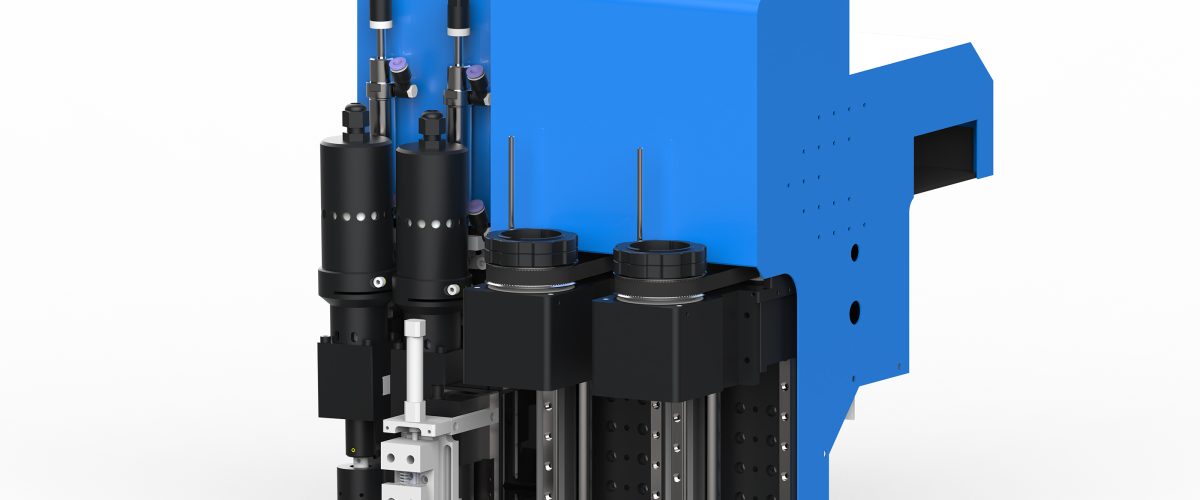
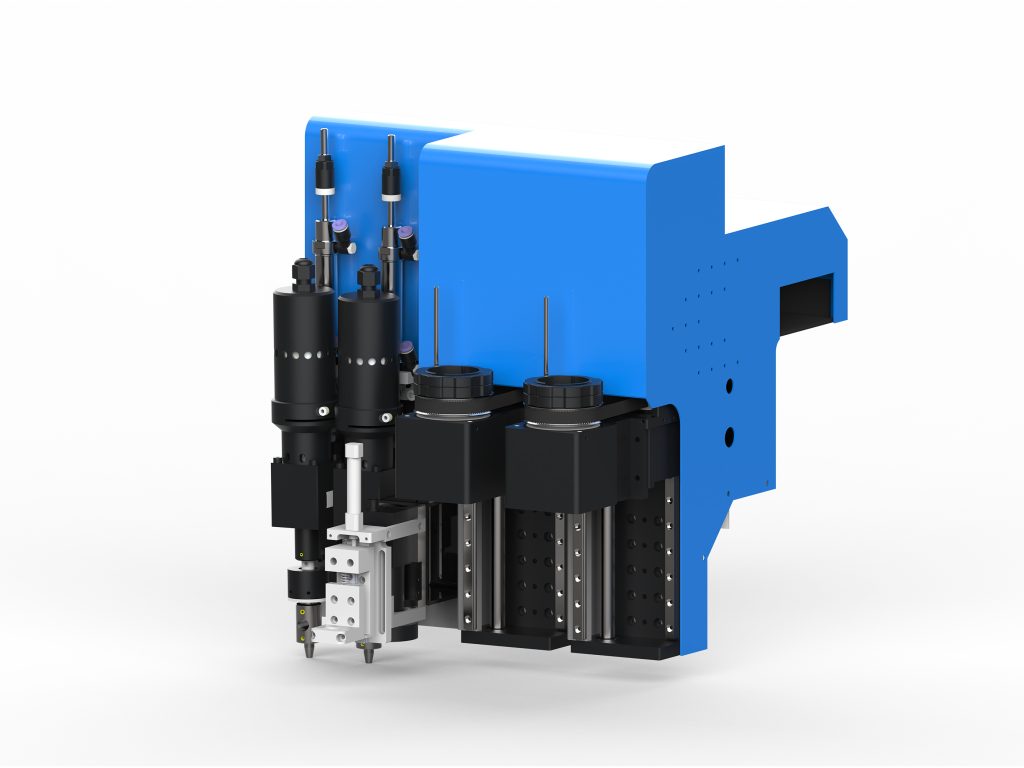
- 다중 공구 헤드 재단기: 진동 칼날, 압흔 휠, 도면 펜, V형 홈 칼날 등을 통합하여 절단, 압흔, 마킹을 한 번에 완료할 수 있어 복잡한 샘플 박스 제작에 적합합니다.
선정 시에는 재료 유형, 두께, 생산 능력 요구를 고려해야 합니다. 예를 들어, 7층 골판지(두께 약 7-10mm)를 자주 처리하는 경우 진동 칼날 출력 ≥500W, 절단 속도 ≥800mm/s인 기종을 선택해야 하며, 단층 골판지가 주를 이룬다면 드래그 칼날 기종으로 충분하며 투자 비용을 30%-40% 절감할 수 있습니다.
2. 핵심 성능 파라미터 해석
골판지 샘플 재단기 구매 시 다음 파라미터가 사용 효과에 직접 영향을 미칩니다:
- 유효 절단 면적: 일반적인 규격은 1300×1000mm, 1600×1200mm, 2500×1600mm입니다. 주로 제작하는 샘플 박스의 전개 치수에 따라 선택하며, 10%-20%의 여유를 두는 것이 좋습니다. 예를 들어, 최대 전개 치수가 1200×900mm인 경우 1300×1000mm 기종을 선택하면 됩니다.
- 절단 정밀도: 일반적으로 반복 위치 결정 정밀도(repeat positioning accuracy)로 표시하며, 우수한 기종은 ±0.1mm에 도달할 수 있습니다. 정밀도가 부족하면 압흔선과 절단선이 어긋나 샘플 박스 성형에 영향을 미칩니다.
- 절단 속도: 공회전 속도와 절단 속도를 별도로 표기합니다. 진동 칼날로 골판지를 절단할 때 실제 절단 속도는 약 500-1200mm/s이며, 속도가 너무 높으면 가장자리에 버(burr)가 발생할 수 있습니다.
- 진공 흡착 출력: 절단 과정에서 판지가 단단히 고정되도록 보장합니다. 1600×1200mm 작업대의 경우 진공 펌프 출력 ≥2.2kW, 흡착력 ≥18kPa를 권장합니다.
- 공구 헤드 수: 최소 진동 칼날, 압흔 휠, 도면 펜 세 가지 공구를 구성하여 수동 공구 교체 시간을 줄입니다. 고급 기종은 8개 이상의 공구 헤드를 구성할 수 있습니다.
3. 운용 절차와 실용 기술
1. 파일 준비와 배치
CAD 또는 박스형 디자인 소프트웨어(예: ArtiosCAD, Impact)를 사용하여 칼금형 도면을 작성하고 DXF 또는 PDF 형식으로 내보냅니다. 배치 시 주의사항:
- 절단선과 압흔선을 레이어로 분리하여 장비가 식별하기 쉽도록 합니다.
- 인접한 샘플 박스 간격 ≥10mm로 절단 간섭을 방지합니다.
- 위치 결정 마크(예: 십자선)를 추가하여 후속 확인에 용이하게 합니다.
2. 재료 배치와 흡착
골판지를 작업대 위에 평평하게 펼치고 진공 흡착을 켜서 판지가 완전히 밀착되도록 합니다. 휘어진 판지의 경우 압륜으로 보조 고정할 수 있습니다. 판지 결 방향에 주의하십시오: 골 방향은 일반적으로 압흔선과 수직으로 하여 접힘 강도를 보장합니다.
3. 공구와 파라미터 설정
판지 두께에 따라 칼끝 돌출 길이를 조정합니다:
- 3층 골판지(두께 약 3-4mm): 칼끝 돌출 1.5-2mm, 진동 주파수 4000-5000회/분.
- 5층 골판지(두께 약 5-7mm): 칼끝 돌출 2.5-3mm, 진동 주파수 5000-6000회/분, 절단 속도를 600-800mm/s로 낮춥니다.
- 7층 골판지(두께 약 8-10mm): 칼끝 돌출 3.5-4mm, 진동 주파수 6000-7000회/분, 2회에 나누어 절단하며 매회 깊이가 5mm를 초과하지 않도록 권장합니다.
압흔 깊이는 판지 두께에 따라 조정하며, 일반적으로 판지 두께의 20%-30%입니다. 너무 깊으면 골을 손상시키고, 너무 얕으면 접힘이 고르지 않습니다.
4. 시험 절단과 초도품 확인
정식 절단 전에 먼저 폐자재로 시험 절단하여 다음을 확인합니다:
- 절단 가장자리가 매끄럽고 버나 찢어짐이 없는지.
- 압흔선이 선명하고 접은 후 균열이 없는지.
- 치수 정밀도가 ±0.5mm 이내인지(샘플 박스 허용 공차).
확인 후 일괄 샘플 제작을 진행합니다.
4. 일반적인 문제와 해결 방안
- 절단 가장자리 버: 칼날 마모 여부를 확인하고(200-300제곱미터 절단마다 칼날 교체 권장), 또는 절단 속도를 10%-20% 낮춥니다.
- 압흔선 편차: 공구 헤드 캘리브레이션을 확인하여 압흔 휠과 진동 칼날이 동일 좌표계에 있는지 확인하고, 또는 판지가 미끄러지는지 확인합니다.
- 판지가 완전히 절단되지 않음: 칼끝 돌출 길이를 늘리거나 진동 주파수를 높입니다. 두꺼운 판지의 경우 층별 절단이 가능합니다.
- 진공 흡착 부족: 작업대 흡착 구멍을 청소하고 진공 배관 누기 여부를 확인하거나 진공 펌프 필터를 교체합니다.
5. 유지보수 및 관리 제안
정기 유지보수는 장비 수명을 연장하고 정밀도를 유지합니다:
- 매일: 작업대, 가이드 레일, 공구 헤드를 청소하고 종이 부스러기를 제거합니다.
- 매주: 칼날 마모를 점검하고 진공 펌프 필터를 청소하며 가이드 레일에 윤활(리튬 기반 그리스 사용)합니다.
- 매월: 공구 헤드 위치를 캘리브레이션하고 벨트 장력을 점검하며 진공 흡착 압력을 테스트합니다.
- 매분기: 마모가 심한 칼날, 압흔 휠을 교체하고 전기 연결을 점검합니다.
유지보수 일지를 작성하여 칼날 교체 주기와 캘리브레이션 데이터를 기록하면 장비 상태를 추적하기 용이합니다.
6. 선정 구매 체크리스트
골판지 샘플 재단기 구매 시 다음 체크리스트와 대조하여 평가할 수 있습니다:
- 최대 절단 치수가 현재 및 향후 1-2년 요구를 충족하는가?
- 필요한 재료 두께(예: 7층 골판지)를 지원하는가?
- 공구 헤드 구성에 진동 칼날, 압흔 휠, 도면 펜이 포함되어 있는가?
- 진공 흡착 출력이 충분한가(≥2.2kW)?
- 소프트웨어가 일반적인 디자인 형식(DXF, PDF, AI)과 호환되는가?
- 애프터서비스 응답 시간과 예비 부품 공급이 신속한가?
공급업체에 샘플 기종 시험 절단을 요청하여 자사에서 주로 사용하는 판지로 절단 효과와 효율을 테스트할 것을 권장합니다.
맺음말
골판지 샘플 재단기는 포장 샘플 제작 효율을 높이는 핵심 도구입니다. 합리적인 선정, 규범적인 운용, 정기 유지보수를 통해 샘플 제작 주기를 수일에서 수시간으로 단축하면서 샘플 박스 품질을 보장할 수 있습니다. 본 가이드가 장비 선정과 사용에 실질적인 도움이 되기를 바랍니다.