
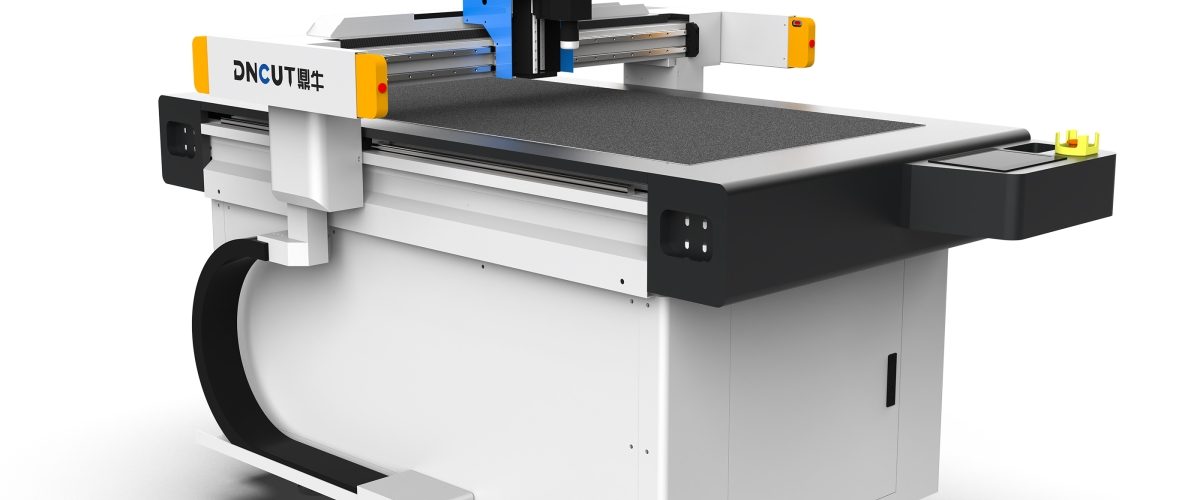
원단 재단기: 유연 소재 절단의 핵심 장비
Clothing, home fashion, and automotive interior industries rely on fabric cutting machines as key equipment that determines production efficiency and material utilization. Compared to traditional manual or mechanical blade cutting, modern CNC fabric cutting machines achieve high-precision, high-speed automated cutting through technologies such as oscillating knives, circular blades, or lasers. This article provides practical, actionable advice centered on equipment selection, process parameter setting, common troubleshooting, and maintenance.
1. 원단 재단기의 주요 유형과 적용 시나리오
절단 원리에 따라 원단 재단기는 주로 진동 칼 재단기, 원형 칼 재단기 및 레이저 재단기로 나뉩니다. 진동 칼은 고주파 상하 진동으로 절단하며 대부분의 섬유에 적합하고 특히 다층 재단에 적합합니다. 원형 칼 재단기는 단층 또는 소량 층의 빠른 절단에 적합합니다. 레이저 재단기는 정밀도 요구가 매우 높은 박형 원단에 사용되지만 가장자리 탄화 문제에 주의해야 합니다.
1. 진동 칼 재단기
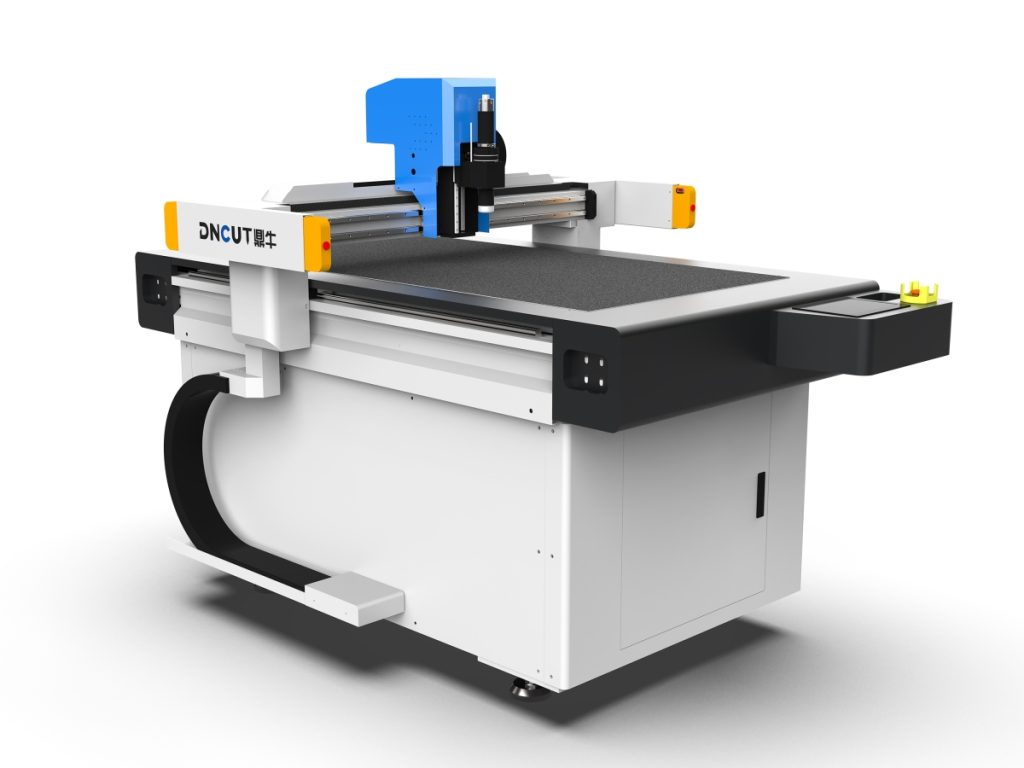
진동 칼 재단기는 현재 시장의 주류 선택으로, 다양한 칼날(예: 첨단 칼, 원형 칼, 펀칭 칼)을 장착하여 다양한 소재에 적응할 수 있습니다. 장점은 절단 속도가 빠르고(최대 120m/분), 정밀도가 높으며(±0.1mm), 다층 원단을 처리할 수 있다는 것입니다(일반적으로 원단 두께에 따라 10층 이하). 데님, 캔버스 등 두꺼운 원단의 경우 대출력 진동 칼(출력≥1.5kW)을 선택하는 것이 좋습니다.
2. 원형 칼 재단기
원형 칼 재단기는 구조가 간단하고 비용이 낮으며 단층 또는 2-3층 박형 원단의 연속 절단에 적합합니다. 절단 속도는 80m/분에 달할 수 있지만 정밀도는 다소 낮으며(±0.3mm), 고탄성 원단에는 적합하지 않아 변형이 쉽게 발생합니다.
3. 레이저 재단기
레이저 재단기는 고에너지 레이저 빔을 이용하여 재료를 용융 또는 기화시키며, 절단 정밀도는 ±0.05mm에 달하고 기계적 응력이 없습니다. 그러나 레이저 절단은 탄화 가장자리와 이취가 발생하며, 특히 화학 섬유가 포함된 원단에서 두드러지므로 산업용 필터 천, 에어백 등 특수 분야에 주로 사용됩니다. 레이저를 반드시 사용해야 하는 경우 보조 송풍 시스템을 갖추어 탄화를 줄이는 것이 좋습니다.
2. 선정 핵심 파라미터: 가격만 보지 마세요
원단 재단기를 구매할 때는 다음 파라미터를 종합적으로 고려하여 “가격 만능론”을 피해야 합니다.
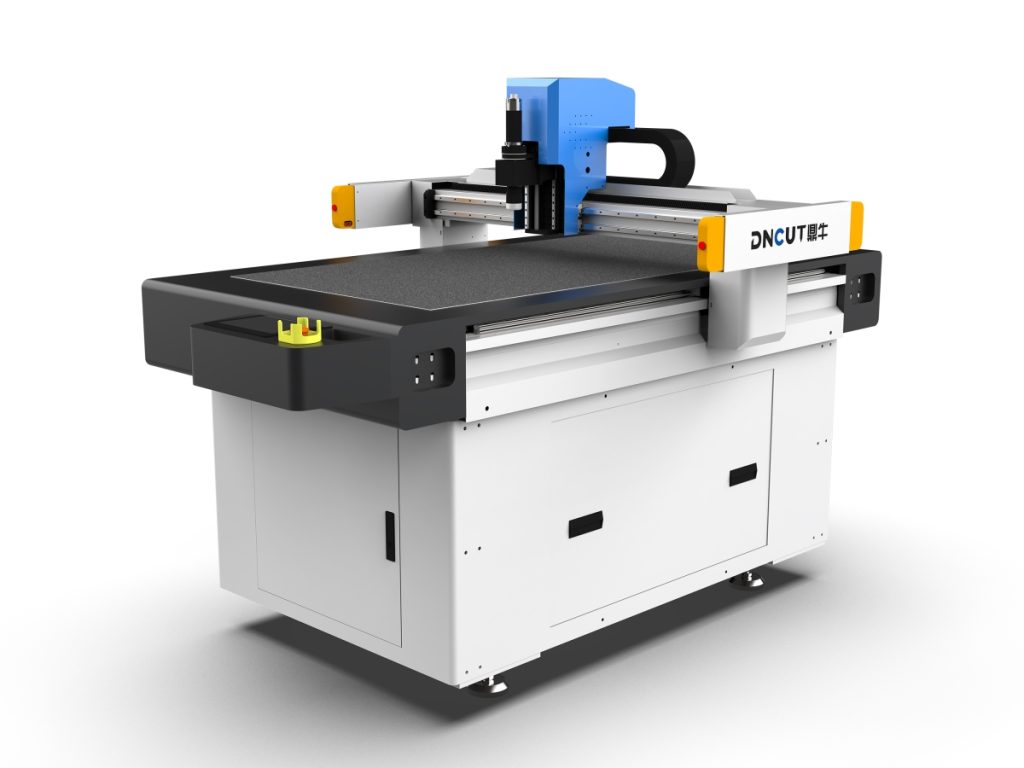
- 유효 절단 면적: 일반적으로 사용하는 원단 폭에 따라 선택합니다. 예를 들어 의류 공장에서 흔히 사용하는 1.6m 또는 1.8m 폭의 경우, 재단기 테이블 크기는 1.7m×2.5m 이상을 권장하여 배치 유연성을 확보합니다.
- 절단 속도: 빠를수록 좋은 것은 아닙니다. 고속 절단은 특히 다층 재단 시 정밀도에 영향을 줄 수 있습니다. 속도 조절 범위가 0-120m/분인 장비를 선택하고 가속도 성능(예: ≥0.5G)을 주의하여 모서리 절단 품질을 보장하는 것이 좋습니다.
- 절단 정밀도: 일반적으로 ±0.1mm가 양호합니다. 고급 의류 또는 자동차 인테리어의 경우 ±0.05mm의 고정밀 모델을 선택하는 것이 좋습니다.
- 최대 절단 두께: 원단 유형과 층수에 따라 다릅니다. 예를 들어 데님 10층(층당 약 0.8mm)을 절단하려면 재단기가 최소 8mm의 절단 능력을 갖추어야 하며, 이때 진동 칼 출력≥2kW의 모델을 선택해야 합니다.
- 진공 흡착 시스템: 다층 재단 시 진공 흡착은 원단을 고정하여 이동을 방지합니다. 흡착력은 ≥0.6MPa를 권장하며, 흡착 영역은 구역별 제어가 가능해야 에너지를 절약하고 다양한 크기의 재단 조각에 적응할 수 있습니다.
- 제어 시스템: DXF, PLT 등 범용 형식을 지원하는 소프트웨어를 우선 선택하고 자동 배치 기능을 갖추어 재료 활용률을 5%-15% 향상시킬 수 있습니다.
3. 공정 파라미터 설정: 진동 칼 재단기를 예로
올바른 파라미터 설정은 절단 품질과 효율에 직접 영향을 미칩니다. 다음은 일반 원단의 참고 파라미터입니다(특정 브랜드 1.5kW 진동 칼 재단기를 예로).
- 면직물(단층): 진동 주파수 18000회/분, 절단 속도 60m/분, 칼날 각도 45°, 진공 흡착 0.4MPa.
- 폴리에스터 원단(5층): 진동 주파수 20000회/분, 절단 속도 40m/분, 칼날 각도 30°, 진공 흡착 0.6MPa.
- 데님(8층): 진동 주파수 22000회/분, 절단 속도 25m/분, 칼날 각도 20°, 진공 흡착 0.8MPa, 칼날 과열 방지를 위해 냉각 시스템 사용을 권장합니다.
- 가죽(단층): 진동 주파수 15000회/분, 절단 속도 50m/분, 칼날 각도 60°, 진공 흡착 0.3MPa, 전용 가죽 칼날을 사용해야 합니다.
주의: 위 파라미터는 실제 원단 평량, 코팅 및 장비 상태에 따라 미세 조정해야 합니다. 먼저 소량 시험 절단을 통해 절단면 품질(보풀 없음, 용융 없음)을 관찰한 후 양산하는 것이 좋습니다.
4. 일반적인 문제와 해결 방안
1. 절단 가장자리 보풀 또는 풀림
원인은 칼날 마모 또는 진동 주파수 과저일 수 있습니다. 해결 방안: 칼날 마모 상태를 확인하고 적시에 교체(일반적으로 500-800m 절단마다 교체 필요); 진동 주파수를 적절히 높임(10%-15% 증가); 풀림이 쉬운 원단의 경우 톱니 칼날을 선택하거나 열융착 처리를 추가할 수 있습니다.
2. 다층 재단 시 하층 이동
Usually occurs due to insufficient vacuum suction force or inadequate friction between fabrics. Recommendation: Confirm that the vacuum pump pressure is above 0.6MPa; spray a small amount of water mist between fabrics to increase suction force; reduce cutting speed by 20% to ensure each layer is sufficiently secured.
3. 절단 정밀도 저하
먼저 가이드 레일과 동기 벨트가 느슨하거나 마모되었는지 확인하고, 분기마다 레이저 간섭계로 한 번 교정하는 것이 좋습니다. 다음으로 칼날이 수직인지 확인합니다(편차는 0.02mm 미만이어야 함). 문제가 지속되면 제어 시스템 파라미터 드리프트일 수 있으므로 원점 복귀 및 공구 보정 설정을 다시 수행해야 합니다.
5. 유지보수: 장비 수명 연장의 핵심
원단 재단기의 일상 유지보수는 고장률을 줄일 수 있으며, 다음 계획을 실행할 것을 권장합니다.
- 매일: 테이블과 가이드 레일의 원단 섬유를 청소하고, 진공 흡착 배관이 막혔는지 확인하고, 집진함을 청소합니다.
- 매주: 칼날 마모 상태를 확인하고(돋보기로 날 끝 관찰), 직선 가이드 레일에 윤활유를 주유하고(리튬 기반 그리스 사용), 공기 경로 필터를 점검합니다.
- 매월: 절단 정밀도를 교정하고(표준 테스트 패턴 사용), 동기 벨트 장력을 확인하고(처짐량 5mm 이하), 제어 캐비닛 내부 먼지를 청소합니다.
- 매분기: 진공 펌프 오일을 교체하고(오일식 펌프인 경우), 전기 연결이 느슨한지 확인하고, 장비 전체 정밀도 교정을 수행합니다.
또한 장비 운행 일지를 작성하여 매 절단 시 원단 유형, 층수, 파라미터 및 이상 상황을 기록하여 추적 및 최적화에 활용할 것을 권장합니다.
6. 효율 향상을 위한 실용 팁
- 배치 최적화: 자동 배치 소프트웨어를 사용하여 재단 조각을 회전, 미러 배열하면 재료 활용률을 85% 이상으로 높일 수 있습니다. 예를 들어 직사각형 재단 조각의 경우 공변 절단을 사용하여 절단 경로를 줄일 수 있습니다.
- 층별 관리: 다른 원단은 분리하여 재단하여 두께 차이로 인한 파라미터 불일치를 방지합니다. 혼합 주문의 경우 유사한 소재의 원단을 동일 배치로 묶을 수 있습니다.
- 예방적 칼날 교체: 절단 품질이 떨어질 때까지 기다리지 말고 칼날을 교체하세요. 절단 미터 수에 따라 교체 계획을 수립하여(예: 800m 절단마다 교체) 불량률을 줄일 수 있습니다.
- 야간 전기 요금 활용: For large orders, scheduling cutting during off-peak electricity rate hours at night can help reduce energy costs.
요약하면, 원단 재단기의 효율적인 운영은 합리적인 선정, 정밀한 파라미터 설정 및 규범적인 유지보수에 달려 있습니다. 본 글의 실무 조언이 생산 프로세스를 최적화하고 비용 절감 및 효율 향상을 실현하는 데 도움이 되기를 바랍니다.