
ماكينة قص الأريكة: المعدات الرئيسية لتحسين كفاءة تصنيع الأرائك
في عملية تصنيع الأرائك، يعتبر القص حلقة أساسية تحدد جودة المنتج وكفاءة الإنتاج. يعتمد القص اليدوي التقليدي على الخبرة البشرية، مما يؤدي ليس فقط إلى انخفاض الكفاءة، بل يصعب ضمان الدقة، مع هدر كبير للمواد. مع تطور تكنولوجيا التحكم الرقمي، أصبحت ماكينة قص الأريكة (آلة القص بالسكين التذبذبي) معدات قياسية لشركات الأرائك. ستتعمق هذه المقالة في نقاط اختيار ماكينة قص الأريكة، المعلمات التقنية، تقنيات التشغيل والصيانة، لتقديم مرجع عملي لقرار الاستثمار الخاص بك.
أولاً: نقاط اختيار ماكينة قص الأريكة
عند شراء ماكينة قص الأريكة، يجب مراعاة احتياجات الإنتاج، خصائص المواد، ظروف الموقع وغيرها من العوامل بشكل شامل، وتجنب السعي وراء التكوينات العالية أو المعدات منخفضة السعر بشكل أعمى.
1. مساحة القص الفعالة
تحدد مساحة القص أبعاد المادة التي يمكن قصها في المرة الواحدة. عادةً ما يكون عرض قماش الأريكة 1.4 م – 2.2 م، لذلك يجب أن يكون عرض القص الفعال للماكينة أكبر من عرض القماش. المواصفات الشائعة تشمل 1600 مم × 2500 مم، 2100 مم × 3000 مم وغيرها. إذا كان الإنتاج الرئيسي للأرائك الكبيرة، يُنصح باختيار معدات بمساحة لا تقل عن 2100 مم × 3000 مم لتقليل التوصيلات وتحسين الكفاءة.
2. تكوين رأس القطع
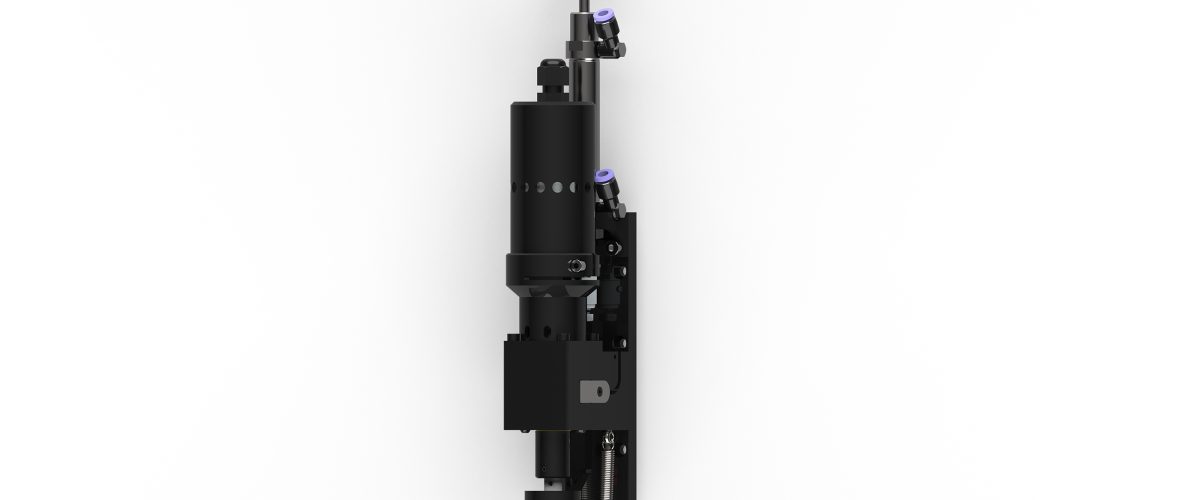
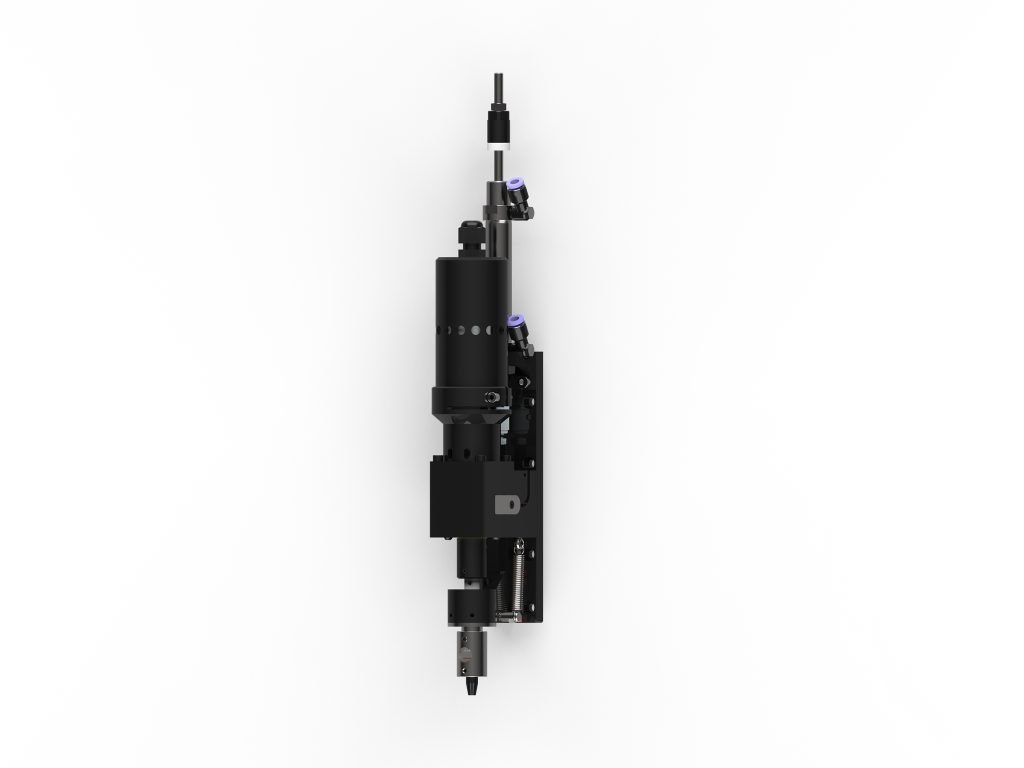
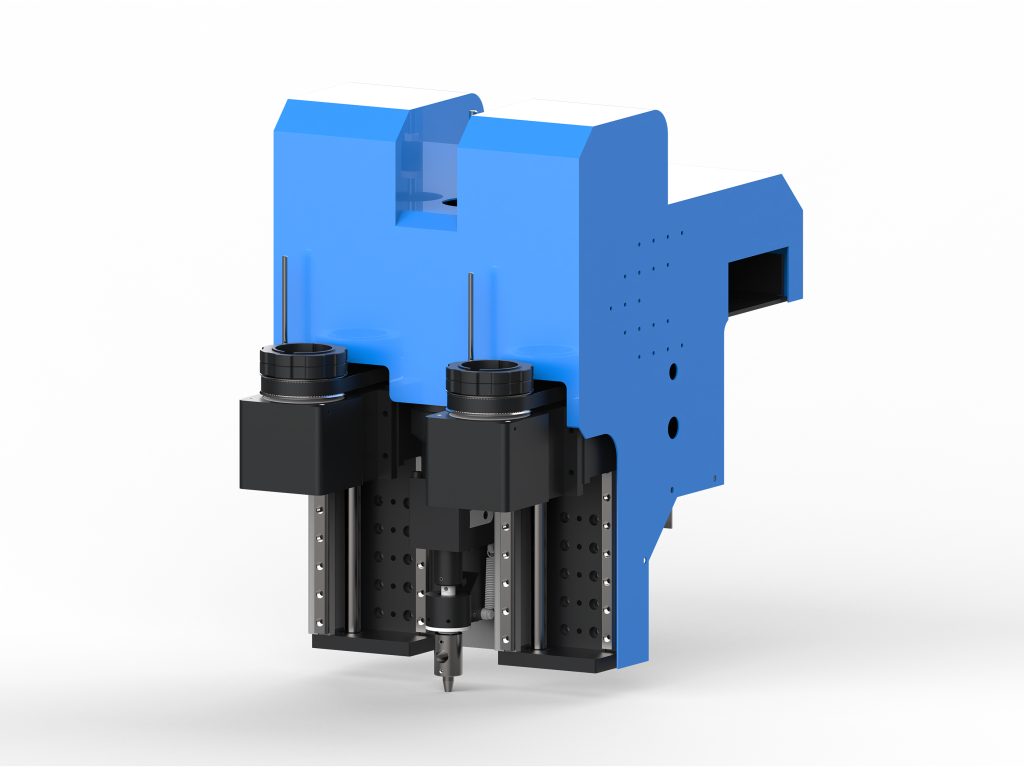
عادةً ما تكون ماكينة قص الأريكة مجهزة بسكين تذبذبي، سكين دائري، سكين ثقب، سكين على شكل V وغيرها من السكاكين. السكين التذبذبي مناسب لقص الإسفنج، الجلد، القماش وغيرها من المواد اللينة؛ السكين الدائري مناسب لقص الرغوة السميكة؛ سكين الثقب يستخدم للثقب؛ سكين V يستخدم للحز. وفقًا لمتطلبات عملية المنتج، اختيار طراز مزود بوظيفة تغيير السكين التلقائي يمكن أن يزيد المرونة بشكل كبير.
3. نظام الشفط الفراغي
الشفط الفراغي هو وظيفة مهمة لضمان دقة القص. من خلال منصة الشفط، يتم تثبيت المادة بإحكام لمنع الإزاحة أثناء القص. عادةً ما يتم التعبير عن قوة الشفط بقيمة الضغط السلبي، يُنصح باختيار معدات بضغط سلبي لا يقل عن -0.6 بار. بالنسبة للإسفنج عالي الكثافة، يجب تكوين مضخة فراغ بقدرة أكبر.
4. نظام التحكم والبرمجيات
تستخدم ماكينات قص الأريكة السائدة نظام تحكم PC، متوافق مع تنسيقات DXF، PLT، HPGL وغيرها، ويمكنها قراءة ملفات CAD مباشرة. يجب أن تتميز البرمجيات بوظائف الترتيب التلقائي، تحسين المسار، محاكاة القص وغيرها، لتعظيم استفادة المواد. يجب أن تكون واجهة التشغيل بسيطة وبديهية لتقليل متطلبات مهارة المشغل.
5. كفاءة الإنتاج ومطابقة الطاقة الإنتاجية
تؤثر سرعة القص مباشرة على الطاقة الإنتاجية. تتراوح سرعة القص بالسكين التذبذبي عادةً بين 0-3000 مم/ثانية قابلة للتعديل، وتعتمد السرعة الفعلية على سمك المادة وتعقيدها. للإنتاج بالجملة، يُنصح باختيار معدات مزودة بوظيفة القص المتعدد للسكاكين في نفس الوقت، أو تكوين نظام تحميل وتفريغ تلقائي لتقليل الوقت الإضافي.
ثانياً: تحليل المعلمات التقنية الرئيسية
فهم معلمات المعدات يساعد في تقييم الأداء، فيما يلي المؤشرات التي يجب التركيز عليها عند الشراء:
- دقة القص: عادةً ما تكون مطلوبة في حدود ±0.5 مم، ويمكن للطرازات عالية الدقة الوصول إلى ±0.2 مم.
- دقة التكرار في تحديد المواقع: تؤثر على اتساق القص متعدد الطبقات، يجب أن تكون ≤0.1 مم.
- أقصى سمك للقص: يمكن للسكين التذبذبي قص إسفنج بسمك 50-100 مم عادةً، اعتمادًا على كثافة المادة.
- سرعة السكين: تردد التذبذب عادةً 1000-3000 مرة/دقيقة، التردد العالي مناسب للمواد الرقيقة، والمنخفض للمواد السميكة.
- منطقة الشفط الفراغي: التحكم المناطقي يوفر الطاقة ويتكيف مع مواد بأحجام مختلفة.
- متطلبات الطاقة: عادةً 380 فولت/50 هرتز ثلاثي الطور، والقدرة تتراوح بين 5-15 كيلوواط حسب التكوين.
ثالثاً: تقنيات التشغيل وتحسين الكفاءة
عادات التشغيل الصحيحة يمكن أن تطيل عمر المعدات وتزيد الإنتاجية.
1. تحضير المواد والترتيب
قبل القص، تأكد من أن المادة مسطحة وخالية من التجاعيد. عند استخدام برنامج الترتيب، اضبط المسافات بشكل معقول (عادةً 2-5 مم)، واستخدم القص المشترك لتقليل الهدر. بالنسبة للجلد، انتبه إلى اتجاه النسيج لتجنب اختلاف اللون.
2. اختيار السكين واستبداله
اختر زاوية الشفرة حسب صلابة المادة: استخدم شفرة رقيقة حادة لقص الإسفنج، وشفرة مقاومة للتآكل لقص الجلد. افحص تآكل الشفرة بانتظام، وعادةً يجب استبدالها أو شحذها كل 200-300 ساعة قص.
3. ضبط معلمات الشفط
قد تؤدي قوة الشفط القوية جدًا إلى تشوه المادة، والضعيفة جدًا إلى إزاحة أثناء القص. يُنصح بضبط الفراغ حسب سمك المادة ونفاذية الهواء: قوة شفط منخفضة للأقمشة الرقيقة، وقوة شفط عالية للإسفنج السميك. يمكن قص عينة صغيرة أولاً لتحديد أفضل المعلمات.
4. استراتيجية القص متعدد الطبقات
يمكن للقص متعدد الطبقات تحسين الكفاءة بشكل ملحوظ، لكن يجب الانتباه إلى محاذاة الطبقات. يجب وضع كل طبقة من المادة بشكل مسطح، وألا يتجاوز السمك الإجمالي أقصى سمك قص للمعدات. بالنسبة للمواد القابلة للانزلاق، يمكن استخدام شريط لاصق مزدوج الوجه لتثبيتها بين الطبقات.
5. معالجة المشاكل الشائعة
إذا ظهرت حواف قص خشنة، تحقق مما إذا كانت الشفرة حادة وما إذا كانت سرعة السكين مناسبة؛ إذا كان هناك انحراف في الأبعاد، تحقق من ثبات الشفط ونظافة الأدلة. نظف الأدلة وأجهزة الاستشعار بانتظام بالكحول لمنع تراكم الغبار الذي يؤثر على الدقة.
رابعاً: الصيانة وقواعد السلامة
الصيانة المنظمة يمكن أن تقلل من توقف الأعطال وتضمن سلامة الإنتاج.
1. الصيانة اليومية
- بعد انتهاء العمل اليومي، نظف بقايا القص من الطاولة، واستخدم المكنسة الكهربائية لتنظيف فتحات الشفط الفراغي.
- افحص براغي تثبيت الشفرة لمنع الارتخاء.
- نظف الأدلة وضع الشحم المخصص، مرة واحدة على الأقل أسبوعيًا.
- افحص أنابيب الفراغ بحثًا عن التسرب، وما إذا كانت موانع التسرب قديمة.
2. الصيانة الدورية
- افحص الأسلاك الكهربائية شهريًا، وشد الأطراف.
- استبدل فلتر مضخة الفراغ كل ربع سنة، ونظف مروحة التبريد.
- قم بمعايرة دقة المعدات سنويًا، بما في ذلك استقامة الأدلة وعموديتها.
3. قواعد التشغيل الآمن
- يُمنع منعًا باتًا إدخال اليدين في منطقة القص أثناء تشغيل المعدات، يجب تزويدها بحاجز ضوئي أو غطاء واقي.
- ارتدِ قفازات مقاومة للقطع عند استبدال الشفرة، واستخدم الأدوات المخصصة.
- تدريب المشغلين للتأكد من معرفتهم بموقع زر التوقف الطارئ وإجراءات الطوارئ.
خامساً: الخاتمة
يجب أن يعتمد اختيار ماكينة قص الأريكة على احتياجات الإنتاج الفعلية، مع الموازنة بين الدقة والكفاءة وتكلفة الاستثمار. التشغيل والصيانة الصحيحان لا يطيلان عمر المعدات فحسب، بل يحسنان جودة القص باستمرار. مع تقدم التصنيع الذكي، ستصبح ماكينات القص المزودة بوظائف الترتيب التلقائي ومراقبة إنترنت الأشياء اتجاهًا، ويُنصح الشركات بترك مساحة للترقية عند الشراء. إذا كنت بحاجة إلى مزيد من المعلومات حول معلمات طرازات محددة أو خدمة القص التجريبي، فلا تتردد في الاتصال بفريقنا التقني.