
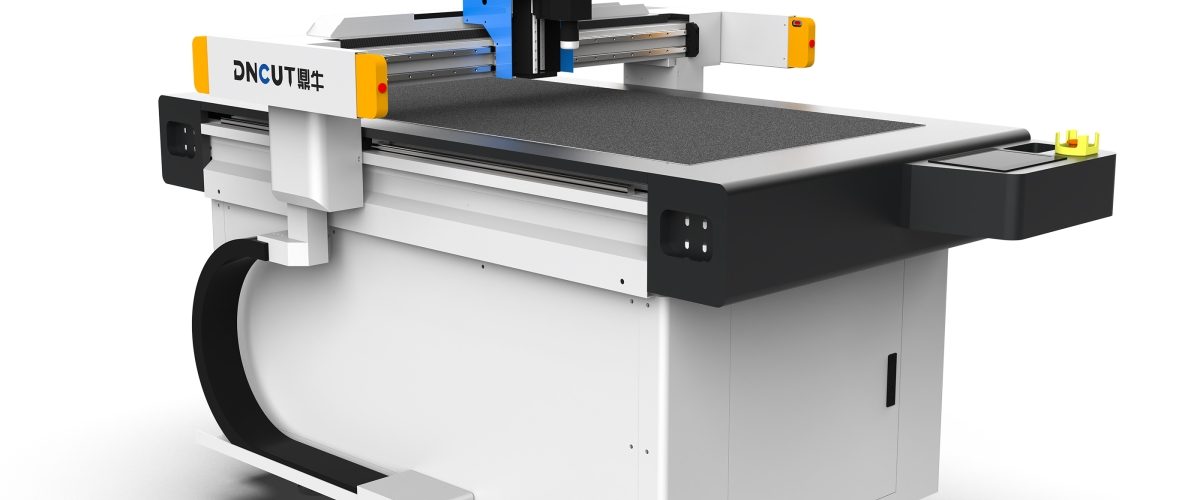
Analisi dei parametri principali della tagliatrice per fibra di carbonio
I materiali compositi in fibra di carbonio, grazie alle loro caratteristiche di elevata resistenza e bassa densità, sono ampiamente utilizzati nei settori aerospaziale, automobilistico e delle attrezzature sportive. Per ottenere un taglio di alta precisione è necessario affidarsi a un’attrezzatura professionale: la tagliatrice per fibra di carbonio. I suoi parametri prestazionali principali influenzano direttamente la qualità del taglio e l’efficienza produttiva.
Precisione di taglio: entro ±0,1 mm
La tagliatrice di precisione per fibra di carbonio adotta un sistema di controllo servo a ciclo chiuso, abbinato a righe ottiche ad alta risoluzione (risoluzione fino a 0,001 mm), per garantire che l’errore di posizionamento sia contenuto entro ±0,1 mm. Ad esempio, il modello DNC-800F è dotato di un sistema a 4 assi interpolati, supporta il taglio di profili complessi ed è adatto a tessuti in fibra di carbonio o prepreg con spessore da 1 a 6 mm.
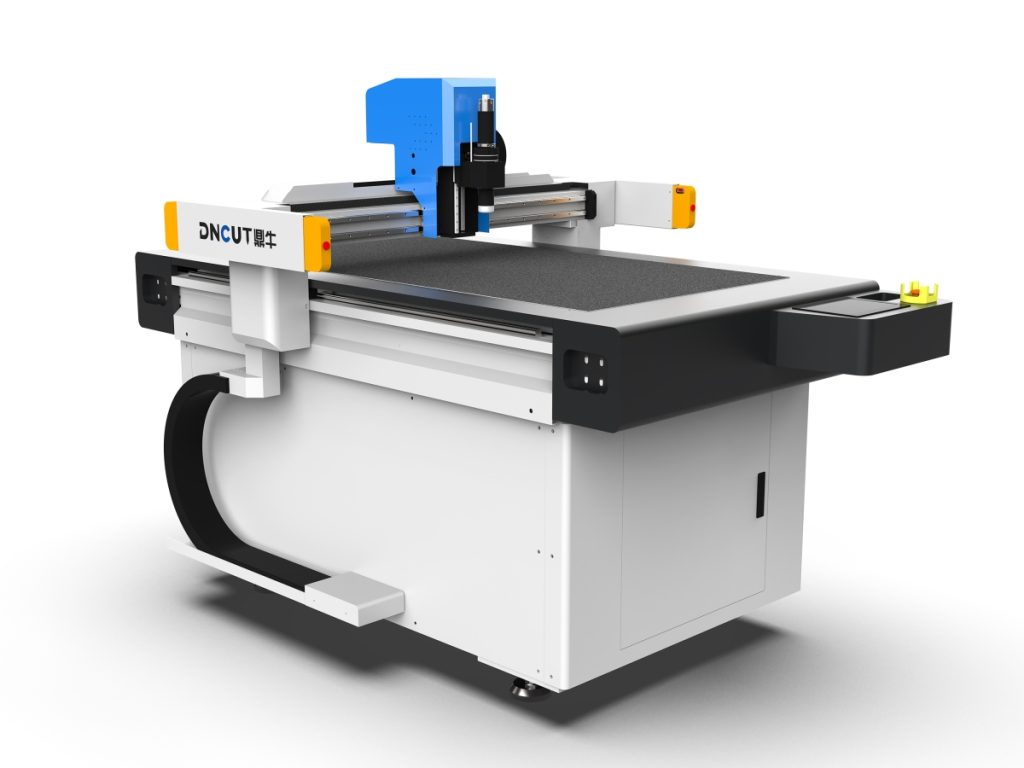
Sistema di taglio: doppia testa rotante ad alta velocità oscillante
La configurazione standard prevede lame in lega di tungsteno con diametro di 150 mm e velocità fino a 8000 giri/min. L’angolo del filo della lama è progettato a 12° per ridurre lo strappo del materiale. È possibile optare per una testa con rivestimento diamantato, che prolunga la durata a oltre 2000 ore ed è particolarmente adatta ai compositi in fibra di carbonio/resina epossidica ad alta durezza (come le classi T700/T800).
Piano di lavoro: aspirazione sottovuoto + serraggio pneumatico
Il piano di lavoro è realizzato con pannello in acciaio inossidabile 304 ed è dotato di un sistema di aspirazione sottovuoto con 200 gruppi di fori indipendenti, con pressione negativa massima fino a -90 kPa. Abbinato al dispositivo di serraggio pneumatico (pressione 0,4~0,6 MPa), impedisce efficacemente lo spostamento o il sollevamento dei bordi del materiale durante il taglio ad alta velocità, ed è particolarmente adatto a lastre di grandi dimensioni con larghezza di 1200 mm e lunghezza di 2000 mm.
Velocità di taglio e potenza
L’intervallo tipico di velocità di taglio è 50~300 mm/min, regolato automaticamente in base allo spessore e al numero di strati del materiale. Ad esempio, per il taglio di una lastra singola in fibra di carbonio di 3 mm di spessore si consiglia una velocità di 150 mm/min; in caso di impilamento multistrato (≤8 strati) si consiglia di ridurre a 80 mm/min per evitare bave. La potenza del motore dell’intera macchina è di 7,5 kW, con inverter, tempo di risposta inferiore a 20 ms.
Tecniche operative chiave nelle applicazioni pratiche
Pretrattamento del materiale: sgrassaggio e livellamento
Residui di distaccante o oli sulla superficie del materiale in fibra di carbonio riducono la durata della lama e causano adesioni. Dopo la pulizia con alcol isopropilico, il materiale deve essere lasciato riposare in un ambiente a temperatura e umidità costanti (23±2 °C, umidità relativa 50±5%) per non meno di 4 ore prima della lavorazione. Per i materiali in rotolo è necessario raddrizzarli tramite un sistema di rulli tenditori, con tensione controllata a 5~8 N.
Manutenzione della lama: sostituzione periodica e azzeramento
Dopo ogni 500 metri quadrati di taglio è necessario verificare l’usura della lama. Quando sul filo compaiono scheggiature evidenti o tracce di bruciatura sui bordi del taglio, è obbligatorio sostituire la lama. Procedura di azzeramento: utilizzare uno spessimetro da 0,02 mm per verificare il gioco tra la punta della lama e il piano di lavoro, regolandolo a 0,05±0,01 mm. Si consiglia di eseguire una calibrazione del centro della lama una volta al mese.
Ottimizzazione del programma: pianificazione del percorso e strategia di avanzamento
Nel sistema CNC impostare la strategia di “avanzamento a segmenti”: il primo segmento utilizza il 50% della velocità nominale per il pre-taglio, dopodiché, completato il profilo, si passa al taglio a velocità piena. Per fori interni o fessure strette (larghezza <10 mm) attivare la modalità "avanzamento a zig-zag" per ridurre la concentrazione delle sollecitazioni. Attivare contemporaneamente la funzione di "compensazione termica" per correggere automaticamente lo scostamento delle coordinate in base alle variazioni di temperatura ambiente.
Problemi comuni e soluzioni
- Bave marcate: verificare l’affilatura della lama e controllare se la velocità di taglio è troppo elevata; si consiglia di ridurre la velocità del 30% e aumentare la corsa a vuoto (≥5 mm).
- Delaminazione del materiale: verificare se l’aspirazione sottovuoto è uniforme e se la pressione di serraggio è insufficiente; se necessario sostituire le guarnizioni di tenuta (sostituzione consigliata ogni trimestre).
- Usura anomala della lama: analizzare la composizione del materiale; in presenza di fibra di vetro mista passare a una testa con rivestimento diamantato; verificare inoltre se il sistema di raffreddamento è ostruito.
Norme di sicurezza e protezione
L’apparecchiatura deve essere dotata di porta di protezione a rilevamento laser (tempo di risposta ≤50 ms) e di un dispositivo di raccolta polveri nell’area di taglio (precisione di filtrazione ≤1 μm). Gli operatori devono indossare mascherina antipolvere (N95 o superiore), occhiali protettivi e guanti antistatici. È severamente vietato pulire manualmente gli scarti durante il funzionamento della macchina.
Consigli per la selezione: abbinare il modello allo scenario applicativo
Per la produzione di pezzi personalizzati in piccoli lotti (ad esempio ali di droni), scegliere il modello da tavolo DNC-500E, con larghezza massima di 500 mm e supporto della programmazione manuale per insegnamento; per linee di produzione continue (ad esempio gusci di pacchi batteria per veicoli a nuova energia) si consiglia invece il modello industriale DNC-1200X, dotato di interfaccia automatica di carico/scarico (con supporto per l’interfacciamento robotico) e in grado di tagliare lastre da 1000×2000 mm e oltre.