
碳纤裁切机核心参数解析
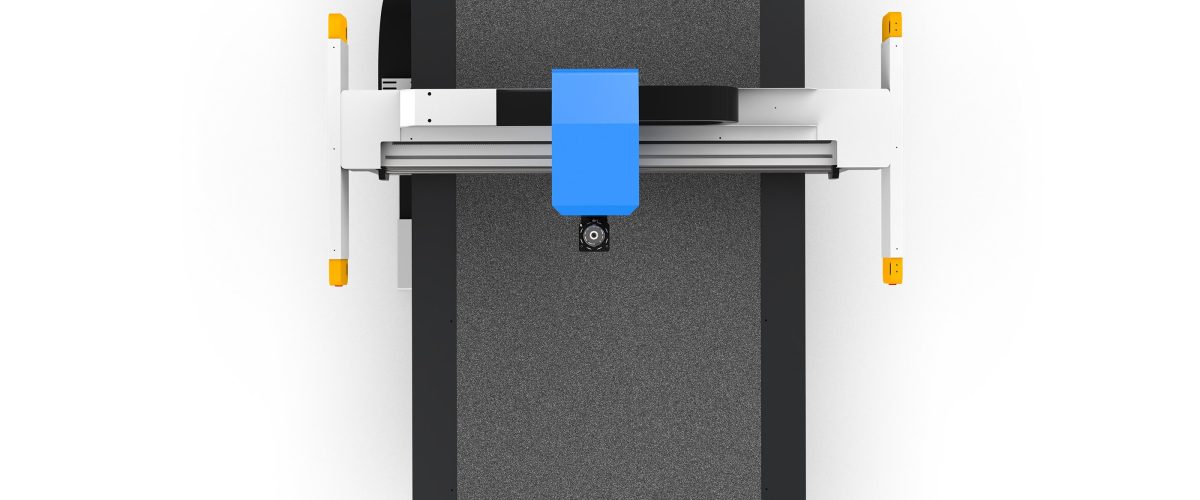
碳纤维复合材料因其高强度、低密度特性广泛应用于航空航天、汽车制造与体育器材领域。实现高精度裁切需依赖专业设备——碳纤裁切机。其核心性能参数直接影响切割质量与生产效率。
切割精度:±0.1mm以内
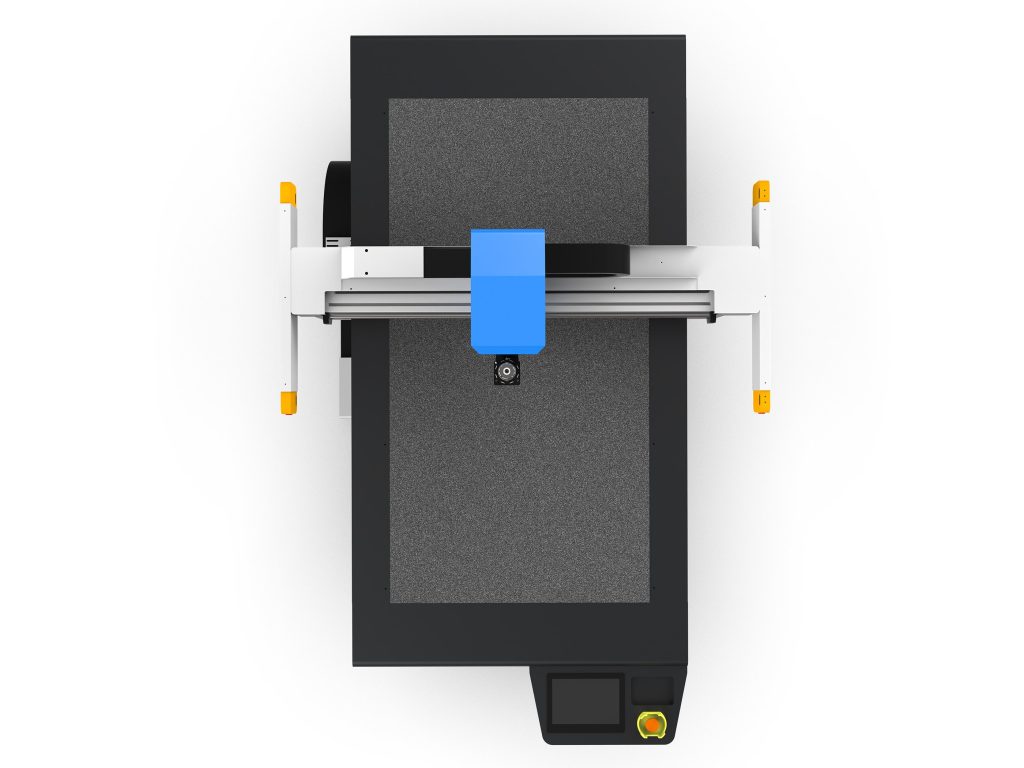
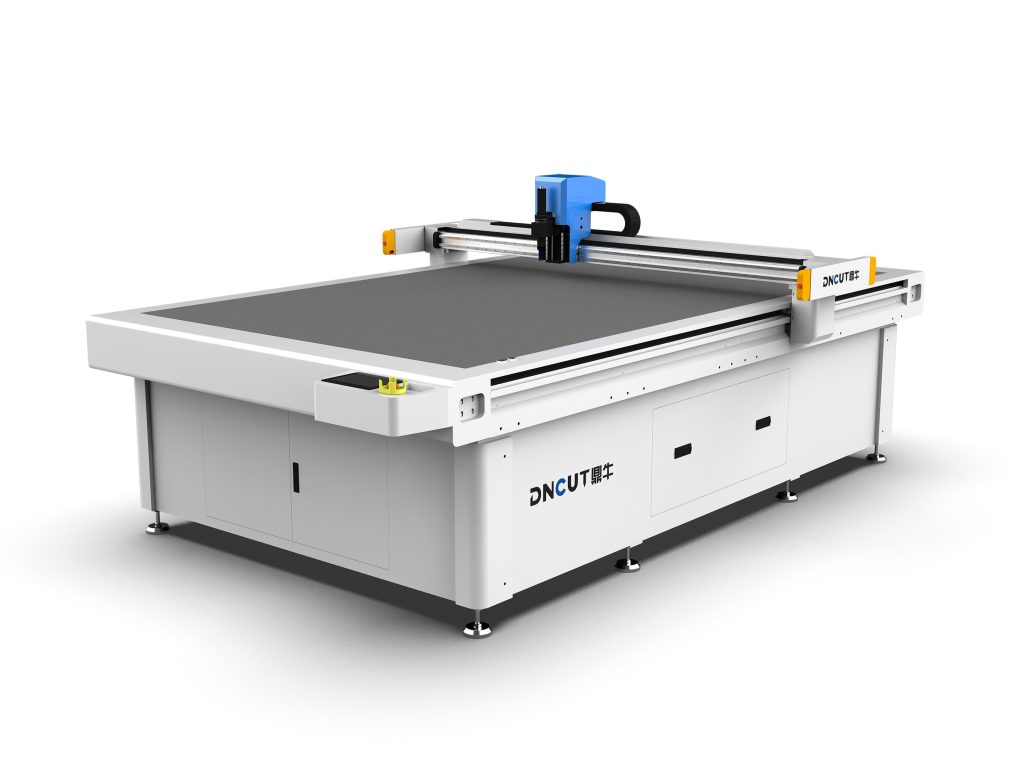
精密碳纤裁切机采用闭环伺服控制系统,配合高分辨率光栅尺(分辨率可达0.001mm),确保定位误差控制在±0.1mm内。例如,型号DNC-800F配备4轴联动系统,支持复杂轮廓切割,适用于厚度1~6mm的碳纤维布或预浸料。
刀具系统:双摆动式高速旋转刀头
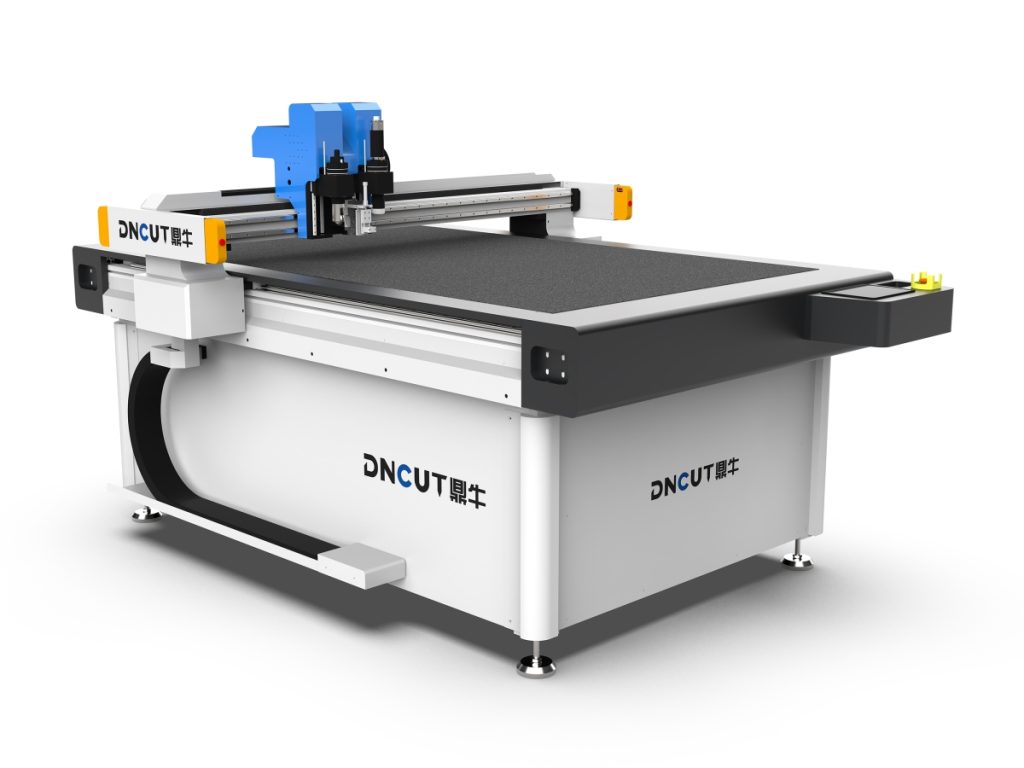
标准配置为直径150mm、转速达8000rpm的碳化钨合金刀片。刀片刃口角度设计为12°,减少材料撕裂。可选配金刚石涂层刀头,延长使用寿命至2000小时以上,特别适合高硬度碳纤维/环氧树脂复合材料(如T700/T800级)。
工作台面:真空吸附+气动压紧
工作台采用304不锈钢面板,配备200组独立气孔的真空吸附系统,最大负压达-90kPa。结合气动压紧装置(压力0.4~0.6MPa),有效防止材料在高速切割中移位或翘边,尤其适用于幅宽1200mm、长度2000mm的大型板材。
切割速度与功率
典型切割速度范围为50~300mm/min,根据材料厚度与层数自动调节。例如,切割3mm厚碳纤维单层板时,推荐速度为150mm/min;若为多层堆叠(≤8层),建议降至80mm/min以避免毛刺。整机电机功率为7.5kW,配备变频驱动器,响应时间小于20ms。
实际应用中的关键操作技巧
材料预处理:去油与平整
碳纤维材料表面残留脱模剂或油脂会降低刀具寿命并导致粘连。使用异丙醇擦拭后,应在恒温恒湿环境(23±2℃,相对湿度50±5%)下静置不少于4小时再上机。对于卷材,需通过张力辊系统校直,张力控制在5~8N。
刀具维护:定期更换与对刀
每切割500平方米后应检查刀片磨损情况。当刃口出现明显崩缺或切口边缘有焦黑痕迹时,必须更换刀片。对刀流程:使用0.02mm塞尺检测刀尖与工作台面间隙,调整至0.05±0.01mm。建议每月执行一次刀具中心校准。
程序优化:路径规划与进给策略
在CNC系统中设置“分段进给”策略:首段采用50%额定速度预切,完成轮廓后进入全速切割。对于内孔或窄缝(宽度<10mm),启用“锯齿状进给”模式,减少应力集中。同时开启“热补偿”功能,根据室温变化自动修正坐标偏移。
常见问题与解决方案
- 毛刺严重:检查刀片锋利度,确认切割速度是否过快;建议降低30%速度并增加空走行程(≥5mm)。
- 材料分层:排查真空吸附是否均匀,检查压紧气压是否不足;必要时更换密封条(建议每季度更换)。
- 刀具异常磨损:分析材料成分,若含玻璃纤维混杂,应改用金刚石涂层刀头;同时检查冷却系统是否堵塞。
安全防护规范
设备须配备激光感应保护门(响应时间≤50ms),并在切割区域安装粉尘收集装置(过滤精度≤1μm)。操作人员必须佩戴防尘口罩(N95以上)、护目镜及抗静电手套。严禁在设备运行时手动清理废料。
选型建议:按应用场景匹配机型
若用于小批量定制件(如无人机机翼),选择桌面型DNC-500E,最大幅宽500mm,支持手动示教编程;若为连续生产线(如新能源汽车电池包壳体),则推荐工业级DNC-1200X,具备自动上下料接口(支持机器人对接),支持1000×2000mm以上板材切割。