
Oscillating Knife Cutting Machine: A Complete Guide from Selection to Efficient Production
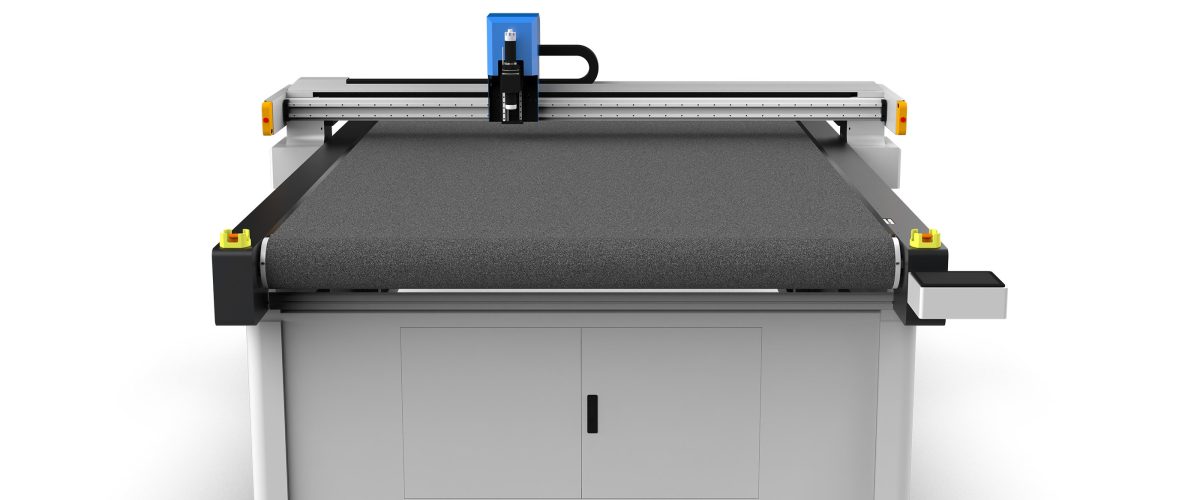
Since yarn-loop floor mats are widely used in automotive interiors and home furnishings due to their wear resistance, easy cleaning, and comfortable foot feel, cutting them has long been a challenge. Traditional stamping dies have long cycle times and high costs, while manual cutting suffers from poor accuracy and low efficiency. Oscillating knife cutting machines have become the mainstream equipment for processing yarn-loop floor mats thanks to their flexibility and precision. This article provides a practical technical guide covering equipment selection, process parameters, operational techniques, and maintenance and care.
1. Cutting Machine의 핵심 선택 매개변수
스레드 서클 발 패드 커팅 머신을 구매할 때 가격만 보는 것이 아니라, 장비가 장기간에 걸쳐 실리콘 원단을 안정적으로 처리할 수 있도록 다음 파라미터를 중점적으로 확인해야 합니다.
1. 절단 헤드 유형 및 출력
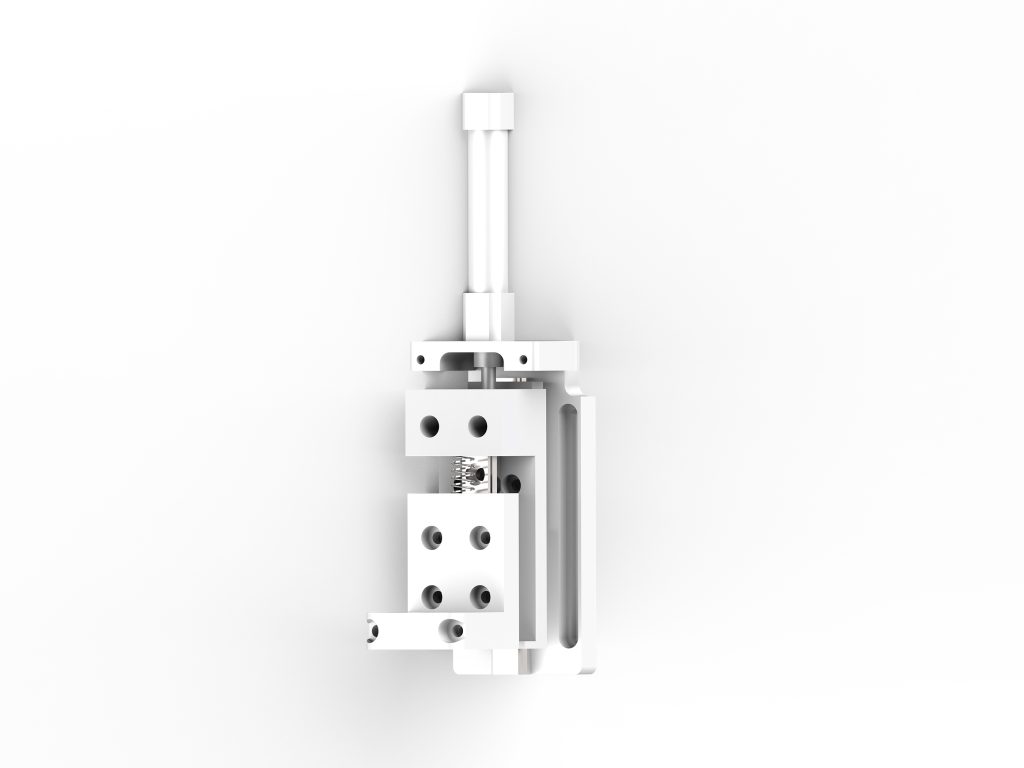
The cutting of wire loop floor mats usually adoptsoscillating knife(또는 진동 칼), 칼날이 고주파로 상하로 진동(일반적으로 분당 10,000~20,000회)하여 재료에 압력을 가하는 대신 절단력을 가하기 때문에 절단면이 깔끔하며 실가닥 끌림이나 용융 가장자리가 발생하지 않습니다. 두께가 10-25mm인 실가닥 쿠션의 경우, 고속 절단 시 충분한 관통력 확보를 위해 출력이 1.5kW 이상인 절단 헤드를 추천합니다.
2. Working Area
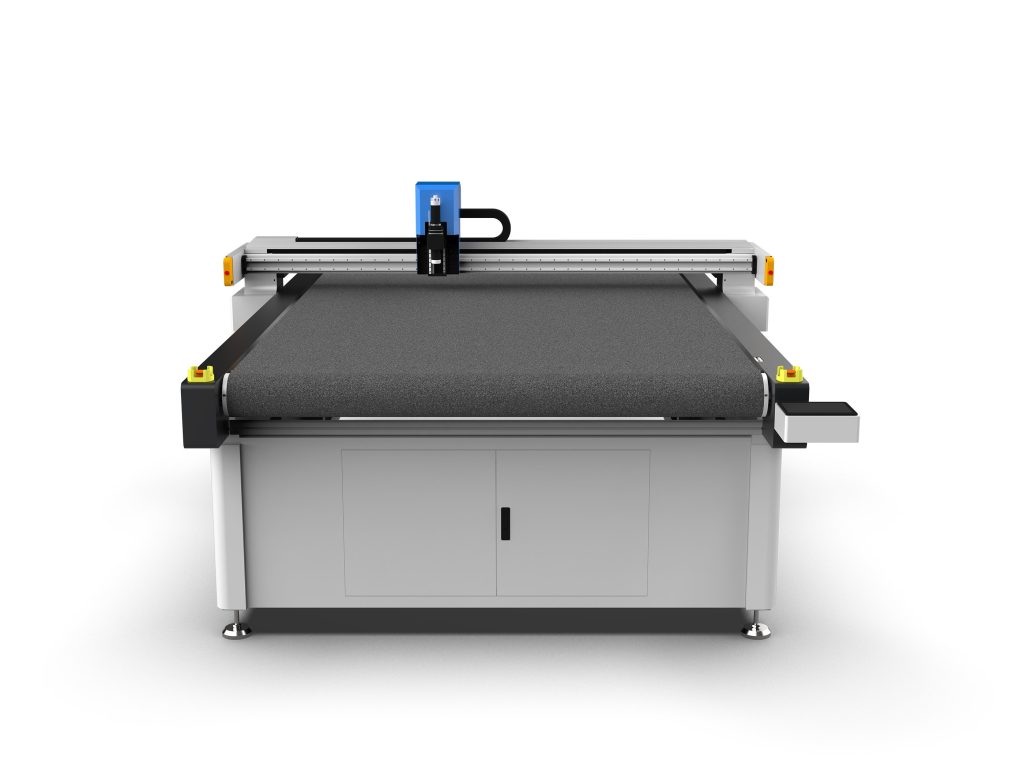
일반적인 발판의 크기(예: 단일 발판 최대 약 800mm×600mm)를 고려할 때, 한 번에 여러 개의 발판을 배치하여 절단함으로써 소재 활용률을 높이기 위해 작업 영역이 최소 1600mm×2500mm 이상인 장비를 권장합니다. 만약 대형 발판(예: 1200mm×1800mm)을 생산하는 경우, 더 큰 작업 영역을 가진 모델, 예를 들어 2100mm×3100mm의 장비를 선택해야 합니다.
3. 전달 시스템 및 정밀도
Threaded pad cutting requires high precision (especially for edge contours and mounting hole positions), it is recommended to chooseGear and rack driveThe model should achieve repeat positioning accuracy within ±0.1mm. Additionally, pay attention to the power of the X and Y axis servo motors to ensure they do not miss steps when cutting thick materials.
4. Method of Adsorption and Fixation
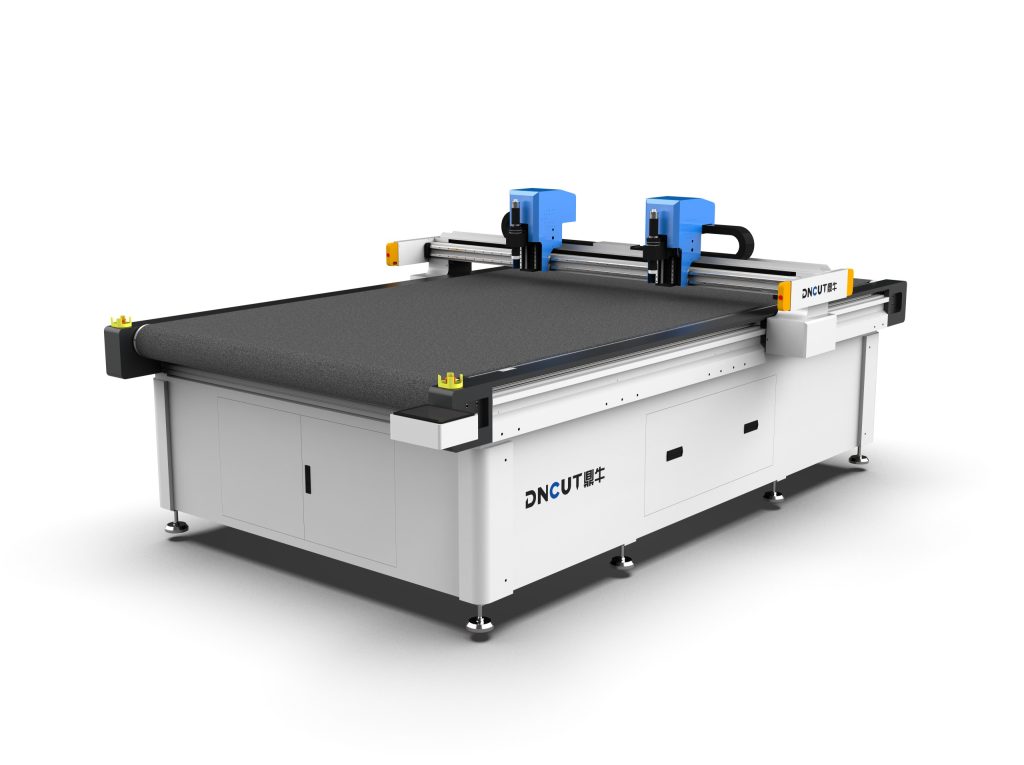
丝圈材料多孔且柔软,切割时容易移位。因此,设备必须配备真空吸附台面,且真空泵功率应与台面面积匹配(通常不低于5.5kW)。分区吸附功能也很实用,可根据实际切割区域开启对应区域的真空,节能且吸附力更集中。
5. 刀片与刀具库
针对丝圈材料,推荐使用波浪刀或尖刀。波浪刀适合切割较厚的丝圈,减少切割阻力;尖刀适合精细轮廓。如果设备配备自动换刀系统(刀库),可大幅减少换刀时间,提升生产效率。刀片材质建议选用硬质合金,寿命更长。
二、丝圈脚垫切割的工艺参数设置
合理的参数设置是保证切割质量和效率的关键。以下参数基于常见丝圈脚垫(厚度15mm,背面复合无纺布)的加工经验,实际使用时应根据材料批次和设备状况微调。
1. 切割速度
建议初始速度设置为800-1200mm/s。速度过快会导致切割边缘出现毛刺或切不透;速度过慢则影响效率,且可能因摩擦生热导致材料边缘熔化。对于厚度超过20mm的丝圈,建议降至600-800mm/s。
2. 刀片振动频率
振动频率一般设置在12000-15000次/分钟。频率越高,切割边缘越平滑,但刀片磨损也越快。对于普通丝圈,12000次/分钟已足够;若切割带有复杂图案的脚垫,可提高至15000次/分钟以保证细节清晰。
3. 下刀深度与刀压
下刀深度应略大于材料总厚度(例如材料厚15mm,下刀深度设为16-17mm),确保完全切透但不过度切入吸附台面。刀压(气动或电动)需根据材料密度调整,通常设置在0.3-0.5MPa,以切割时材料不移动、刀片不弯曲为准。
4. 吸附真空度
真空度建议维持在-0.6至-0.8bar。吸附力不足会导致材料在切割过程中移位,造成尺寸偏差;吸附力过大则可能使材料过度压缩,影响切割深度的一致性。对于多孔性特别强的丝圈,可在材料表面覆盖一层薄PET膜辅助吸附。
三、操作技巧与常见问题解决
1. 排版优化
利用切割软件(如CAD/CAM或专用排版软件)进行自动排版,尽量将脚垫轮廓嵌套排列,减少边角废料。对于左右对称的脚垫,可采用镜像排版,进一步提高材料利用率。通常,优化排版可将材料利用率从70%提升至85%以上。
2. 切割顺序
建议先切割内部孔位(如安装卡扣孔),再切割外轮廓。这样可以利用材料整体性保持吸附稳定,避免外轮廓切完后材料松动导致内孔切割精度下降。
3. 常见问题与对策
- 边缘毛糙:检查刀片是否磨损,适当提高振动频率或降低切割速度。
- 切不透:增加下刀深度或刀压,检查刀片是否安装到位。
- 材料移位:提高真空度,检查吸附台面密封条是否完好,或使用胶带辅助固定。
- 刀片断裂:降低切割速度,检查刀片是否过于伸出,或材料中是否混入硬质杂质。
四、维护保养与安全规范
定期维护是保障设备长期稳定运行的基础。建议每班次清洁台面和导轨,每周检查刀片磨损情况(一般连续切割8-12小时后需更换或刃磨),每月检查传动齿轮齿条的润滑状态。真空泵需定期清理过滤网,防止丝圈碎屑堵塞。安全方面,操作时严禁手部进入切割区域,设备应配备急停按钮和光栅保护(选配)。
总之,丝圈脚垫切割机的选型需综合考虑材料特性、生产规模和精度要求,而合理的工艺参数与规范操作则是发挥设备效能的关键。希望本指南能为您的生产实践提供切实帮助。