
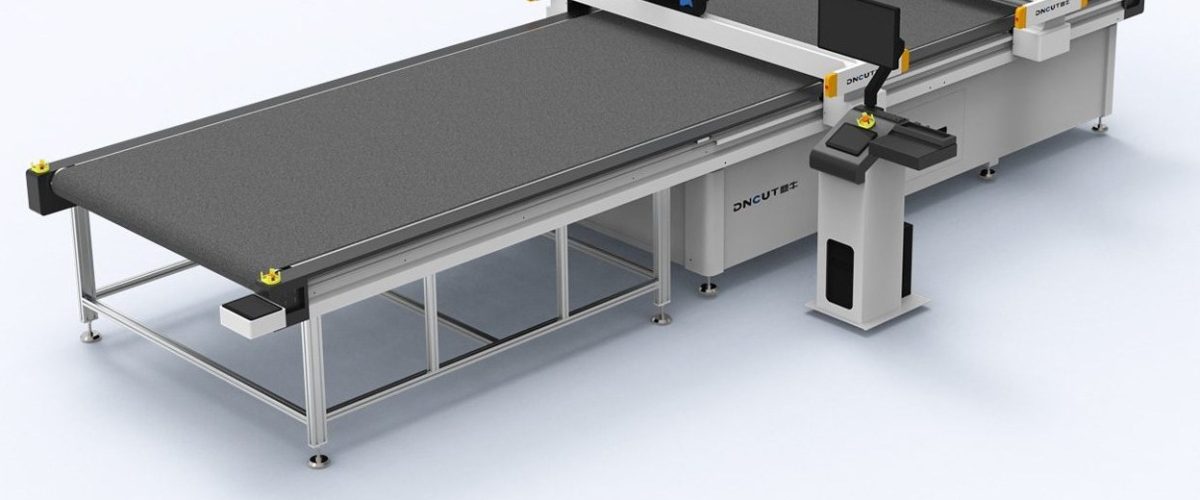
ループパイルフロアマット切断機:選定から高効率生産までの完全ガイド
ループパイルフロアマットは、耐摩耗性、清掃の容易さ、快適な足触りなどの特徴から、自動車内装や住宅分野で広く使用されています。しかし、ループパイル材料(通常はPVCまたはTPEのループパイルで、裏面に不織布やゴムを複合)の切断は常に課題でした。従来のプレス金型は製作期間が長くコストが高く、手作業の裁断は精度が悪く効率も低いです。振動刀切断機はその柔軟性と精度により、ループパイルフロアマット加工の主流設備となっています。本記事では、設備選定、工程パラメータ、操作テクニック、メンテナンスの4つの側面から、実用的な技術ガイドを提供します。
一、ループパイルフロアマット切断機の核心的選定パラメータ
ループパイルフロアマット切断機を購入する際は、価格だけで判断せず、以下のパラメータに重点を置き、設備がループパイル材料を長期的に安定して処理できることを確認してください。
1. 切断ヘッドの種類と出力
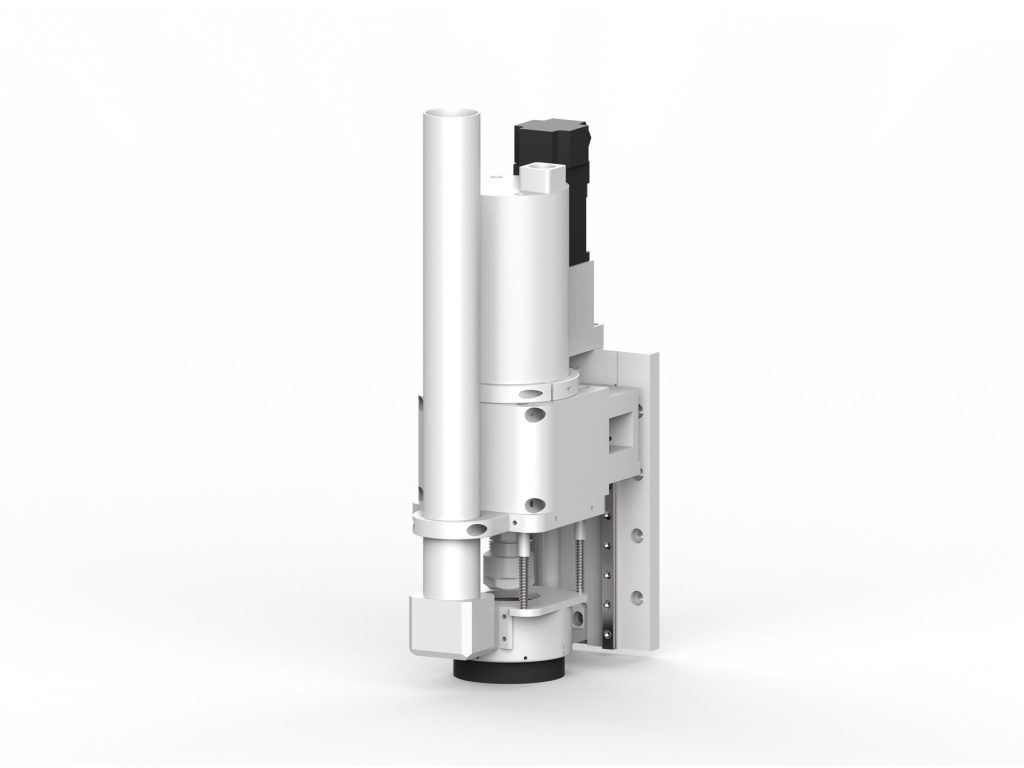
ループパイルフロアマットの切断には通常振動刀(オシレーティングナイフとも呼ばれる)が採用され、ブレードが高周波で上下振動し(周波数は一般的に毎分10000~20000回)、材料に圧力ではなくせん断力を加えるため、切断エッジが整然とし、ループパイルのほつれや溶け辺が発生しません。厚さ10~25mmのループパイルフロアマットには、高速切断時でも十分な貫通力を持つよう、出力1.5kW以上の切断ヘッドを選択することを推奨します。
2. 有効切断幅面
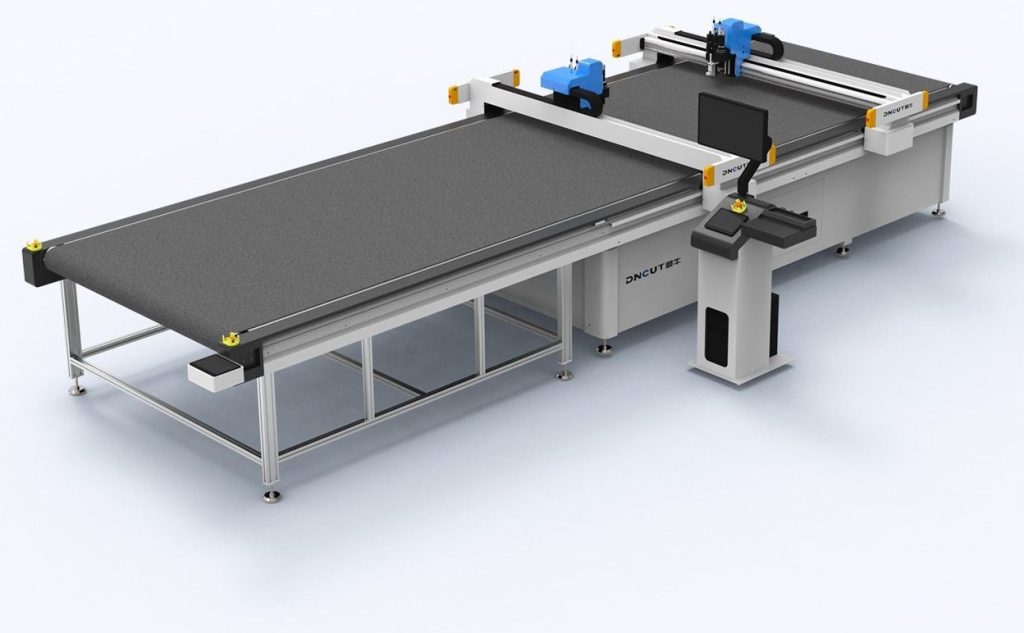
一般的なフロアマットのサイズ(例えば単枚マット最大約800mm×600mm)に基づき、一度に複数枚のマットを排版して切断し材料利用率を高めるため、幅面が少なくとも1600mm×2500mmの設備を選択することを推奨します。大型のフロアマット(例えば1200mm×1800mm)を生産する場合は、2100mm×3100mmなど、より大きな幅面の機種を選択する必要があります。
3. 伝動システムと精度
ループパイルフロアマットの切断は精度要求が高く(特にエッジ輪郭と取付穴位置)、ラックアンドピニオン伝動を採用した機種を選択し、繰り返し位置決め精度は±0.1mm以内に達する必要があります。同時に、X、Y軸サーボモータの出力に注目し、厚手の材料を切断する際に脱調しないことを確認してください。
4. 吸着と固定方式
ループパイル材料は多孔質で柔らかく、切断時に位置ずれしやすいです。そのため、設備には真空吸着テーブルを必ず装備し、真空ポンプの出力はテーブル面積に適合させる必要があります(通常5.5kW以上)。ゾーン吸着機能も実用的で、実際の切断領域に応じて対応する領域の真空をオンにでき、省エネかつ吸着力がより集中します。
5. ブレードと刃物庫
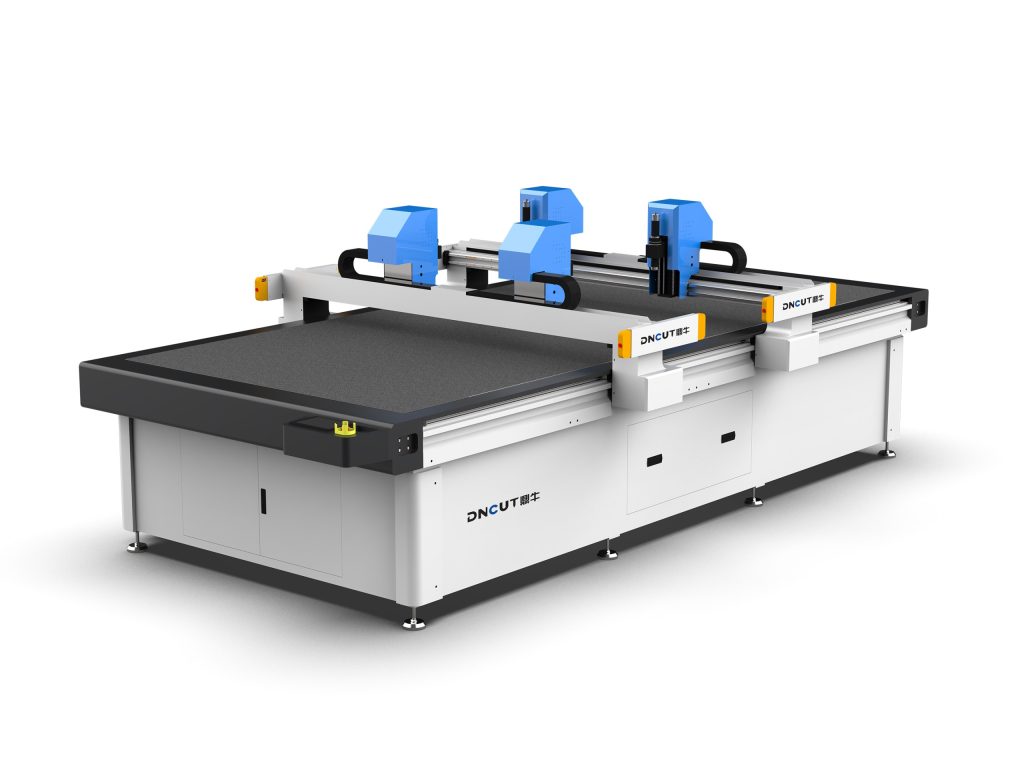
ループパイル材料には波刃または尖刀の使用を推奨します。波刃は厚手のループパイルの切断に適し、切断抵抗を低減します。尖刀は精密な輪郭に適しています。設備に自動工具交換システム(刃物庫)が装備されている場合、工具交換時間を大幅に短縮し、生産効率を向上できます。ブレード材質は超硬合金を推奨し、寿命がより長くなります。
二、ループパイルフロアマット切断の工程パラメータ設定
合理的なパラメータ設定は、切断品質と効率を保証する鍵です。以下のパラメータは一般的なループパイルフロアマット(厚さ15mm、裏面に不織布を複合)の加工経験に基づいており、実際の使用時には材料ロットと設備状況に応じて微調整してください。
1. 切断速度
初期速度は800~1200mm/sに設定することを推奨します。速度が速すぎると切断エッジにバリが発生したり切れ残りが生じたりし、速度が遅すぎると効率に影響し、摩擦熱により材料エッジが溶ける可能性があります。厚さ20mmを超えるループパイルには、600~800mm/sに低下させることを推奨します。
2. ブレード振動周波数
振動周波数は一般的に毎分12000~15000回に設定します。周波数が高いほど切断エッジは滑らかになりますが、ブレードの摩耗も速くなります。通常のループパイルには毎分12000回で十分です。複雑な図柄のフロアマットを切断する場合は、細部の鮮明さを保つため毎分15000回まで上げることができます。
3. 切り込み深さと刃圧
切り込み深さは材料の総厚よりやや大きくする必要があります(例えば材料厚15mmの場合、切り込み深さを16~17mmに設定)。完全に切透しつつ吸着テーブルに過度に切り込まないようにします。刃圧(空圧または電動)は材料密度に応じて調整し、通常0.3~0.5MPaに設定し、切断時に材料が動かず、ブレードが曲がらないことを基準とします。
4. 吸着真空度
真空度は-0.6~-0.8barを維持することを推奨します。吸着力が不足すると切断過程中に材料が位置ずれし、寸法偏差が生じます。吸着力が過大だと材料が過度に圧縮され、切断深さの一致性に影響します。多孔性が特に強いループパイルには、材料表面に薄いPETフィルムを被せて吸着を補助することができます。
三、操作テクニックとよくある問題の解決
1. 排版最適化
切断ソフトウェア(CAD/CAMや専用排版ソフトなど)を利用して自動排版を行い、フロアマットの輪郭をできるだけ入れ子状に配置し、端材を削減します。左右対称のフロアマットにはミラー排版を採用でき、材料利用率をさらに向上できます。通常、排版の最適化により材料利用率を70%から85%以上に向上できます。
2. 切断順序
先に内部の穴位置(取付クリップ穴など)を切断し、その後外輪郭を切断することを推奨します。これにより材料の一体性を利用して吸着安定性を保ち、外輪郭の切断後に材料が緩んで内穴の切断精度が低下するのを防げます。
3. よくある問題と対策
- エッジのざらつき:ブレードの摩耗を確認し、振動周波数を適切に上げるか切断速度を下げてください。
- 切れ残り:切り込み深さまたは刃圧を増やし、ブレードが正しく装着されているか確認してください。
- 材料の位置ずれ:真空度を上げ、吸着テーブルのシール材が完好か確認するか、テープで補助固定してください。
- ブレードの折損:切断速度を下げ、ブレードの突出が過大でないか、材料に硬質異物が混入していないか確認してください。
四、メンテナンスと安全規範
定期メンテナンスは設備の長期的安定運行を保証する基礎です。毎シフトでテーブルとガイドレールを清掃し、毎週ブレードの摩耗状況を確認し(通常連続切断8~12時間後に交換または刃研ぎが必要)、毎月伝動ラックアンドピニオンの潤滑状態を確認することを推奨します。真空ポンプは定期的にフィルタを清掃し、ループパイルの切屑による詰まりを防ぐ必要があります。安全面では、操作時に手を切断領域に入れることは厳禁であり、設備には非常停止ボタンと光柵保護(オプション)を装備する必要があります。
総じて、ループパイルフロアマット切断機の選定は材料特性、生産規模、精度要求を総合的に考慮する必要があり、合理的な工程パラメータと規範的な操作が設備性能を発揮する鍵です。本ガイドがお客様の生産実践に確かなお役に立てれば幸いです。