
Faserschneidemaschine: Ein vollständiger Leitfaden von der Auswahl bis zur effizienten Produktion
In Branchen wie Verbundwerkstoffen, Textilien, Automobilinnenausstattung und Luft- und Raumfahrt beeinflusst die Schnittqualität von Fasermaterialien direkt die Produktleistung und die Materialausnutzung. Herkömmliche manuelle Schneid- oder Stanzverfahren können die Produktionsanforderungen bei hoher Variantenvielfalt und kleinen Losgrößen kaum erfüllen, während numerisch gesteuerte Faserschneidemaschinen durch die oscillating knife (Schwingmesser)-Technologie ein hochpräzises und hocheffizientes Schneiden flexibler Materialien ermöglichen. Dieser Artikel behandelt die Geräteauswahl, Schlüsselparameter, Betriebspraxis sowie Wartung und Pflege und bietet praxisnahe Referenzen.
I. Kerntypen von Faserschneidemaschinen und ihre Einsatzszenarien
Nach dem Schneidprinzip werden Faserschneidemaschinen hauptsächlich in Schwingmesser-, Laser-, Ultraschall- und Rundmesser-Typen unterteilt. Die Anpassungsfähigkeit unterschiedlicher Technologien an Fasermaterialien unterscheidet sich erheblich:
- Oszillationsmesser-Schneidemaschine: Schneidet mit einer hochfrequent auf- und abbewegten Klinge, geeignet für Kohlenstofffaser, Glasfaser, Aramid, Prepreg, Vliesstoffe usw. Saubere Schnittkanten, keine Wärmeeinflusszone, besonders geeignet für mehrlagiges Stapelschneiden (bis zu 10-20 Lagen, je nach Materialdicke).
- Laser-Schneidemaschine: Nutzt einen hochenergetischen Laserstrahl zum Schmelzen oder Verdampfen des Materials, hohe Geschwindigkeit, verursacht jedoch thermische Schäden an den Fasern und führt zu verkohlten Kanten, nicht geeignet für wärmeempfindliche Fasern (wie Aramid, bestimmte thermoplastische Prepregs).
- Ultraschall-Schneidemaschine: Trennt das Material durch Ultraschallvibration mittels lokalen Schmelzens, gute Kantenversiegelung, geeignet für thermoplastische Fasern, jedoch mit Dickenbegrenzung (in der Regel ≤5mm).
- Kreismesser-Schneidemaschine: Geeignet für das Längsschneiden von kontinuierlichem Rollenmaterial, hohe Effizienz, aber nicht in der Lage, komplexe Konturen zu schneiden.
Für das Schneiden von Fasern in vielen Varianten und komplexen Formen ist die Oscillating-Knife-Schneidemaschine die umfassend beste Wahl. Die von dncut angebotenen Oscillating-Knife-Geräte verwenden ein Servosteuerungssystem, die Schneidgenauigkeit erreicht ±0,1 mm, die Wiederholpositioniergenauigkeit ±0,05 mm.
II. 6 technische Parameter, die bei der Auswahl unbedingt beachtet werden müssen
Beim Kauf einer Faserschneidemaschine darf man nicht nur auf Preis und Marke achten – die folgenden Parameter bestimmen direkt, ob das Gerät Ihre Produktionsanforderungen erfüllen kann:
1. Schnittdicke und Lagenzahl
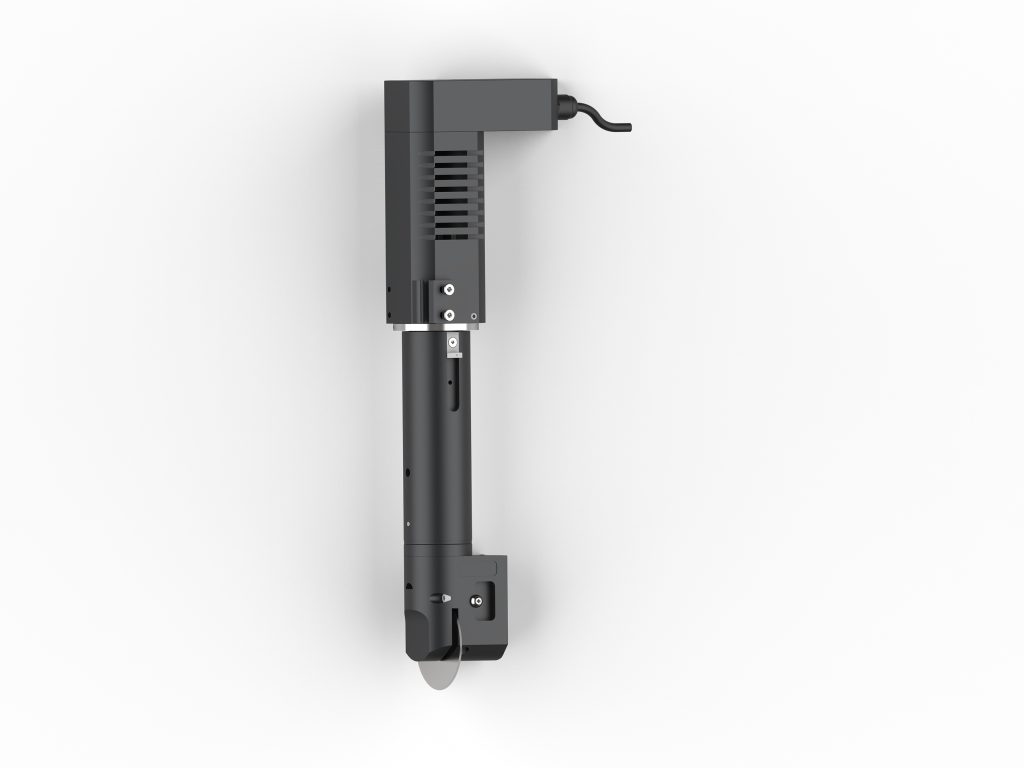
Die Schneidleistung des oszillierenden Messers hängt von der Messeramplitude und den Materialeigenschaften ab. Beispielsweise können beim Schneiden von Kohlenstofffaser-Prepreg (Einzelschichtdicke 0,2 mm) 10–15 Lagen auf einmal geschnitten werden; beim Schneiden von Glasfasergewebe (0,5 mm) sollten 8 Lagen nicht überschritten werden. In der Parameterliste der Maschine sollten die maximale Schnittdicke (z. B. 20 mm) und die empfohlene Stapelschnitt-Lagenzahl eindeutig angegeben sein. Wenn Sie dickere Verbundwerkstoffe (z. B. GFK über 30 mm) schneiden müssen, wählen Sie ein schweres oszillierendes Messer mit großer Amplitude (≥8 mm).
2. Schnittgenauigkeit und Wiederholpositioniergenauigkeit
Das Schneiden von Fasern erfordert eine hohe Präzision, insbesondere bei Strukturbauteilen in der Luft- und Raumfahrt. In der Regel sollte die Schnittgenauigkeit des Geräts ≤±0,2 mm und die Wiederholpositioniergenauigkeit ≤±0,1 mm betragen. Hochpräzise Geräte verwenden geschliffene Zahnstangen und Linearschienen in Kombination mit einer Closed-Loop-Steuerung durch Servomotoren. Beispielsweise setzt die Hochpräzisionsserie von dncut auf der X-/Y-Achse auf doppelt angetriebene Servos mit schneller dynamischer Reaktion, ideal für das Hochgeschwindigkeitsschneiden komplexer Kurven.
3. Maximale Schneidgeschwindigkeit
Die Schneidgeschwindigkeit wird von der Materialart, der Dicke und der Komplexität der Kontur beeinflusst. Die typische Schneidgeschwindigkeit eines oszillierenden Messers liegt bei 100-2000 mm/s. Bei dünnen Fasergeweben (z. B. 0,1 mm Vliesstoff) kann die Geschwindigkeit 1500 mm/s erreichen; bei dickem Prepreg wird empfohlen, sie auf 300-600 mm/s zu begrenzen, um die Kantenqualität zu gewährleisten. Das Gerät sollte abschnittsweise Geschwindigkeitseinstellungen unterstützen und an Ecken automatisch die Geschwindigkeit reduzieren.
4. Arbeitsfläche
Wählen Sie die Arbeitsfläche entsprechend den üblichen Zuschnittgrößen. Zum Beispiel wird für den Zuschnitt von Automobilinnenraumteilen häufig eine Arbeitsfläche von 1600 mm × 2500 mm verwendet; für kleine Luft- und Raumfahrtteile können 1200 mm × 1200 mm ausreichen. Beim Schneiden von Rollenware ist ein automatisches Zuführsystem erforderlich, und die Arbeitsflächenlänge kann auf über 3000 mm erweitert werden.
5. Messer- und Werkzeugsystem
Übliche Werkzeuge zum Schneiden von Fasern sind: oszillierendes Messer (universell), Rundmesser (für dicke Schichten oder hochdichte Materialien), Schleppmesser (für dünne Materialien), Lochstanzmesser (zum Stanzen von Löchern). Die Maschine sollte über eine automatische WerkzeugwechselFunktion verfügen (Werkzeugmagazinkapazität ≥ 8), um die Werkzeugwechselzeit zu reduzieren. Darüber hinaus ist die Werkzeugstandzeit zu beachten: Beim Schneiden von Kohlenstofffasern beträgt die Standzeit von Hartmetallklingen etwa 800–1200 m Schnittlänge; Ersatzklingen werden empfohlen.
6. Vakuumansaugung und Zonensteuerung
Fasermaterialien sind leicht und dünn und verschieben sich beim Schneiden leicht, daher muss ein Vakuumansaugsystem vorhanden sein. Die Saugkraft sollte ≥0,06 MPa betragen, und der Arbeitstisch ist in mehrere unabhängig gesteuerte Zonen (z. B. 8 Zonen) unterteilt, sodass beim Schneiden kleiner Teile nur die entsprechenden Zonen aktiviert werden, was Energie spart und verhindert, dass eine zu starke Ansaugung zu Materialverformungen führt.
Drei. Bedienungstipps: 5 Methoden zur Verbesserung von Schnittqualität und Effizienz
1. Sinnvolle Nesting-Planung und Pfadoptimierung
Verwenden Sie CAD/CAM-Software für automatisches Nesting, die Materialausnutzung kann um 5%-15% gesteigert werden. Der Schneidpfad sollte dem Prinzip „innen zuerst, außen danach, klein zuerst, groß danach“ folgen, um zu vermeiden, dass Materialspannungsfreisetzung während des Schneidens zu Verschiebungen führt. Für mehrlagiges Stapelschneiden wird empfohlen, die einzelnen Lagen durch „Brücken“ zu verbinden, um ein Verstreuen kleiner Teile zu verhindern.
2. Parameterabstimmung: Geschwindigkeit, Amplitude und Werkzeug
Verschiedene Fasermaterialien erfordern unterschiedliche Parameterkombinationen. Zum Beispiel:
- Kohlenstofffaser-Prepreg (0,2 mm/Lage, 10 Lagen): Schwingfrequenz 1800 Hübe/min, Amplitude 6 mm, Schneidgeschwindigkeit 400 mm/s, Verwendung eines spitz zulaufenden Oscillating-Knifes.
- Glasfasergewebe (0,5 mm/Lage, 5 Lagen): Schwingfrequenz 1500 Hübe/min, Amplitude 8 mm, Schnittgeschwindigkeit 600 mm/s, Verwendung von Rundmesser oder oszillierendem Messer.
- Aramidvlies (0,3 mm/Lage, 3 Lagen): Schwingfrequenz 2000 Hübe/min, Amplitude 4 mm, Schnittgeschwindigkeit 800 mm/s, Verwendung von Schleppmesser.
Es wird empfohlen, vor der Serienproduktion einen Probeschnitt durchzuführen, die Kantenqualität (Grat, Delaminierung) zu beobachten und die Parameter fein abzustimmen.
3. Sinnvolle Nutzung der Vakuumansaugung
Bei porösen Fasermaterialien (wie Glasfasergewebe) kann die Vakuumansaugung dazu führen, dass das Material durchgesaugt wird, was die Schnittpräzision beeinträchtigt. Man kann eine luftdurchlässige Folie unter das Material legen oder eine zonale Ansaugung mit reduzierter Saugkraft verwenden. Bei Prepreg kann eine zu starke Saugkraft dazu führen, dass das Material auf dem Tisch haftet; es wird eine mittlere Saugkraft (0,04-0,05 MPa) empfohlen.
4. Überwachung des Werkzeugverschleißes und Werkzeugwechsel
Prüfen Sie den Werkzeugverschleiß regelmäßig; wenn an den Schnittkanten Grate auftreten oder der Schnittwiderstand zunimmt, muss das Werkzeug rechtzeitig gewechselt werden. Es wird empfohlen, die Klinge nach jeweils 500-800 Metern Schnittlänge zu prüfen; Hartmetallklingen können 2-3 Mal nachgeschliffen werden. Verwenden Sie ein Werkzeugstandzeit-Managementsystem, das die Schnittlänge jedes Werkzeugs aufzeichnet und automatisch an den Wechsel erinnert.
5. Umgebungskontrolle
Fasermaterialien sind empfindlich gegenüber Feuchtigkeit und Temperatur, insbesondere Kohlenstofffaser-Prepregs. Es wird empfohlen, die Werkstattemperatur auf 20±3℃ und die relative Luftfeuchtigkeit auf 50±10% zu regeln. Das Gerät sollte gut geerdet sein, um zu vermeiden, dass statische Aufladung zum Anhaften von Staub an den Materialien führt.
IV. Wartung und Pflege: Der Schlüssel zur Verlängerung der Lebensdauer des Geräts
Die Faserschneidemaschine ist ein Präzisionsgerät, die tägliche Wartung darf nicht vernachlässigt werden. Nachfolgend finden Sie die wöchentliche und monatliche Wartungsliste:
Wöchentliche Wartung
- Reinigen Sie die Arbeitsfläche und die Vakuumansaugöffnungen, um Faserstaub zu entfernen.
- Prüfen Sie, ob die Messerhalterung fest sitzt und ob die Klingen Ausbrüche aufweisen.
- Entfernen Sie Staub von den Führungsschienen und Zahnstangen und tragen Sie spezielles Schmierfett auf.
- Prüfen Sie den Luftfilter und lassen Sie Wasser ab.
Monatliche Wartung
- Prüfen Sie, ob die Verbindungskabel des Servomotors und des Antriebs locker sind.
- Kalibrieren Sie den Gerätenullpunkt und die Parallelität (mit Messuhr, Abweichung ≤0,05 mm).
- Prüfen Sie den Ölstand der Vakuumpumpe und die Riemenspannung.
- Aktualisieren Sie die Steuerungssoftware und sichern Sie die Parameter.
Darüber hinaus sollten alle sechs Monate das Schmierfett der Führungsschienen und das Öl der Vakuumpumpe gewechselt und das elektrische System von Fachpersonal überprüft werden.
Fünf. Häufige Probleme und Lösungen
Problem 1: Grat oder Delaminierung an der Schnittkante
Ursache: Werkzeugverschleiß, zu hohe Geschwindigkeit oder unzureichende Amplitude. Lösung: Klinge wechseln, Schnittgeschwindigkeit um 10 %–20 % reduzieren, Amplitude um 1–2 mm erhöhen.
Problem 2: Schnittmaßabweichung
Ursache: Unzureichende Vakuumansaugung führt zur Materialverschiebung oder Verschleiß der Führungsschienen. Lösung: Überprüfen Sie die Einstellungen der Ansaugzonen und reinigen Sie die Ansaugöffnungen; prüfen Sie die Geradheit der Führungsschienen und tauschen Sie bei Bedarf die Gleitblöcke aus.
Problem 3: Materialaufwölbung während des Schneidvorgangs
Ursache: Freisetzung innerer Spannungen im Material oder ungleichmäßige Ansaugkraft. Lösung: Verwenden Sie eine Überbrückungsanordnung, vergrößern Sie die Ansaugbereiche oder decken Sie das Material mit einer dünnen Platte ab.
Sechs. Zusammenfassung
Die Auswahl einer Faserschneidemaschine erfordert eine umfassende Berücksichtigung der Materialeigenschaften, der Schnittdicke, der Präzisionsanforderungen und der Produktionseffizienz. Die Oscillating-Knife-Technologie ist aufgrund ihrer thermischen Schädigungsfreiheit, hohen Präzision und Eignung für mehrlagiges Schneiden die bevorzugte Wahl für die Bearbeitung von Fasermaterialien. Durch geeignete Parametereinstellungen, regelmäßige Wartung und kontinuierliche Prozessoptimierung können Sie die Schnittqualität deutlich verbessern und Materialverschwendung reduzieren. dncut bietet Faserschneidemaschinen in verschiedenen Ausführungen und kann Lösungen entsprechend Ihren spezifischen Anforderungen maßschneidern. Für weitere technische Beratung wenden Sie sich gerne an unser Ingenieurteam.