
纤维裁切机:从选型到高效生产的完整指南
在复合材料、纺织、汽车内饰和航空航天等行业,纤维材料的裁切质量直接影响产品性能和材料利用率。传统手工裁切或模切方式难以应对多品种、小批量的生产需求,而数控纤维裁切机通过 oscillating knife(振动刀)技术,实现了高精度、高效率的柔性材料裁切。本文将围绕设备选型、关键参数、操作实践和维护保养展开,提供可落地的参考。
一、纤维裁切机的核心类型与适用场景
根据裁切原理,纤维裁切机主要分为振动刀、激光、超声波和圆刀等类型。不同技术对纤维材料的适应性差异显著:
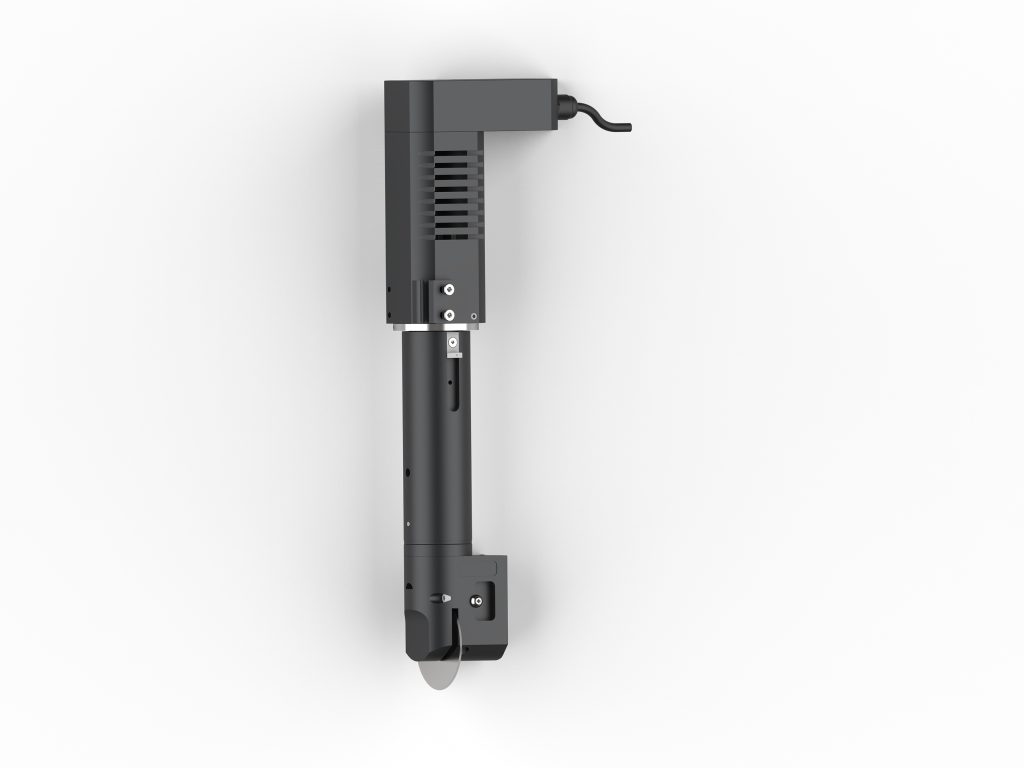
- 振动刀裁切机:通过高频上下振动的刀片切割,适用于碳纤维、玻璃纤维、芳纶、预浸料、无纺布等。裁切边缘整齐,无热影响区,尤其适合多层叠裁(可达10-20层,视材料厚度而定)。
- 激光裁切机:利用高能量激光束熔化或气化材料,速度快,但会对纤维产生热损伤,导致边缘碳化,不适合热敏感性纤维(如芳纶、某些热塑性预浸料)。
- 超声波裁切机:通过超声波振动使材料局部熔化分离,封边效果好,适用于热塑性纤维,但对厚度有限制(通常≤5mm)。
- 圆刀裁切机:适合连续卷材的纵向分切,效率高,但无法完成复杂轮廓裁切。
对于多品种、复杂形状的纤维裁切,振动刀裁切机是综合性能最优的选择。dncut 提供的振动刀设备采用伺服控制系统,裁切精度可达±0.1mm,重复定位精度±0.05mm。
二、选型时必须关注的6个技术参数
选购纤维裁切机时,不能只看价格和品牌,以下参数直接决定设备能否满足您的生产需求:
1. 裁切厚度与层数
振动刀的裁切能力取决于刀片振幅和材料特性。例如,裁切碳纤维预浸料(单层厚度0.2mm)时,一次可裁切10-15层;裁切玻璃纤维布(0.5mm)时,建议不超过8层。设备参数表中应明确最大裁切厚度(如20mm)和推荐叠裁层数。若您需要裁切厚型复合材料(如30mm以上的玻璃钢),需选择大振幅(≥8mm)的重型振动刀。
2. 裁切精度与重复定位精度
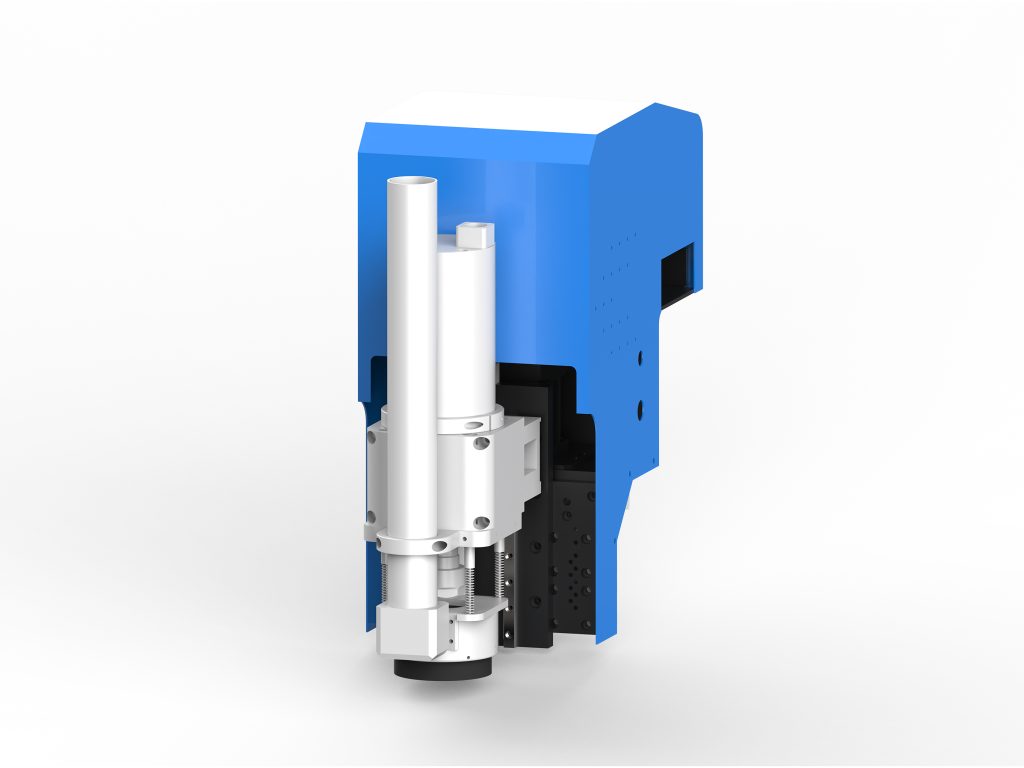
纤维裁切对精度要求较高,尤其是航空航天领域的结构件。通常,设备的裁切精度应≤±0.2mm,重复定位精度≤±0.1mm。高精度设备采用研磨级齿轮齿条和直线导轨,搭配伺服电机闭环控制。例如,dncut 的高精度系列在X/Y轴采用双驱伺服,动态响应快,适合高速裁切复杂曲线。
3. 最大裁切速度
裁切速度受材料种类、厚度和轮廓复杂度影响。振动刀的典型裁切速度为100-2000mm/s。对于薄型纤维布(如0.1mm无纺布),速度可达1500mm/s;对于厚型预浸料,建议控制在300-600mm/s以保证边缘质量。设备应支持速度分段设置,在拐角处自动降速。
4. 工作台面尺寸
根据常见裁片尺寸选择台面。例如,汽车内饰件裁切常用1600mm×2500mm台面;航空航天小零件可用1200mm×1200mm。若裁切卷材,需配置自动送料系统,台面长度可扩展至3000mm以上。
5. 刀具与工具系统
纤维裁切常用刀具包括:振动刀(通用)、圆刀(用于厚层或高密度材料)、拖刀(用于薄型材料)、冲孔刀(打孔)。设备应具备自动换刀功能(刀库容量≥8),以减少换刀时间。此外,需关注刀具寿命:裁切碳纤维时,硬质合金刀片的寿命约为800-1200米裁切长度,建议备用刀具。
6. 真空吸附与分区控制
纤维材料轻薄,裁切时易移位,必须配备真空吸附系统。吸附力应≥0.06MPa,且工作台分为多个独立控制区域(如8区),以便在裁切小片时仅开启对应区域,节能且避免吸附过强导致材料变形。
三、操作技巧:提升裁切质量与效率的5个方法
1. 合理排样与路径优化
使用CAD/CAM软件进行自动排样,材料利用率可提升5%-15%。裁切路径应遵循“先内后外、先小后大”原则,避免裁切过程中材料应力释放导致位移。对于多层叠裁,建议采用“桥接”方式连接各层,防止小片散落。
2. 参数匹配:速度、振幅与刀具
不同纤维材料需要不同的参数组合。例如:
- 碳纤维预浸料(0.2mm/层,10层):振动频率1800次/分,振幅6mm,裁切速度400mm/s,使用尖头振动刀。
- 玻璃纤维布(0.5mm/层,5层):振动频率1500次/分,振幅8mm,裁切速度600mm/s,使用圆刀或振动刀。
- 芳纶无纺布(0.3mm/层,3层):振动频率2000次/分,振幅4mm,裁切速度800mm/s,使用拖刀。
建议在正式生产前进行试裁,观察边缘质量(毛刺、分层)并微调参数。
3. 真空吸附的合理使用
对于多孔纤维材料(如玻璃纤维布),真空吸附可能导致材料被吸透,影响裁切精度。可在材料下方垫一层透气膜,或采用分区吸附并降低吸附力。对于预浸料,吸附力过大会使材料粘附在台面上,建议使用中等吸附力(0.04-0.05MPa)。
4. 刀具磨损监控与更换
定期检查刀具磨损,如裁切边缘出现毛刺或裁切阻力增大,需及时更换。建议每裁切500-800米后检查刀片,硬质合金刀片可重磨2-3次。使用刀具寿命管理系统,记录每把刀的裁切长度,自动提醒更换。
5. 环境控制
纤维材料对湿度和温度敏感,尤其是碳纤维预浸料。建议车间温度控制在20±3℃,相对湿度50±10%。设备应接地良好,避免静电导致材料吸附粉尘。
四、维护保养:延长设备寿命的关键
纤维裁切机属于精密设备,日常维护不可忽视。以下为每周和每月维护清单:
每周维护
- 清洁工作台面和真空吸附孔,去除纤维粉尘。
- 检查刀具安装是否牢固,刀片有无崩刃。
- 清理导轨和齿条上的粉尘,涂抹专用润滑脂。
- 检查气路过滤器,排水。
每月维护
- 检查伺服电机和驱动器连接线是否松动。
- 校准设备原点和平行度(使用千分表,误差≤0.05mm)。
- 检查真空泵油位和皮带张力。
- 更新控制软件和参数备份。
此外,每半年应更换一次导轨润滑脂和真空泵油,并请专业人员检查电气系统。
五、常见问题与解决方案
问题1:裁切边缘出现毛刺或分层
原因:刀具磨损、速度过快或振幅不足。解决方案:更换刀片,降低裁切速度10%-20%,增加振幅1-2mm。
问题2:裁切尺寸偏差
原因:真空吸附不足导致材料移位,或导轨磨损。解决方案:检查吸附分区设置,清洁吸附孔;检查导轨直线度,必要时更换滑块。
问题3:裁切过程中材料翘起
原因:材料内应力释放或吸附力不均。解决方案:采用桥接排样,增加吸附区域,或在材料上方覆盖一层薄板。
六、总结
纤维裁切机的选型需综合考虑材料特性、裁切厚度、精度要求和生产效率。振动刀技术凭借无热损伤、高精度和适应多层裁切的特点,成为纤维材料加工的主流选择。通过合理的参数设置、规范的维护保养和持续的工艺优化,您可以显著提升裁切质量、降低材料浪费。dncut 提供多种规格的纤维裁切机,并可根据您的具体需求定制解决方案。如需进一步的技术咨询,欢迎联系我们的工程师团队。