
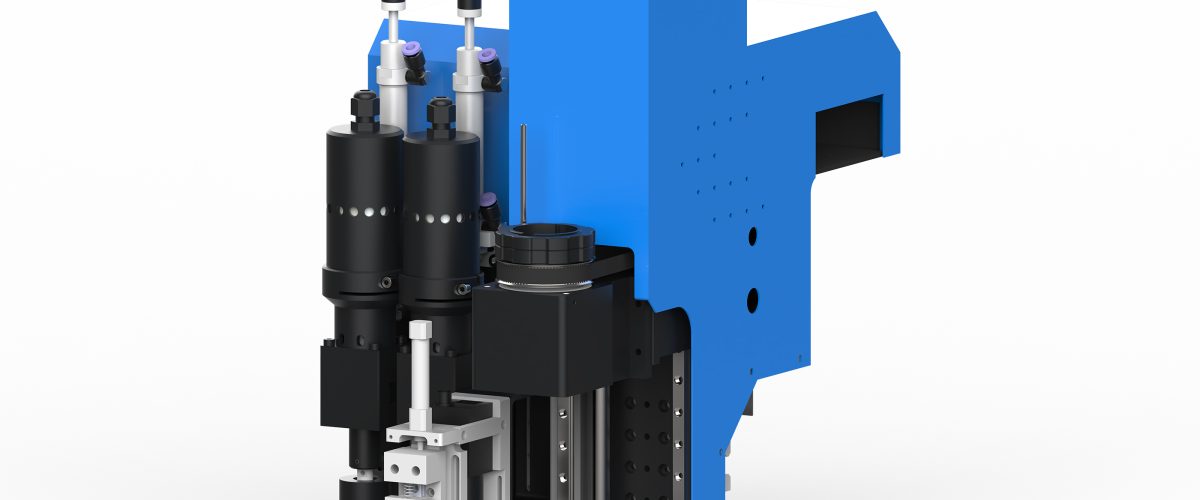
Oluklu mukavva kesim makinesi: Seçimden verimli üretime kapsamlı rehber
Oluklu mukavva kesimi; ambalaj, reklam teşhir ve yapı kalıbı sektörlerinde temel bir işlemdir. Uygun bir oluklu mukavva kesim makinesi yalnızca kesim kalitesini garanti etmekle kalmaz, aynı zamanda sarf malzemesi maliyetlerini de önemli ölçüde düşürür. Bu makale, gerçek üretim verilerine dayanarak oluklu mukavva kesim makinesinin seçim parametrelerini, çalıştırma kurallarını ve bakım noktalarını sistematik olarak ele almakta olup ekipman satın alma ve üretim yönetimi personeli için referans niteliğindedir.
I. Oluklu mukavva kesim makinesinin ana türleri ve uygun kullanım senaryoları
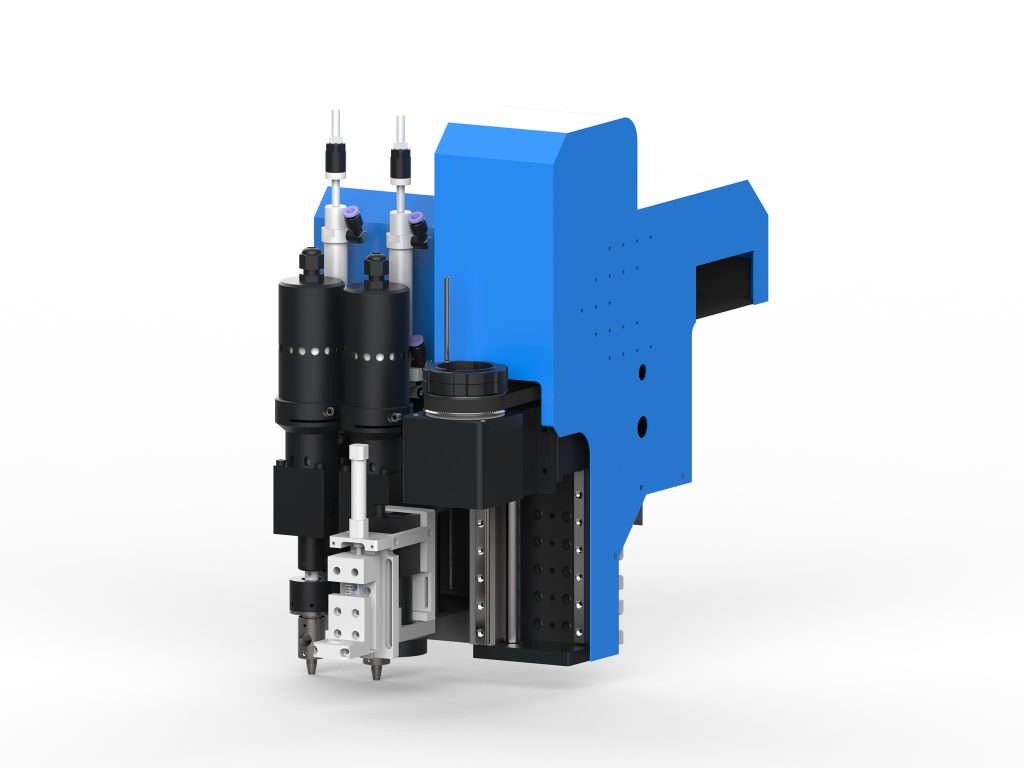
Kesim prensibine göre, oluklu mukavva kesim makineleri esas olarak mekanik bıçaklı, lazerli ve titreşimli bıçaklı (oscillating knife) olarak üçe ayrılır. Mekanik bıçaklı tip, büyük hacimli düz kesimler için uygundur; hızlıdır ancak esnekliği düşüktür. Lazerli tipin kesim kenarı incedir ancak yanma kenarı riski vardır ve ekipman maliyeti yüksektir. Titreşimli bıçaklı tip (oscillating knife olarak da bilinir) yüksek frekanslı titreşimle kesim yapar; oluklu mukavva üzerinde iz bırakma etkisi azdır, yanma kenarı oluşturmaz ve çok çeşitli, küçük partili üretim için uygundur. Günümüzde esnek malzeme kesiminde ana akım tercihtir.
1270.0.0.1 titreşimli bıçaklı oluklu mukavva kesim makinesi örneğinde, kesim kalınlığı aralığı 1-10 mm, kesim hızı 1200 mm/s’ye kadar, tekrarlı konumlandırma hassasiyeti ±0.1 mm’dir ve çoğu oluklu mukavva kutu ile teşhir standı üretim ihtiyacını karşılayabilir.
İkincisi, model seçiminde mutlaka dikkate alınması gereken 6 temel parametre
1. Kesim kalınlığı ve malzeme uyumluluğu
Oluklu mukavvada yaygın oluk tipleri A, B, C, E, F’dir ve kalınlıkları 1 mm ile 10 mm arasında değişir. Satın alırken makinenin maksimum kesim kalınlığını doğrulamalı ve farklı oluk tiplerinin bıçak açısı ile titreşim frekansı gereksinimlerine dikkat etmelisiniz. Örneğin, E oluk (yaklaşık 1,5 mm kalınlık) yüksek frekanslı düşük genlikli kesime uygundur, A oluk (yaklaşık 5 mm kalınlık) ise daha düşük titreşim frekansı ve daha büyük genlik gerektirir.
2. Kesim hassasiyeti ve tekrarlı konumlandırma hassasiyeti
Kesim hassasiyeti, bitmiş ürün boyutlarının tutarlılığını doğrudan etkiler. Karton kutu türü ürünler için genellikle ±0.5mm içinde olması istenir; ince teşhir standları için ±0.1mm hassasiyetinde yüksek hassasiyetli modeller tercih edilmelidir. Tekrarlanan konumlandırma hassasiyeti ise seri üretimdeki kararlılığı etkiler ve ±0.05mm’den düşük olmamalıdır.
3. Maksimum kesim hızı
Hız, üretim temposuyla uyumlu olmalıdır. Genellikle osilasyonlu bıçaklı kesim makinelerinin boşta hareket hızı 1000-1500mm/s’ye ulaşabilir; gerçek kesim hızı malzeme kalınlığına ve grafik karmaşıklığına bağlıdır. Sadece nominal değere bakmak yerine gerçek malzeme ile deneme kesimi yaparak doğrulama önerilir.
4. Çalışma tezgahı ölçüsü
Yaygın tezgah boyutları 1300×2500mm, 1600×2500mm, 2100×3000mm vb.’dir. Seçim yaparken maksimum bitmiş ürün boyutu dikkate alınmalı ve pay bırakılmalıdır. Örneğin, standart karton kutu (1000×800mm) üretimi için 1300×2500mm tezgah seçilebilir ve tek seferde birden fazla dizgi kesilebilir.
5. Kontrol sistemi ve yazılım uyumluluğu
Ana akım ekipmanlar DXF, PLT, AI gibi formatları destekler ve CAD dosyalarını doğrudan okuyabilir. Otomatik dizgi ve yol optimizasyonu işlevlerine sahip bir kontrol sistemi seçilmesi önerilir; bu, boş hareketleri azaltarak verimliliği %10-%20 artırabilir. Ayrıca, CCD görsel konumlandırma desteği baskı sonrası kesim için kritik önem taşır.
6. Bıçak sistemi ve sarf malzemesi maliyeti
Salınımlı bıçaklar sarf malzemesi olup, birim fiyatları birkaç on yuan ile yüz yuan arasında değişir ve kullanım ömrü malzemenin aşındırıcılığından etkilenir. Bıçak değişiminin kolaylığına ve tek bıçak maliyetine dikkat edilmelidir. Örneğin, normal oluklu mukavva keserken bir bıçak 8-12 saat sürekli çalışabilir; yabancı madde içeriği yüksek geri dönüştürülmüş mukavva keserken kullanım ömrü 4-6 saate kadar kısalabilir.
III. Kullanım Teknikleri: Kesim Kalitesini ve Verimliliği Artırma
1. Parametre Ayarı İlkeleri
Salınım frekansı ile kesim hızı eşleşmelidir: frekans çok yüksek olursa bıçak ısınır ve aşınma hızlanır; frekans çok düşük olursa kesim kenarı pürüzlü olur. Önerilen başlangıç ayarları: frekans 18000-22000 kez/dakika, hız malzeme kalınlığına göre ayarlanmalıdır (ince malzeme 800-1200mm/s, kalın malzeme 400-600mm/s). Gerçek üretimde en iyi kombinasyon deneme kesimiyle belirlenmelidir.
2. Bıçak seçimi ve montajı
Oluklu mukavva kesiminde yaygın olarak 30°, 45° ve 60° bıçaklar kullanılır. 30° bıçak ince desenler ve ince malzemeler için uygundur, 60° bıçak ise kalın malzemeler ve düz kesimler için uygundur. Montaj sırasında bıçak sıkma torkunun uygun olduğundan emin olunmalıdır (genellikle 2-3N·m); çok gevşek olması kesim sapmasına yol açar, çok sıkı olması ise bıçak tutucuya zarar verebilir.
3. Malzeme sabitleme ve vakum emişi
Oluklu mukavva hafif olduğundan kesim sırasında kolayca kayabilir. Vakum emişli tezgah kullanılması önerilir; vakum değeri -0.06MPa’dan düşük olmamalıdır. Küçük boyutlu iş parçaları için yardımcı baskı aparatı eklenebilir veya çift taraflı bant ile sabitleme yapılabilir. Tezgah emiş deliklerinin düzenli olarak temizlenmesine dikkat edin; kağıt kırıntılarının tıkanarak emiş gücünü etkilemesini önleyin.
4. Yol optimizasyonu ve yerleşim
Yazılımın otomatik dizgi özelliğini kullanarak grafikleri döndürün ve aynalayarak yerleştirin, kenar artığı israfını azaltın. Toplu siparişler için ortak kenar kesimi (bitişik grafiklerin kesim çizgisini paylaşması) kullanıldığında malzemeden %5-%15 tasarruf sağlanabilir. Aynı zamanda giriş-çıkış çizgilerini makul şekilde ayarlayarak giriş noktasında çentiklenmeyi önleyin.
IV. Sık Karşılaşılan Sorunlar ve Çözümleri
1. Kesim kenarında çapak veya testere dişi oluşması
Nedeni bıçak aşınması, titreşim frekansının çok düşük olması veya kesim hızının çok yüksek olması olabilir. Çözüm: Bıçağı değiştirin, frekansı 20000 kez/dakika üzerine çıkarın, hızı %10-%20 düşürün.
2. Kesim ölçüsü sapması
Tahrik kayışı gerginliğini kontrol edin (200-300N arasında tutulmalıdır), kılavuz rayı temizleyip yağlayın, servo motor enkoderini kalibre edin. Sapma düzenli bir şekilde ortaya çıkıyorsa yazılım kompanzasyon parametrelerini kontrol etmek gerekir.
3. Bıçak ömrü çok kısa
Malzemede metal yabancı madde olup olmadığını kontrol edin, yabancı madde giderme işlemi eklenebilir; titreşim frekansını 18000 kez/dakika’ya düşürün; kaplamalı bıçak (örneğin TiN kaplama) kullanımı ömrü %30’dan fazla uzatabilir.
4. Vakum emiş gücü yetersiz
Vakum pompası yağ seviyesini kontrol edin (görüntüleme penceresinin orta çizgisinde olmalıdır), filtreyi temizleyin, boru hattı sızdırmazlığını kontrol edin. Geçirgenliği yüksek oluklu mukavva için, masa yüzeyine ince bir PET film kaplanabilir, yalnızca kesim alanı açık bırakılır.
Beş, Bakım planı
- Günlük: Masa yüzeyini ve kılavuz rayı temizleyin, bıçak aşınmasını kontrol edin, toz toplama kutusunu temizleyin.
- Haftalık: Kayış gerginliğini kontrol edin, doğrusal kızakları yağlayın, vakum filtresini temizleyin.
- Aylık: Kesim hassasiyetini kalibre edin (standart test deseni kullanarak), elektrik bağlantılarını kontrol edin, aşınmış karbon fırçaları değiştirin (varsa).
- Üç aylık: Vakum pompası yağını değiştirin, servo motorun çalışma durumunu kontrol edin, sistem parametrelerini yedekleyin.
Yukarıdaki bakım planına uyulması, ekipmanın uzun süreli istikrarlı çalışmasını sağlar ve planlanmamış duruşları azaltır.
Altı, Özet
Oluklu mukavva kesim makinesi seçimi, malzeme özellikleri, hassasiyet gereksinimleri, üretim temposu ve sarf malzeme maliyetlerinin kapsamlı şekilde değerlendirilmesini gerektirir. Salınımlı bıçak teknolojisi, esnekliği ve kesim kalitesi nedeniyle çok çeşitli üretim için ana akım tercih haline gelmiştir. Makul parametre ayarları, standartlaştırılmış kullanım yöntemleri ve düzenli bakım sayesinde ekipman verimliliği en üst düzeye çıkarılabilir ve birim maliyet düşürülebilir. Satın alma öncesinde gerçek malzemelerle deneme kesimi yapılması ve gelecekteki sipariş artışına uyum sağlamak için en az %10 kapasite marjı bırakılması önerilir.