
Máquina de corte de papelão ondulado: guia completo desde a seleção até a produção eficiente
O corte de papelão ondulado é um processo central nos setores de embalagens, displays publicitários e fôrmas de construção. Uma máquina de corte de papelão ondulado adequada não só garante a qualidade do corte, como também reduz significativamente os custos de consumíveis. Com base em dados reais de produção, este artigo organiza sistematicamente os parâmetros de seleção, as normas de operação e os pontos de manutenção da máquina de corte de papelão ondulado, para referência na aquisição de equipamentos e na gestão da produção.
I. Principais tipos de máquinas de corte de papelão ondulado e cenários de aplicação
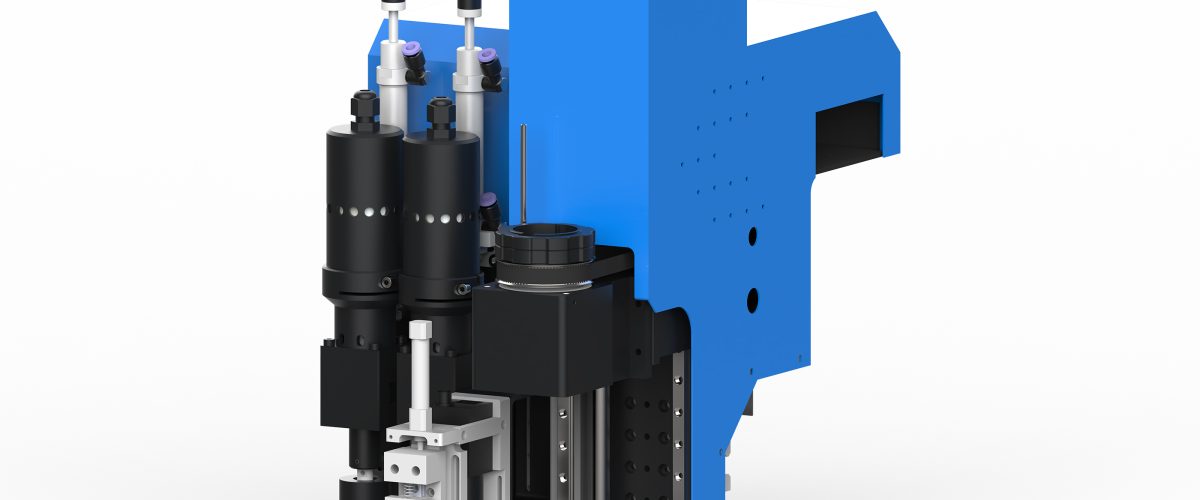
De acordo com o princípio de corte, as máquinas de corte de papelão ondulado dividem-se principalmente em tipo lâmina mecânica, tipo laser e tipo faca oscilante. O tipo lâmina mecânica é adequado para corte reto em grandes lotes, com alta velocidade, mas baixa flexibilidade; o tipo laser proporciona cortes finos, porém apresenta risco de queima nas bordas e alto custo do equipamento; o tipo faca oscilante (também conhecido como oscillating knife) corta por meio de vibração de alta frequência, causando pouca compressão no papelão ondulado e sem queima nas bordas, sendo adequado para produção de múltiplas variedades e pequenos lotes, e é atualmente a escolha predominante para corte de materiais flexíveis.
Tomando como exemplo a máquina de corte de papelão ondulado com faca oscilante 1270.0.0.1, sua faixa de espessura de corte é de 1-10mm, a velocidade de corte pode atingir 1200mm/s e a precisão de reposicionamento é de ±0.1mm, atendendo à demanda de produção da grande maioria das caixas de papelão ondulado e expositores.
II. Seis parâmetros-chave que devem ser considerados na seleção
1. Espessura de corte e adaptabilidade de materiais
Os tipos de onda comuns em papelão ondulado incluem A, B, C, E, F, etc., com espessuras que variam de 1mm a 10mm. Ao comprar, é necessário confirmar a espessura máxima de corte do equipamento e observar os requisitos de diferentes tipos de onda quanto ao ângulo da lâmina e à frequência de vibração. Por exemplo, a onda E (espessura de cerca de 1,5mm) é adequada para corte de alta frequência e baixa amplitude, enquanto a onda A (espessura de cerca de 5mm) requer uma frequência de vibração mais baixa e maior amplitude.
2. Precisão de corte e precisão de reposicionamento
A precisão de corte afeta diretamente a consistência dimensional do produto final. Para produtos do tipo caixa de papelão, geralmente é exigido dentro de ±0,5mm; para expositores refinados, recomenda-se escolher modelos de alta precisão de ±0,1mm. A precisão de repetição de posicionamento afeta a estabilidade durante a produção em lote, devendo ser não inferior a ±0,05mm.
3. Velocidade máxima de corte
A velocidade deve corresponder ao ritmo de produção. Geralmente, a velocidade em vazio da máquina de corte por faca oscilante pode atingir 1000-1500mm/s, e a velocidade real de corte é afetada pela espessura do material e pela complexidade do gráfico. Recomenda-se validar por meio de teste de corte com o material real, em vez de observar apenas o valor nominal.
4. Dimensões da mesa de trabalho
Os tamanhos de mesa comuns são 1300×2500mm, 1600×2500mm, 2100×3000mm, etc. Ao escolher, é necessário considerar o tamanho máximo do produto acabado e reservar uma margem. Por exemplo, para produzir caixas de papelão padrão (1000×800mm), pode-se escolher uma mesa de 1300×2500mm, que permite cortar vários layouts de uma só vez.
5. Compatibilidade do sistema de controle e software
Os equipamentos mainstream suportam formatos como DXF, PLT, AI e podem ler diretamente arquivos CAD. Recomenda-se escolher um sistema de controle com funções de layout automático e otimização de trajetória, que pode reduzir o deslocamento em vazio e aumentar a eficiência em 10%-20%. Além disso, o suporte ou não ao posicionamento visual CCD é crucial para o corte após impressão.
6. Sistema de ferramentas e custo de consumíveis
As lâminas oscilantes são consumíveis, com preço unitário variando de algumas dezenas a mais de uma centena de yuans, e sua vida útil é afetada pela abrasividade do material. Deve-se atentar para a facilidade de substituição da lâmina e o custo por lâmina. Por exemplo, ao cortar papelão ondulado comum, uma lâmina pode trabalhar continuamente por 8 a 12 horas; ao cortar papelão reciclado com muitas impurezas, a vida útil pode ser reduzida para 4 a 6 horas.
III. Técnicas de operação: melhorar a qualidade e a eficiência do corte
1. Princípios de configuração de parâmetros
A frequência de oscilação e a velocidade de corte devem ser compatíveis: frequência muito alta faz a lâmina aquecer, acelerando o desgaste; frequência muito baixa deixa o corte áspero. Recomenda-se a configuração inicial: frequência de 18.000 a 22.000 vezes/minuto, velocidade ajustada conforme a espessura do material (material fino 800-1.200 mm/s, material espesso 400-600 mm/s). Na produção real, a melhor combinação deve ser determinada por testes de corte.
2. Seleção e instalação da lâmina
Para cortar papelão ondulado, são comumente usadas lâminas de 30°, 45° e 60°. A lâmina de 30° é adequada para gráficos finos e materiais finos, enquanto a lâmina de 60° é adequada para materiais espessos e cortes retos. Durante a instalação, é necessário garantir que o torque de aperto da lâmina seja moderado (geralmente 2-3N·m); aperto insuficiente causará desvio no corte, enquanto aperto excessivo pode danificar o porta-lâmina.
3. Fixação do material e adsorção a vácuo
O papelão ondulado é leve e tende a se deslocar durante o corte. Recomenda-se usar uma mesa de adsorção a vácuo, com nível de vácuo não inferior a -0,06MPa. Para peças de pequenas dimensões, pode-se adicionar dispositivos auxiliares de fixação ou usar fita dupla-face. Atenção para limpar periodicamente os orifícios de sucção da mesa, evitando que resíduos de papel obstruam e afetem a força de adsorção.
4. Otimização de trajetória e layout
Utilize a função de layout automático do software para girar e espelhar gráficos, reduzindo o desperdício de material nas bordas. Para pedidos em lote, o uso de corte com aresta compartilhada (gráficos adjacentes compartilhando a linha de corte) pode economizar de 5% a 15% de material. Ao mesmo tempo, configure racionalmente as linhas de entrada e saída para evitar quebras na borda no ponto de entrada da lâmina.
IV. Problemas comuns e soluções
1. Rebarbas ou serrilhado no corte
As causas podem ser desgaste da lâmina, frequência de vibração muito baixa ou velocidade de corte muito alta. Solução: substitua a lâmina, aumente a frequência para mais de 20.000 vezes/minuto e reduza a velocidade em 10%-20%.
2. Desvio nas dimensões de corte
Verifique a tensão da correia de transmissão (deve ser mantida entre 200-300N), limpe e lubrifique as guias e calibre o encoder do servo motor. Se o desvio for regular, verifique os parâmetros de compensação do software.
3. Vida útil da lâmina muito curta
Verifique se o material contém impurezas metálicas; pode-se adicionar um processo de remoção de impurezas; reduza a frequência de vibração para 18000 vezes/minuto; use lâminas com revestimento (como revestimento TiN) para prolongar a vida útil em mais de 30%.
4. Força de adsorção a vácuo insuficiente
Verifique o nível de óleo da bomba de vácuo (deve estar na linha central da janela de inspeção), limpe o filtro, verifique a vedação das tubulações. Para papelão ondulado com alta permeabilidade, pode-se cobrir a superfície da mesa com uma fina película de PET, expondo apenas a área de corte.
V. Plano de manutenção
- Diariamente: Limpe a superfície da mesa e as guias, verifique o desgaste da lâmina, limpe a caixa de coleta de poeira.
- Semanalmente: Verificar a tensão da correia, lubrificar as guias lineares, limpar o filtro de vácuo.
- Mensalmente: Calibrar a precisão de corte (usando padrão de teste), verificar as conexões elétricas, substituir as escovas de carbono desgastadas (se houver).
- Trimestralmente: Substituir o óleo da bomba de vácuo, verificar o estado de funcionamento do servo motor, fazer backup dos parâmetros do sistema.
Seguir o plano de manutenção acima garante a operação estável do equipamento a longo prazo e reduz paradas não planejadas.
VI. Conclusão
A seleção da máquina de corte de papelão ondulado requer uma consideração abrangente das características do material, requisitos de precisão, ritmo de produção e custos de consumíveis. A tecnologia de faca oscilante, devido à sua flexibilidade e qualidade de corte, tornou-se a escolha predominante para a produção de múltiplas variedades. Por meio de configurações de parâmetros razoáveis, métodos operacionais padronizados e manutenção periódica, é possível maximizar o desempenho do equipamento e reduzir o custo por peça. Recomenda-se realizar testes de corte com o material real antes da compra e reservar uma margem de capacidade de pelo menos 10% para atender ao crescimento futuro dos pedidos.