
Машина для резки гофрокартона: полное руководство от выбора до эффективного производства
Резка гофрокартона — ключевой процесс в таких отраслях, как упаковка, рекламные дисплеи и строительная опалубка. Подходящая машина для резки гофрокартона не только обеспечивает качество реза, но и значительно снижает затраты на расходные материалы. В данной статье на основе фактических производственных данных систематизированы параметры выбора, правила эксплуатации и ключевые моменты обслуживания машин для резки гофрокартона — для справки специалистам по закупке оборудования и управлению производством.
I. Основные типы машин для резки гофрокартона и области их применения
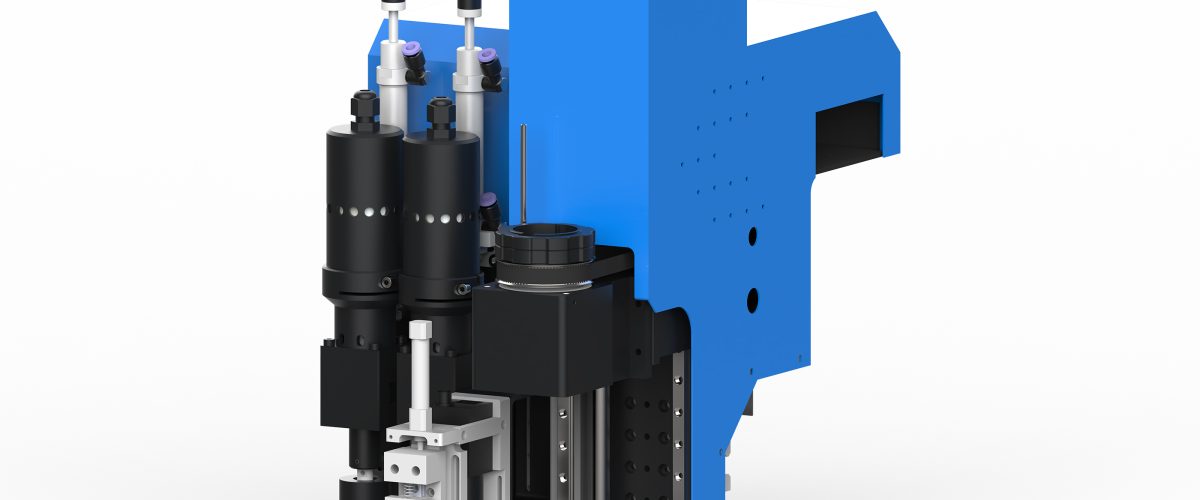
Согласно принципу резки, машины для резки гофрокартона в основном делятся на механические ножевые, лазерные и с осциллирующим ножом. Механические ножевые подходят для крупносерийной прямолинейной резки, обеспечивают высокую скорость, но низкую гибкость; лазерные дают тонкий рез, но существует риск обугливания кромок и высокая стоимость оборудования; тип с осциллирующим ножом (oscillating knife) выполняет резку за счёт высокочастотных колебаний, оказывает малое давление на гофрокартон, не обугливает кромки и подходит для многономенклатурного мелкосерийного производства — это основное решение для резки гибких материалов на сегодня.
На примере машины для резки гофрокартона с осциллирующим ножом 1270.0.0.1: диапазон толщины резки составляет 1-10 мм, скорость резки достигает 1200 мм/с, точность повторного позиционирования ±0,1 мм, что удовлетворяет производственные потребности большинства гофрокоробов и выставочных стендов.
II. 6 ключевых параметров, на которые необходимо обратить внимание при выборе модели
1. Толщина резки и адаптируемость к материалам
Распространённые типы гофры в гофрокартоне — A, B, C, E, F и другие, толщина варьируется от 1 мм до 10 мм. При выборе необходимо убедиться в максимальной толщине резки оборудования и учесть требования различных типов гофры к углу лезвия и частоте вибрации. Например, гофра E (толщина около 1,5 мм) подходит для высокочастотной резки с низкой амплитудой, тогда как гофра A (толщина около 5 мм) требует более низкой частоты вибрации и большей амплитуды.
2. Точность резки и повторная точность позиционирования
Точность резки напрямую влияет на согласованность размеров готовой продукции. Для изделий типа картонных коробок обычно требуется точность в пределах ±0,5 мм; для тонких выставочных стендов рекомендуется выбирать высокоточные модели с точностью ±0,1 мм. Повторяемость позиционирования влияет на стабильность при серийном производстве и должна быть не ниже ±0,05 мм.
3. Максимальная скорость резки
Скорость должна соответствовать темпу производства. Обычно скорость холостого хода вибрационного ножа достигает 1000-1500 мм/с, фактическая скорость резки зависит от толщины материала и сложности рисунка. Рекомендуется проверять пробной резкой на фактическом материале, а не полагаться только на номинальные значения.
4. Размер рабочей поверхности
Распространённые размеры рабочей области: 1300×2500 мм, 1600×2500 мм, 2100×3000 мм и др. При выборе необходимо учитывать максимальный размер готового изделия и предусматривать запас. Например, для производства стандартных картонных коробок (1000×800 мм) можно выбрать рабочую область 1300×2500 мм, что позволяет за один раз вырезать несколько раскладок.
5. Система управления и совместимость с программным обеспечением
Основное оборудование поддерживает форматы DXF, PLT, AI и др., а также может напрямую считывать файлы CAD. Рекомендуется выбирать систему управления с функциями автоматической раскладки и оптимизации траектории, что позволяет сократить холостые ходы и повысить эффективность на 10%–20%. Кроме того, поддержка CCD-визуального позиционирования имеет решающее значение для резки после печати.
6. Система ножей и стоимость расходных материалов
Вибрационные лезвия относятся к расходным материалам, их цена за штуку варьируется от нескольких десятков до сотни юаней, а срок службы зависит от абразивности материала. Следует обращать внимание на удобство замены лезвий и стоимость одного лезвия. Например, при резке обычного гофрокартона одно лезвие может непрерывно работать 8–12 часов; при резке переработанного картона с большим содержанием примесей срок службы может сократиться до 4–6 часов.
III. Приёмы работы: повышение качества и эффективности резки
1. Принципы настройки параметров
Частота вибрации и скорость резки должны быть согласованы: слишком высокая частота приводит к нагреву лезвия и ускоренному износу; слишком низкая — к неровному краю реза. Рекомендуемые начальные настройки: частота 18000–22000 раз/мин, скорость регулируется в зависимости от толщины материала (тонкий материал 800–1200 мм/с, толстый материал 400–600 мм/с). В реальном производстве оптимальную комбинацию следует определять пробной резкой.
2. Выбор и установка лезвия
Для резки гофрокартона обычно используются лезвия 30°, 45° и 60°. Лезвия 30° подходят для тонких материалов и мелких деталей, лезвия 60° — для толстых материалов и прямых резов. При установке необходимо обеспечить умеренный момент затяжки лезвия (обычно 2-3 Н·м): слишком слабая затяжка приводит к смещению при резке, слишком сильная может повредить держатель лезвия.
3. Фиксация материала и вакуумное притяжение
Гофрокартон имеет малый вес и легко смещается при резке. Рекомендуется использовать вакуумный рабочий стол с разрежением не ниже -0,06 МПа. Для небольших заготовок можно добавить вспомогательные прижимные устройства или использовать двусторонний скотч. Регулярно очищайте всасывающие отверстия стола, чтобы бумажная пыль не забивала их и не снижала силу притяжения.
4. Оптимизация траектории и раскладка
Используйте функцию автоматической раскладки в программном обеспечении для поворота и зеркального расположения фигур, чтобы уменьшить отходы по краям. Для серийных заказов применяйте резку с общими краями (соседние фигуры совместно используют линию реза), что позволяет сэкономить 5%–15% материала. Кроме того, рационально настраивайте линии ввода и вывода, чтобы избежать сколов в точке входа ножа.
IV. Частые проблемы и решения
1. На разрезе появляются заусенцы или зубцы
Причина может быть в износе лезвия, слишком низкой частоте вибрации или слишком высокой скорости резки. Решение: замените лезвие, повысьте частоту до более 20000 раз/мин, снизьте скорость на 10%–20%.
2. Отклонение размеров при резке
Проверьте натяжение приводного ремня (должно поддерживаться на уровне 200–300 Н), очистите и смажьте направляющие, откалибруйте энкодер серводвигателя. Если отклонение носит регулярный характер, необходимо проверить параметры компенсации в программном обеспечении.
3. Срок службы лезвия слишком короткий
Проверьте, нет ли в материале металлических примесей; можно добавить операцию удаления примесей; снизьте частоту вибрации до 18000 раз/мин; используйте лезвия с покрытием (например, TiN), что может продлить срок службы более чем на 30%.
4. Недостаточная сила вакуумного прижима
Проверьте уровень масла в вакуумном насосе (должен находиться на средней линии смотрового окна), очистите фильтр, проверьте герметичность трубопроводов. Для гофрокартона с высокой воздухопроницаемостью можно накрыть поверхность стола тонкой PET-плёнкой, оставив открытой только зону резки.
V. План технического обслуживания
- Ежедневно: очищайте поверхность стола и направляющие, проверяйте износ лезвия, очищайте пылесборник.
- Еженедельно: проверяйте натяжение ремня, смазывайте линейные направляющие, очищайте вакуумный фильтр.
- Ежемесячно: калибруйте точность резки (с использованием стандартного тестового шаблона), проверяйте электрические соединения, заменяйте изношенные угольные щетки (при наличии).
- Ежеквартально: заменяйте масло в вакуумном насосе, проверяйте рабочее состояние серводвигателя, создавайте резервную копию системных параметров.
Соблюдение вышеуказанного плана технического обслуживания обеспечивает долгосрочную стабильную работу оборудования и снижает незапланированные простои.
VI. Заключение
При выборе гофрорезательного станка необходимо комплексно учитывать свойства материала, требования к точности, темп производства и затраты на расходные материалы. Технология осциллирующего ножа благодаря своей гибкости и качеству реза стала основным выбором для многономенклатурного производства. За счёт рациональной настройки параметров, стандартизированных приёмов эксплуатации и регулярного обслуживания можно максимально раскрыть возможности оборудования и снизить себестоимость единицы продукции. Перед закупкой рекомендуется выполнить пробный рез на фактическом материале и заложить запас производительности не менее 10% для адаптации к будущему росту заказов.