
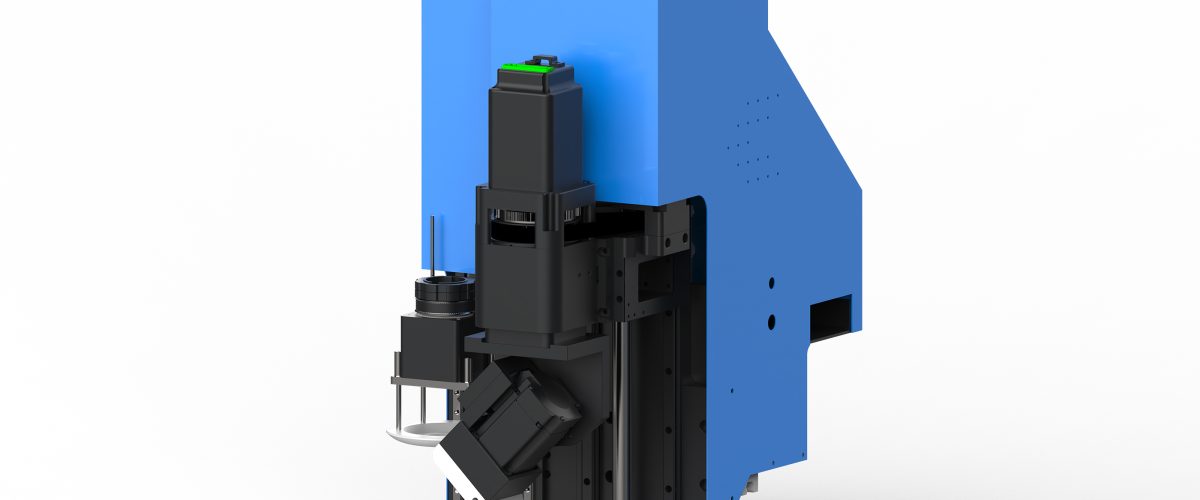
آلة قطع الأرائك: المعدات الرئيسية لتحسين كفاءة إنتاج الأثاث
في عملية تصنيع الأرائك، تؤثر دقة وكفاءة قص المواد اللينة مثل الأقمشة والجلود والإسفنج مباشرة على جودة المنتج وموعد التسليم. يعتمد القص اليدوي التقليدي على عمال مهرة، مما يؤدي إلى عدم استقرار الدقة، وكثرة هدر المواد، وانخفاض الكفاءة. تستخدم آلة القطع بالسكين المتذبذب (المعروفة أيضًا بآلة قطع الأرائك) شفرة عالية التردد لإجراء القص البارد للمواد المرنة، دون تأثير حراري ودون دخان، وقد أصبحت المعدات الأساسية في خطوط إنتاج الأرائك الحديثة. يقدم هذا المقال إرشادات عملية من جوانب معايير الاختيار وتحسين العمليات والمشكلات الشائعة.
أولاً: معايير الاختيار الأساسية لآلة قطع الأرائك
عند شراء آلة قطع الأرائك، يجب التركيز على المعايير التالية لضمان توافق المعدات مع متطلبات الإنتاج:
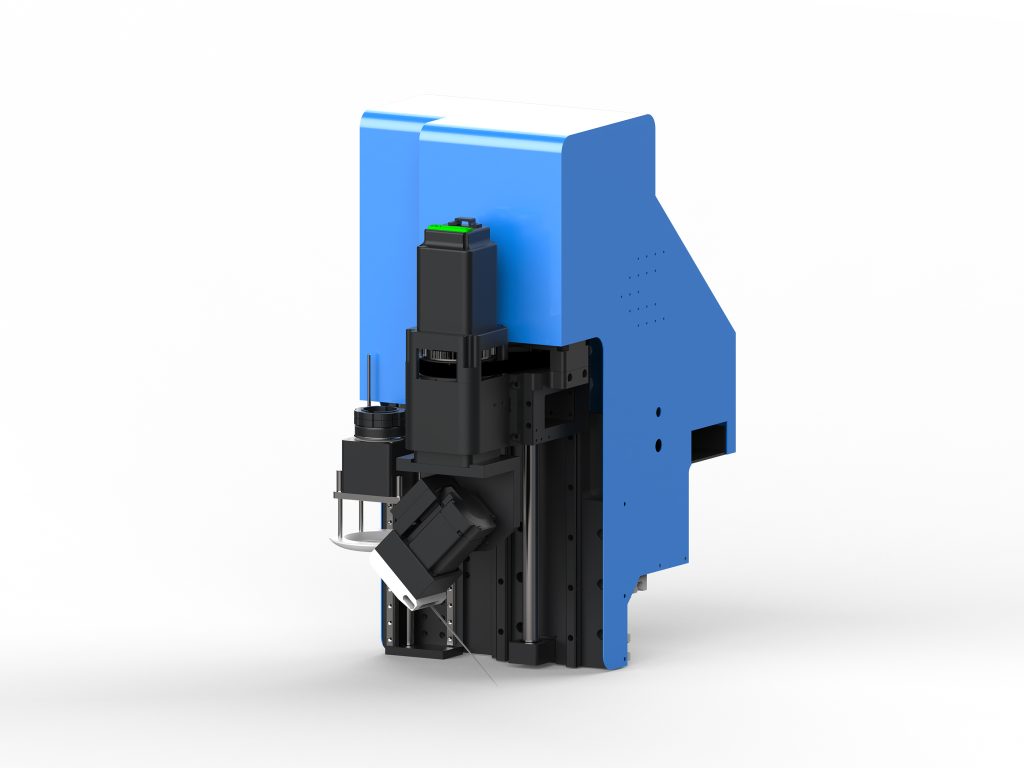
- مساحة القطع: المواصفات الشائعة هي 1600mm×2500mm، 2100mm×3100mm وغيرها. يجب أن تكون المساحة أكبر من أبعاد أكبر قطعة قطع، مع ترك هامش على الحواف. على سبيل المثال، قماش وسائد الأريكة عادة لا يتجاوز 2000mm×1500mm، واختيار مساحة 1600mm×2500mm يمكن أن يلبي معظم الطلبات.
- سماكة القطع: نطاق السماكة القابل للقطع بواسطة ماكينة القطع بالسكين المتذبذب عادة ما يكون 1-50mm (حسب المادة). يتطلب قطع الإسفنج اختيار طراز بشفرة طويلة، حيث يمكن أن تصل السماكة القصوى إلى أكثر من 100mm؛ أما قص القماش فغالبًا ما تكون السماكة ضمن 20mm.
- دقة القطع: يجب أن تكون دقة التموضع المتكرر ≤0.1mm، ودقة القطع ≤0.5mm. تستخدم الطرازات عالية الدقة محركات سيرفو وأدلة دقيقة لضمان حواف ناعمة في القطع المنحني.
- سرعة القطع: يمكن أن تصل سرعة الحركة بدون حمل إلى أكثر من 1000mm/s، أما سرعة القطع الفعلية فتعتمد على المادة وتعقيد النموذج، وتكون عادةً 200-600mm/s. السرعة العالية جداً قد تؤدي إلى خشونة سطح القطع.
- نظام الشفط الفراغي: يُستخدم لتثبيت المواد المرنة، ويجب أن تكون قوة الشفط قابلة للتعديل. بالنسبة للأقمشة عالية النفاذية للهواء، يجب اختيار مضخة فراغ عالية القدرة (مثل 7.5kW أو أكثر) لضمان عدم تحرك المادة أثناء عملية القطع.
- نظام التحكم: يجب أن يدعم تنسيقات CAD الشائعة (DXF وDWG وPLT وغيرها)، وأن يتضمن وظائف الترتيب التلقائي وتحسين المسار. يُفضَّل أن تكون واجهة التشغيل بسيطة، مع دعم الشاشة اللمسية والبرمجة دون اتصال.
ثانيًا: النقاط الأساسية لعملية القطع للمواد المختلفة
1. الأقمشة (المنسوجات، القطيفة)
يجب الانتباه عند قص الأقمشة إلى انفكاك الحواف والتشوه. يُنصح باستخدام السكين المتذبذب مع السكين الدائري أو السكين المدبب، مع ضبط سرعة الدوران بين 8000-12000 دورة/دقيقة وسرعة التغذية 200-400 مم/ث. بالنسبة للمواد الزلقة، يمكن مسبقًا لصق فيلم حراري أو استخدام حصيرة لباد ذات قوة امتصاص عالية. بعد القطع، نظّف ألياف الشفرة في الوقت المناسب لمنع تأثيرها على دقة القطع اللاحقة.
2. الجلود (الجلد الطبيعي، الجلد الصناعي)
يتطلب قطع الجلد حوافًا مرتبة دون حواف محترقة. القطع البارد بالسكين المتذبذب لا يسبب أضرارًا حرارية، مما يجعله مناسبًا لمعالجة الجلد. التوصيات الخاصة بالمعلمات: زاوية الشفرة 20°-30°، تردد التذبذب 10000-15000 مرة/دقيقة، سرعة القطع 300-500 مم/ث. يجب الانتباه إلى اتجاه عروق الجلد، وعند ترتيب القطع يجب مراعاة الاتجاهية لتجنب الهدر. بالنسبة للجلد السميك (>3mm)، يمكن خفض السرعة إلى 200 مم/ث لضمان قطع أملس.
3. الإسفنج
يتطلب قطع الإسفنج استخدام شفرة طويلة (مثل 300 مم أو أكثر) واهتزاز عالي السرعة (15000-20000 مرة/دقيقة)، ويمكن زيادة سرعة القطع إلى 600-800 مم/ث. نظرًا لانضغاطية الإسفنج العالية، يحتاج الامتصاص الفراغي إلى مثبتات مخصصة، أو اعتماد القطع بعد التجميد منخفض الحرارة (مناسب لمتطلبات الدقة العالية). غبار القطع كبير نسبيًا، لذا يجب تجهيز المعدات بجهاز إزالة الغبار.
ثالثًا، نصائح عملية لتحسين كفاءة القطع
- تحسين ترتيب التخطيط: استخدم برنامج التخطيط التلقائي، واضبط المسافة بين الأجزاء على 2-5 مم، مما يمكن أن يرفع معدل استغلال المواد بنسبة 5%-15%. بالنسبة للطلبات بالجملة، يمكن تجميع المواد المتشابهة في تخطيط واحد.
- القطع الطبقي: بالنسبة للأقمشة الرقيقة، يمكن القطع بعدة طبقات متراكبة (يتطلب التثبيت بالشفط الفراغي)، وعادةً لا يتجاوز عدد الطبقات 10 طبقات، مع التحكم في السماكة الإجمالية ضمن 20mm، مما يمكن أن يضاعف الكفاءة عدة مرات.
- اختيار الشفرة: اختر مادة الشفرة وفقًا لصلابة المادة، استخدم شفرة الفولاذ عالي السرعة لقطع الإسفنج، وشفرة الكربيد الصلب لقطع الجلد، وشفرة مطلية لقطع الأقمشة لتقليل التآكل.
- الصيانة الدورية: نظّف القضبان الدليلية وأجزاء النقل أسبوعيًا، وافحص تآكل الشفرة شهريًا (يجب الاستبدال إذا تجاوز التآكل 0.2mm)، وقم بمعايرة استواء منصة الشفط الفراغي كل ربع سنة.
رابعًا، الأسئلة الشائعة والحلول
1. خشونة حواف القطع
قد يكون السبب تبلّد الشفرة، أو انخفاض سرعة الدوران، أو زيادة سرعة التغذية. الحل: استبدال الشفرة، أو رفع سرعة الدوران بنسبة 10%-20%، أو تقليل سرعة التغذية إلى أقل من 200mm/s.
2. انزياح المادة
تحقق مما إذا كانت قوة الشفط الفراغي كافية، ونظف الحطام من على منصة الشفط، وتأكد من أن المادة مسطحة وملتصقة بإحكام. بالنسبة للمواد المنفذة للهواء، يمكن تغطيتها بطبقة من الفيلم للمساعدة في الشفط.
3. انخفاض دقة القطع
تحقق من شد حزام النقل وحالة تشحيم الأدلة، وأعد معايرة نقطة الأصل. إذا استمرت المشكلة، فمن الضروري التحقق من معاملات محرك السيرفو أو استبدال المحامل المتآكلة.
خامسًا: صيانة المعدات ولوائح السلامة
تحقق يوميًا قبل التشغيل مما إذا كانت الشفرة مرتخية وما إذا كان مستوى زيت المضخة الفراغية طبيعيًا؛ يُمنع منعًا باتًا أثناء التشغيل اقتراب اليدين من منطقة القطع، ويجب أن تكون المعدات مجهزة بزر إيقاف طارئ وحاجز ضوئي أمان. عند التوقف عن الاستخدام لفترة طويلة، يجب تنظيف الشفرة ودهنها بزيت مضاد للصدأ وتحرير ضغط الأسطوانة الهوائية. يُنصح بإجراء صيانة شاملة من قبل متخصصين كل ستة أشهر، بما في ذلك استبدال الشحم وفحص الدوائر الكهربائية.
الخاتمة
يتطلب اختيار آلة القطع للكنب وتحسين العملية الجمع بين خصائص المواد الفعلية وحجم الإنتاج. من خلال الضبط المعقول للمعاملات وتحسين ترتيب القص والصيانة الدورية، يمكن تحسين جودة القص والكفاءة بشكل ملحوظ وتقليل هدر المواد. يُنصح المؤسسات بتقديم عينات من المواد لإجراء اختبار القص قبل الشراء للتحقق من أداء المعدات.