
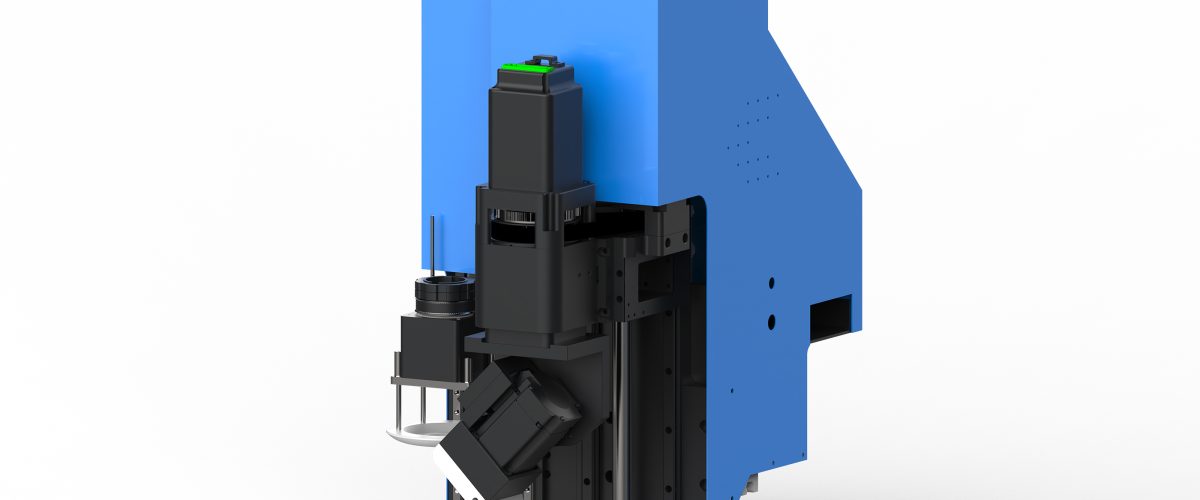
沙发切割机:提升家具生产效能的關鍵設備
在沙发制造過程中,面料、皮革、海綿等軟性材料的裁剪精度與效率直接影響產品質量與交期。傳統手工裁剪依賴熟練工人,存在精度不穩定、材料浪費大、效率低等問題。振蕩刀切割機(又稱沙發切割機)通過高頻振動的刀片對柔性材料進行冷切割,無熱影響、無煙霧,已成為現代沙發生產線的核心設備。本文從選型參數、工藝優化、常見問題等方面提供實用指導。
一、沙發切割機的核心選型參數
選購沙發切割機時,需重點關注以下參數,確保設備匹配生產需求:
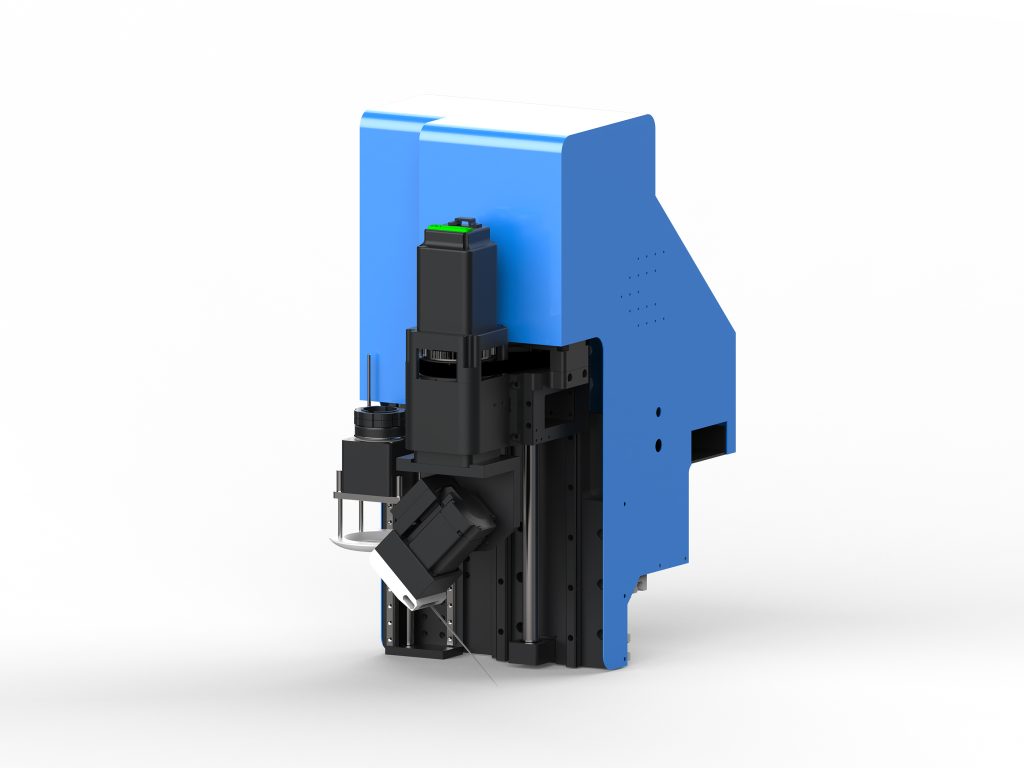
- 切割幅面:常見規格為1600mm×2500mm、2100mm×3100mm等。幅面應大於最大裁剪件的尺寸,並預留邊緣餘量。例如,沙發座墊面料通常不超過2000mm×1500mm,選擇1600mm×2500mm幅面可滿足多數訂單。
- 切割厚度:振蕩刀切割機可切割厚度範圍一般為1-50mm(視材料而定)。海綿切割需選擇長刀片機型,最大厚度可達100mm以上;面料裁剪通常厚度在20mm以內。
- 切割精度:重複定位精度應≤0.1mm,切割精度≤0.5mm。高精度機型採用伺服電機與精密導軌,確保曲線切割邊緣光滑。
- 切割速度:空程速度可達1000mm/s以上,實際切割速度視材料與圖形複雜度而定,通常為200-600mm/s。速度過高可能導致切割面粗糙。
- 真空吸附系統:用於固定柔性材料,吸附力需可調。對於透氣性強的面料,需選擇高功率真空泵(如7.5kW以上),確保材料在切割過程中不移位。
- 控制系統:應支持常見CAD格式(DXF、DWG、PLT等),具備自動排料、路徑優化功能。操作界面宜簡潔,支持觸摸屏與離線編程。
二、不同材料的切割工藝要點
1. 面料(布藝、絨布)
面料裁剪需注意邊緣脫散與變形。建議使用振蕩刀配合圓刀或尖刀,轉速設置在8000-12000rpm,進給速度200-400mm/s。對於易滑材料,可預先貼合熱熔膜或使用吸附力較強的毛氈墊。切割後及時清理刀片上的纖維,防止影響後續切割精度。
2. 皮革(真皮、人造革)
皮革切割要求邊緣整齊、無焦邊。振蕩刀冷切割不會產生熱損傷,適合皮革加工。參數建議:刀片角度20°-30°,振蕩頻率10000-15000次/分鐘,切割速度300-500mm/s。注意皮革的紋理方向,排料時需考慮方向性,避免浪費。對於厚皮革(>3mm),可降低速度至200mm/s,確保切口光滑。
3. 海綿
海綿切割需使用長刀片(如300mm以上)和高速振蕩(15000-20000次/分鐘),切割速度可提高至600-800mm/s。由於海綿壓縮性強,真空吸附需配合專用夹具,或採用低溫冷凍後切割(適用於高精度要求)。切割粉塵較大,設備應配備除塵裝置。
三、提升切割效率的實用技巧
- 優化排料:使用自動排料軟件,將零件間距設置為2-5mm,可提高材料利用率5%-15%。對於批量訂單,可將同類材料集中排料。
- 分層切割:對於薄面料,可多層疊加切割(需真空吸附固定),層數一般不超過10層,總厚度控制在20mm以內,效率可提升數倍。
- 刀片選擇:根據材料硬度選擇刀片材質,切割海綿用高速鋼刀片,切割皮革用硬質合金刀片,切割面料用塗層刀片以減少磨損。
- 定期維護:每週清潔導軌與傳動部件,每月檢查刀片磨損(磨損超過0.2mm需更換),每季度校準真空吸附平台水平度。
四、常見問題與解決方案
1. 切割邊緣毛糙
原因可能為刀片鈍化、轉速過低或進給速度過快。解決方法:更換刀片,將轉速提高10%-20%,或降低進給速度至200mm/s以下。
2. 材料移位
檢查真空吸附力是否足夠,清潔吸附平台上的碎屑,確保材料平整貼合。對於透氣材料,可覆蓋一層薄膜輔助吸附。
3. 切割精度下降
檢查傳動皮帶張緊度、導軌潤滑情況,並重新校準原點。若問題持續,需檢查伺服電機參數或更換磨損的軸承。
五、設備維護與安全規範
每日開機前檢查刀片是否鬆動,真空泵油位是否正常;操作時嚴禁手部靠近切割區域,設備應配備急停按鈕與安全光柵。長期停用時,需清潔刀片並塗防鏽油,釋放氣缸壓力。建議每半年由專業人員進行全面保養,包括更換潤滑脂、檢查電氣線路。
結語
沙發切割機的選型與工藝優化需結合實際材料特性與生產規模。通過合理設置參數、優化排料與定期維護,可顯著提升裁剪質量與效率,降低材料浪費。建議企業在採購前提供材料樣品進行試切,以驗證設備性能。