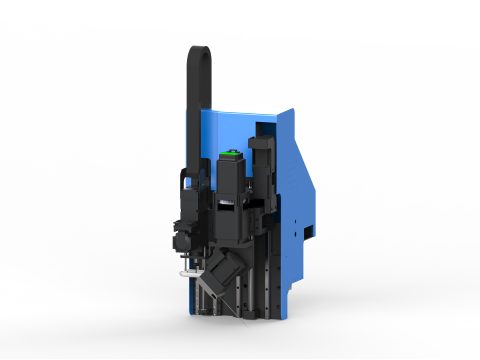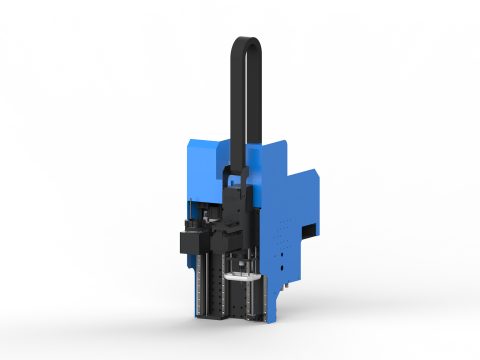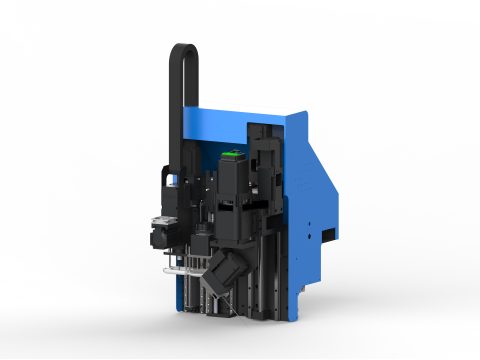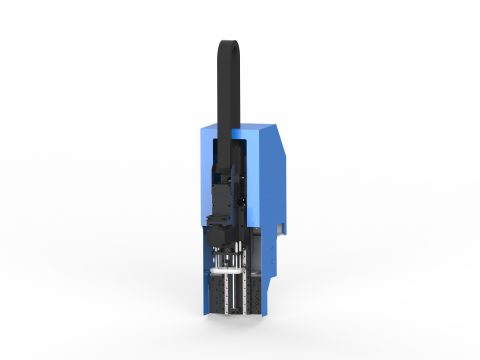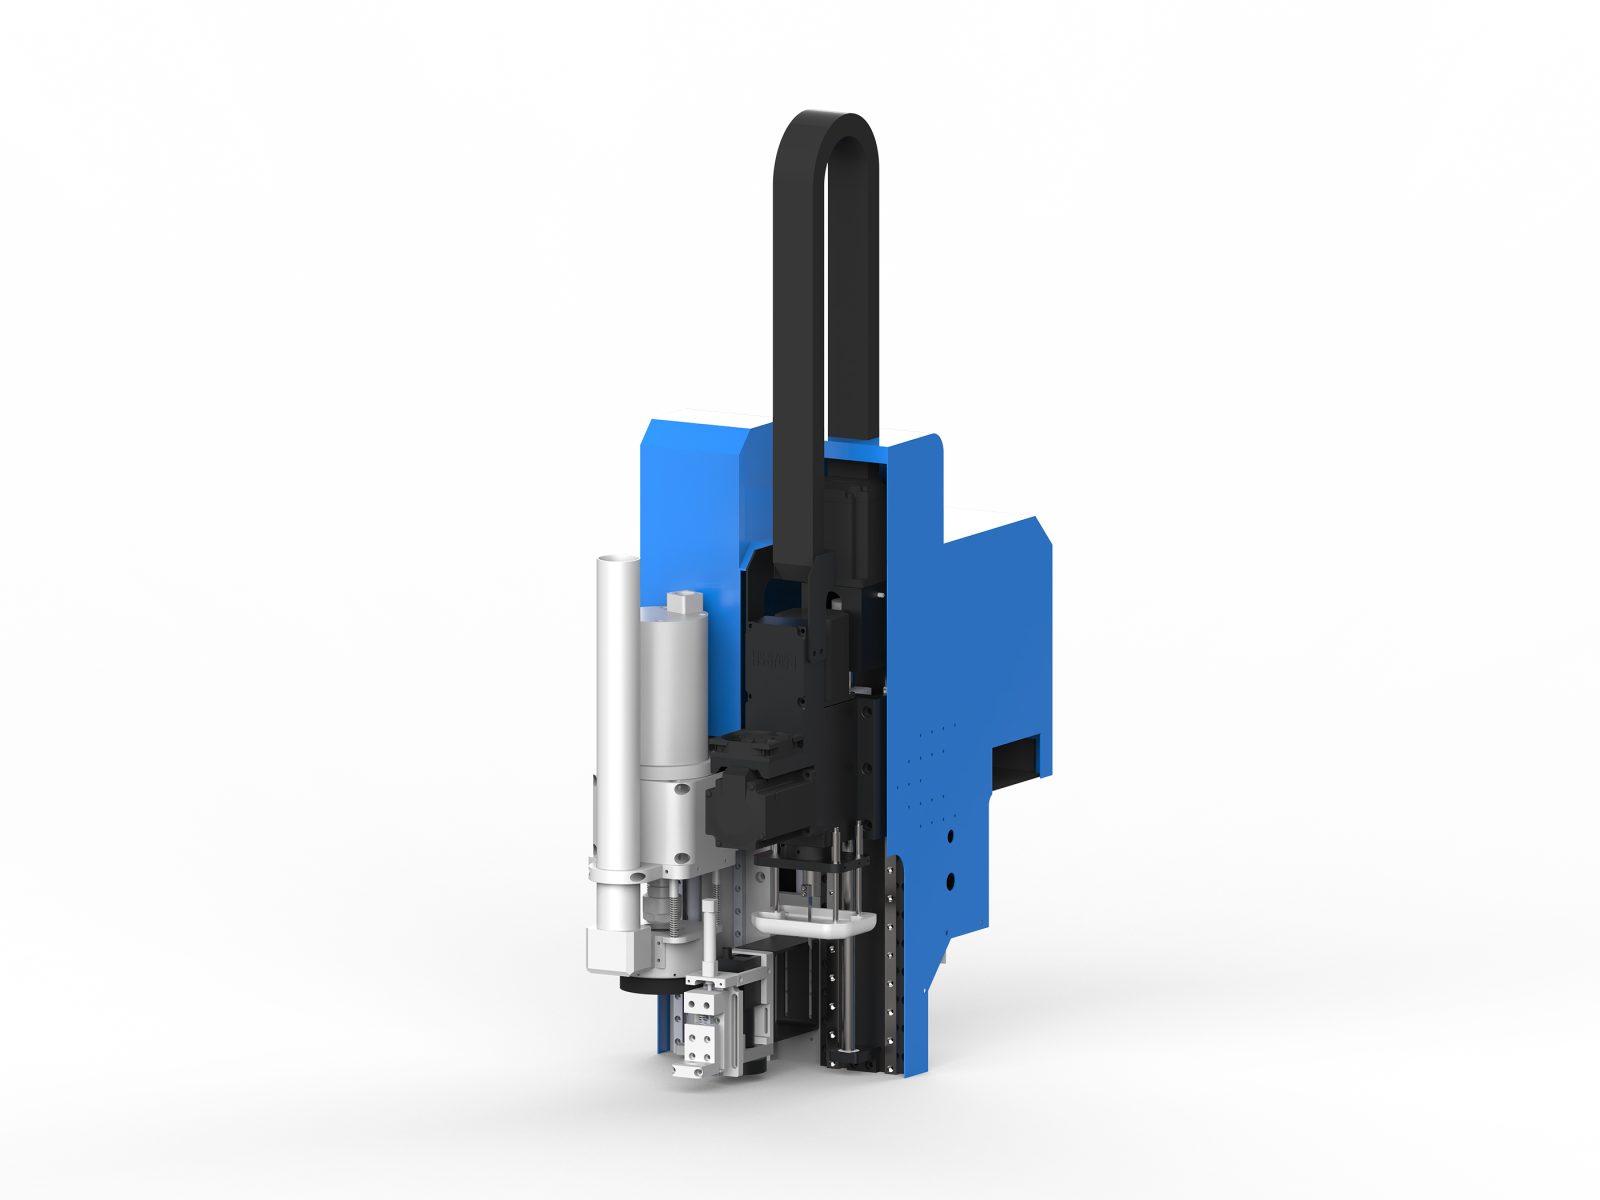
La combinaison de tête ED-H est constituée d’un module de broche et d’une tête de coupe à lame oscillante à servo intégré, formant une solution modulaire destinée aux scénarios d’usinage mixte de matériaux souples et rigides. La broche est responsable du fraisage et de la gravure de matériaux rigides tels que l’acrylique, le bois et les panneaux composites, tandis que la tête de coupe à lame oscillante à servo intégré effectue une découpe par vibration à haute fréquence sur des matériaux souples comme la mousse, le cuir et le tissu. Les deux procédés commutent sur la même tête selon le programme, réduisant les étapes de changement d’équipement ou de second serrage dues aux variations de matériaux, et permettant à la ligne de production de traiter des commandes multi-catégories sur une seule machine.
Caractéristiques principales
- Couverture des matériaux souples et rigides sur une seule machine : la broche et la tête de coupe oscillante sont intégrées dans la même tête, permettant d’enchaîner panneaux rigides et rouleaux souples dans un même flux d’usinage, sans transfert entre équipements ni repositionnement répété.
- Tête de coupe à lame oscillante à servo intégré : la tête de coupe est entraînée par servo, la fréquence d’oscillation et la vitesse de coupe s’ajustent selon les caractéristiques du matériau ; lors de la découpe de mousse, cuir ou tissu, la coupe est nette et les bords ne peluchent ni ne s’écrasent facilement.
- Module de broche pour matériaux durs : fraisage, rainurage et usinage de contours pour l’acrylique, le bois, les panneaux composites, etc. ; avec différents outils, il répond aux besoins d’ébauche comme de finition.
- Extension modulaire : la tête de machine dispose d’interfaces pour modules, permettant d’ajouter selon les besoins du procédé une lame de coupe en biais, un poinçon circulaire, un composant de vision CCD, une tête jet d’encre, etc., pour réaliser des opérations intégrées de découpe, perçage, positionnement et marquage.
- Changement pratique, mise au point simplifiée : le passage d’un module à l’autre est piloté par programme, ce qui réduit le temps de changement d’outil manuel et de recalibrage, et convient à un rythme de production flexible en petites séries et multi-variétés.
Matériaux et industries applicables
Cette combinaison convient aux panneaux durs tels que l’acrylique, le bois et les panneaux composites, ainsi qu’aux matériaux souples comme la mousse, le cuir, le tissu et le non-tissé. Les applications typiques incluent la signalétique publicitaire et les supports de présentation, les mousses d’intérieur et de sièges automobiles, les articles de maroquinerie et de chaussures, la décoration d’intérieur, les calages d’emballage et le découpage d’accessoires électroniques, et elle est particulièrement adaptée aux environnements de production où les commandes de matériaux durs et souples alternent au sein d’un même atelier.
Recommandations de sélection et de configuration
Cette combinaison est équipée d’une lame oscillante servo intégrée à entraînement direct par servomoteur, avec une fréquence de vibration de 3500 tr/min et une amplitude de 5 mm. La grande amplitude offre une force de découpe alternative puissante, adaptée à la découpe de matériaux souples épais tels que le cuir, la mousse et les composites.
La puissance de broche de cette combinaison est de 2,2 kW ; associée à différents outils, elle répond aux besoins de puissance courants pour la rainurage, la gravure et la découpe de panneaux rigides.
Si les besoins d’usinage concernent à la fois le formage de panneaux rigides et la découpe de matériaux souples, ou si les commandes sont variées et les changements de matériaux fréquents, la combinaison de tête ED-H est plus appropriée ; si un seul type de matériau est usiné, un module unique correspondant peut être choisi pour maîtriser les coûts. En matière d’équipements complémentaires, elle peut être couplée à une plateforme d’alimentation automatique, un dérouleur de matériaux en rouleau et un logiciel de nesting et de découpe ; le module de vision CCD convient à la découpe de motifs avec repères de positionnement, et la tête jet d’encre peut être utilisée pour le marquage et la numérotation. Il est recommandé de déterminer la configuration du module en fonction de la zone de travail du matériau et du cadencement de production.
Paramètres techniques clés
- Modèle de tête : version ED-H (combinaison de têtes)
- Hauteur d’usinage : 100 mm (série H, agrandie)
- Type de couteau oscillant : couteau oscillant servo intégré
- Fréquence d’oscillation : 3500 tr/min
- Amplitude : 5 mm
- Configuration combinée : broche + tête de couteau oscillant servo intégrée
- Puissance de broche : 2,2 kW
- Modules interchangeables : porte-outil / couteau oscillant / couteau à biseau servo / emporte-pièce rotatif / broche / module de vision CCD / tête à jet d’encre (en option selon le support du modèle)
- Matériaux applicables : tissu, cuir, mousse, EVA, matériaux composites, carton, acrylique, bois, etc. (selon le module choisi)
- Procédés applicables : découpe de contour, perçage, rainage, rainurage, fraisage, découpe avec positionnement par vision, marquage par jet d’encre (selon le module choisi)
- Modèles compatibles : série de machines de découpe à lame oscillante Dingniu (la plaque de tête de coupe est installée sur mesure selon le modèle)
- Remarque : la tête de coupe peut être personnalisée et combinée selon les matériaux et le procédé ; la configuration spécifique est soumise au plan de sélection
FAQ
Quels matériaux la combinaison de tête de coupe ED-H peut-elle usiner ?
Elle peut usiner des plaques dures telles que l’acrylique, le bois, les panneaux composites, ainsi que des matériaux souples tels que la mousse, le cuir, le tissu et le non-tissé.
Quelle est la fréquence de coupe de la tête à lame oscillante ?
La tête à lame oscillante à servo intégré a une fréquence de vibration de 3500 fois/minute et une amplitude de 5 mm ; la grande amplitude de poinçonnage convient à la découpe de matériaux souples épais.
Le passage entre la broche et la tête à lame oscillante nécessite-t-il un changement d’outil manuel ?
Non, le passage d’un module à l’autre est contrôlé par programme, ce qui réduit le temps de changement d’outil manuel et de recalibrage.
Le positionnement visuel CCD est-il pris en charge ?
Oui, la tête de coupe dispose d’une interface pour module, permettant l’ajout d’un composant de vision CCD, avec une précision de positionnement pouvant atteindre ±0,1 mm.
Convient-il à la production de petites séries et de multiples variétés ?
Oui, le changement de module contrôlé par programme réduit le temps de changement d’outil d’environ 50 %, s’adaptant au rythme de la production flexible.
Pour en savoir plus
- Combien coûte une machine de découpe à lame oscillante ? Tarifs par gamme et liste de configuration
- Comment choisir un fabricant de machine de découpe à lame oscillante : 8 points de jugement vérifiables
- Points essentiels de maintenance du système d’aspiration sous vide et du circuit pneumatique de la machine de découpe à lame oscillante
L’avantage principal de la combinaison de têtes ED-H réside dans l’intégration de deux modules d’usinage à principes différents sur une même tête, permettant un changement rapide par contrôle programmé. Le module broche d’une puissance de 3,5 kW peut réaliser le fraisage, le rainurage et l’usinage de contours sur l’acrylique, le bois et les panneaux composites d’une épaisseur de 0,5 à 30 mm, avec différents outils pour associer ébauche et finition. La tête à couteau oscillant à servomoteur intégré utilise l’entraînement servo pour générer une vibration alternative de grande amplitude, à une fréquence de 3500 coups/minute ; lors de la découpe de mousse, cuir et tissu, la coupe est nette et les bords ne peluchent pas et ne s’écrasent pas facilement. Cette conception est particulièrement adaptée aux environnements de production où les commandes de matériaux souples et rigides alternent dans un même atelier, réduisant les transferts d’équipement et les opérations de reprise de serrage.
En matière de sélection et de configuration, si les besoins d’usinage concernent à la fois le formage de plaques rigides et la découpe de matériaux souples, ou si la variété des commandes est élevée avec des changements de matériaux fréquents, la combinaison de têtes ED-H constitue un choix relativement approprié ; si un seul type de matériau est usiné, il est possible d’opter pour le module unique correspondant afin de maîtriser les coûts. Côté équipements, cette combinaison peut être couplée à une plateforme d’alimentation automatique, à un dérouleur de matériaux en rouleau et à un logiciel de mise en page et de découpe pour réaliser une production continue. Le module de vision CCD convient à la découpe de motifs nécessitant des repères de positionnement, avec une précision de positionnement pouvant atteindre ±0,1 mm ; la tête jet d’encre peut être utilisée pour le marquage et la numérotation, facilitant le tri et la traçabilité ultérieurs. Il est recommandé de déterminer la configuration des modules en fonction du format des matériaux et du rythme de production, afin de tirer pleinement parti des performances de l’équipement.
Du point de vue des secteurs d’application, la combinaison de têtes de coupe ED-H est largement utilisée dans les domaines de la signalétique publicitaire et des supports de présentation, des garnitures intérieures automobiles et des mousses pour sièges, des bagages et articles chaussants, de la décoration textile pour la maison, des calages d’emballage et du découpage à l’emporte-pièce de matériaux auxiliaires électroniques. Dans l’industrie publicitaire, elle permet de réaliser en une seule passe le fraisage des panneaux acryliques et la découpe des calages en mousse ; dans le domaine des garnitures intérieures automobiles, elle usine efficacement les mousses de sièges et les tissus en cuir. La conception modulaire permet également aux utilisateurs d’ajouter des composants tels que des lames à biseau et des emporte-pièces circulaires selon les besoins du procédé, afin d’étendre les fonctions de découpe et de perçage. Cette flexibilité permet à une seule machine de s’adapter à des commandes multi-catégories, aidant ainsi la ligne de production à améliorer le taux d’utilisation des équipements et la réactivité, tout en réduisant les coûts de production globaux.